Двухпозиционный автомат для затяжки гаек с сервоприводом и контролем крутящего момента WM-9316
Получить коммерческое предложение на WM-9316 →
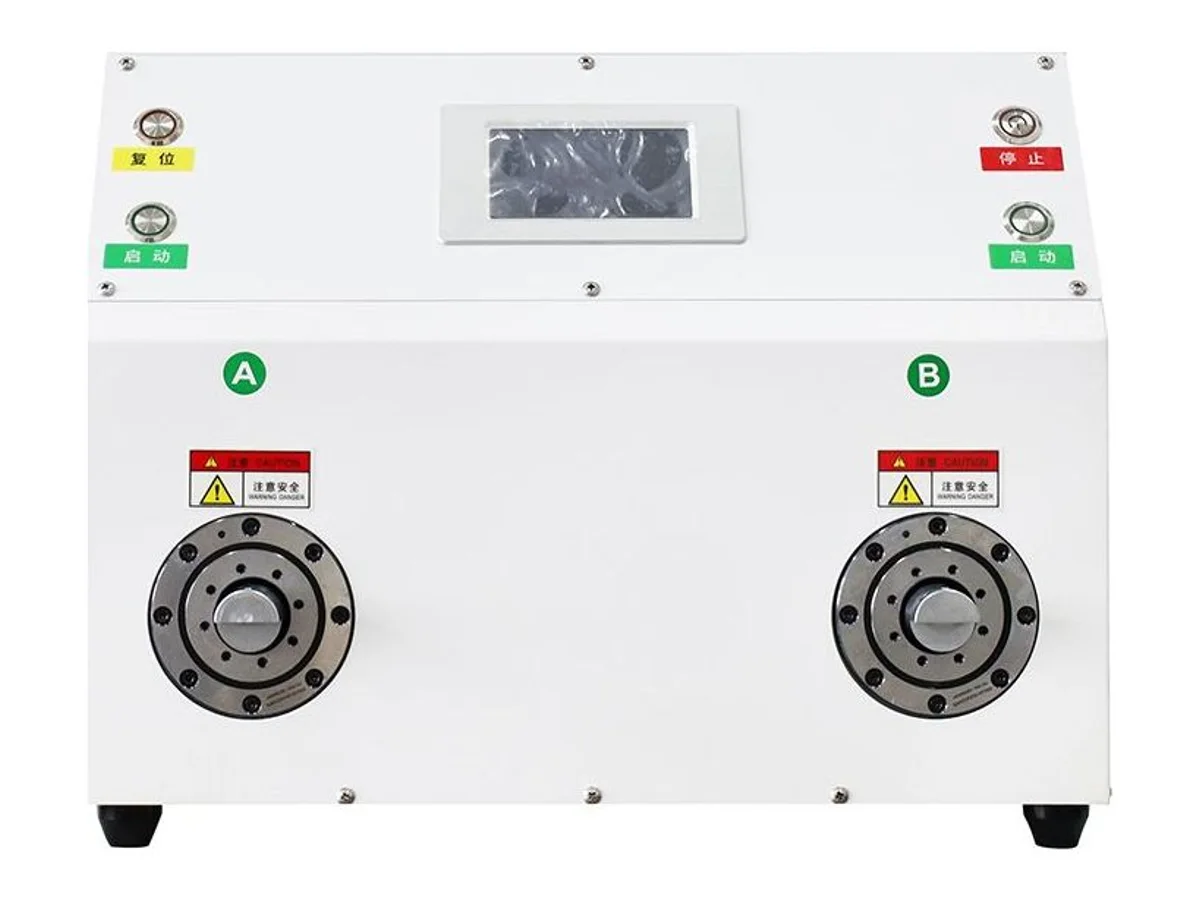
WM-9316 — это двухпозиционный автомат для затяжки гаек, который навинчивает и затягивает гайки и кабельные вводы на разъёмах в сборе. Каждая позиция оснащена собственным сервоприводным вращающимся шпинделем и собственной кнопкой пуска, поэтому один оператор может загружать позицию B, пока работает позиция A. Привод — это серводвигатель 400 W, 3,000 об/мин, подобранный под необходимый крутящий момент детали, и каждый цикл может завершаться либо по крутящему моменту, либо по числу оборотов, при этом динамический датчик крутящего момента считывает соединение во время затяжки. Шкаф имеет размеры 500 × 450 × 460 mm и работает от однофазной сети переменного тока 220 V со сжатым воздухом 0.3–0.7 MPa.
Технические характеристики
| Назначение | Затяжка гаек и кабельных вводов на разъёмах и жгутах в сборе — как на фото, навинчивание гаек кабельных вводов солнечных (PV) разъёмов |
|---|---|
| Позиции | Две — как на фото, позиции A и B на передней панели, каждая со своим вращающимся шпинделем, предупреждающей табличкой и кнопкой пуска, с общим HMI, общей кнопкой сброса и общей кнопкой стоп |
| Питание | Серводвигатель 400 W, 3,000 об/мин (типоразмер двигателя может быть выбран в соответствии с требуемым крутящим моментом затяжки изделия) |
| Режим затяжки | Режим крутящего момента / режим числа оборотов |
| Контроль крутящего момента | Динамический датчик крутящего момента |
| Оснастка | Изготавливается по форме изделия и является сменной |
| Источник воздуха | 0.3 – 0.7 MPa |
| Электропитание | Переменный ток 220 V |
| Габариты | 500 × 450 × 460 mm |
| Дисплей | Как на фото — цветной сенсорный HMI с интерфейсом на английском языке (также доступен китайский), отображающий заданный крутящий момент в сравнении с текущим, счётчик оборотов и счётчик выработки по каждой позиции |
| Режимы работы на HMI | Как на фото — режим крутящего момента, позиционный (по числу оборотов) режим и режим реверса, а также страница ручного управления для пошаговых команд, страница параметров и страница входов/выходов |
| Интерфейс шпинделя | Как на фото — болтовой вращающийся фланец на каждой позиции со шпоночным приводным валом, на котором крепится оснастка под конкретного заказчика |
| Код HS | 8479.89 (общая справка — окончательная классификация уточняется у вашего таможенного брокера) |
| Сертификация | CE (сертификат предоставляется с поставкой) |
Ключевые особенности
- Две независимые позиции на одном станке — пока одна позиция выполняет цикл, оператор загружает другую, поэтому время затяжки скрывается за временем на манипуляции, а не добавляется к нему
- Режим крутящего момента или режим числа оборотов, выбираемый для каждой работы — завершение соединения по значению крутящего момента, когда предел задаёт уплотнение или резьба, либо по числу оборотов, когда деталь имеет жёсткий упор
- Динамический датчик крутящего момента считывает соединение во время вращения, а не проверяет его после, поэтому перетянутая или недотянутая деталь выявляется в том же цикле, в котором была изготовлена
- Серводвигатель 400 W, 3,000 об/мин является стандартным и может быть перенастроен под крутящий момент, который действительно нужен вашему изделию, поэтому станок не несёт привод, рассчитанный на чужую деталь
- Оснастка изготавливается по форме вашего изделия и заменяется, что позволяет одному шкафу охватывать несколько артикулов
- Английский сенсорный экран со страницей ручного управления для пошаговых команд, страницей параметров, страницей входов/выходов и счётчиком выработки по каждой позиции — достаточно для настройки станка и обучения оператора
- Малые требования к обслуживанию и малая занимаемая площадь — 500 × 450 × 460 mm, однофазная розетка 220 V и воздушная линия 0.3–0.7 MPa, без трёхфазного питания и без фундамента
Что обрабатывает
- Сборки солнечных (PV) разъёмов — как на фото, навинчивание гайки кабельного ввода на корпус разъёма после обжима и установки контакта
- Водонепроницаемые и герметичные разъёмы жгутов, где гайка ввода должна достичь заданного крутящего момента для работы уплотнения
- Резьбовые колпачки, хвостовики, соединительные гайки и муфтовые гайки на кабельных и шланговых сборках
- Участки, где гайки в настоящее время навинчиваются ручным инструментом, а брак или гарантийные рекламации возникают из-за непостоянного крутящего момента
- Смешанные артикулы в единичных количествах, где полностью автоматическая сборочная ячейка не может быть оправдана, но ручная затяжка уже недостаточно надёжна
Подходит для: навинчивания гайки, ввода или резьбового колпачка до повторяемого крутящего момента на детали кабельной сборки — две позиции, один оператор, оснастка по вашему изделию, от розетки 220 V и цеховой воздушной линии.
Не подходит для: объёма, который должен работать без человека в точке загрузки. Как только детали сами требуют подачи из вибробункера и индексации, вы покупаете машину другого класса — WM-9312 автомат для сборки O-рингов со станцией смазки подаёт корпуса и кольца из двух вибрационных бункеров на вращающийся индексный стол примерно 3,600 шт/час с автоматической выгрузкой дефектных деталей, а пятипозиционный WM-9311 полностью автоматический автомат для сборки O-рингов является примером платформы для добавления второй сборочной операции. Ни один из автоматов для O-рингов не обеспечивает возможность автоматической затяжки гаек; для автоматической сборки гаек попросите нас проверить подходящую конфигурацию специального станка на ваших деталях. Также не подходит для: посадки резинового уплотнения, а не навинчивания резьбы. O-ринг, который нужно растянуть через резьбу и уложить в его канавку, должен обрабатываться на WM-9314 полуавтоматическом настольном автомате для сборки O-рингов, который ориентирует кольца из вибрационной плиты, смазывает их и устанавливает примерно 1,000 штук в час на верстаке примерно такого же размера. И станок не выполняет обжим — контакт должен быть обжат на проводнике и вставлен в разъём до навинчивания гайки, что является работой станка для обжима клемм.
Место этого станка в последовательности сборки
Герметичный разъём изготавливается в фиксированном порядке. Кабель отрезается и зачищается, контакт обжимается, контакт вставляется до упора в корпус, и только затем гайка ввода навинчивается на корпус, чтобы уплотнение обжало оболочку. Первые три операции уже много лет выполняются специализированными станками. Последняя на большинстве участков всё ещё выполняется вручную.
Именно эту операцию берёт на себя данный станок. На фотографиях показана подобранная пара солнечных разъёмов на одножильном PV-кабеле — один с отвинченной гайкой ввода и открытой резьбой, другой с гайкой, полностью навинченной до упора в корпус. Разница между этими двумя фотографиями — это вся работа, и она важна потому, что соединение является уплотнением, а не крепёжным элементом. Слишком слабо — и ввод не обжимает оболочку; слишком сильно — и пластиковая резьба подаётся или уплотнение раздавливается. Ни один из отказов не виден снаружи, и ни один не проявляется до тех пор, пока сборка не окажется в эксплуатации.
Завершение цикла по измеренному крутящему моменту устраняет догадки, а динамический датчик — то, что делает измерение ценным — он считывает соединение в момент его создания, а не выборочно проверяет готовые детали. Там, где деталь имеет жёсткий упор вместо уплотнения, режим числа оборотов выполняет ту же задачу, подсчитывая обороты.
Заказ
Поскольку оснастка изготавливается под вашу деталь, заказ начинается с образцов, а не с каталожного номера. Пришлите нам разъёмы или фитинги, гайки и значение крутящего момента, с которым вы работаете — мы проверим их на станке, подтвердим цикл и конструкцию оснастки и дадим коммерческое предложение до того, как что-либо будет изготовлено. Сообщите в том же письме, нужны ли обе позиции для одного и того же артикула или для двух разных.
WM-9316 — частые вопросы
Что мне фактически даёт двухпозиционная компоновка?
Время, которое иначе было бы простоем. Позиции A и B имеют каждая свой вращающийся шпиндель и свою кнопку пуска, и каждая ведёт свой счётчик выработки на сенсорном экране. Оператор загружает одну позицию, нажимает её кнопку пуска и загружает вторую позицию, пока первая вращается. Поскольку цикл затяжки перекрывается с манипуляциями, производительность участка определяется тем, как быстро человек может подавать детали, а не тем, сколько времени занимает навинчивание гайки.
Режим крутящего момента или режим числа оборотов — какой мне использовать?
Режим крутящего момента завершает цикл при достижении заданного крутящего момента, что нужно, когда предел задаёт уплотнение или пластиковая резьба, как на гайке кабельного ввода. Режим числа оборотов завершает цикл после заданного числа оборотов, что подходит для детали с жёстким механическим упором или гайки, которую просто нужно навинтить на известное расстояние. Режим выбирается на сенсорном экране, поэтому один и тот же станок может выполнять оба режима для разных артикулов. Как на фото, HMI также предлагает режим реверса для отвинчивания гайки.
Как станок узнаёт, что достигнут крутящий момент?
Динамический датчик крутящего момента измеряет соединение во время вращения шпинделя, а сенсорный экран показывает текущее значение рядом с заданным вами значением. Это отличается от проверки готовой детали динамометрическим ключом после — измерение происходит внутри цикла, который создал соединение, поэтому деталь, не достигшая крутящего момента, выявляется на позиции, а не на последующих операциях.
Он автоматический или оператор загружает его?
Затяжка автоматическая, а загрузка — нет. Здесь нет вибробункера или конвейера — оператор помещает деталь в оснастку, нажимает кнопку пуска для этой позиции и забирает готовую деталь по окончании цикла. Именно это позволяет уложиться в шкаф 500 × 450 × 460 mm и настенную розетку, и именно поэтому смена артикулов сводится к замене оснастки.
Может ли он затянуть мой разъём?
Оснастка изготавливается по форме вашего изделия и может быть заменена, поэтому возможность проверяется на деталях, а не по техническому описанию. Пришлите нам разъёмы, гайки и значение крутящего момента, с которым вы работаете; они будут проверены на станке, и вы получите результат, достижимый цикл и цену до того, как что-либо будет изготовлено. Если вашей детали требуется больший крутящий момент, чем обеспечивает стандартный серводвигатель 400 W, двигатель подбирается большего типоразмера одновременно.
Какие ресурсы и пространство ему нужны?
Однофазная сеть переменного тока 220 V и чистый сжатый воздух от 0.3 до 0.7 MPa. Шкаф имеет ширину 500 mm, глубину 450 mm и высоту 460 mm и стоит на регулировочных ножках, поэтому его несёт верстак или лёгкая стойка. Предусмотрите зазор перед обеими позициями для рук оператора и для кабельных или шланговых концов загружаемых деталей.
Связанные станки в Сборка компонентов и специальные машины
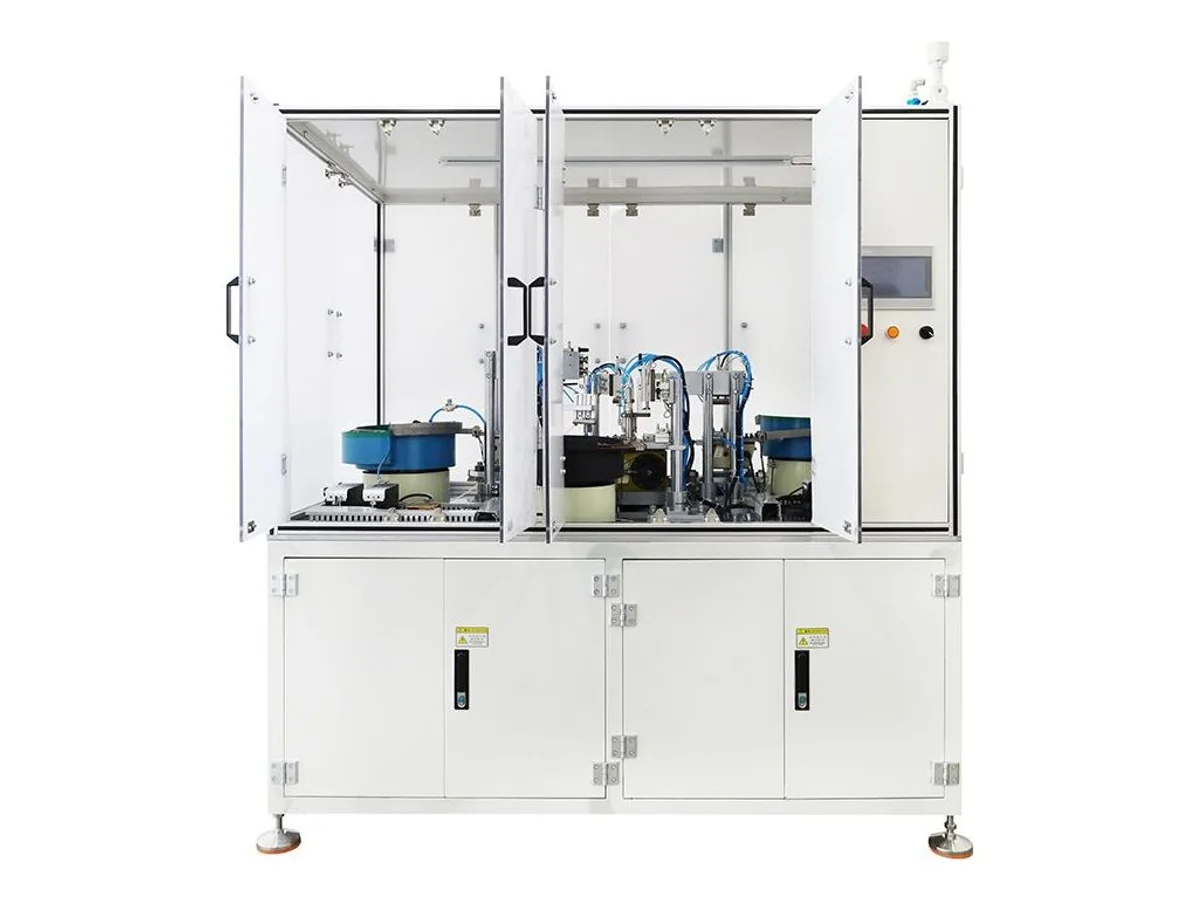
Полностью автоматическая машина для сборки O-колец с поворотным делительным столом
Модель WM-9311
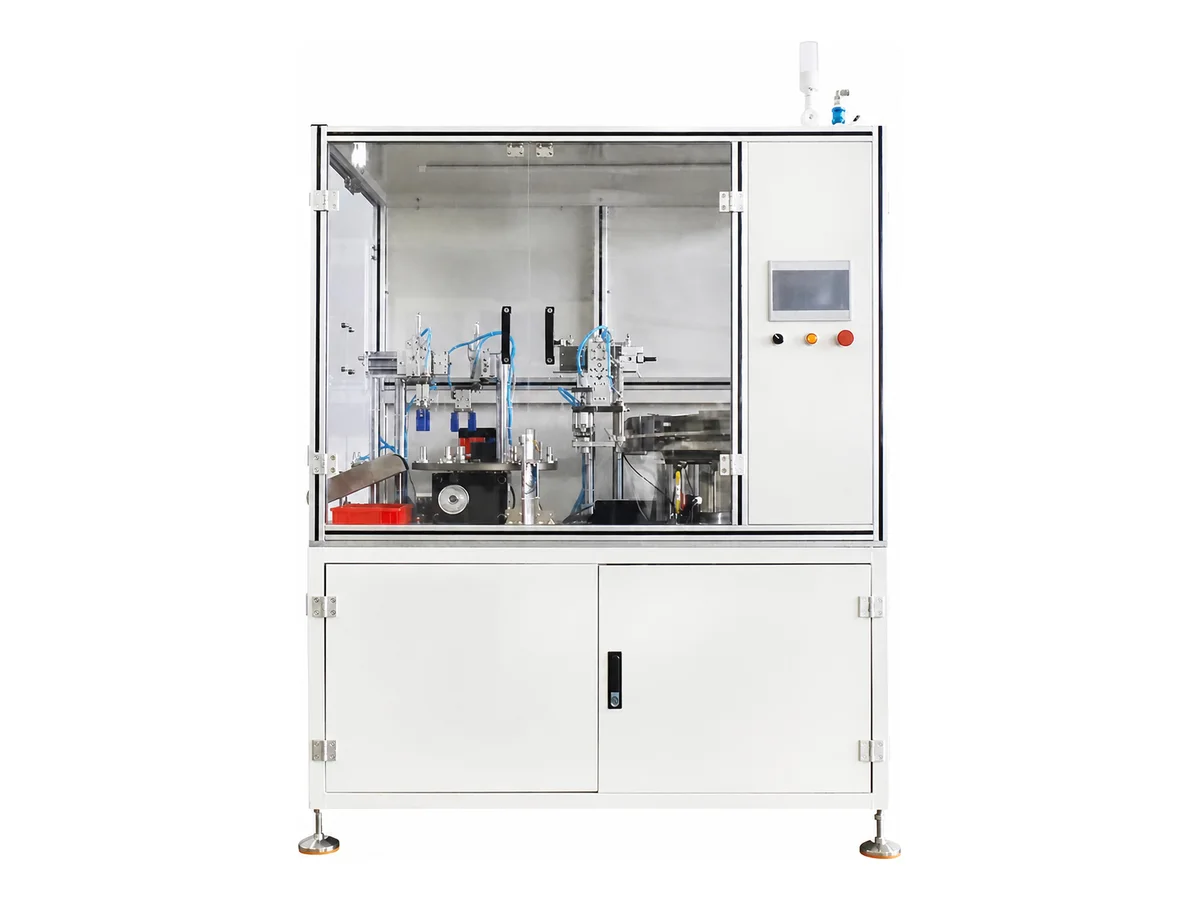
Полностью автоматическая роторная машина для сборки O-образных колец для литьевых пластиковых деталей
Модель WM-9306
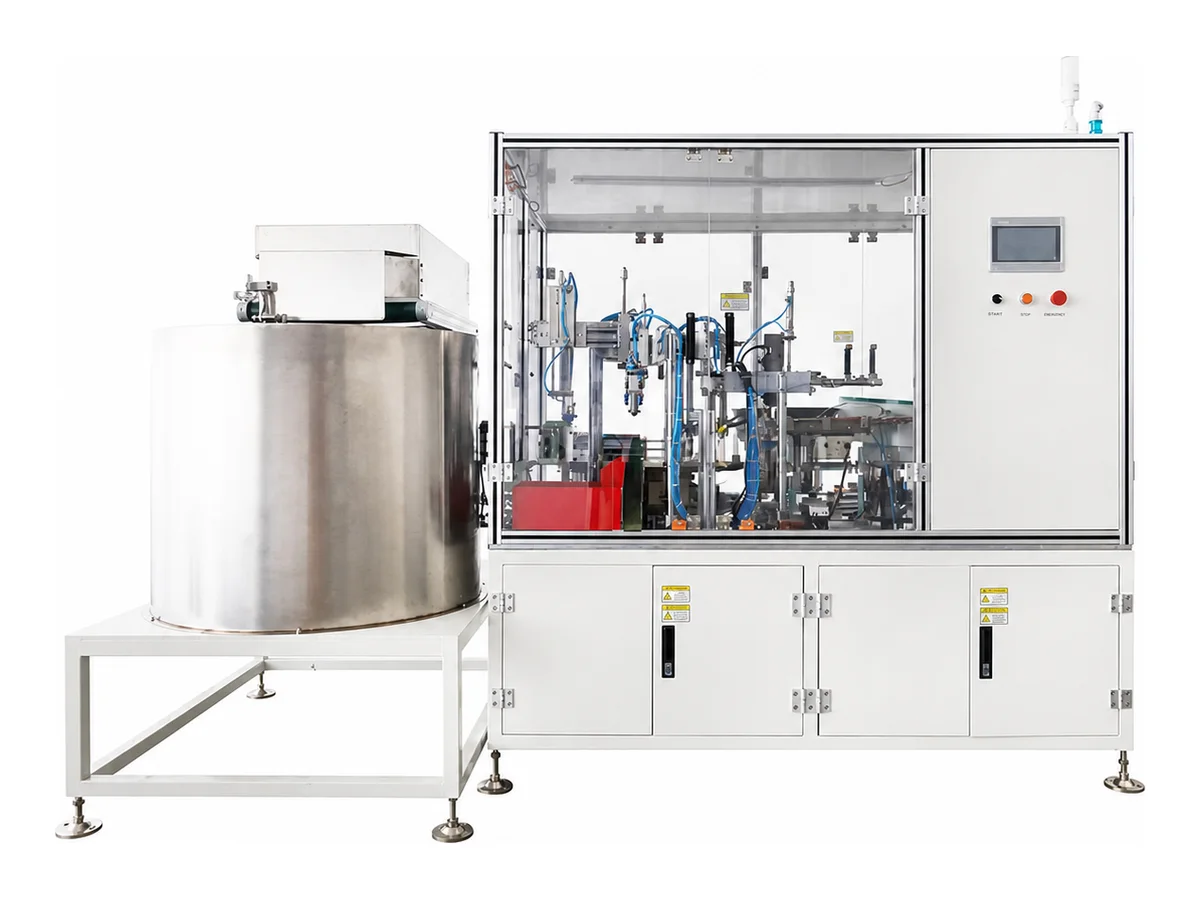
Автоматическая машина для сборки O-образных колец и гаек на пластиковые корпуса разъёмов
Модель WM-9336