Машины для лужения, пайки и сварки проводов
Лужение, пайка и сварка проводов создают разные готовые соединения. Наши машины для лужения подготавливают концы зачищенных проводников, включая многожильные и параллельные провода. Пайка выполняется с подачей припоя или импульсным нагревом для соединителей и плоского кабеля. Ультразвуковые установки для сварки металлов соединяют пучки проводников или клеммы; специализированные машины для сварки пластмасс и герметизации металлических трубок выделены отдельно ниже. Для скрутки без лужения см. раздел «Скрутка, расплетение и правка»; для механических соединений медной лентой см. раздел «Обжим и сборка соединителей». Пришлите ваш провод и принятый образец соединения, чтобы мы могли продемонстрировать требуемый процесс до оформления заказа.
16 моделей в этой выборке.
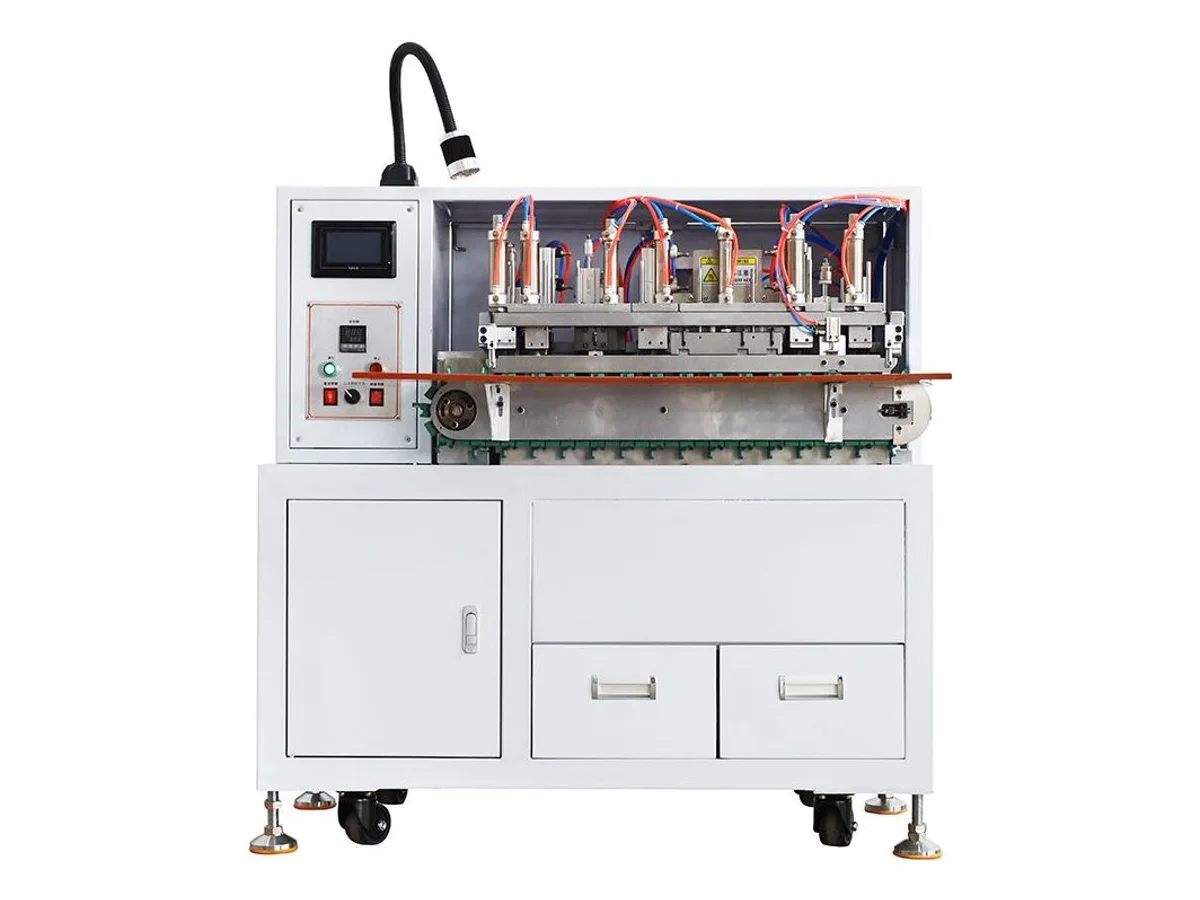
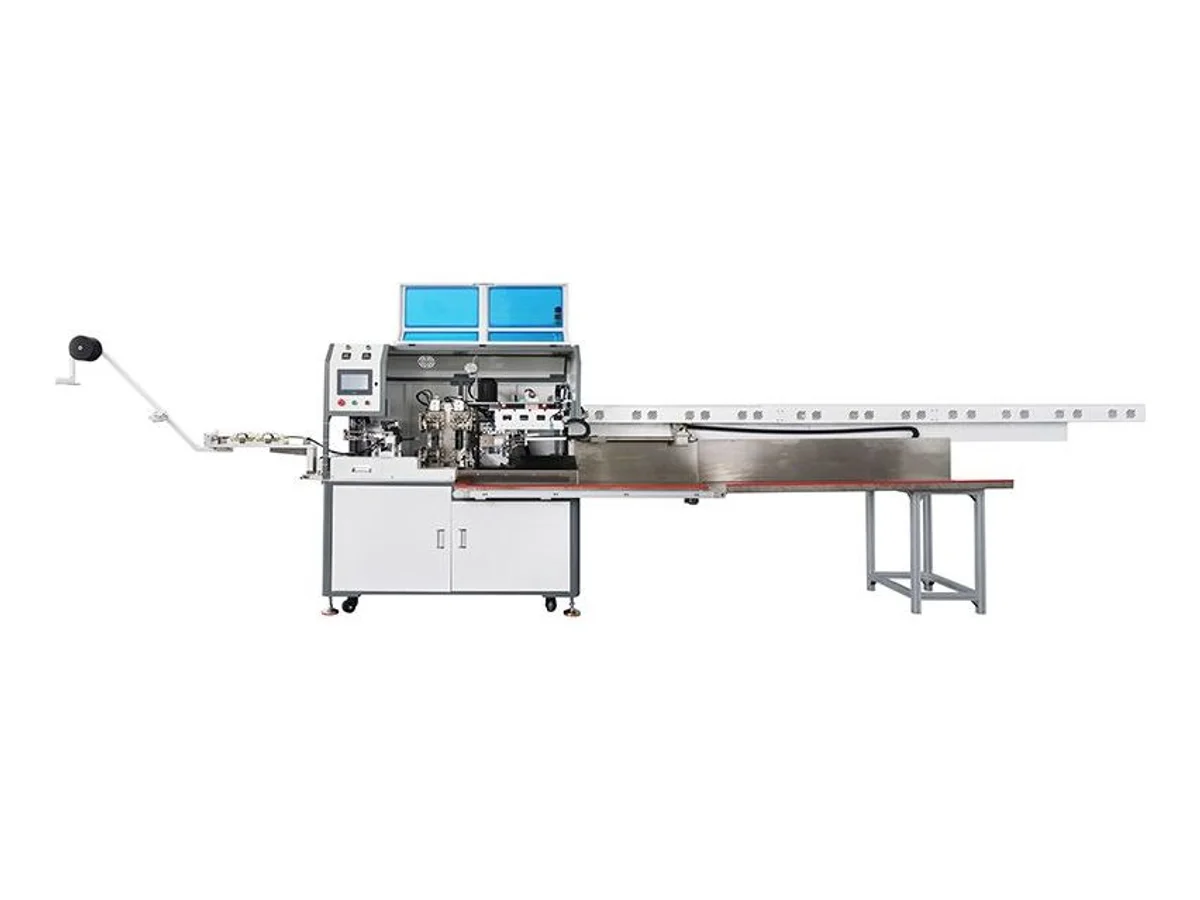
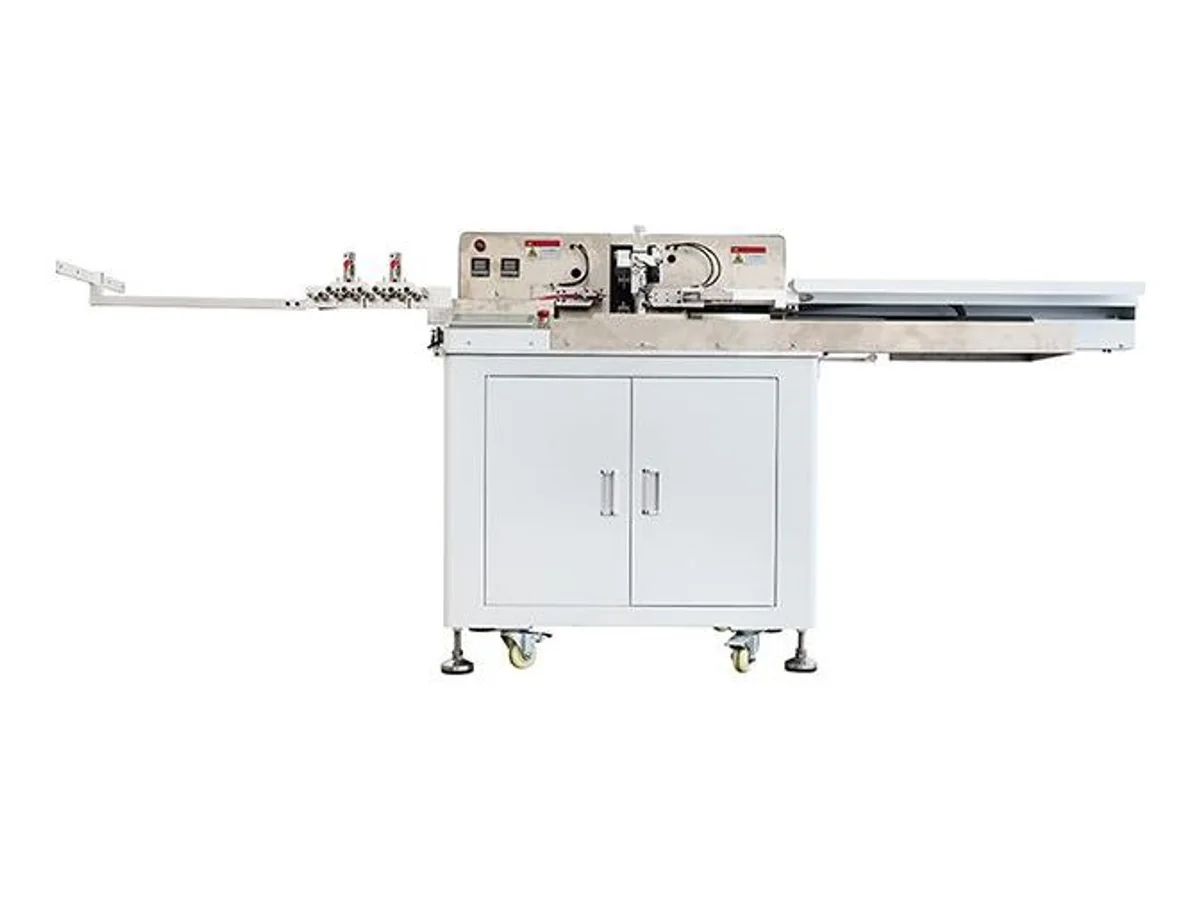
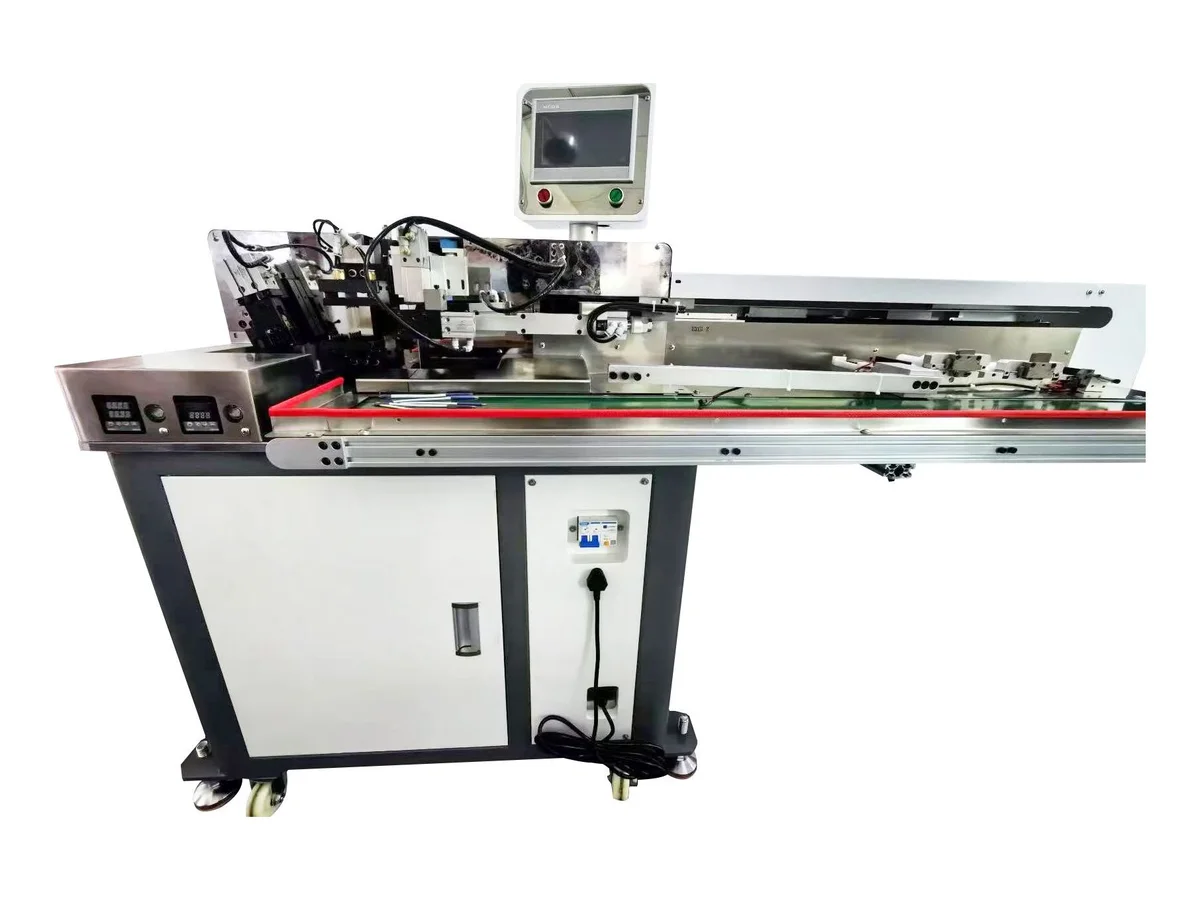
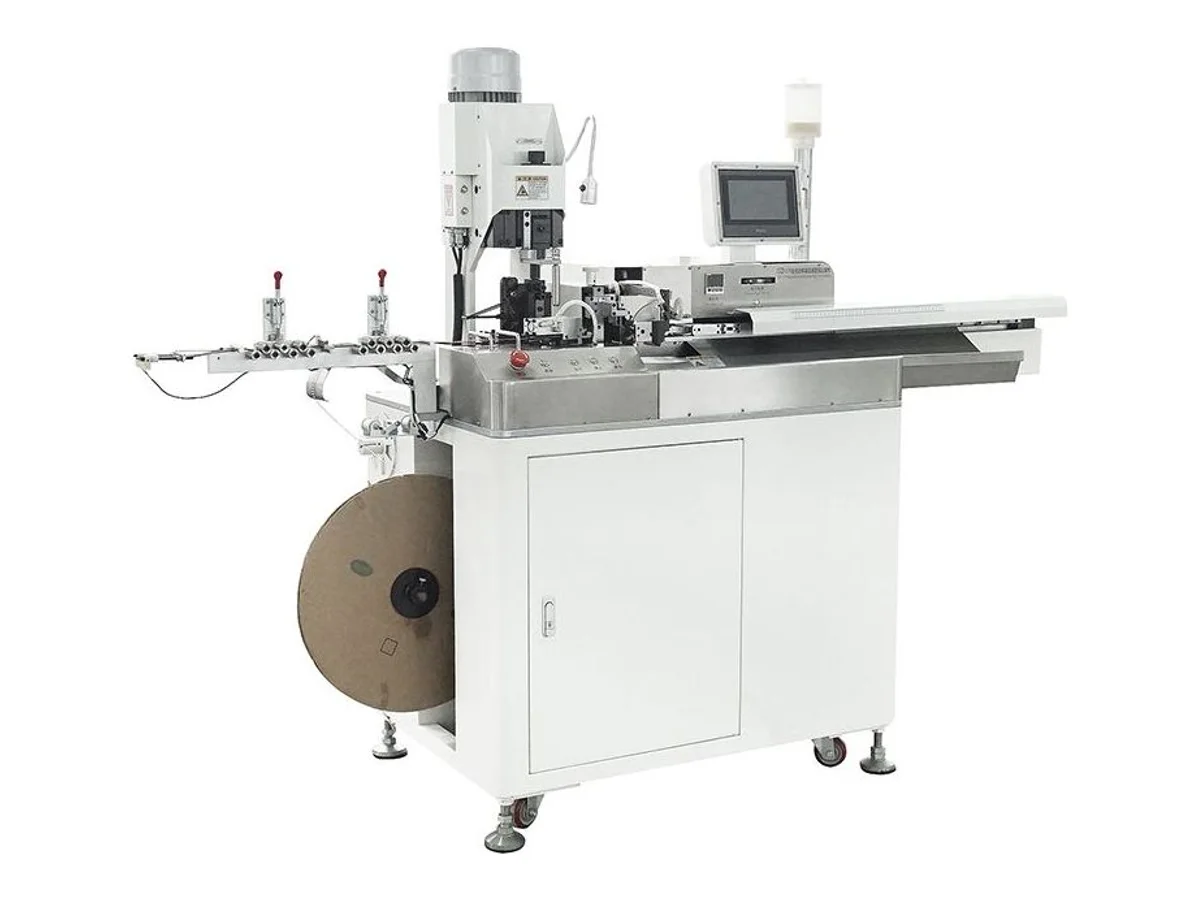
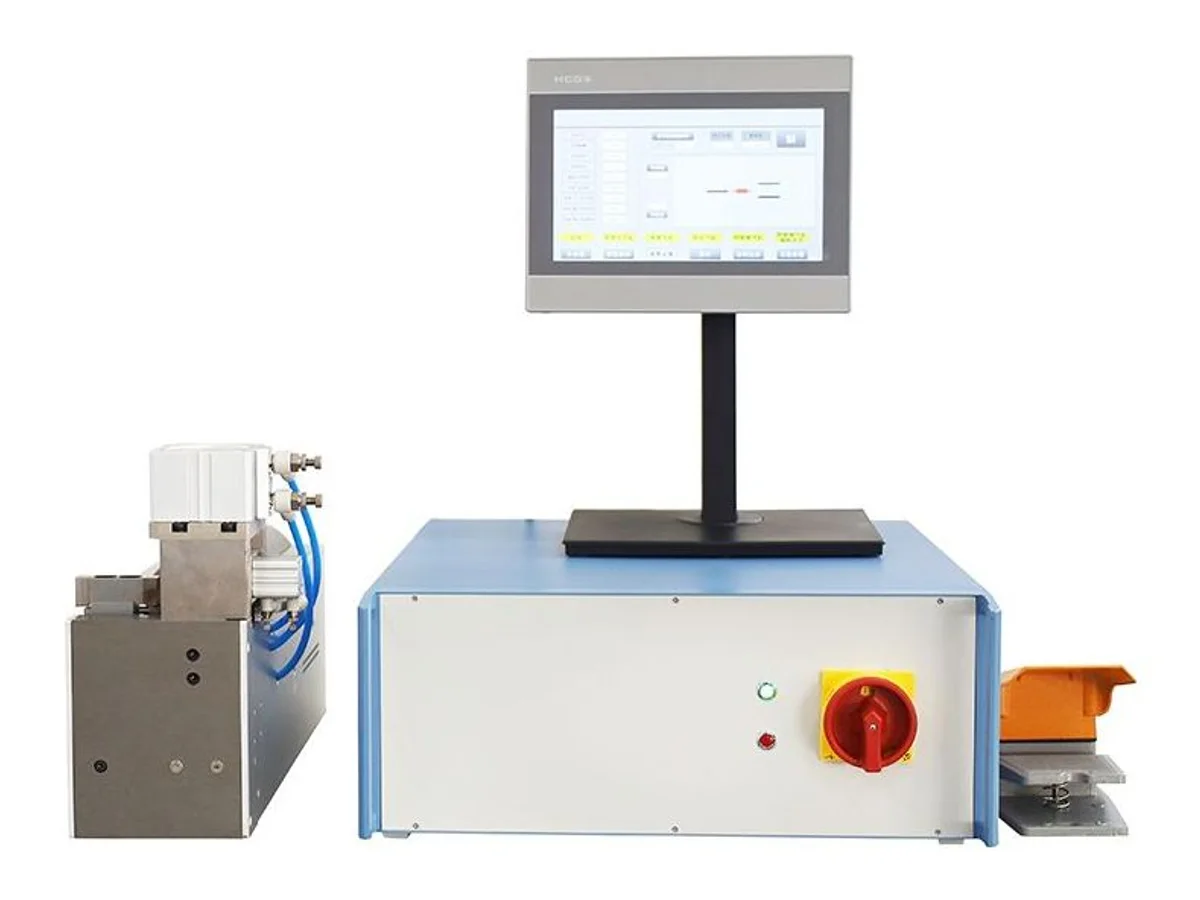
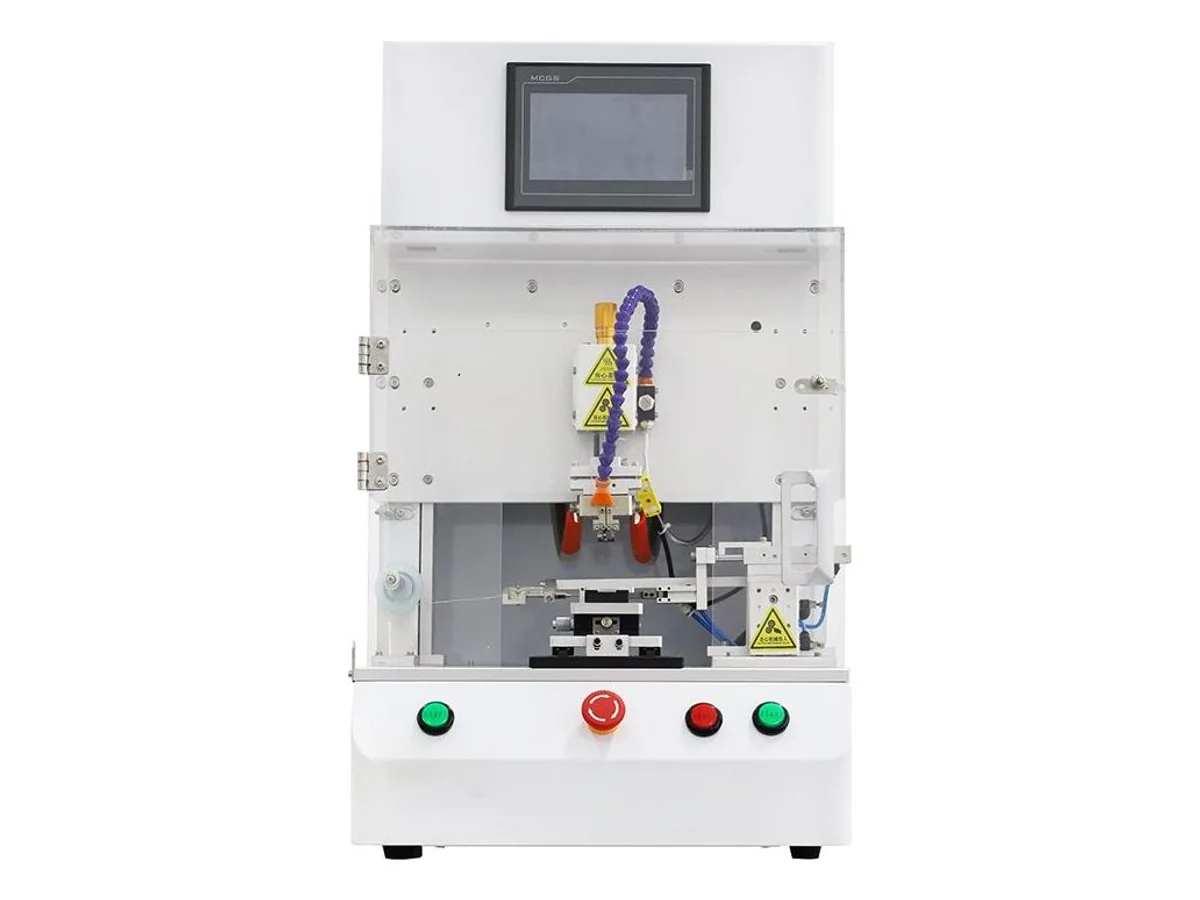
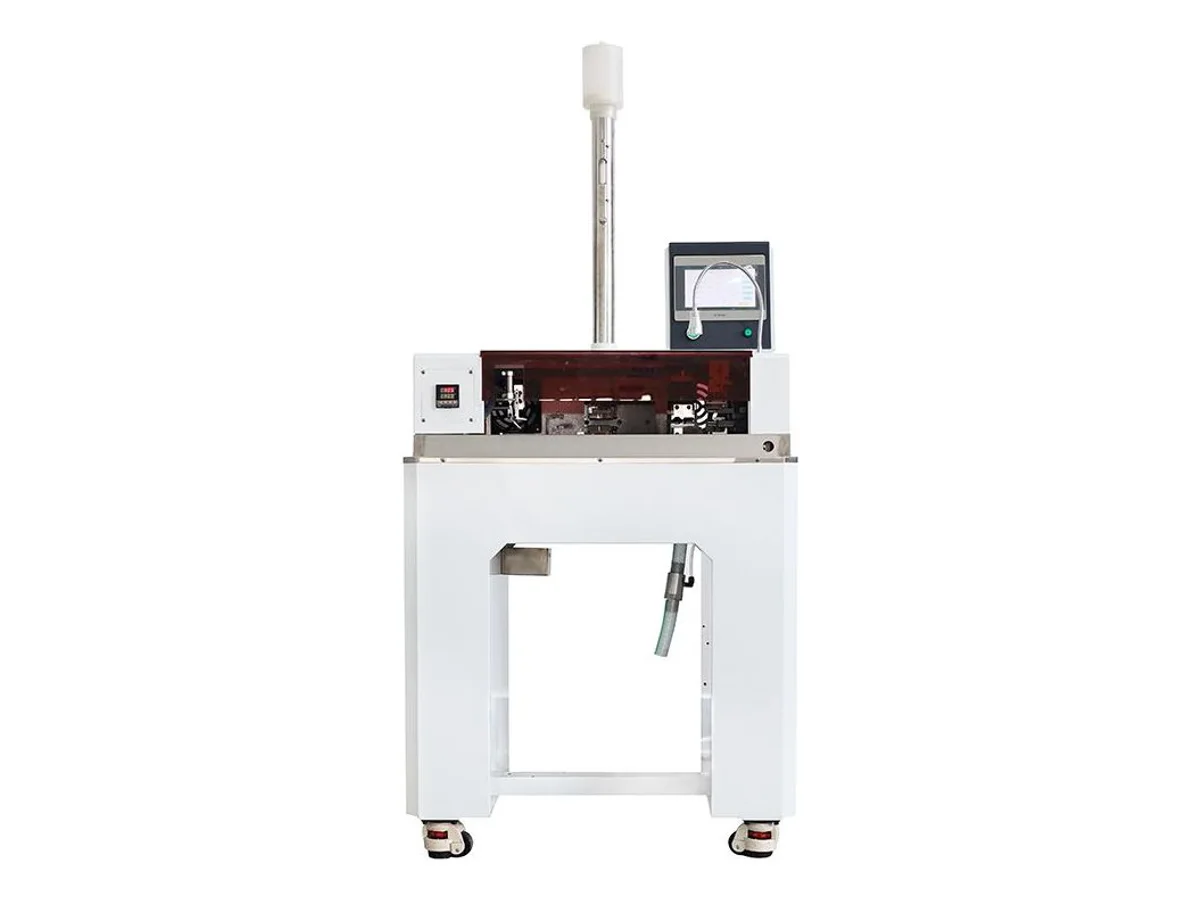
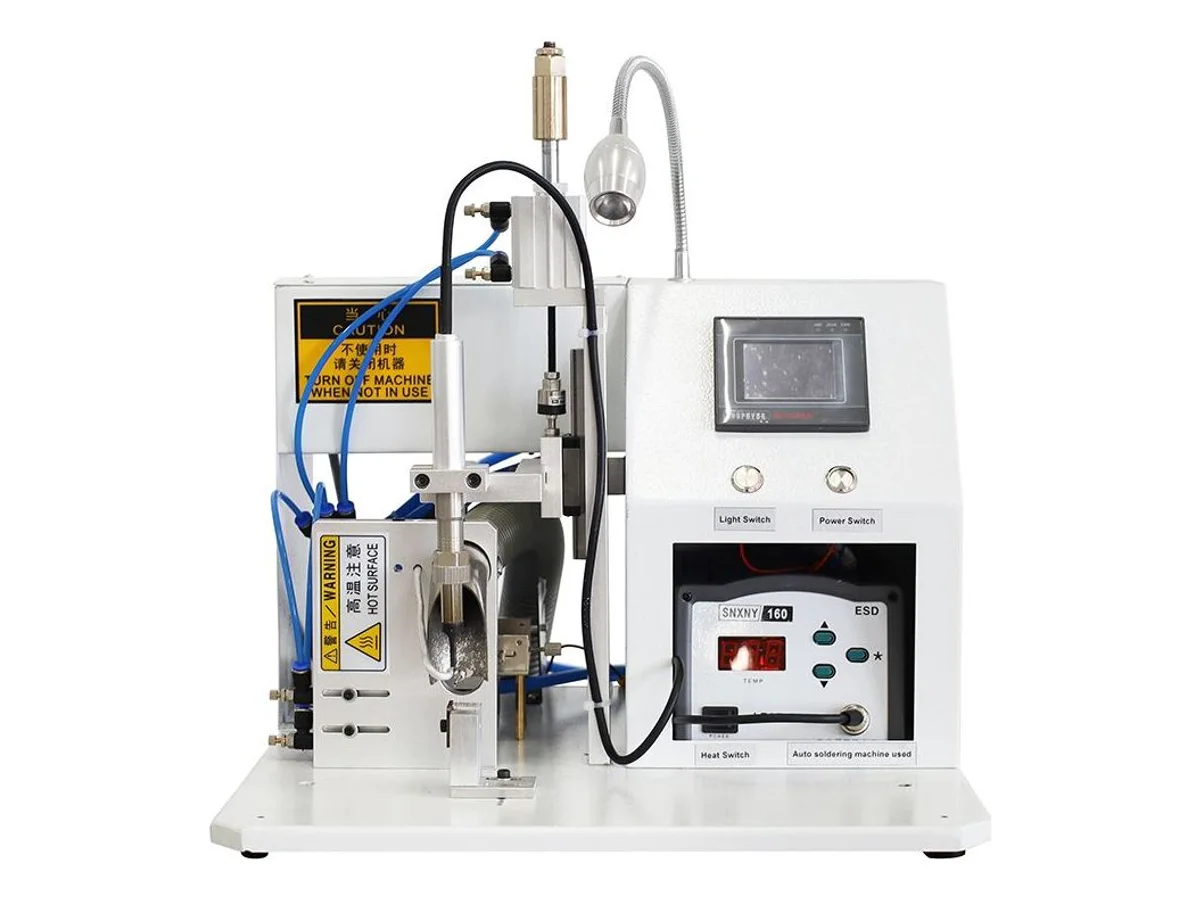
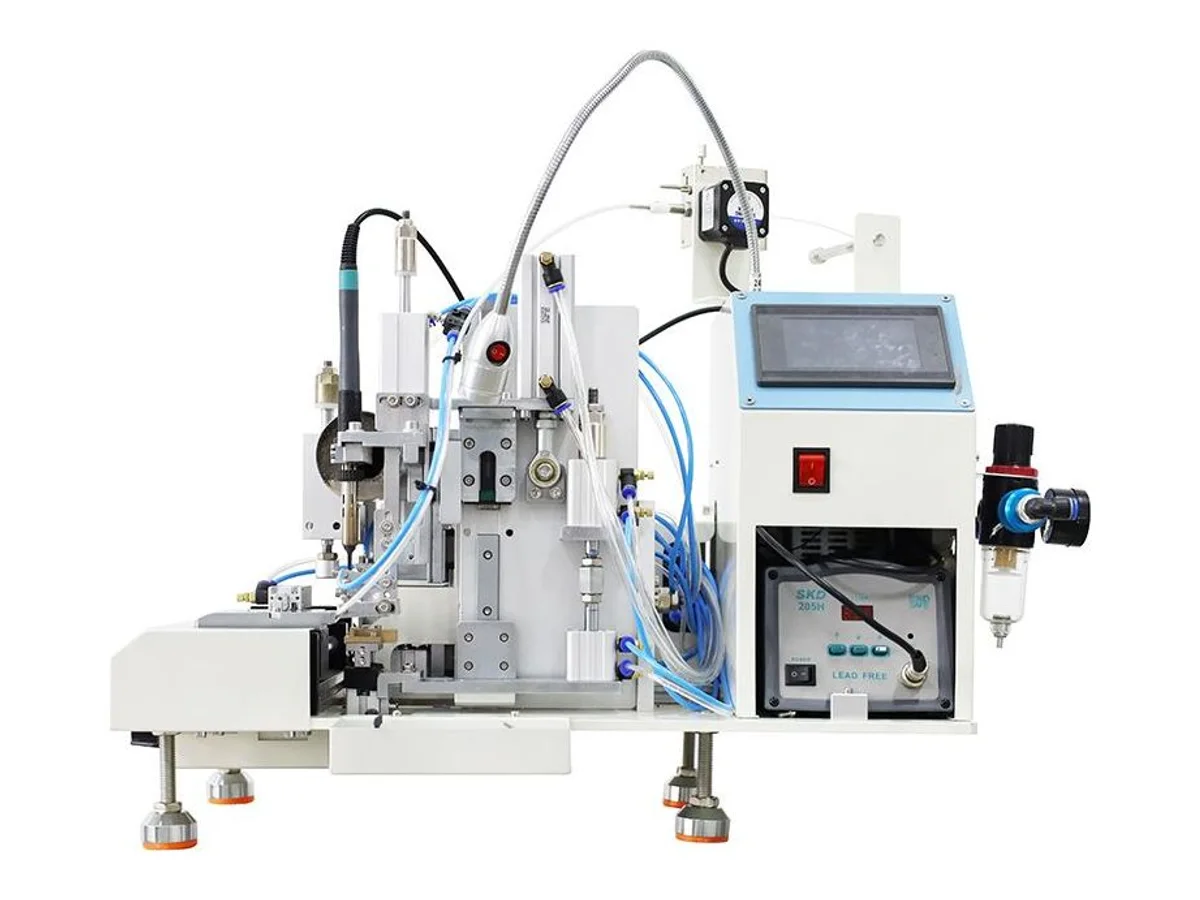
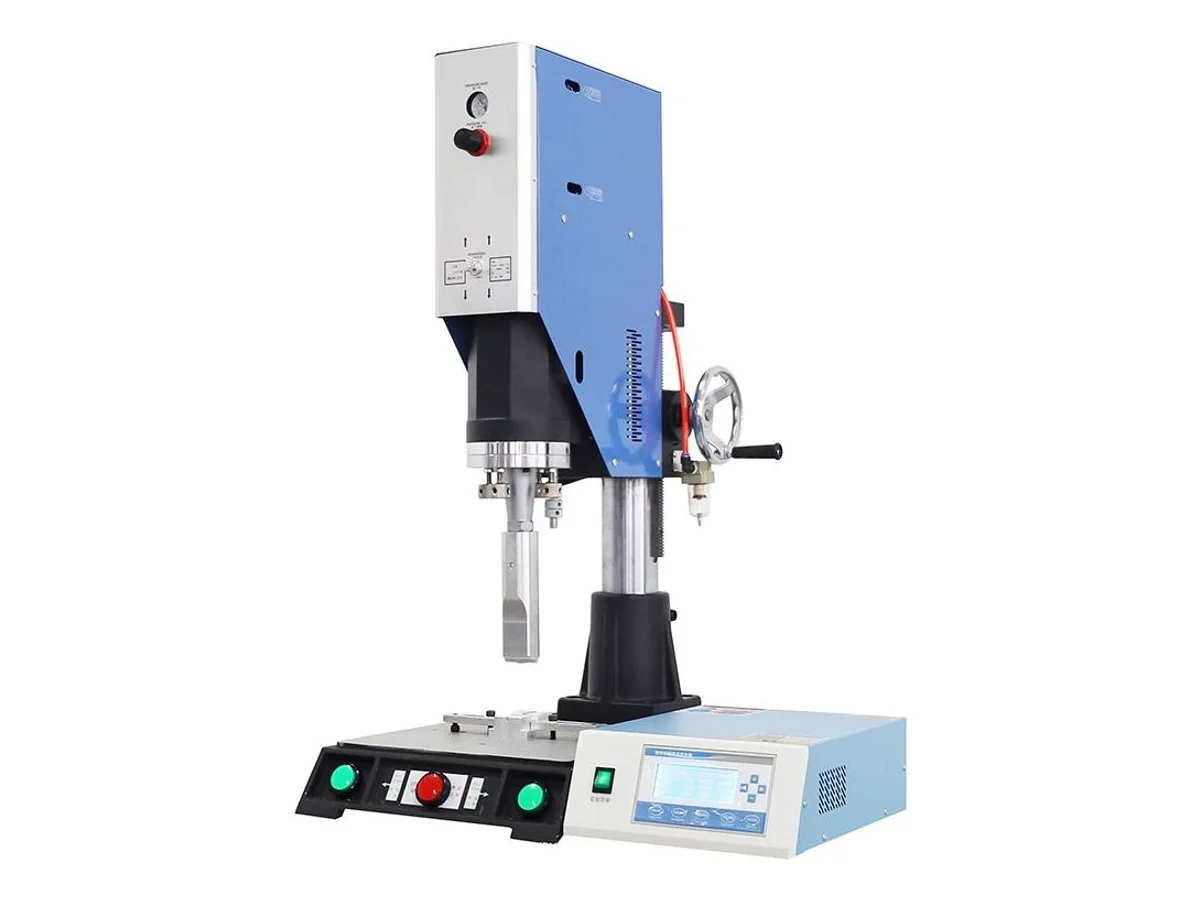
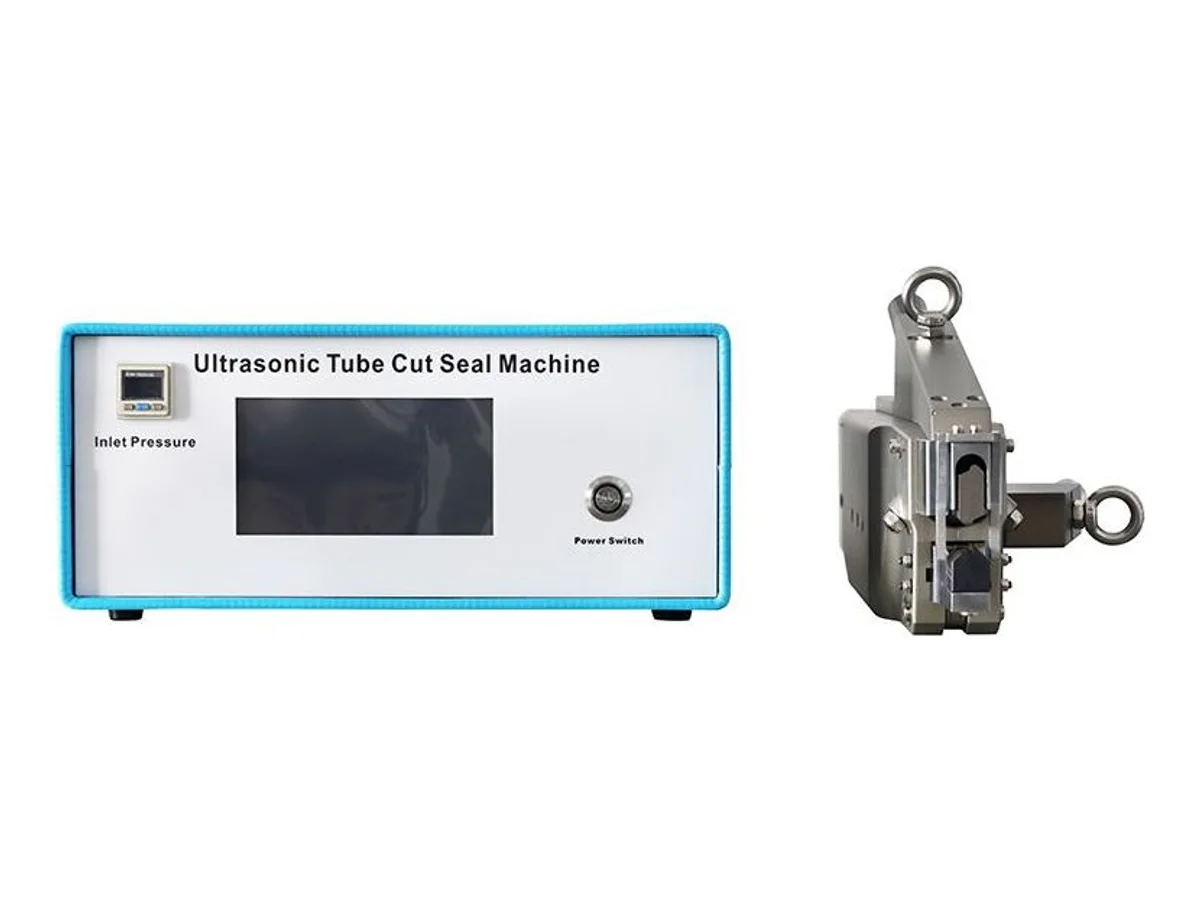
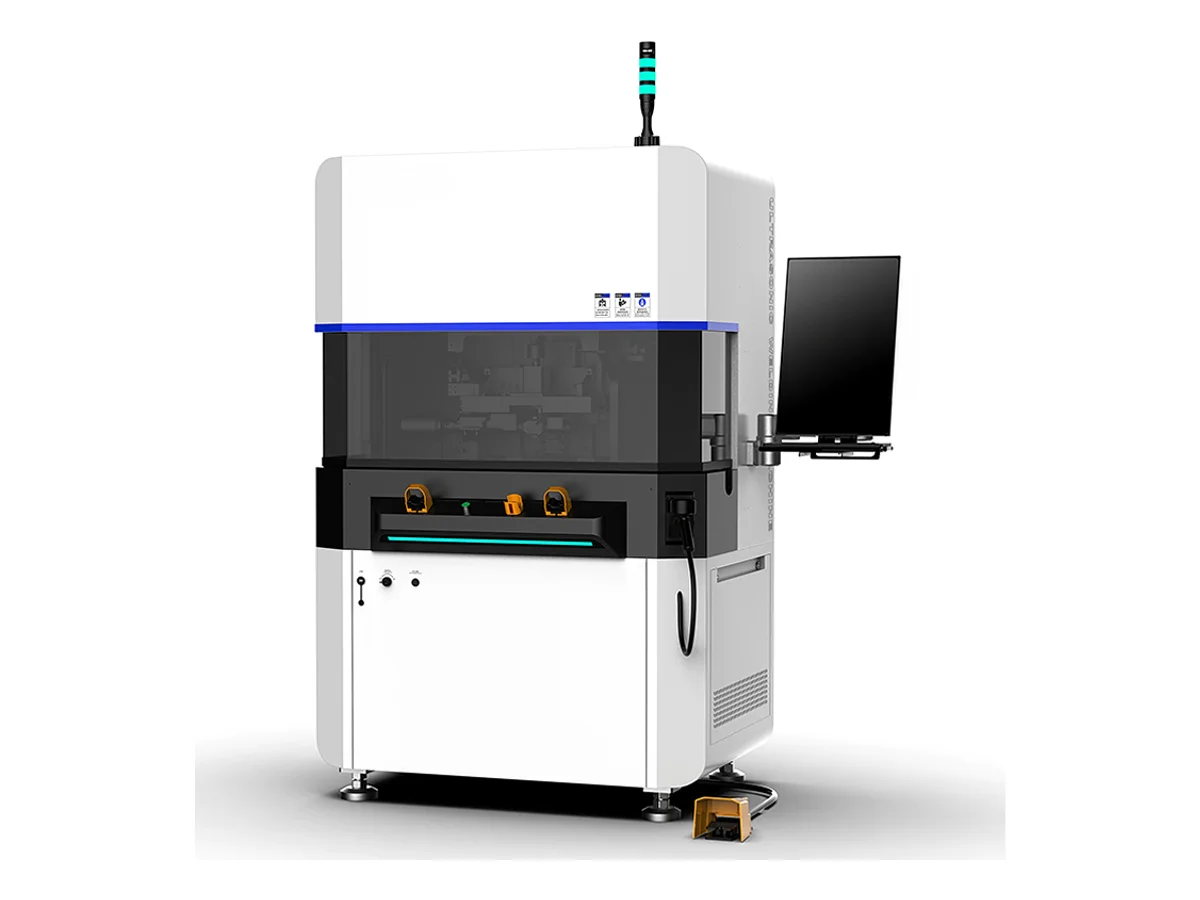
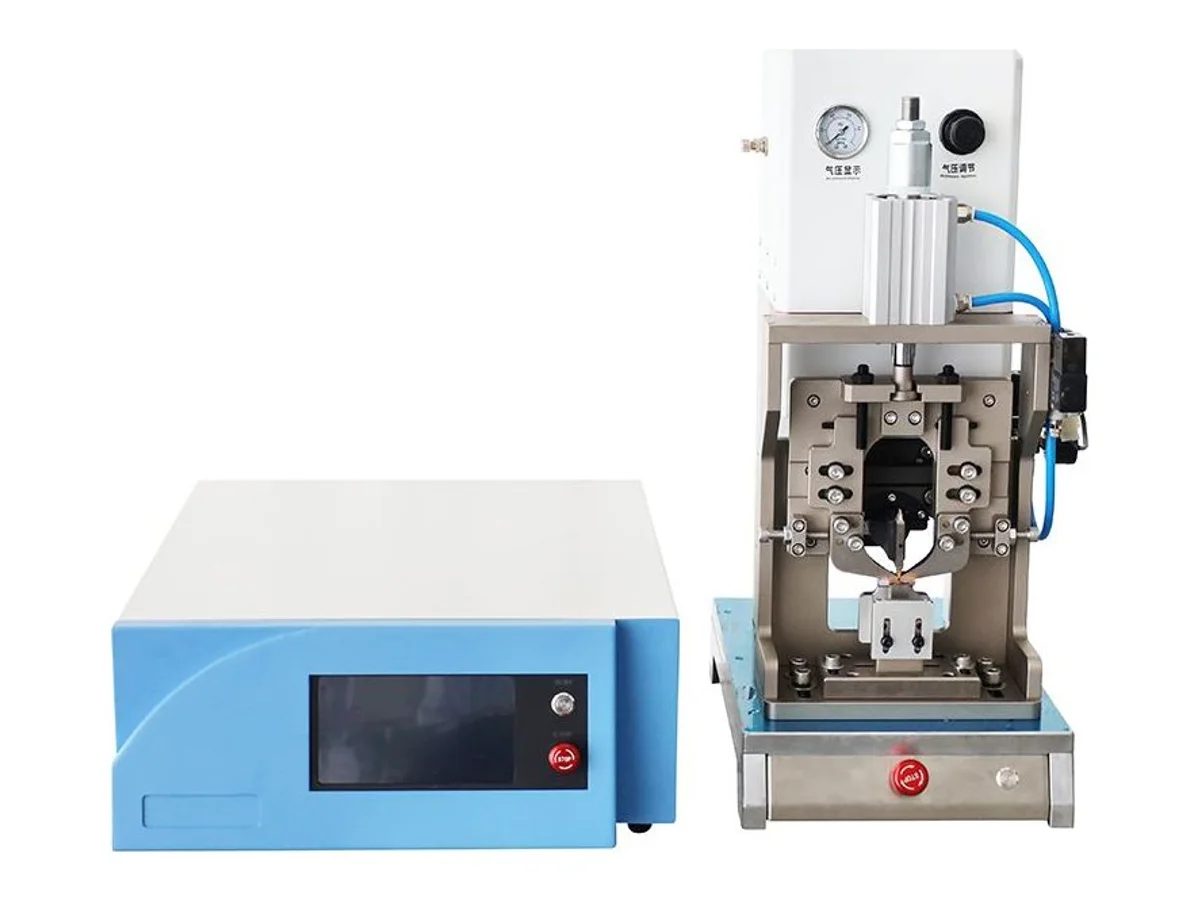
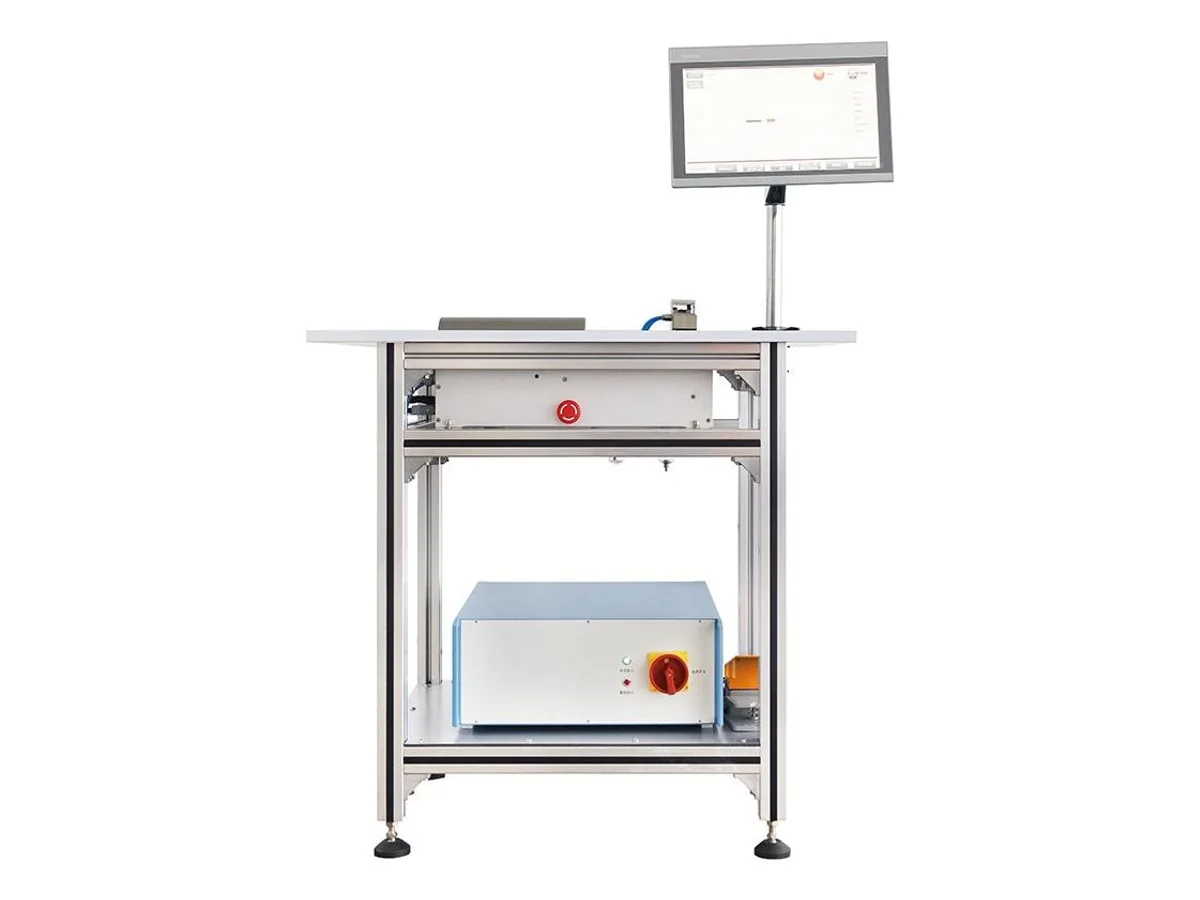
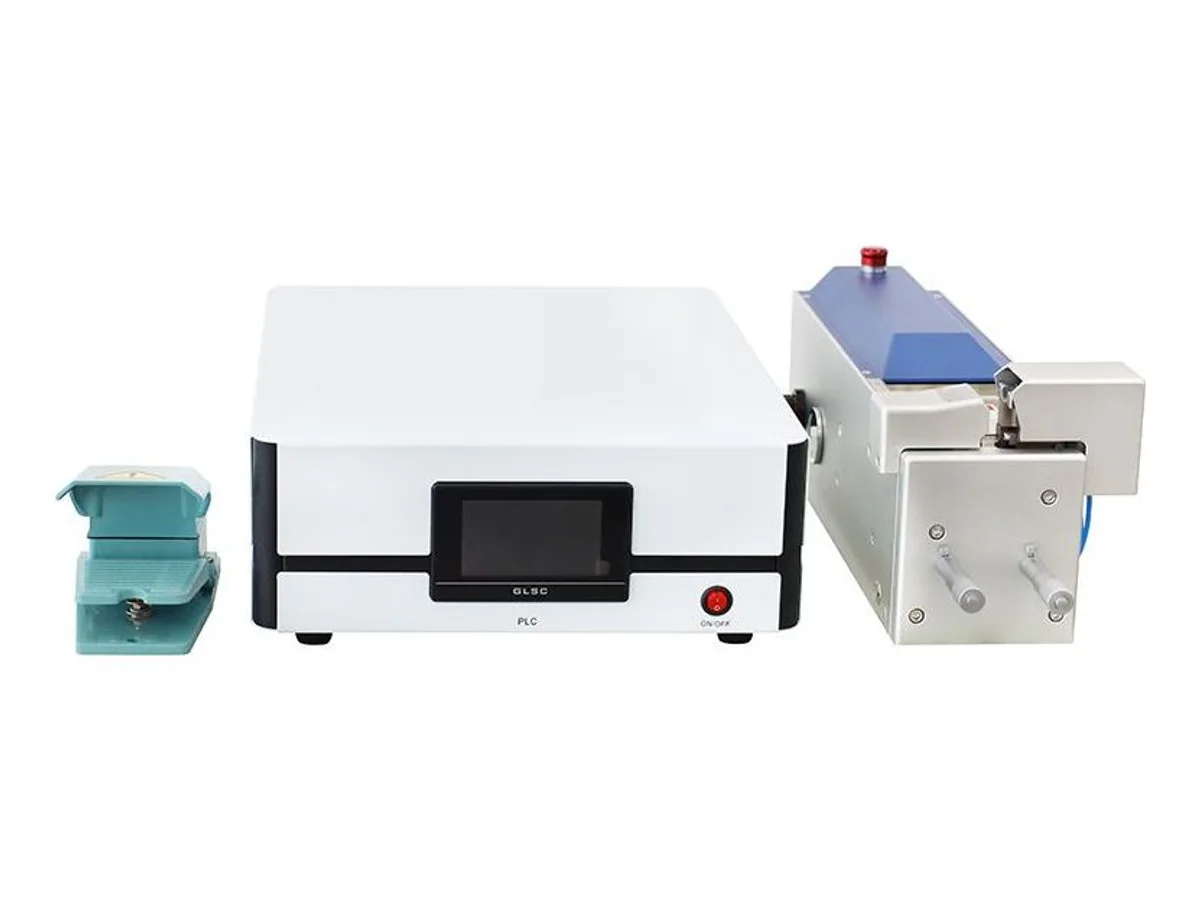
Ультразвук, медная лента или припой?
Ультразвуковая сварка сплавляет медные жилы вибрацией 20 кГц и давлением — без припоя, без флюса, без повреждённой нагревом изоляции и с металлургически непрерывным соединением. Это современный стандарт для соединений жгутов, и выбор делается по сечению: WM-711 охватывает 0.75–20 mm² на 3,000 W с автоматическим отслеживанием частоты, WM-717S работает 0.7–30 mm² при 4,800 W, и WM-718 берёт медные соединения до 50 mm² на 5,500 W. Для клемм, а не соединений, WM-713 сваривает при 5,000 W; для пластмасс WM-714 — это сварочный аппарат 2,000 W с полным мостом, выполняющий точечные сварки 1–15 mm. Соединение медной лентой — механическая альтернатива: лента обжимается вокруг пучка: WM-716 при 4 тонн с лентой из катушки 1–10 mm, WM-715 — компактный настольный агрегат на 3 тонн. Пайка остаётся правильной там, где задано смоченное соединение: WM-722 и WM-712 подают припой автоматически (последняя выполнена для USB-кабеля при 300–600 pcs/h), и WM-721 — это импульсный термокомпрессионный аппарат с горячей планкой для FFC, FPC и соединителей, 50–600 °C вплоть до 4 этапов нагрева.
Подбор размера ультразвуковой сварочной машины
Оценивайте по суммарному собранному сечению соединения, а не по самому большому отдельному проводу. Три провода 2.5 mm², соединённые вместе, дают 7.5 mm² на волноводе. Опубликованные диапазоны здесь: 0.75–20 mm² (WM-711, 3,000 W), 0.7–30 mm² (WM-717S, 4,800 W), до 50 mm² (WM-718, 5,500 W). Все работают на 20 кГц. Одна практическая деталь, о которой стоит спросить: WM-711 публикует полностью автоматическое отслеживание частоты, что означает отсутствие перенастройки после смены волновода — это время смены, а не приятная мелочь в спецификации.
Скрутка, лужение или и то и другое?
Только скрутка стягивает зачищенные жилы, чтобы они подавались в аппликаторы и паяные соединения без блуждающих проволок. WM-4720 — простейшая форма — предварительно зачищенный провод на входе, скрученный конец на выходе, 3,000 pcs/h. Витая пара — другая задача: WM-4717 скручивает 12–36 AWG до 6 м при 300–7,500 об/мин, и WM-4716 работает по шести независимым осям параллельно, каждая со своим числом витков и направлением. Скрутка плюс лужение — это случай для объёмов — жила скручивается и сразу окунается, так что она приходит на следующую станцию паяемой: WM-4715 делает это на обоих концах кабеля в оболочке Ø3.0–8.0 mm при 2,000–5,000 pcs/h; WM-4706S обрабатывает многожильный кабель под Ø8 mm; WM-4706W работает с до десяти независимыми проводами 18–28 AWG рядом; WM-4710T разделяет кабель с 3 жилами до 50 mm и зачищает и лудит 2–9 mm на каждой жиле.
Где вступает в дело оболочка
Кабель в оболочке добавляет шаг перед всем этим: оболочку нужно снять, а жилы разделить. WM-4718 делает это полуавтоматически — оболочка снимается от 20 mm и выше, жилы скручиваются до 15 mm, затем окунаются на регулируемую глубину. WM-4710T автоматизирует ту же идею для круглого и плоского кабеля с 3 жилами (H03VVH2-F, H05WH2-F, H03VV-F, RVV) с разделением жил 50 mm. И если линия также должна обжимать, WM-462 зачищает, лудит и обжимает пять проводов с удержанием длины реза 8–800 mm +0.1 mm при L=100 mm.
| Машина | Метод | Диапазон | Мощность | Для чего выбрать |
|---|---|---|---|---|
| WM-711 | Ультразвуковая сварка металлов | 0.75 – 20 mm² собранное | 3,000 W, 20 кГц | Соединения жгутов с автоматическим отслеживанием частоты |
| WM-717S | Ультразвуковая станция соединения | 0.7 – 30 mm² медные пучки | 4,800 W, 20 кГц | Средне-крупный диапазон соединений |
| WM-718 | Ультразвуковая, высокой мощности | До 50 mm² меди | 5,500 W, 20 кГц | Крупнейшие соединения в этой категории |
| WM-713 | Ультразвуковая сварка клемм | Клеммы | 5,000 W, 20 кГц | Сварка клемм, а не соединений |
| WM-714 | Ультразвуковая сварка пластмасс | Точечная сварка Ø1 – 15 mm | 2,000 W полный мост | Пластмассовые детали, не медь |
| WM-721 | Импульсное термокомпрессионное соединение горячей планкой | FFC, FPC, соединители | 2,000 W, 50–600 °C, 1–4 этапов | Плоский кабель и соединение с мелким шагом |
| WM-712 | Пайка с автоматической подачей припоя | Сборки USB-кабелей | 300 – 600 pcs/h | Повторяемая пайка соединителей в объёме |
| WM-722 | Полуавтоматическая пайка | — | < 150 W | Настольная пайка с автоматической подачей |
| WM-4715 | Резка, зачистка, скрутка и лужение обоих концов | В оболочке Ø3.0–8.0 mm | 2,000–5,000 pcs/h; рез ≤2,000 mm | Рабочая лошадка объёма в этой категории |
| WM-4706S | Резка, зачистка и лужение двух концов | Многожильный < Ø8 mm | Передняя зачистка <60 mm, задняя <40 mm | Многожильные выводы, оба конца лужёные |
| WM-4706W | Зачистка, скрутка и лужение нескольких проводов | 18–28 AWG, до 10 проводов | Рез 8–1,000 mm; скрутка 3–10 mm | Десять тонких проводов параллельно |
| WM-4710T | Разделение 3 жил, зачистка, скрутка и лужение | Круглый/плоский с 3 жилами H03VV-F, RVV | Разделение ≤50 mm; зачистка и лужение 2–9 mm | Шнуры питания из кабеля в оболочке |
| WM-4718 | Снятие оболочки + скрутка и окунание жил | Жилы Ø0.8–3.0 mm | Оболочка ≥20 mm; скрутка ≤15 mm | Полуавтоматическая подготовка многожильного кабеля |
| WM-462 | Зачистка, лужение и обжим, пять проводов | Ø0.8–3.5 mm | Рез 8–800 mm, +0.1 mm при L=100 | Лужение и обжим на одной линии |
Частые вопросы по выбору
Ультразвуковая сварка или пайка для соединений жгутов?
Выбирайте исходя из спецификации соединения и материалов проводников. Ультразвуковая сварка соединяет пучки проводников без добавления припоя или флюса. Пайка остаётся уместной там, где спецификация требует паяного соединения, включая подходящие соединители и плоский кабель. Мы подтверждаем метод, оснастку и результаты приёмки на ваших реальных деталях; сочетание материалов и геометрия соединения определяют пригодность.
Как подобрать размер ультразвуковой сварочной машины?
По суммарному собранному сечению соединения, а не по самому большому отдельному проводу — три провода 2.5 mm² дают 7.5 mm² на волноводе. Опубликованные диапазоны: 0.75–20 mm² (WM-711), 0.7–30 mm² (WM-717S), до 50 mm² (WM-718). Пришлите ваш фактический пучок, и мы сварим его до оформления заказа.
Что такое соединение медной лентой и когда оно применяется?
Тонкая медная лента подаётся с катушки, оборачивается вокруг собранных жил и обжимается при 3–4 тонн, механически фиксируя соединение. Оно применяется там, где ультразвук недоступен или не принят, и где соединение будет изолировано после этого. WM-716 обжимает при 4 тонн с лентой 1–10 mm; WM-715 — это компактный настольный агрегат на 3 тонн. Специализированные прессы находятся в разделе Обжим и сборка соединителей.
Что делает машина горячей планки, чего не может сделать паяльник?
WM-721 прижимает нагретую планку к соединению и импульсно нагревает его по запрограммированному профилю — 50 до 600 °C вплоть до 4 этапов. Она применяет контролируемый цикл нагрева и давления по контактам FFC, FPC или соединителя с мелким шагом, а не работает контакт за контактом паяльником. Мы проверяем готовые соединения на ваших деталях; один запрограммированный цикл не гарантирует идентичных результатов на каждом контакте.
Зачем скручивать жилы на машине, а не вручную?
Зачищенные жилы разлохмачиваются. Разлохмаченные жилы вызывают замыкания от блуждающих проволок в паяных соединениях и сбои подачи в аппликаторах для обжима, а ручная скрутка не может обеспечить постоянство на тысячах изделий. Машинная скрутка придаёт каждому концу одинаковый шаг — и на моделях с лужением скрученный конец сразу попадает в тигель с припоем, пока не успел расслабиться.
Нужно ли лужение, если я собираюсь обжимать?
Не предполагайте, что предварительное лужение требуется или допустимо перед обжимом. Покрытые припоем жилы могут деформироваться под длительным усилием зажима и повлиять на стабильность соединения. Следуйте спецификации применения клеммы для подготовки проводника, включая допустимость скрутки. Лужение применяется для заданных паяных соединений; использование винтовых клемм также зависит от спецификации клеммы. Если ваш процесс требует скрутки концов без лужения, сравните WM-4720.
В чём разница между скруткой жил и скруткой витой пары?
Скрутка жил стягивает свободные жилы одного зачищенного конца проводника — работа на несколько миллиметров на кончике провода. Скрутка витой пары скручивает два или более отдельных изолированных провода друг вокруг друга по всей длине для подавления помех. Разные машины: WM-4720 для первого, WM-4717 и шестиосевая WM-4716 для второго. См. наши машины для скрутки, расплетения и правки для специализированных станций.
Может ли одна машина обработать кабель в оболочке вплоть до лужёных концов?
Да. WM-4715 режет, зачищает оба конца и лудит их на кабеле в оболочке Ø3.0–8.0 mm при 2,000–5,000 pcs/h. WM-4710T делает это для круглого и плоского кабеля с 3 жилами с разделением жил до 50 mm. WM-4718 — это полуавтоматическая версия, когда объёмы не оправдывают полную линию.
Что должно включать в себя запрос?
Для соединений: соединяемые провода (количество и мм² каждого), чтобы мы могли просуммировать собранное сечение, плюс целевые циклы в час. Для пайки: соединитель или сборка, спецификация припоя и количество соединений на изделие. Затем курьерские образцы — мы свариваем или паяем ваши собственные детали на машине, на камеру.
Подтвердите конфигурацию с учётом вашего материала
Пришлите нам размеры, образец или чертёж детали и нужный вам результат. Мы рассмотрим применение и подготовим предложение по станку и оснастке.
Запросить коммерческое предложение →