Машины для термоусадки и вставки трубок
Машины для термоусадки при производстве жгутов проводов — станции горячего воздуха, инфракрасные термоусадочные печи, конвейерные туннели и линии резки и вставки трубок. Двадцать машин охватывают гильзы от Ø1.5 до Ø50 mm и участки жгутов до Ø100 mm, от настольных станций с темпом оператора до туннельного потока 2,000 pcs/h. Эта категория предназначена для изоляционных и идентификационных гильз на проводе — не для паллетной или пищевой термоусадочной плёнки. Пришлите 2–3 метра вашей трубки и провода, и мы докажем работу машины на видео до того, как вы закажете.
20 моделей в этой выборке.
Начните с того, где находится трубка
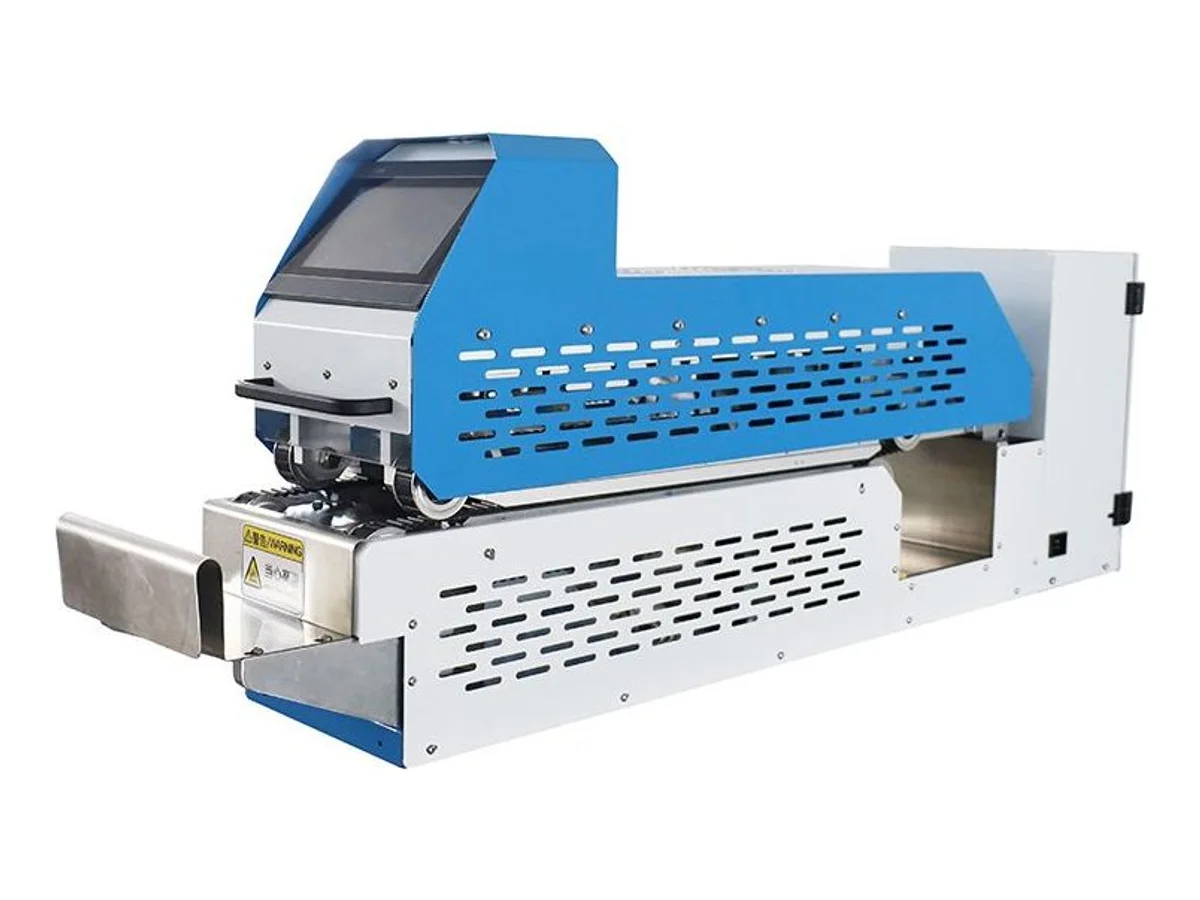
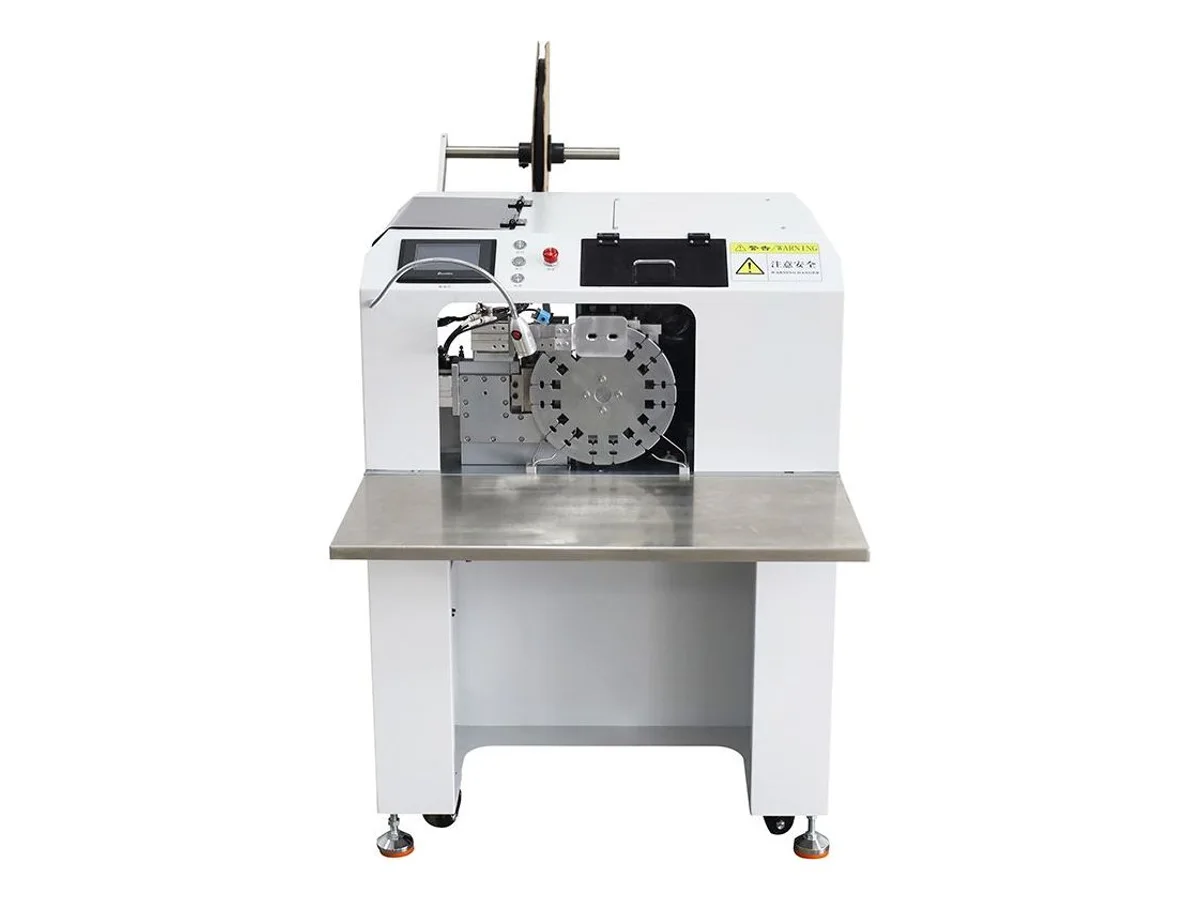
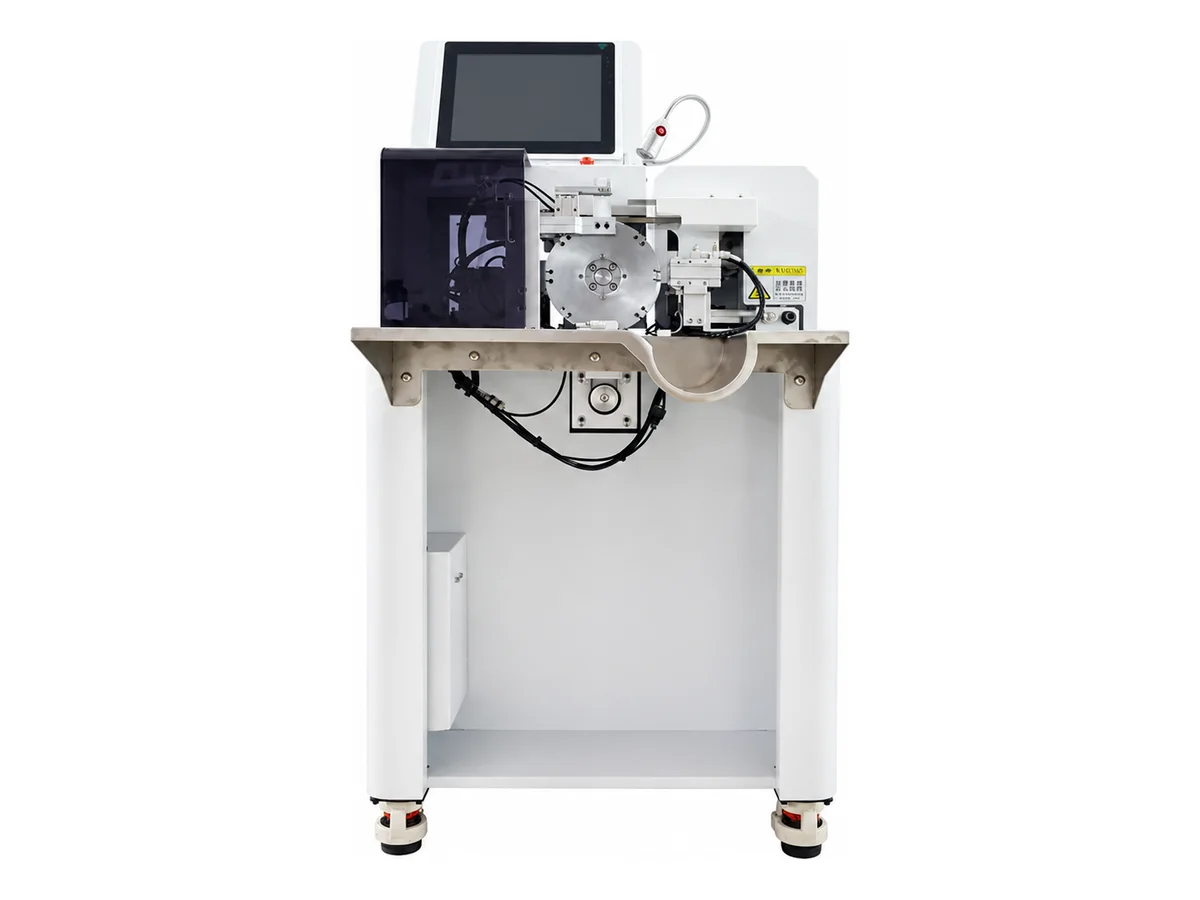
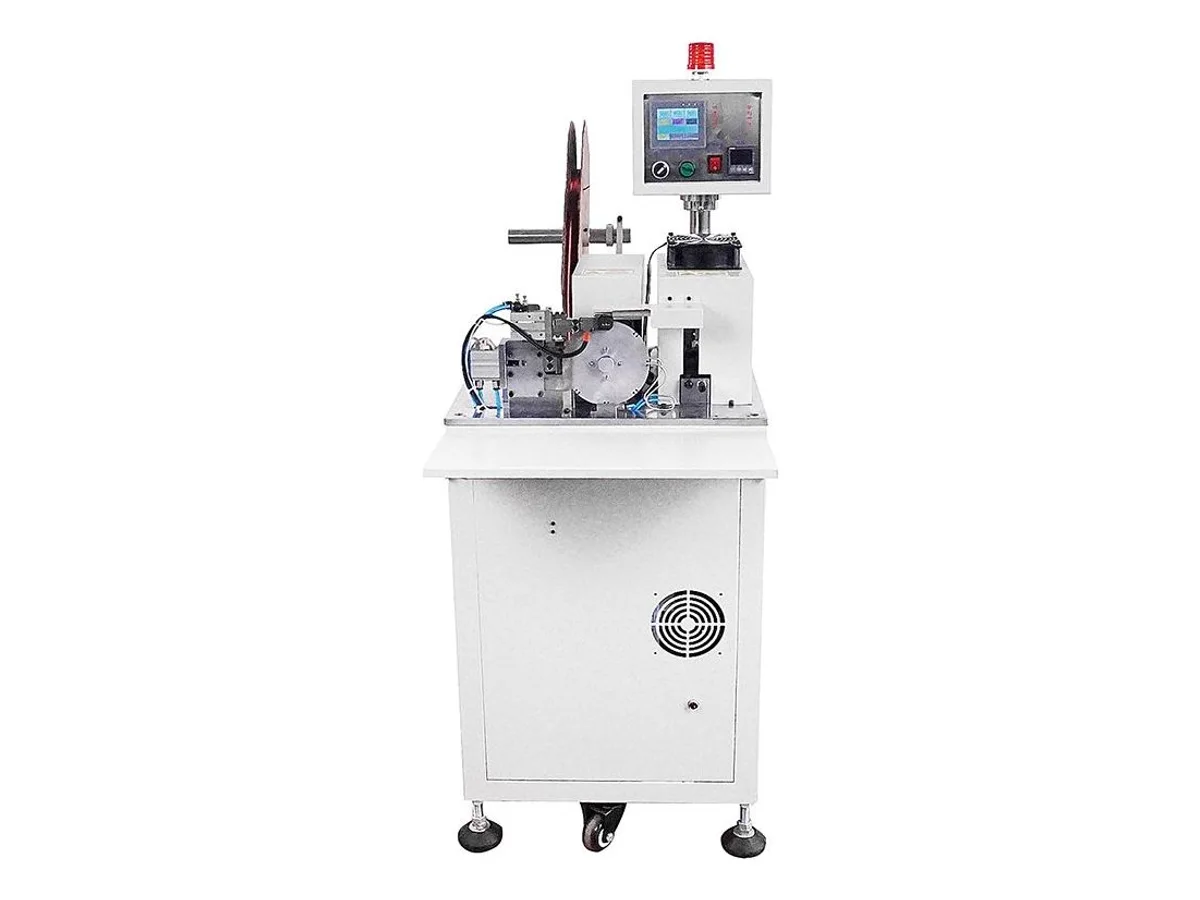
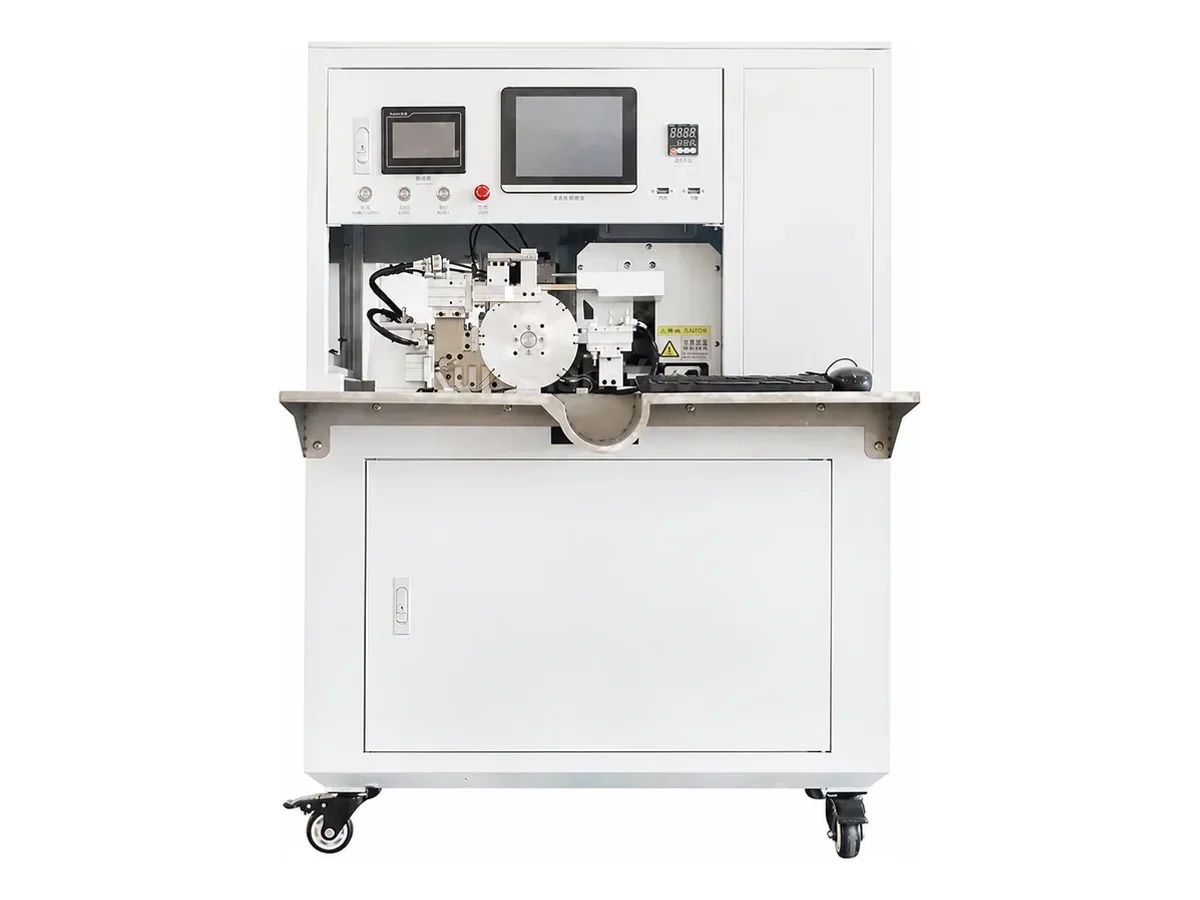
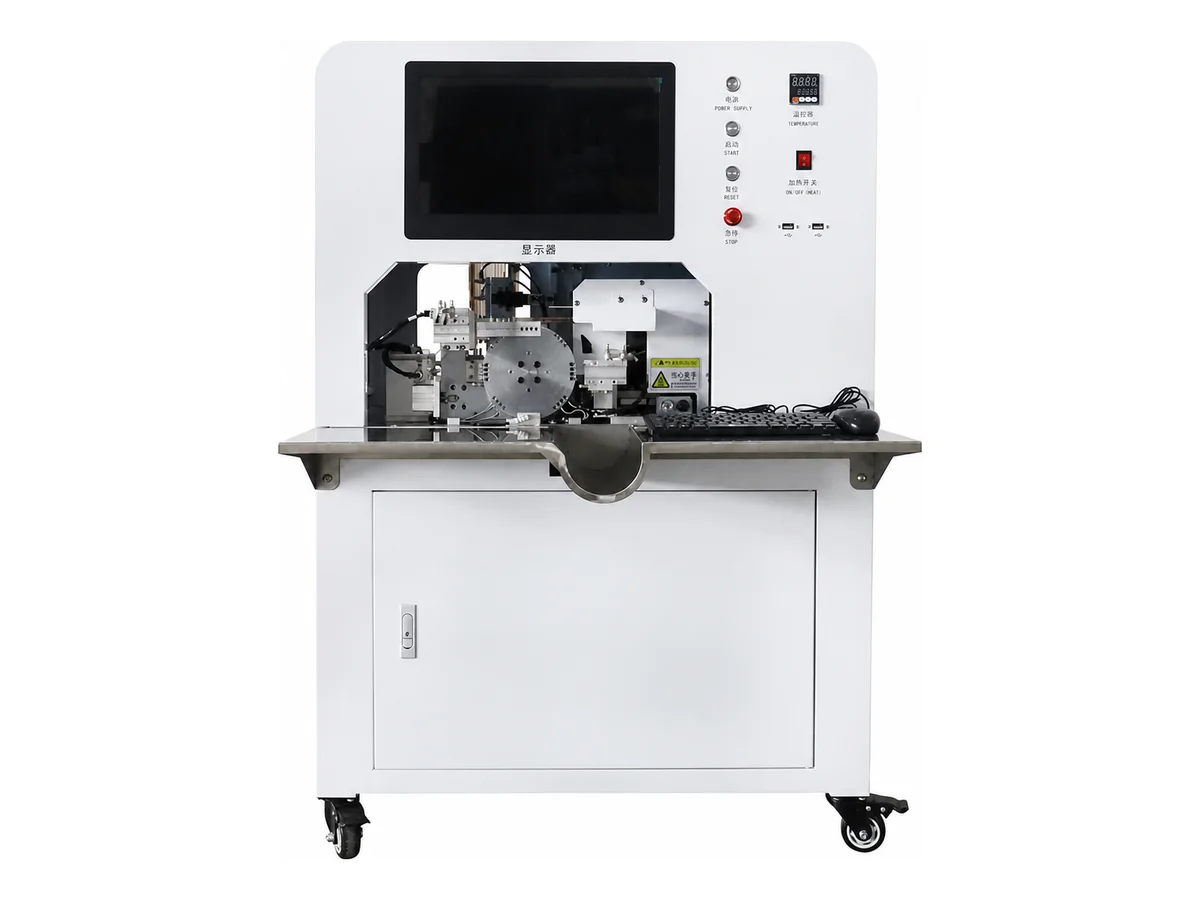
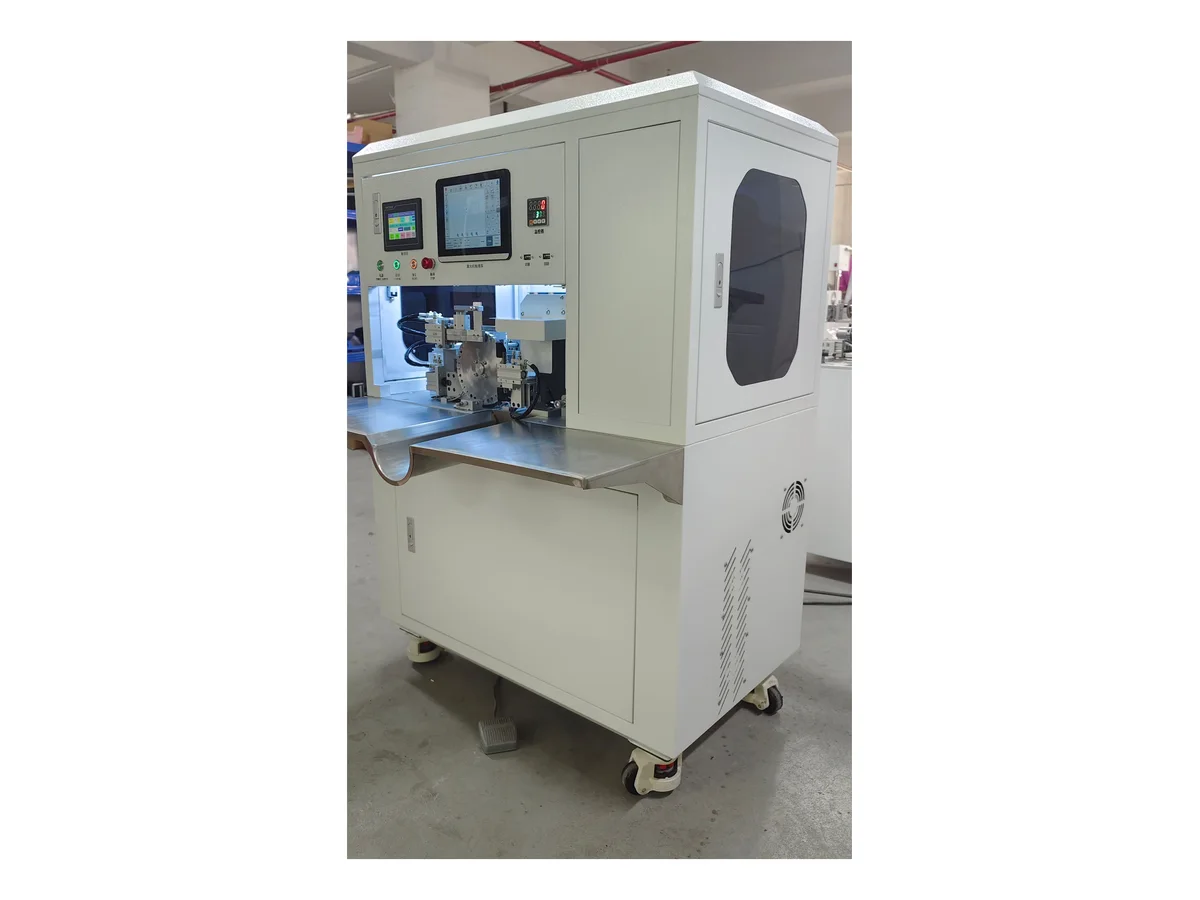
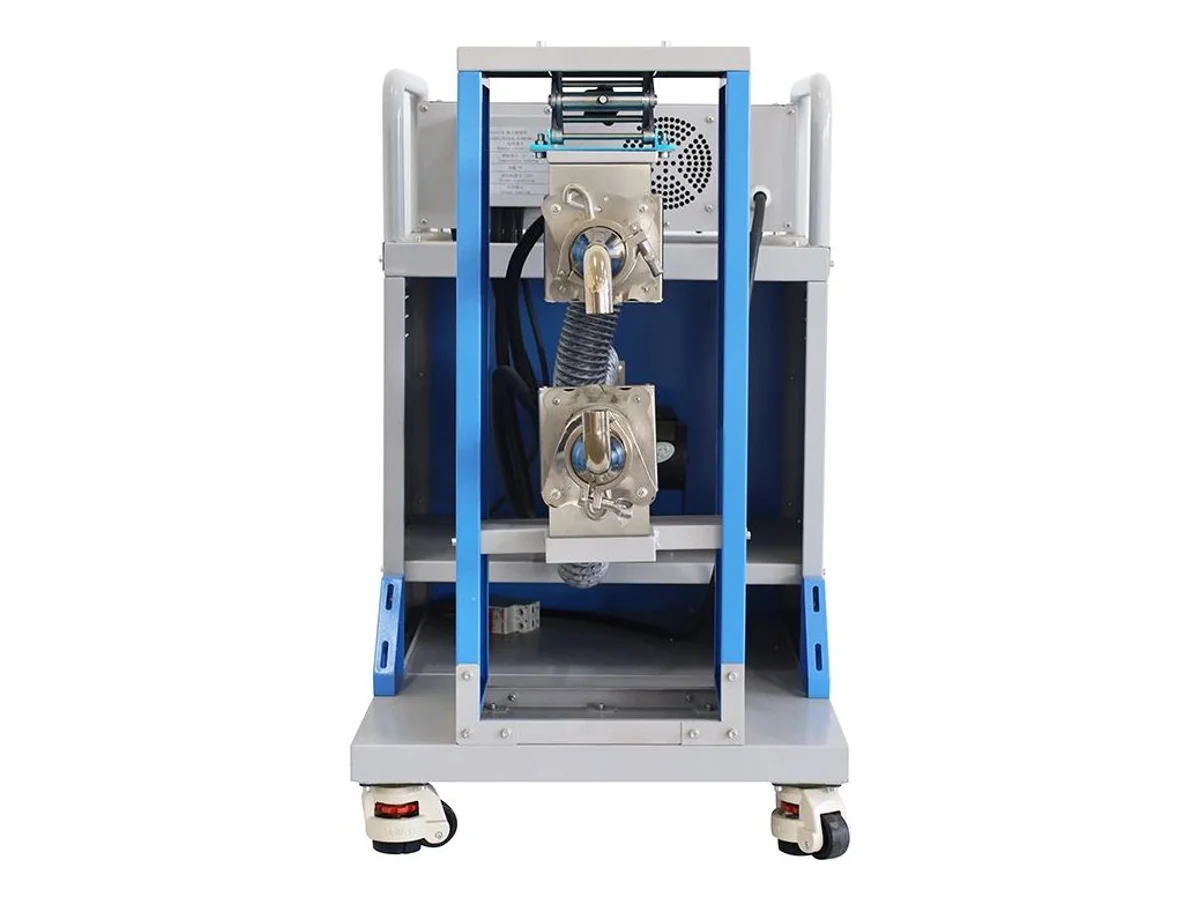
Начните с разделения подготовки трубки и нагрева. Если гильза уже на детали, вам нужен только нагрев — станция горячего воздуха, инфракрасная печь или конвейерный туннель из таблицы ниже. Если трубка всё ещё на катушке и её нужно разрезать, надвинуть на провод и затем усадить, это семейство вставки: WM-663 работает с гильзой Ø2–8 mm при 800–2,500 pcs/h, WM-675 охватывает Ø7–16 mm с запечатанными концами, а WM-669 и WM-671JG добавляют маркировку каждой детали за тот же проход. Если гильза должна нести печатную идентификацию, WM-672 печатает номерную трубку на шести каналах при 8,000–12,000 pcs/h, а WM-665JG режет и лазерно маркирует её.
Только резка гильз по длине? Сравните WM-565Nрезак для термоусадочной трубки и WM-585пневматический резак для трубок. Они готовят отрезки для последующей сборки; выбирайте оборудование для вставки или нагрева отдельно, когда требуются эти операции.
Горячий воздух или инфракрасное излучение?
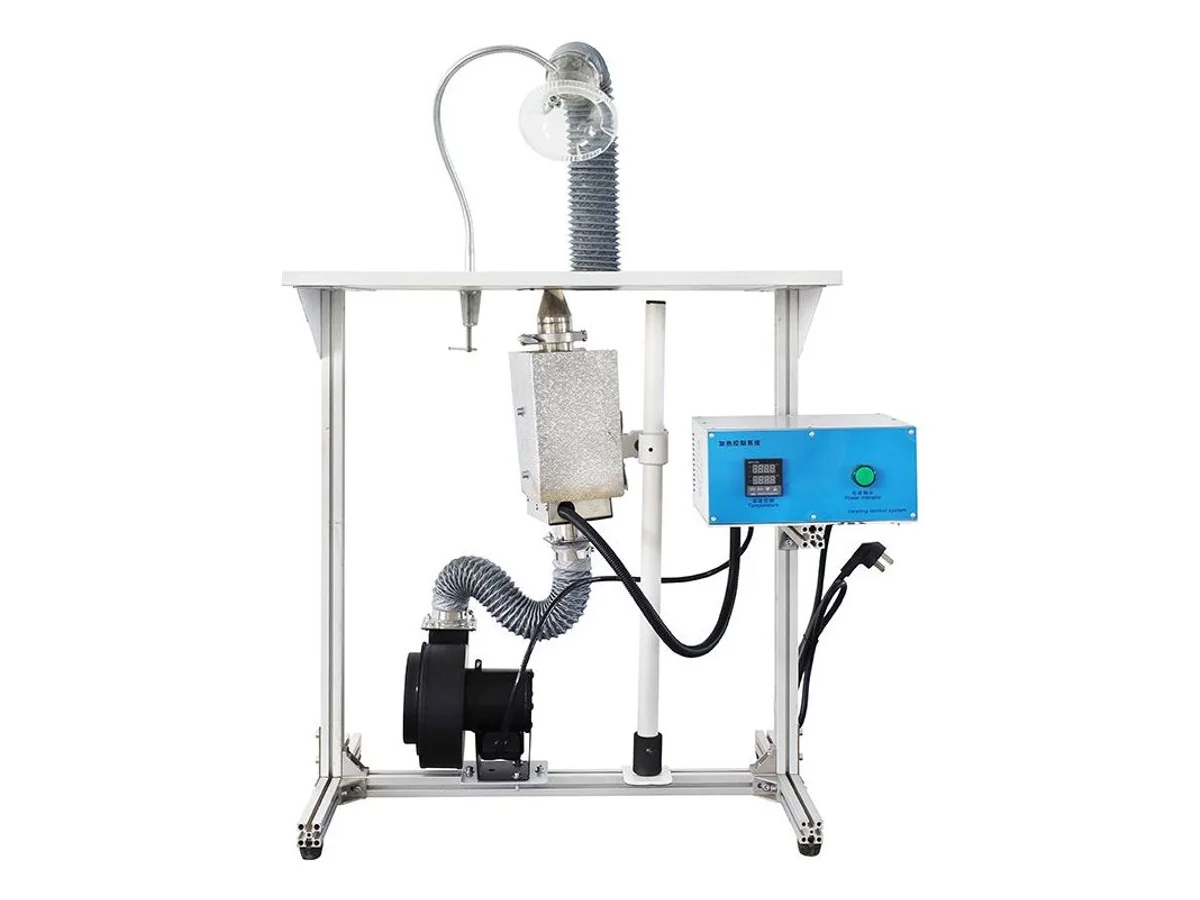
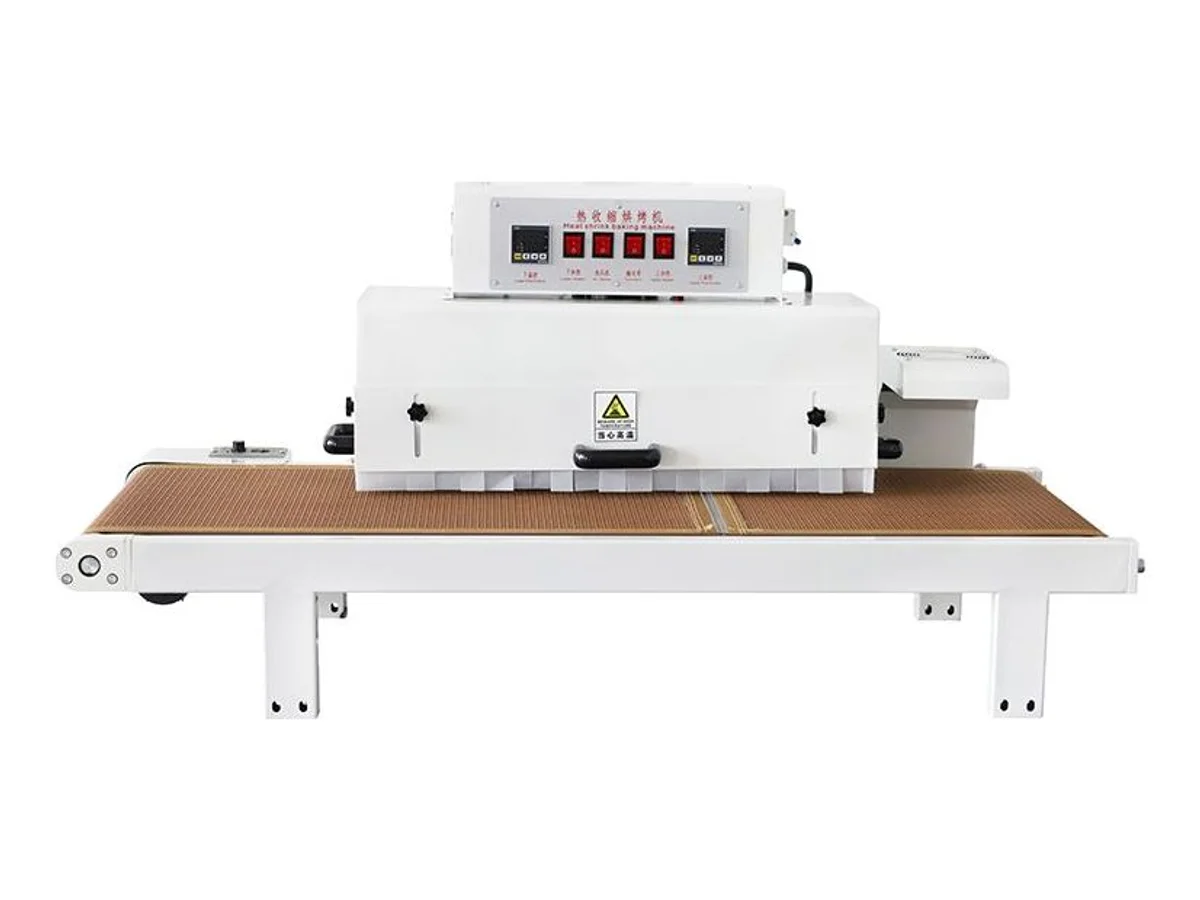
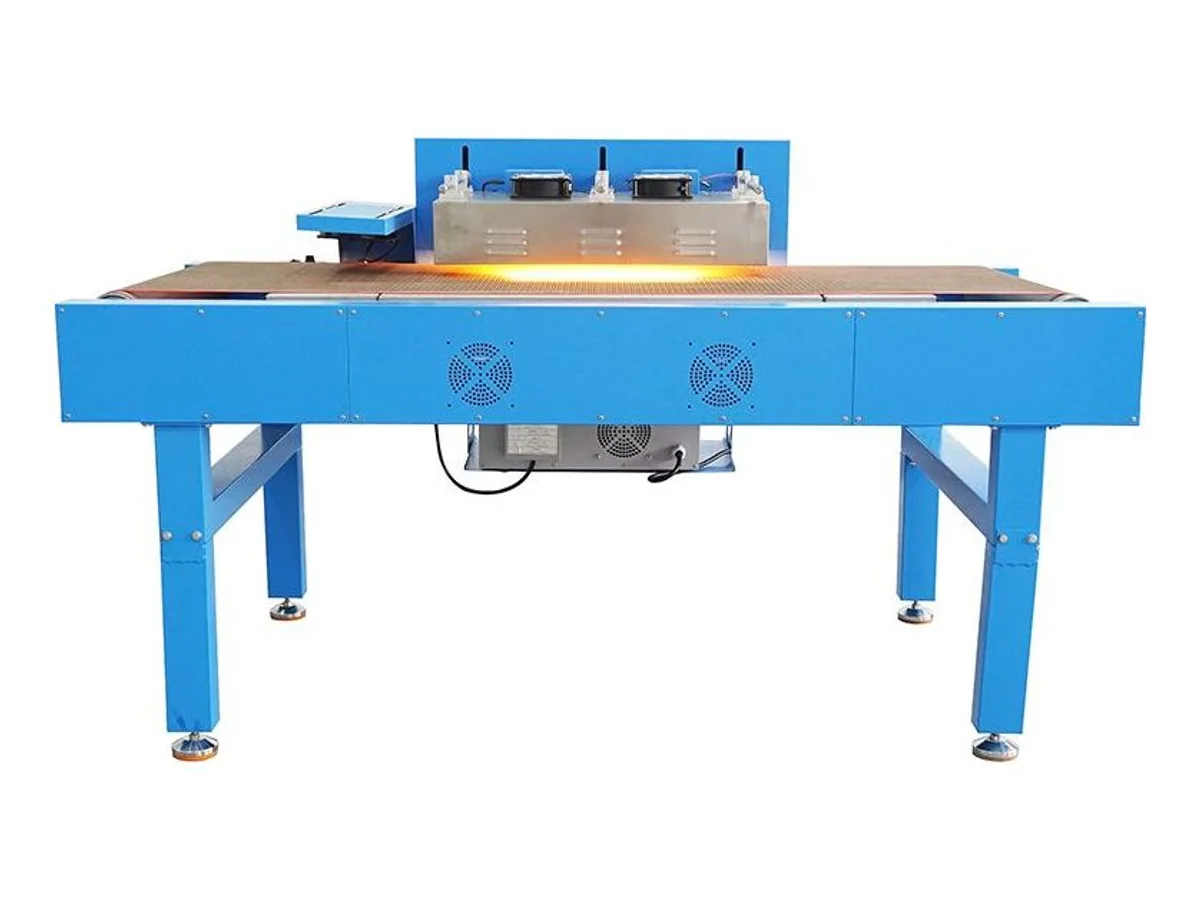
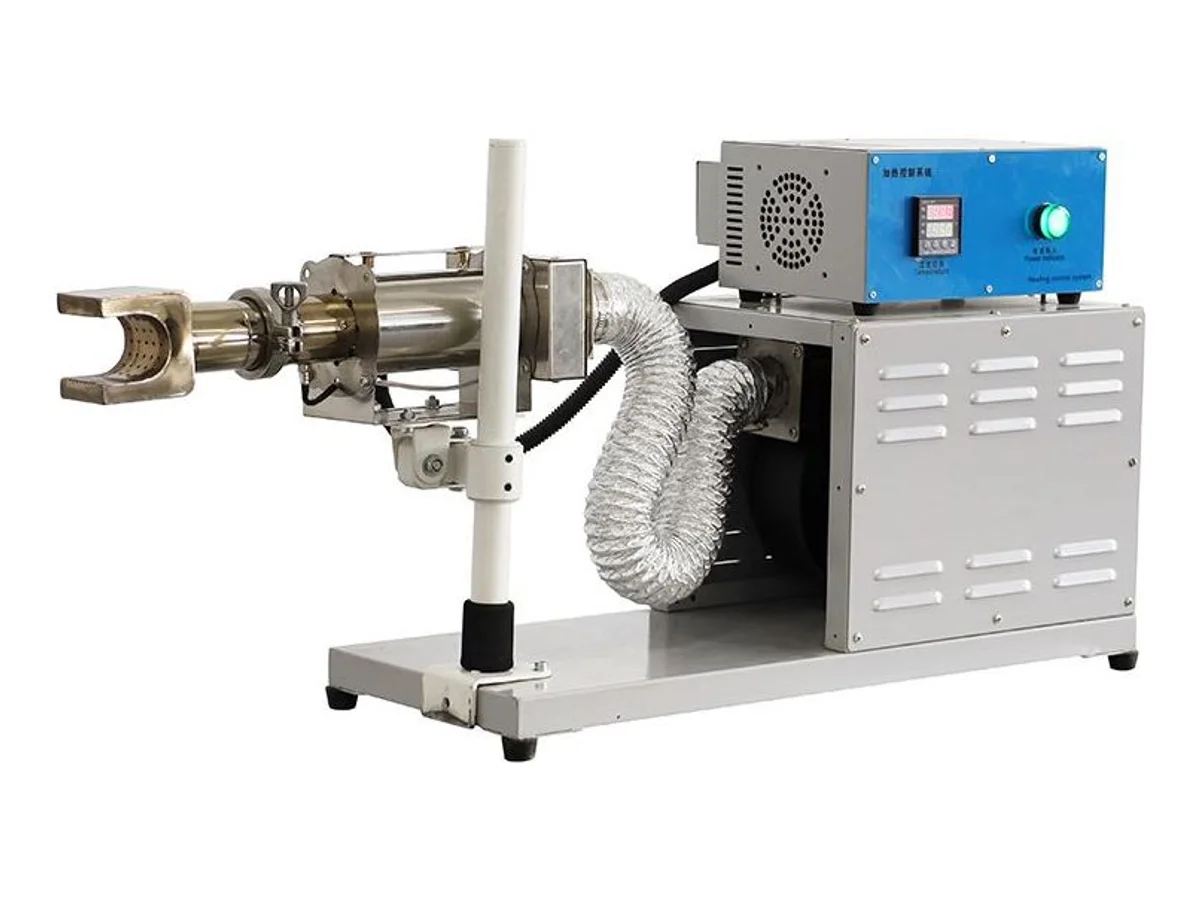
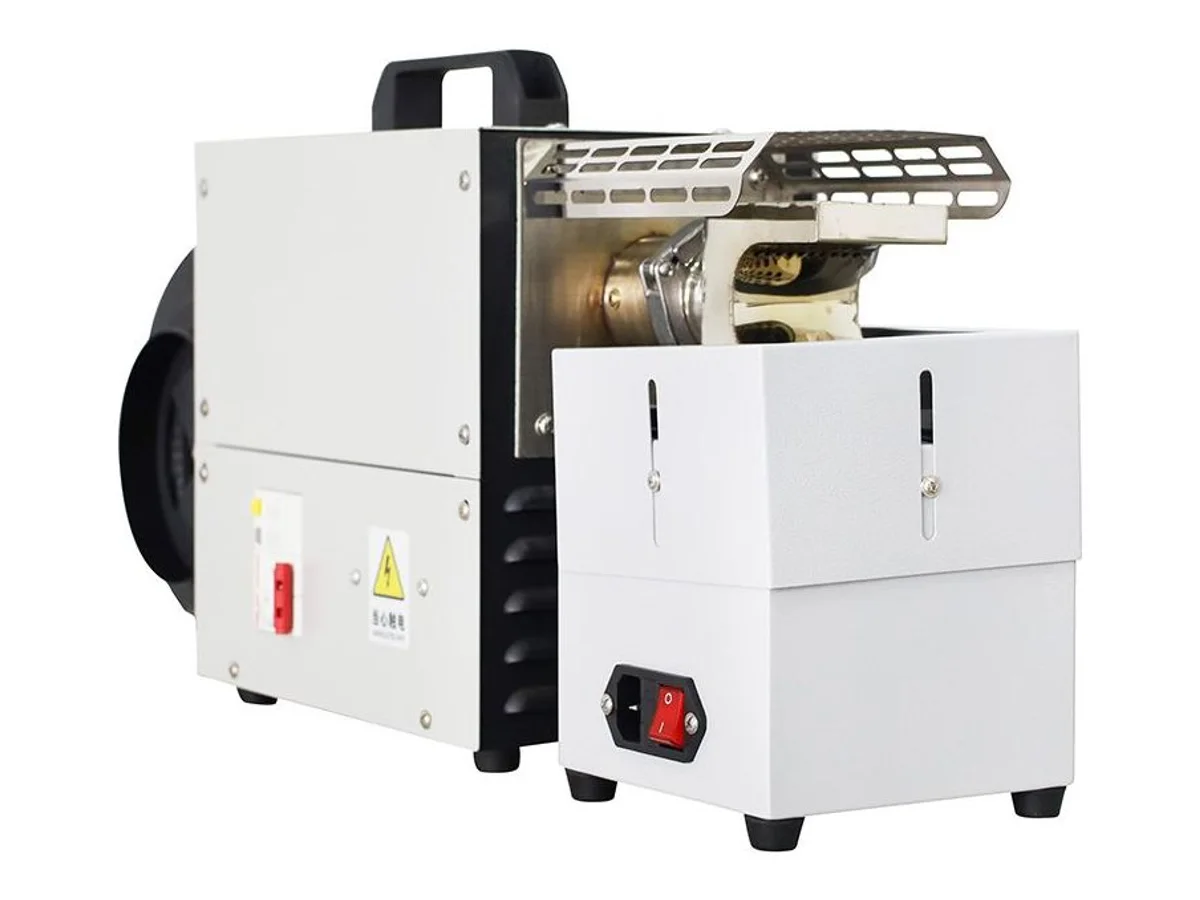
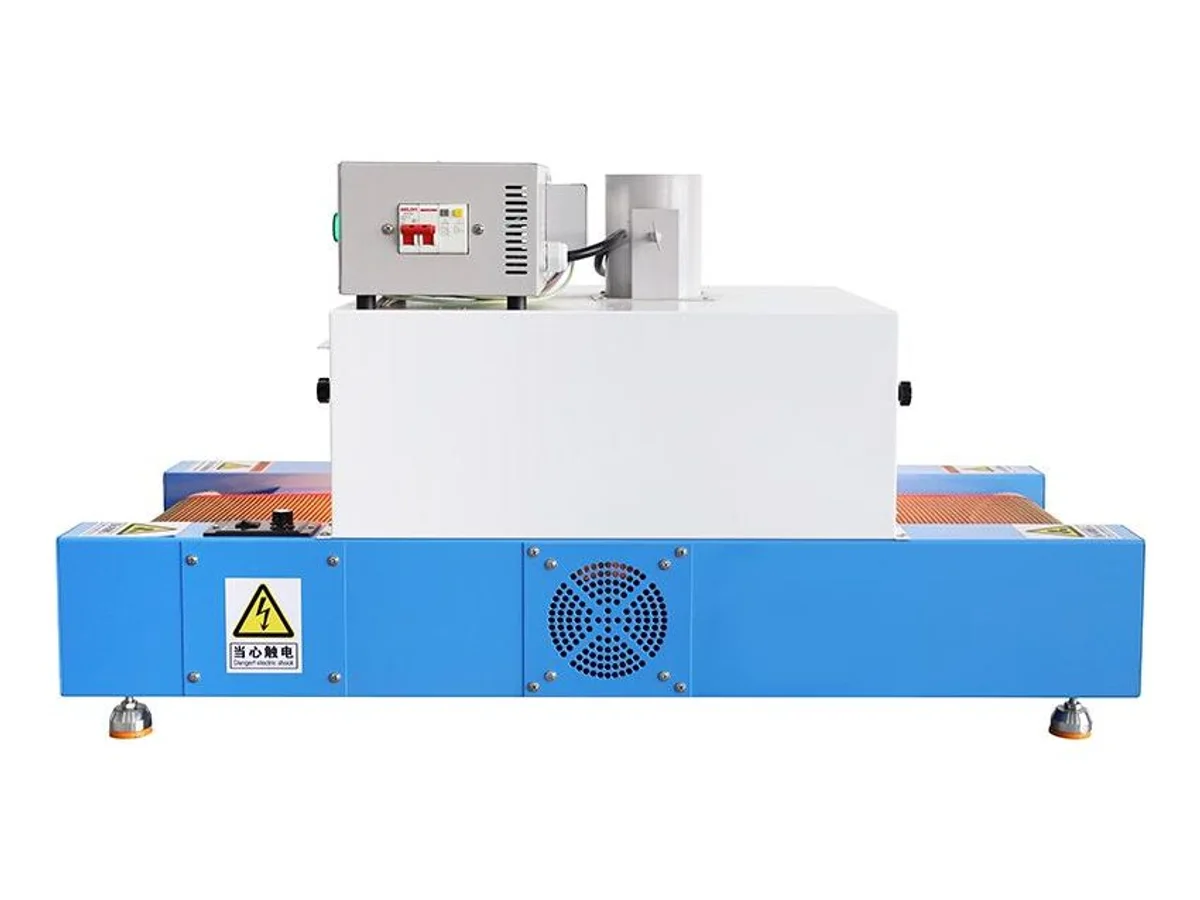
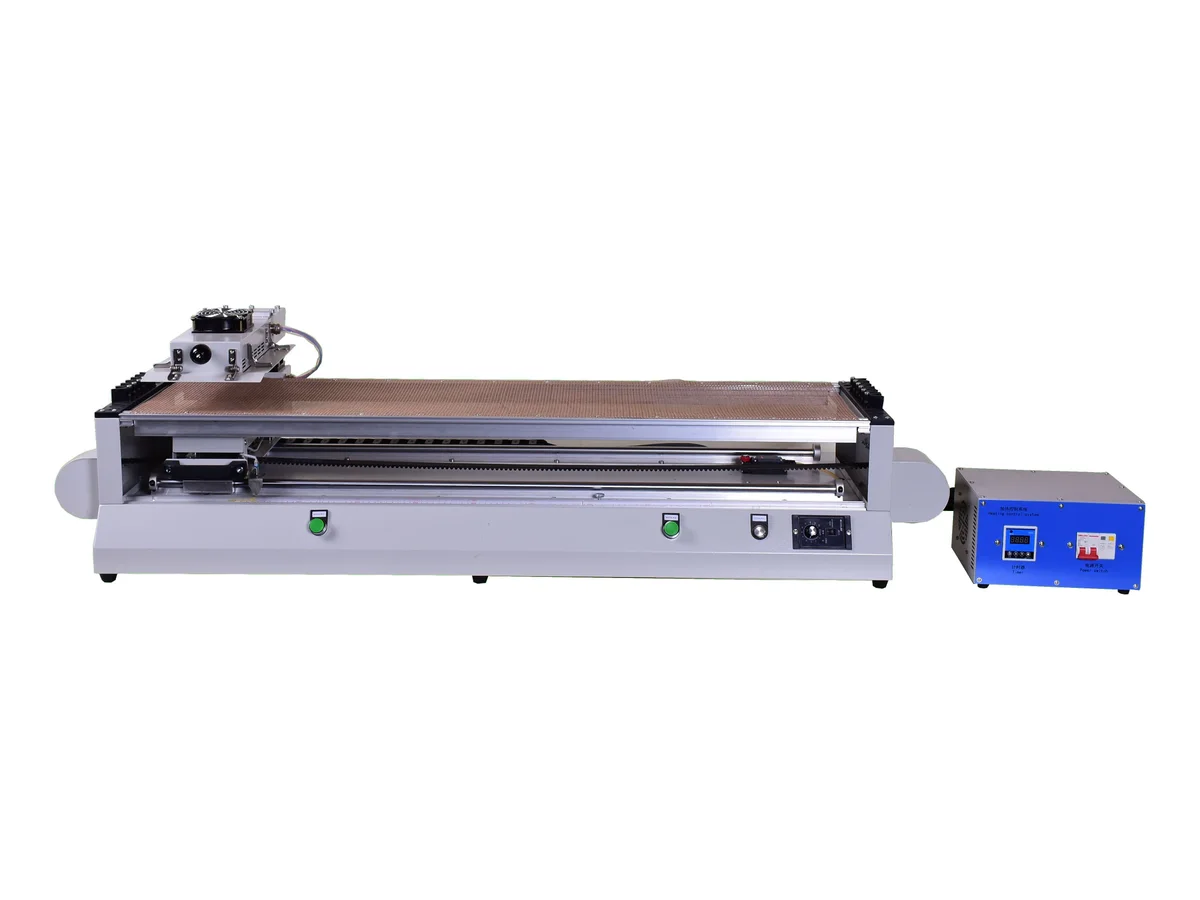
Горячий воздух направленный: сопло, которое можно навести на соединение, заменить на другой диаметр или раздвоить вокруг пучка. Наши станции горячего воздуха используют резистивные нагреватели 2–3 kW с опубликованным сроком службы элементов от 10,000 до 100,000 часов — выбирайте их для точечной работы в темпе оператора и нестандартных форм: WM-677 помещает сопло на регулируемую руку 360°, WM-668F нагревает крупную трубку двумя встречными соплами одновременно, WM-667ZM дует вверх через столешницу, чтобы обе руки оставались на детали. Инфракрасное излучение бесконтактное и равномерное: излучающие трубки заполняют камеру или туннель, ничто не сдувает гильзу с места — это способ усаживать участки в середине жгута до Ø100 mm (WM-664) или вести непрерывный поток на ленте при 0.5–6 м/мин (WM-662A односторонний, WM-670PH двусторонний). Для мелких гильз менее 10 mm при большом объёме гусеничный туннель WM-666 выдерживает 2,000 pcs/h.
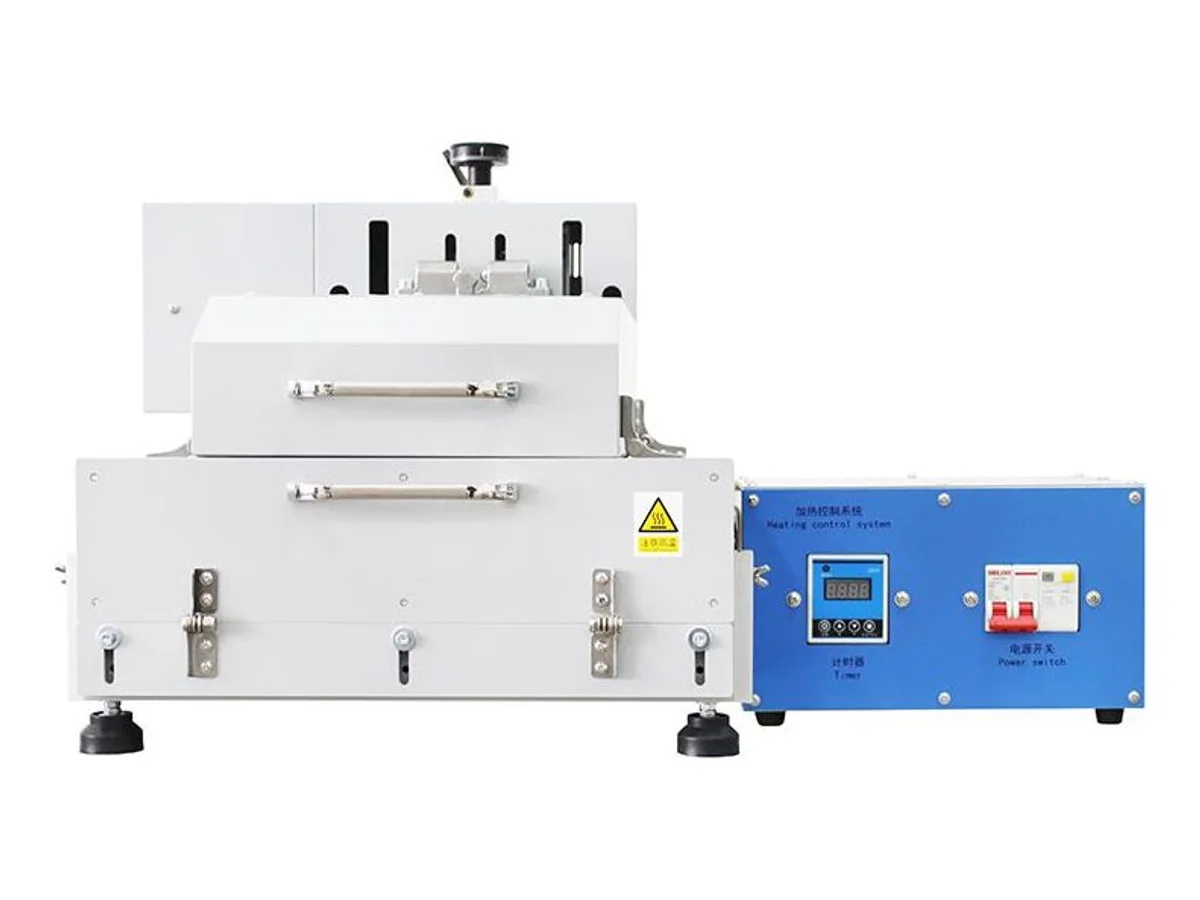
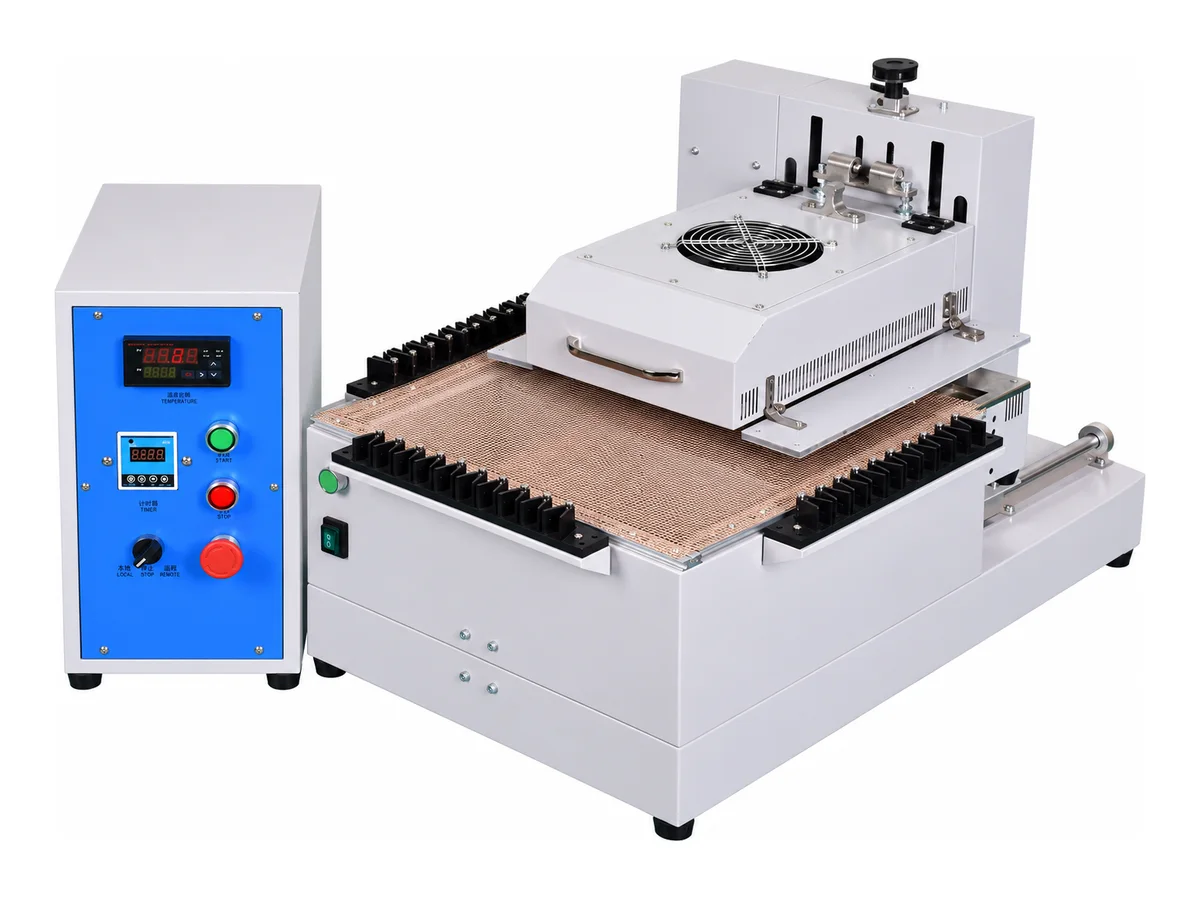
Для повторяющихся концов жгутов WM-6101инфракрасная рабочая станция с подачей лентой имеет камеру 120 × 120 × 74 mm и заданный диаметр трубки до 50 mm. Проверьте полную сборку по размерам камеры, затем подтвердите температуру и выдержку на вашей трубке. Смотрите наш руководство по выбору термоусадки и контрольный список дефектов термоусадки.
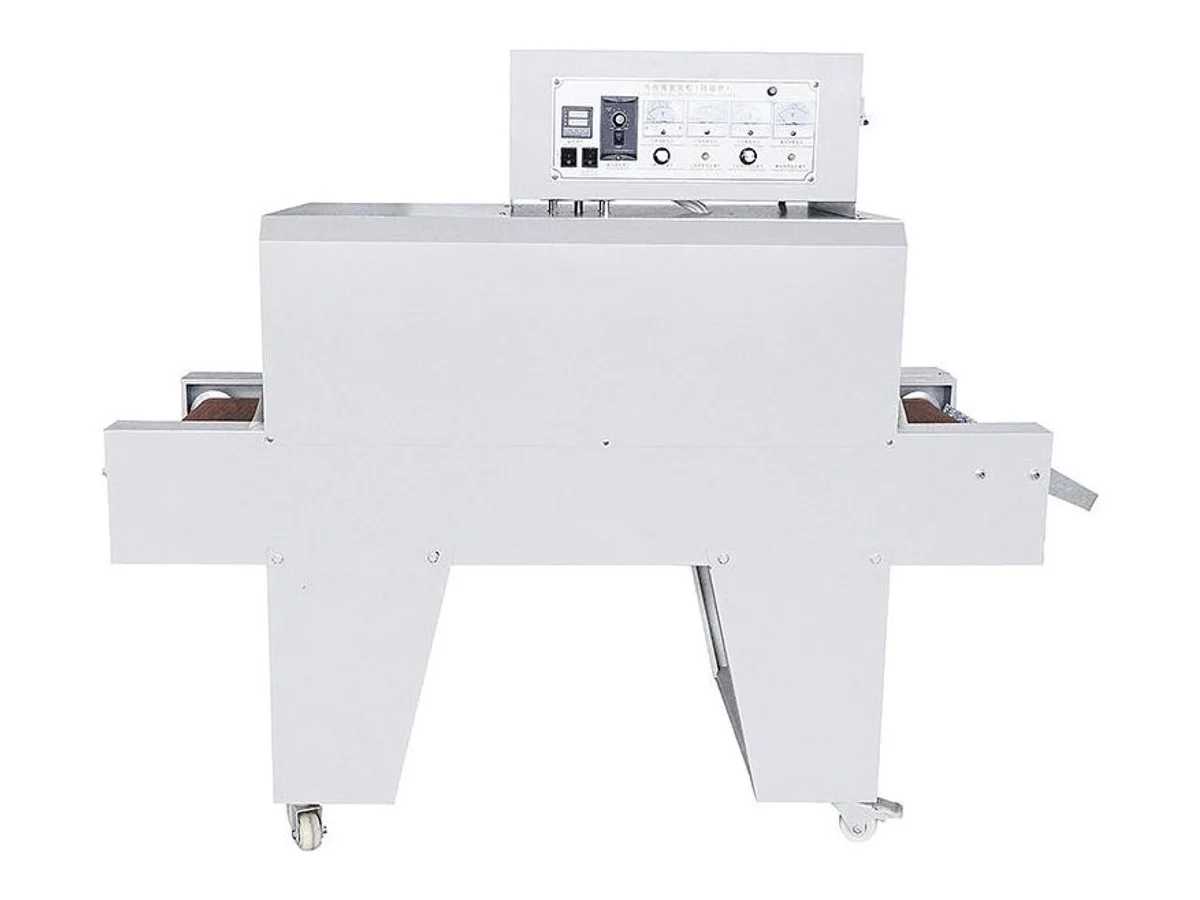
Для конвейера с двусторонним нагревом сравните пространство нагрева 630 × 180 × 80 mm (Д×Ш×В) у WM-670PH с тремя отдельными величинами у WM-678: ширина транспортирования <650 mm, ширина нагрева <120 mm и длина гильзы <120 mm. Ширина транспортирования WM-678 не определяет ширину её зоны нагрева. Пришлите компоновку готовой сборки, требования к трубке и клеевому слою, а также условия выдержки и охлаждения для испытания.
| Машина | Тип | Размер трубки / детали | Производительность | Мощность | Для чего выбрать |
|---|---|---|---|---|---|
| WM-677 | Настольная станция горячего воздуха | Сопла с выходом Ø50/25 mm | — | 3,050 W | Точечная усадка за верстаком; сопло на руке 360° |
| WM-668F | Горячий воздух, два встречных сопла | Трубка большого наружного диаметра | — | 4,100 W | Круговой нагрев крупной трубки без вращения детали |
| WM-667ZM | Горячий воздух, через стол | Жгут < 25 mm | — | 3.05 kW | Усадка снизу, обе руки на детали |
| WM-661B | Станция горячего воздуха, сменные сопла | — | — | 2.05 kW | Начальная станция горячего воздуха со сменными соплами |
| WM-6101 | Инфракрасная камера с лентой | Трубка ≤ Ø50 mm; камера 120×120×74 mm | — | 2,000 W | Концы проводов, проходящие через ИК-камеру на ленте |
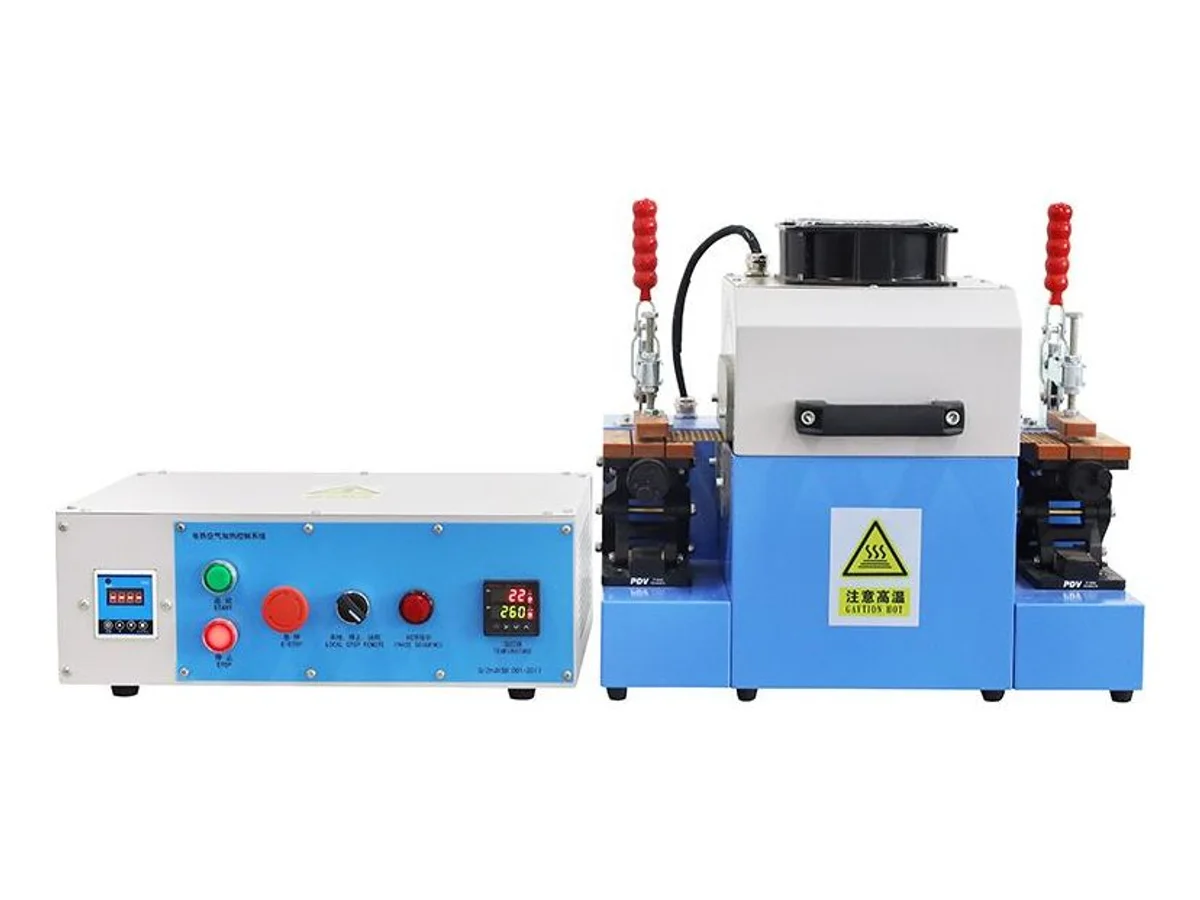
| WM-664 | Инфракрасная печь | Участки ≤ Ø100 mm, вход < 120 mm | — | < 2.8 kW | Участки в середине жгута и толстые пучки |
| WM-674 | Инфракрасная туннельная печь | Туннель 400 × 200 mm | — | 8 kW | Самая большая камера и мощность в этой категории |
| WM-662A | Инфракрасный конвейер, односторонний | Лента 200 mm, 0.5–3 м/мин | Непрерывный | 1,860 W | Усадка сверху вниз в непрерывном потоке |
| WM-670PH | Дальний инфракрасный конвейер, двусторонний | Зона 630 × 180 × 80 mm, 0–6 м/мин | Непрерывный | — | Равномерная двусторонняя усадка в непрерывном потоке |
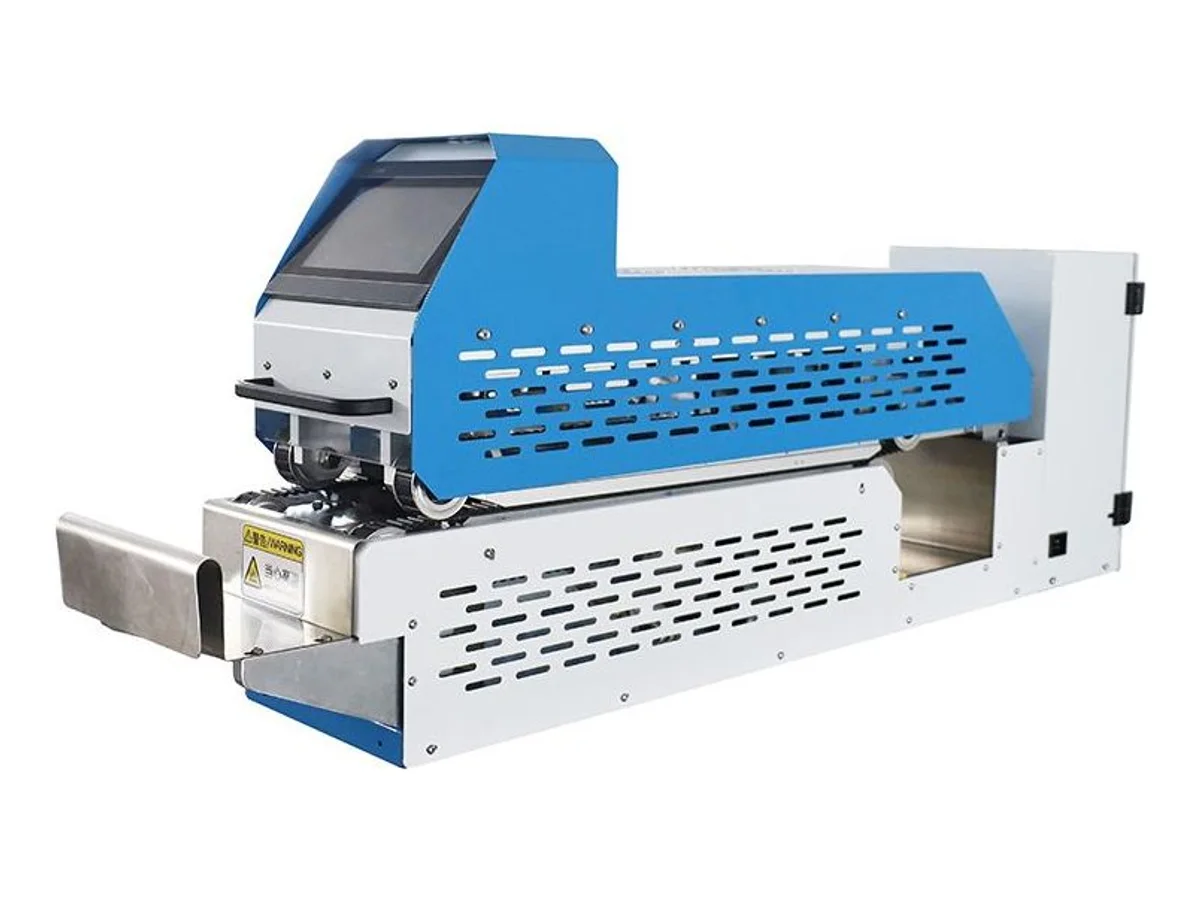
| WM-666 | Туннельная печь с гусеничной лентой | Трубка < 10 mm, длина < 60 mm | 2,000 pcs/h | 2 × 1,000 W | Мелкие гильзы в большом объёме |
| WM-663 | Вставка + усадка, полуавтоматическая | Оснастка для гильзы Ø2.0 / Ø8.0 | 800–2,500 pcs/h | 850 W | Трубка предварительно нарезана на катушке; машина вставляет и усаживает |
| WM-675 | Вставка + герметизация, полуавтоматическая | Ø7–16 mm | 300–1,000 pcs/h | — | Более крупная трубка усаживается с запечатанными концами |
| WM-669 | Вставка + маркировка + усадка | Ø2.0 / Ø6.0; длина нагрева 6–35 mm | 2.5 s/цикл | 1,450 W | Линия ПЛК/IPC с маркировкой каждой детали |
| WM-671JG | Лазерная маркировка + вставка + усадка | Ø2.0 / Ø6.5 | 1,000–2,000 pcs/h | 2,500 W | Идентификация и усадка за один проход |
Частые вопросы по выбору
Горячий воздух или инфракрасное излучение — что усаживает лучше?
Ни то, ни другое не является универсально лучшим. Горячий воздух — это сопло, на которое вы направляете поток: гибко для деталей, удерживаемых оператором, нестандартных форм и точечной работы за верстаком. Инфракрасное излучение — это бесконтактное лучистое тепло, заполняющее камеру или туннель: равномерная, круговая усадка, при которой ничто не сдувает гильзу с места. Если детали движутся по конвейеру или гильза не должна смещаться, выбирайте инфракрасное излучение; если оператор поворачивает каждую деталь за верстаком, горячий воздух обычно является практичным выбором.
Может ли одна машина разрезать трубку, надеть её на провод и усадить?
Да — это семейство вставки. WM-663 работает с гильзой Ø2–8 mm при 800–2,500 pcs/h, WM-675 охватывает Ø7–16 mm с запечатанными концами, WM-669 выполняет цикл за 2.5 секунд с маркировкой каждой детали, а WM-671JG добавляет лазерную идентификацию при 1,000–2,000 pcs/h. Оснастка подбирается по размеру, поэтому эти машины предлагаются по вашим фактическим образцам трубки и провода.
Нам нужны гильзы с печатной идентификацией — что с этим справляется?
Печать на гильзе — это задача маркировки, и она относится к нашей категории нанесения ленты, этикеток и маркировки: WM-672 печатает номерную трубку на шести каналах при 8,000–12,000 pcs/h по Ø1.5–40 mm, а WM-665JG режет и лазерно маркирует номерную трубку. Если маркировка и усадка должны происходить за один проход на проводе, WM-669 и WM-671JG здесь выполняют и то, и другое в линии.
Жгут или трубку какого размера могут принимать эти машины?
Опубликованные ограничения в этой категории: настольная станция WM-667ZM рассчитана на жгут менее 25 mm; инфракрасная печь WM-664 принимает участки жгутов до Ø100 mm через вход 120 mm; камера WM-6101 принимает трубку до Ø50 mm; WM-668F нагревает трубку большого диаметра двумя встречными соплами; а туннельная печь WM-674 предлагает проём 400 × 200 mm при 8 kW. Если размеры превышают эти значения, сообщите нам фактический размер пучка, и наша инженерная команда подтвердит конфигурацию до выставления коммерческого предложения.
Что должно включать запрос?
Пять вещей обеспечат вам точное коммерческое предложение за один раунд: размер и материал трубки, наружный диаметр провода или жгута, место расположения гильзы на детали, целевое количество деталей в час и необходимость печатной идентификации на гильзе. Затем отправьте курьером 2–3 метра вашей фактической трубки и провода — мы прогоним их на машине, на камеру, до того, как вы закажете.
Подтвердите конфигурацию с учётом вашего материала
Пришлите нам размеры, образец или чертёж детали и нужный вам результат. Мы рассмотрим применение и подготовим предложение по станку и оснастке.
Запросить коммерческое предложение →