Машина горячего барового паяния для FFC, FPC и разъёмов, 50–600 °C импульсный нагрев WM-721
Получить коммерческое предложение на WM-721 →
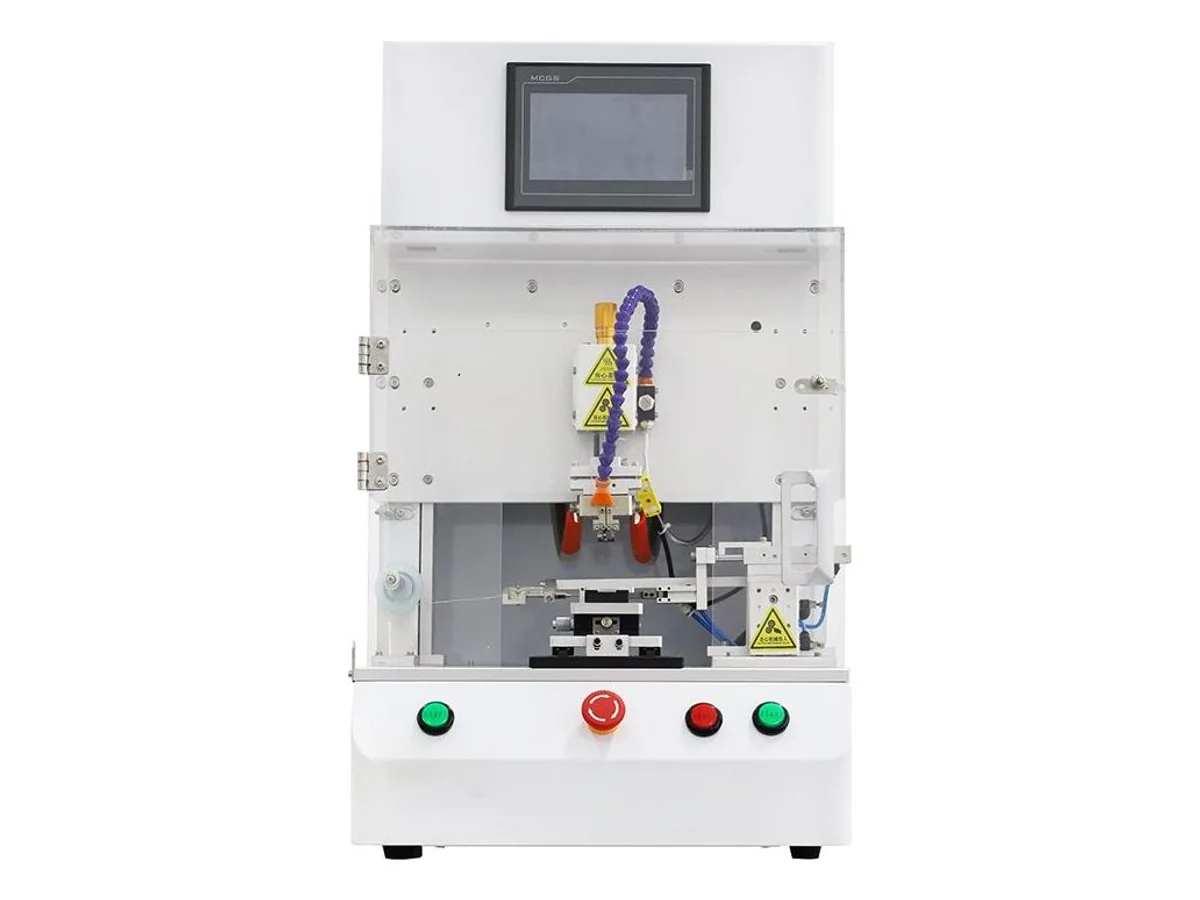
WM-721 — это машина горячего барового паяния с импульсным нагревом, а не паяльник. Индентор из титанового или молибденового сплава опускается на винтовом приводе по оси Z, прижимает соединение к оснастке и нагревает его по запрограммированной кривой от 50 до 600 °C максимум в четыре этапа, выдерживая ±5 °C, пока припой смачивает. Поскольку тепло поступает через давление, оно ложится на соединения, до которых жало паяльника не может добраться равномерно: лента FFC и FPC на контактные площадки PCB, LVDS и сверхтонкий коаксиальный кабель, а также ряды многоконтактных разъёмов, паяемые целым рядом за один раз. Для применений ACF и TAB требуется уточнение материала соединения, термического профиля и оснастки на вашем образце. Подающий механизм протяжного типа с пневмоцилиндром подаёт припойную проволоку, горячая головка охлаждается воздухом между циклами, а температурная кривая, время цикла и счётчик деталей отображаются в реальном времени на сенсорном экране на английском языке. Точность индентора ±0.03 mm на ходе 50 mm; машина имеет размеры 450 × 560 × 850 mm и вес 80 kg.
Технические характеристики
| Функция | Горячее баровое паяние (импульсный нагрев) — нагретый индентор прижимает соединение во время оплавления |
|---|---|
| Номинальное напряжение | 220 V, 50 Hz |
| Мощность нагрева | 2,000 W |
| Диапазон настройки температуры | 50 – 600 °C |
| Точность температуры | ±5 °C |
| Этапы нагрева | 1 – 4 этапов |
| Способ охлаждения горячей головки | Воздушное охлаждение |
| Точность индентора | ±0.03 mm |
| Движение по оси Z | Винтовой привод |
| Ход по оси Z | 50 mm |
| Автоматическая подача припоя | Протяжного типа, с пневмоцилиндром |
| Габариты | 450 × 560 × 850 mm (ширина × длина × высота) |
| Вес | 80 kg |
| Код HS | 8515.19 (общая справка — окончательная классификация уточняется у вашего таможенного брокера) |
| Сертификация | CE (сертификат предоставляется с поставкой) |
Ключевые особенности
- Импульсный нагрев, а не паяльник — индентор из сплава холодный в момент касания, сначала прикладывает давление, затем нагревает по профилю и охлаждается перед подъёмом, поэтому соединение остаётся плоским и совмещённым всё время, пока припой расплавлен
- Запрограммированный термический профиль до 4 этапов нагрева, 50–600 °C при ±5 °C — предварительный нагрев, оплавление и охлаждение являются отдельными сегментами вместо одной фиксированной температуры жала
- Инденторы из титанового или молибденового сплава, профилированные под ваш ряд контактных площадок; более широкая планка паяет все контакты разъёма за одно нажатие, а не контакт за контактом
- Кривая температуры в реальном времени на сенсорном экране на английском языке — построенный профиль, время цикла, имя программы и счётчик деталей находятся на одном экране «Работа» и «Монитор», поэтому дрейфующее соединение видно до того, как оно превратится в партию брака
- Винтовой привод по оси Z с точностью индентора ±0.03 mm и ходом 50 mm, с моторным нагружением — усилие соединения и положение касания повторяются от цикла к циклу, а не зависят от руки оператора
- Принудительное воздушное охлаждение горячей головки возвращает индентор к исходному состоянию между циклами, что и делает повторяемую кривую вообще возможной
- Подача припойной проволоки протяжного типа с пневмоцилиндром и командой «Подать припой» на экране — припой подаётся и отводится за каждый цикл, а не остаётся лежать на жале
- Адаптивная регулировка мощности и защита от утечки всей машины; рабочая зона находится за прозрачным ограждением, а загрузочная платформа — спереди
- Бесплатное тестирование образца — пришлите нам вашу ленту, разъём или жгут, мы прогоним его на этой машине и отправим вам видео с фактической кривой до заказа
Что обрабатывает
- Лента FFC и FPC, припаиваемая на контактные площадки PCB, и соединения гибкого шлейфа с платой в дисплейных и камерных модулях
- Жгуты LVDS и сверхтонкий коаксиальный кабель, оконцовываемые на платы и разъёмы
- Соединение ACF и TAB на высокоплотных межсоединениях, с уточнением материала, процесса и оснастки по результатам испытания образца
- Ряды многоконтактных разъёмов, где каждый контакт паяется за одно нажатие
- Отдельные проволочные выводы на контактные площадки PCB, где плоскостность и совмещение важнее скорости
Подходит для: соединений, которые должны удерживаться плоскими и совмещёнными, пока припой расплавлен — лента FFC и FPC на контактные площадки PCB, оконцовки LVDS и микрокоаксиального кабеля, и ряды многоконтактных разъёмов, паяемые целым рядом за одно нажатие, по запрограммированному профилю 50–600 °C. Работа с ACF и TAB требует процесса соединения и оснастки, зависящих от материала, уточняемых на образце; клеевое соединение ACF отдельно от оплавления припоя.
Для соединения металлов без припоя: выберите процесс сварки, соответствующий соединению, а не эту конфигурацию паяния. Для скруток из медного многожильного провода от 0.75 до 20 mm², используйте WM-711 ультразвуковую машину сварки проводов; для провода на клеммы до 30 mm², WM-713 ультразвуковая машина сварки клемм делает это за 0.5–2 s на сварку вообще без припоя. Если работа — это кабельный жгут, паяемый жалом паяльника с автоматической подачей, а не прижатой планкой — кабели USB и подобные, со снятием изоляции на той же машине — WM-712 полуавтоматическая машина паяния кабелей USB работает 300–600 деталей в час. Если то, что вам действительно нужно, — это зачищенные концы проводов, окунаемые и предварительно облуживаемые массово, а не деталь, припаиваемая к плате, это другой класс машин — см. машины скрутки и лужения проводов. Если конструкция соединения допускает обжим, сравните оснастку, цикл и требования к соединению, используя наши машины обжима клемм.
Инденторы и гнёзда для деталей изготавливаются на заказ для каждой работы. Если ваша деталь необычна — очень длинный ряд контактных площадок, многослойный гибкий шлейф или плата, требующая предварительного нагрева снизу — опишите это в вашем запросе, и мы уточним, под что эта платформа может быть оснащена, прежде чем оценивать.
Инженерные знания
Выбор и устранение неполадок для этого процесса
- Как выбрать машину ультразвуковой сварки проводовВыбирайте оборудование для ультразвуковой сварки проводов по материалу жилы, суммарному собранному сечению, геометрии соединения, мощности сварки, оснастке, управлению рецептом и приёмочным испытаниям.
- Как выбрать машину для скрутки и лужения проводовВыбирайте оборудование для скрутки и лужения проводов по конструкции жилы, состоянию зачищенного участка, требованиям к лужению, контролю флюса, геометрии готового конца и уровню автоматизации.
- Дефекты ультразвуковой сварки проводов: причины и корректирующие действияУстранение неполадок слабых соединений проводов, порезанных жил, чрезмерного грата, неполного соединения, нестабильной энергии сварки, следов инструмента и загрязнения проводников.
WM-721 — частые вопросы
Чем горячее баровое паяние отличается от паяния паяльником или ультразвуковой сварки?
Это разные процессы соединения. Паяние паяльником подводит тепло локально жалом паяльника и припоем; оснастка может удерживать заготовку. Ультразвуковая сварка металлов использует вибрацию, включая системы 20 кГц, для соединения подходящих металлических поверхностей без припоя, с оснасткой под конкретное применение. Горячее баровое паяние удерживает детали под давлением, пока термод следует профилю нагрева и охлаждения, так что предварительно нанесённый припой оплавляется и затвердевает до снятия давления. Это поддерживает совмещение ленты FFC и площадок с мелким шагом; фактическое качество соединения проверяется на вашем образце.
Что нужно на деталях — паяльная паста, или машина подаёт припойную проволоку?
Для паяных соединений гибкого шлейфа с платой можно подготовить предварительно облуженные площадки или паяльную пасту перед загрузкой, и они оплавляются под нагретым индентором. Для подходящих работ провод-площадка и разъёмных работ подающий механизм протяжного типа с пневмоцилиндром подаёт припойную проволоку. ACF использует токопроводящую клеевую плёнку и профиль соединения, зависящий от материала; это нельзя рассматривать как оплавление припоя. Для работ ACF или TAB пришлите материал и чертёж соединения, чтобы мы могли уточнить процесс, оснастку и конфигурацию машины на образце.
Какое усилие соединения прикладывает индентор и сколько деталей в час он сделает?
Усилие соединения и производительность уточняются в коммерческом предложении после испытания. Оба зависят от детали и настроенного процесса — усилие задаётся количеством площадок и тем, какую нагрузку выдерживает гибкий шлейф, а время цикла задаётся профилем, необходимым для вашего припойного сплава, плюс загрузка и выгрузка оператором. Пришлите нам образец; мы прогоним его, запишем кривую и измеренное время цикла и отправим вам видео.
Нужна ли индивидуальная оснастка для моей детали?
Да, две штуки. Индентор шлифуется под ширину и профиль вашего ряда контактных площадок, а гнездо, удерживающее деталь, изготавливается под ваш разъём или плату. Оба изготавливаются по вашему чертежу или по физическому образцу. Пришлите нам деталь и расположение площадок вместе с запросом, и мы оценим машину и оснастку вместе.
При какой температуре мне работать?
Диапазон настройки 50–600 °C в 1–4 этапов, с выдержкой ±5 °C, поэтому кривая задаётся вашим припойным сплавом, а не пределами машины — профиль бессвинцового SAC и низкотемпературный висмутовый профиль оба находятся внутри диапазона. Экран строит фактическую кривую относительно заданного значения каждый цикл, поэтому профиль, который вы проверите на образце, — это тот, который вы сможете доказать, что используете в производстве.
Какое питание требуется?
220 V, 50 Hz однофазное, с нагревателем номиналом 2,000 W. Сжатый воздух требуется для пневмоцилиндра подачи припоя и воздушного охлаждения горячей головки; требуемое давление воздуха уточняется в коммерческом предложении относительно вашего источника на объекте перед отгрузкой.
Связанные станки в Лужение, пайка и сварка
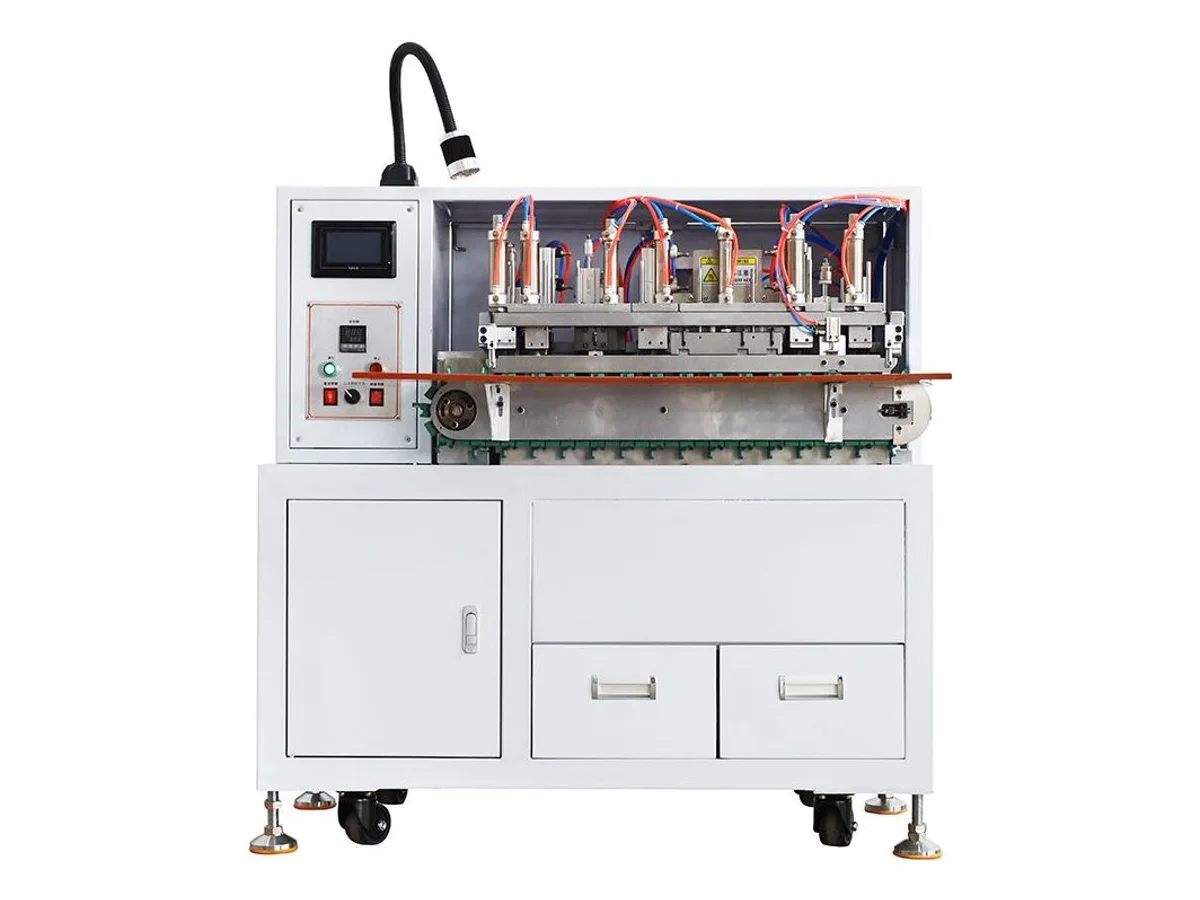
Автоматический станок для резки, снятия изоляции, скрутки и лужения 3-жильного кабеля
Модель WM-4710T
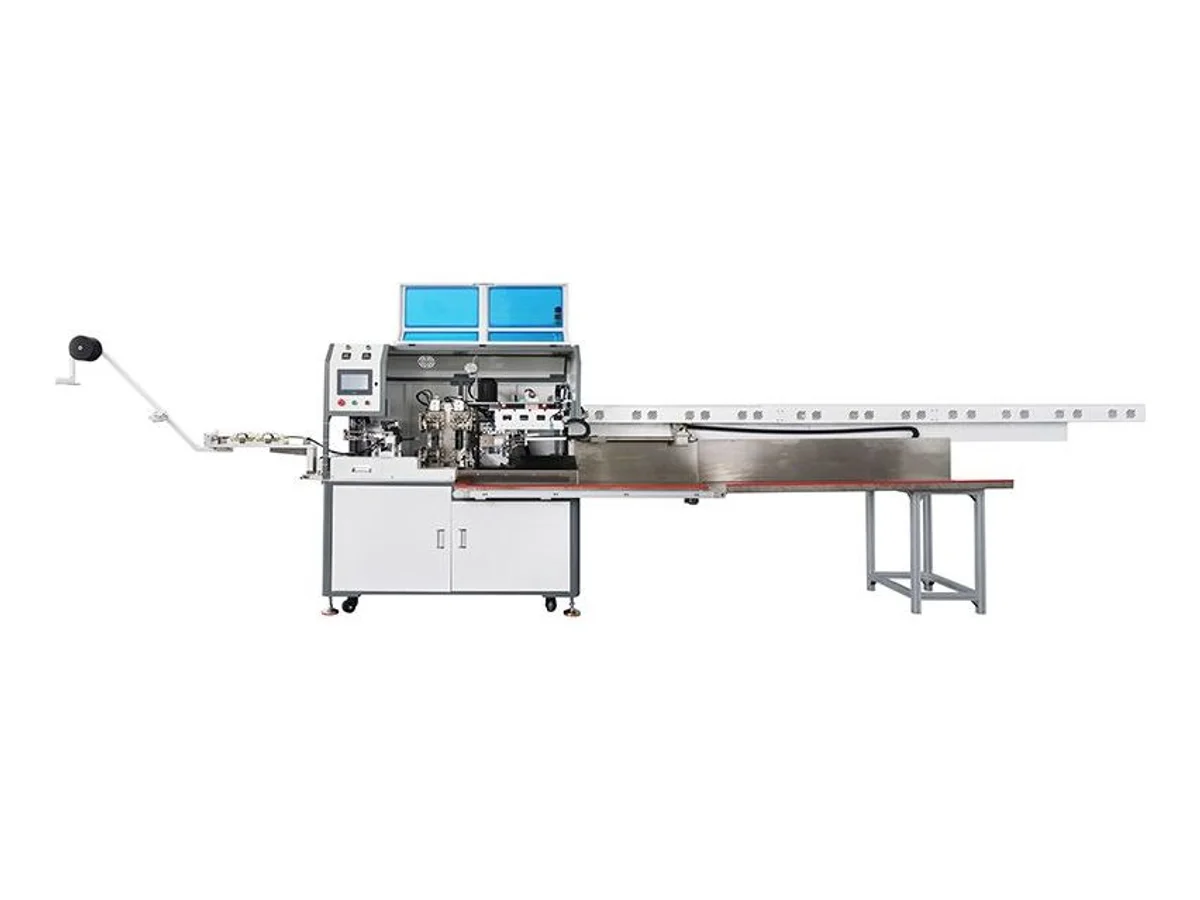
Автоматический станок для резки, снятия изоляции и лужения обоих концов многожильного кабеля
Модель WM-4706S
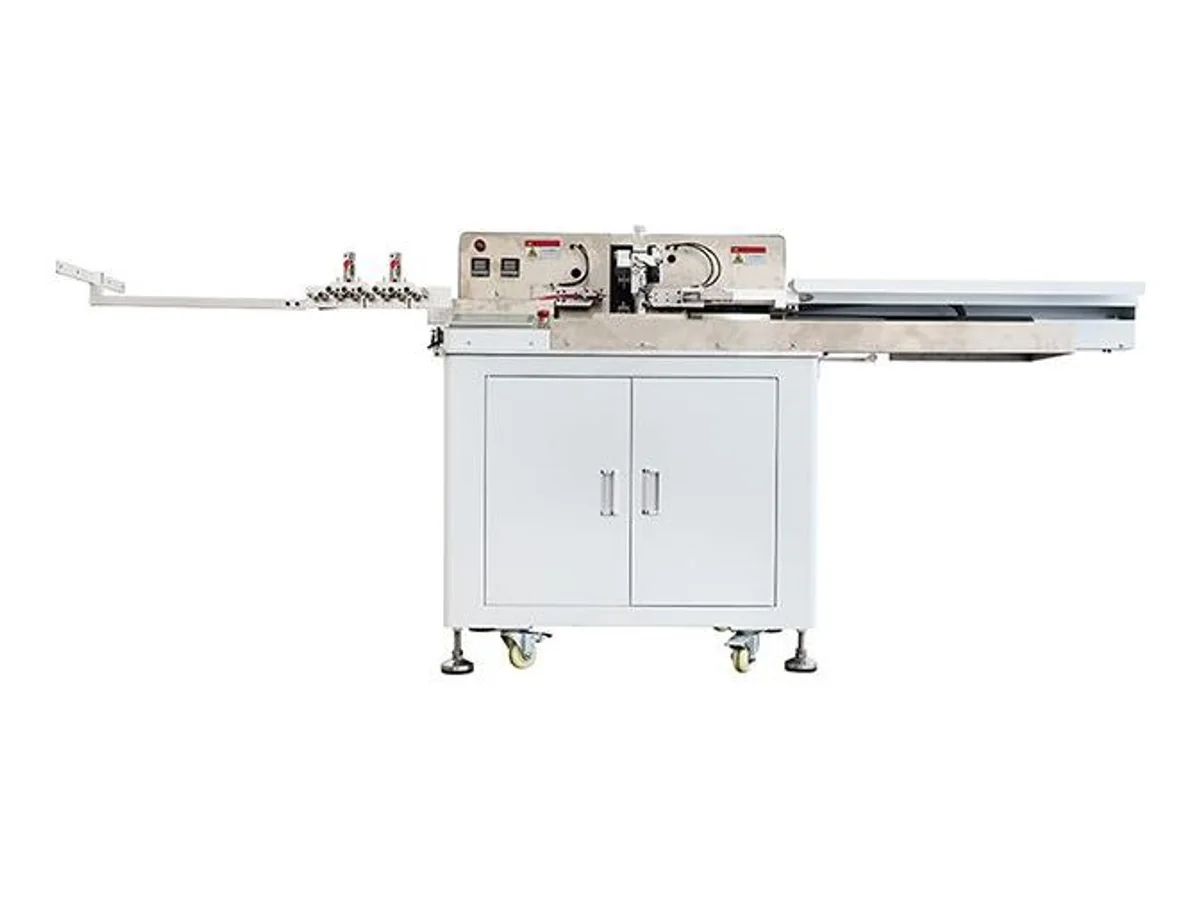
Автоматический станок для снятия изоляции, скрутки и лужения нескольких проводов для 18–28 AWG
Модель WM-4706W