Сборка аккумуляторных батарей: перечень оборудования
Аккумуляторные модули требуют контролируемых процессов соединения и изоляции, соответствующих конструкции ячеек. Оклейка лентой, ультразвуковая сварка и механический обжим — распространённые варианты; выбирайте и проверяйте каждый процесс с учётом температурных пределов компонентов и сборочного чертежа.
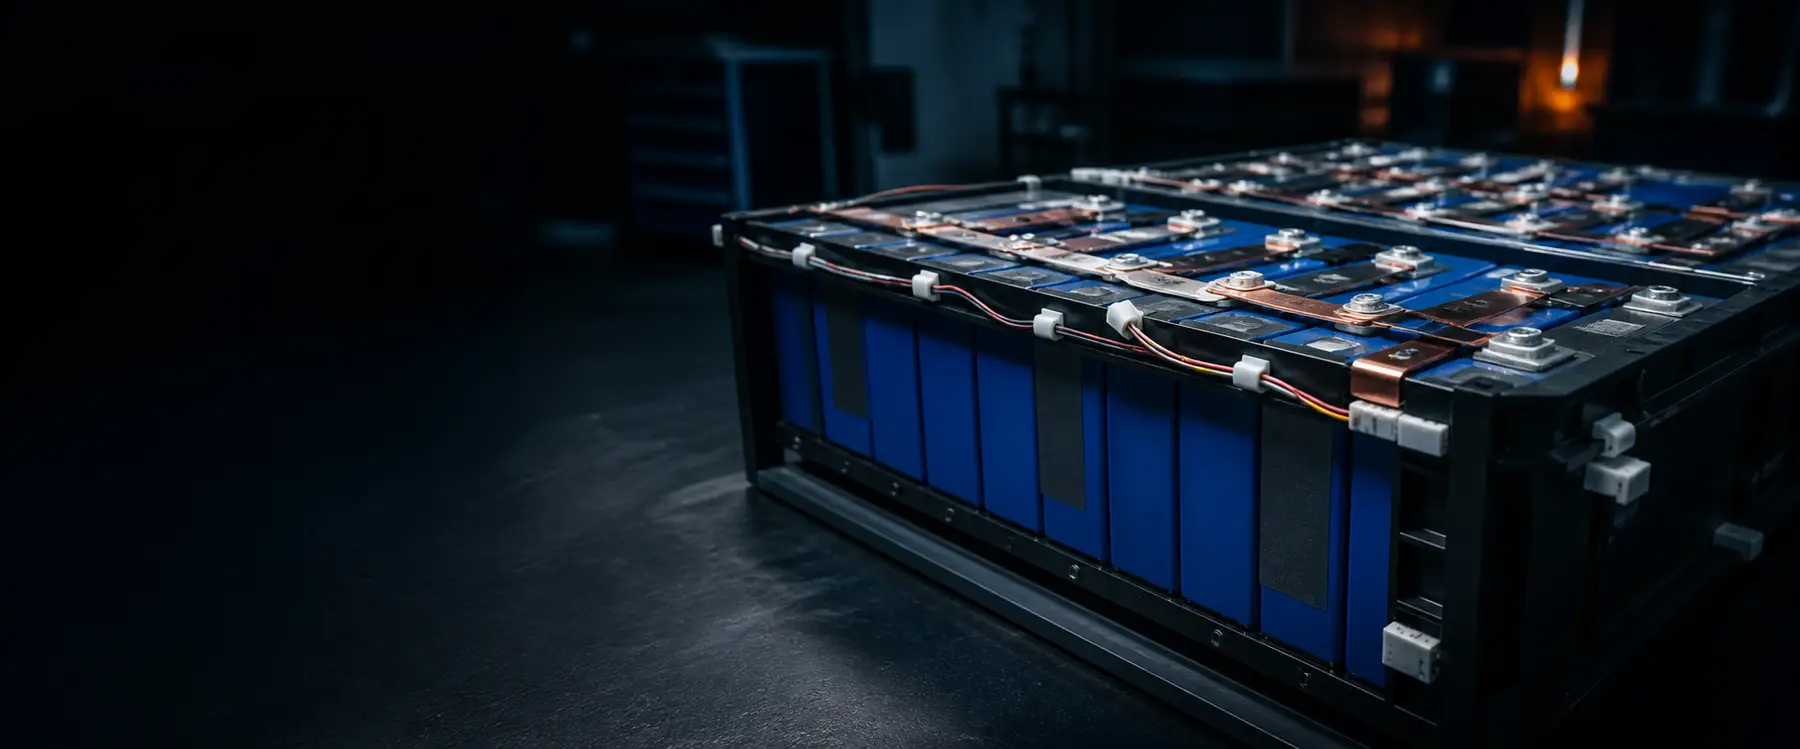
| Этап | Оборудование | Зачем это нужно |
|---|---|---|
| 1. Изоляция ячеек | Станок для высокотемпературной оклейки ячеек лентой | Лента наносится на боковые стороны и торцы ячеек при 1,500–1,800 pcs/h — изоляция без нагрева |
| 2. Подготовка выводов | Ручная оклейка выводов лентой / обмотка лентой | Аккумуляторная оклейка лентой для выводов и мест подправки, куда не добраться настольному станку |
| 3. Сварка межэлементных соединений | Ультразвуковой аппарат для сварки металлов | Соединения меди без пайки для выводов и токоведущих шин — проверяйте качество соединения, локальный нагрев и влияние на ячейку |
| 4. Оконцевание силовых кабелей | Гидравлический или серводвигательный обжим наконечников | Выходные кабели батареи имеют сечение 25–120 mm²; наконечникам требуется 10–30 тонн, а не настольный пресс на 2 тонн |
| 5. Жгут проводов и датчики | Станки для резки, снятия изоляции и обжима | Низковольтный жгут датчиков — малое сечение, множество цепей, каждая промаркирована |
| 6. Испытания | Прибор для проверки изоляции и целостности цепей | Сопротивление изоляции и проверка точка-точка до закрытия батареи |
Посмотрите, как машины на этой линии работают с реальным проводом
Крупные планы перечисленных выше головок, по 10–30 секунд каждая, на проводе, похожем на ваш. Если один из них отвечает на ваш вопрос, пришлите 2–3 метра своего провода, и мы прогоним его на этой головке, на видео, до того как вы закажете.
Другие видео по этим вопросам:Кабель зарядного пистолета и аккумулятора: может ли машина обработать конец без нагрева? · Ультразвуковое соединение или обжим? · Обмотка лентой: может ли машина обмотать один провод или только жгут?
Почему лента и почему ультразвук
Оба решения проистекают из одного ограничения: нагрев рядом с ячейкой — это опасность, а не неудобство. Обработка термоусадкой вносит тепло, поэтому применяйте её рядом с ячейками только в пределах проверенных ограничений компонентов. Высокотемпературная лента предлагает другой путь изоляции: модель WM-477 оклеивает боковые стороны ячеек лентой, а модель WM-476 оклеивает оба торца и верх плоских ячеек, каждая при 1,500–1,800 pcs/h, с аккумуляторным ручным инструментом для выводов. Та же логика определяет метод соединения: пайка прижимает горячий паяльник и расплавленный металл к выводу, тогда как ультразвуковая сварка соединяет совместимые металлы с помощью вибрации и давления — без добавления припоя или флюса; соединение, локальный нагрев и влияние на ячейку всё равно необходимо проверять. Подбирайте аппарат по суммарному собранному поперечному сечению: 0.75–20 mm² на WM-711, до 30 mm² на WM-717S и 50 mm² на WM-718.
Оборудование для сборки батарей — частые вопросы
Почему изоляцию аккумуляторных ячеек выполняют лентой, а не термоусадкой?
Потому что термоусадке нужно тепло. Нанесение гильзы означает поток горячего воздуха или инфракрасную печь рядом с заряженной ячейкой — опасность, которой сборка батарей избегает конструктивно. Высокотемпературная лента даёт ту же изоляцию без теплового воздействия: WM-477 оклеивает боковые стороны ячеек лентой, а WM-476 закрывает оба торца и верх плоских ячеек, обе при 1,500–1,800 pcs/h.
Ультразвуковая сварка или пайка для выводов и токоведущих шин?
Ультразвуковая сварка соединяет медь вибрацией и давлением без припоя и флюса. Проверяйте качество соединения, локальный нагрев и влияние на ячейку на фактических материалах. Подбирайте аппарат по суммарному собранному поперечному сечению соединения, а не по наибольшему отдельному проводнику: опубликованные диапазоны здесь — 0.75–20 mm² (WM-711), 0.7–30 mm² (WM-717S) и до 50 mm² (WM-718).
Чем обжимают выходные кабели батареи?
Наконечникам на кабеле 25–120 mm² требуется гидравлическое или серводвигательное усилие, а не настольный пресс. WM-3234 обжимает при 10 тоннах для 1–70 mm² и 30 тоннах для 6–120 mm²; WM-3240 выполняет сервоуправляемые шестигранные обжимы на 10–120 mm²; WM-3218 — гидравлический аппарат на 13 тонн для наконечников до 75 mm².
Какие испытания нужны на линии сборки батарей?
Сопротивление изоляции между силовой цепью и корпусом и проверка целостности цепей точка-точка на жгуте датчиков — оба до закрытия батареи, потому что доступ после этого — самая дорогая часть. WM-814 охватывает 128 точек с проверкой проводимости от 0.1 до 50 Ω, изоляции от 1 МΩ до 1 GΩ и испытанием на высокое напряжение при одном подключении.
Что должно входить в запрос?
Формат и размеры ячеек (это определяет станок для оклейки лентой), поперечные сечения выводов и токоведущих шин (это определяет размер аппарата для сварки), сечение выходного кабеля и тип наконечника, сечение жгута датчиков и число цепей, а также количество модулей за смену. Затем пришлите курьером ячейки или макеты ячеек и отрезок вашей токоведущей шины — мы оклеим лентой и сварим ваши детали на камеру до того, как вы закажете.
Получить цену за 12 ч
Сообщите нам ваш провод и объём — специалист (не бот) ответит полным коммерческим предложением.
✓ Запрос получен
Ваш референс:
Наша инженерная и коммерческая команда свяжется с вами с предложением коммерческого предложения в течение 12 ч от sales@wiromac.com.