Máquinas de crimpado de terminales
Empiece por el terminal y su presentación: en bobina, pieza suelta, puntera o terminal tubular de potencia. Adaptamos aplicador, matrices y alimentación al cable y al terminal; después comparamos una estación de sobremesa con una secuencia automática según sus lotes y cambios de referencia.
81 modelos en esta selección.
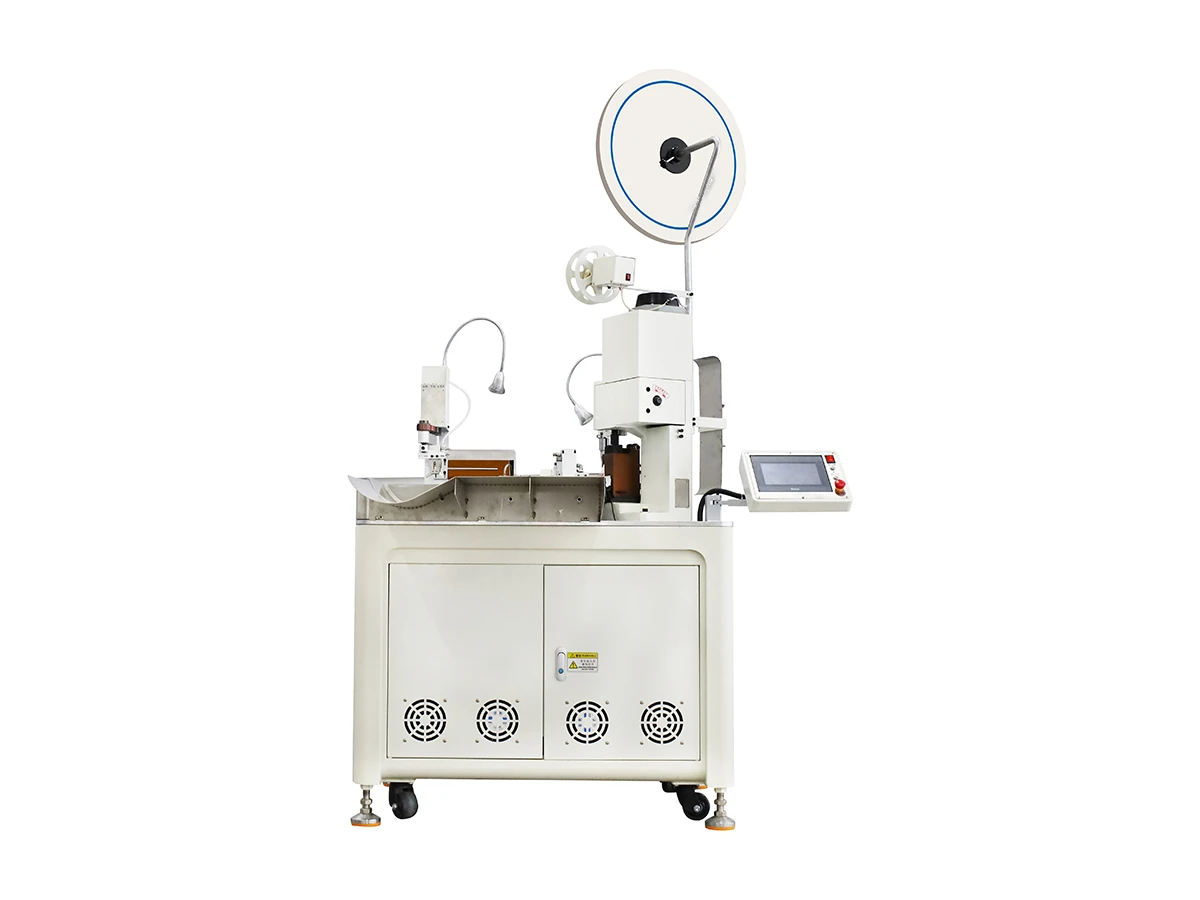
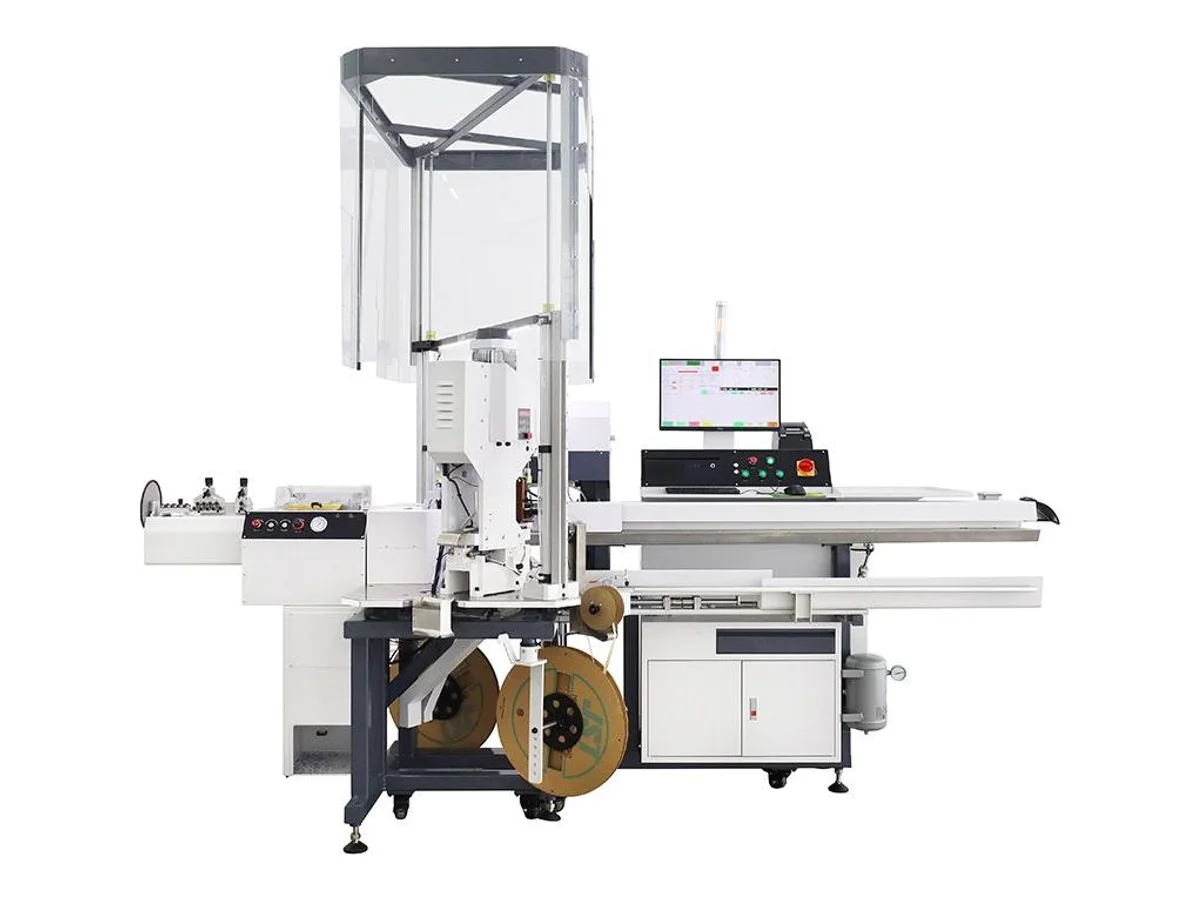
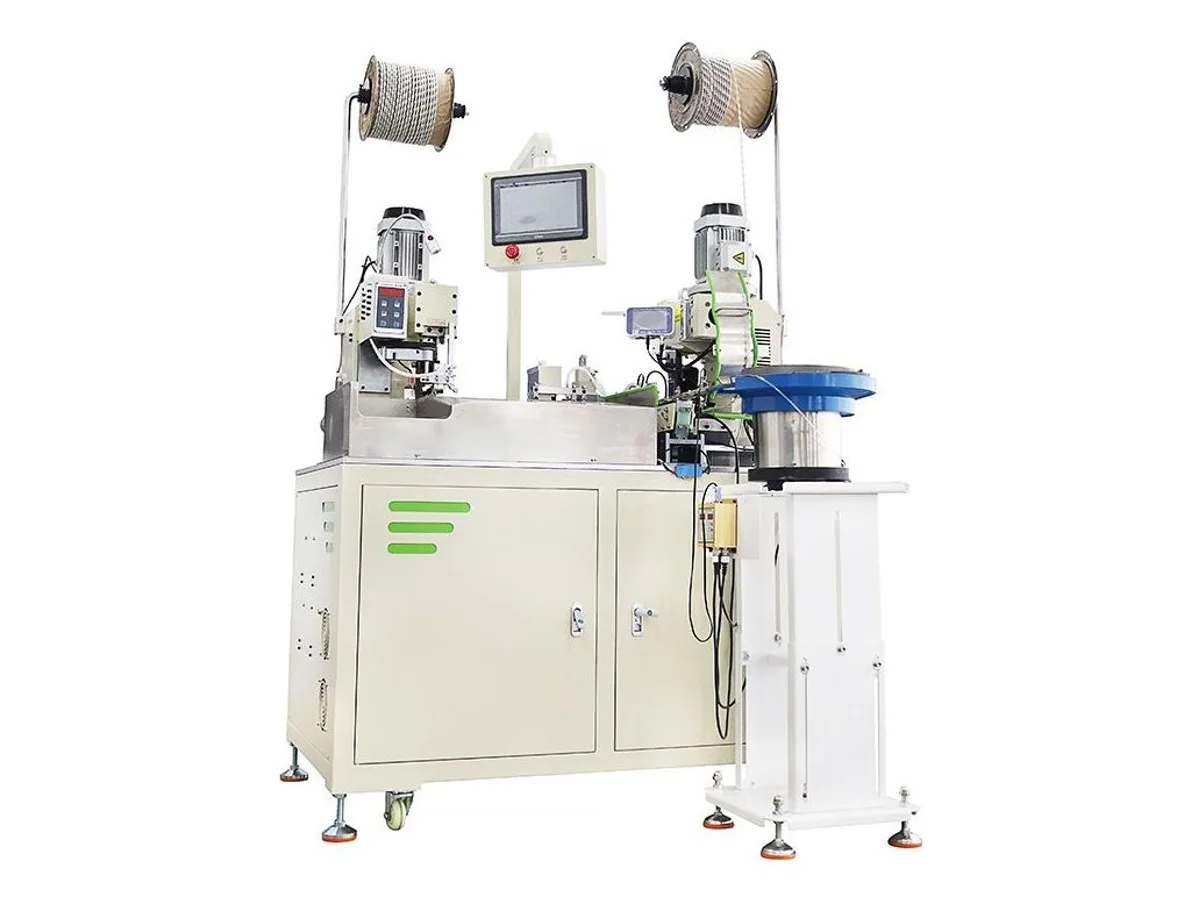
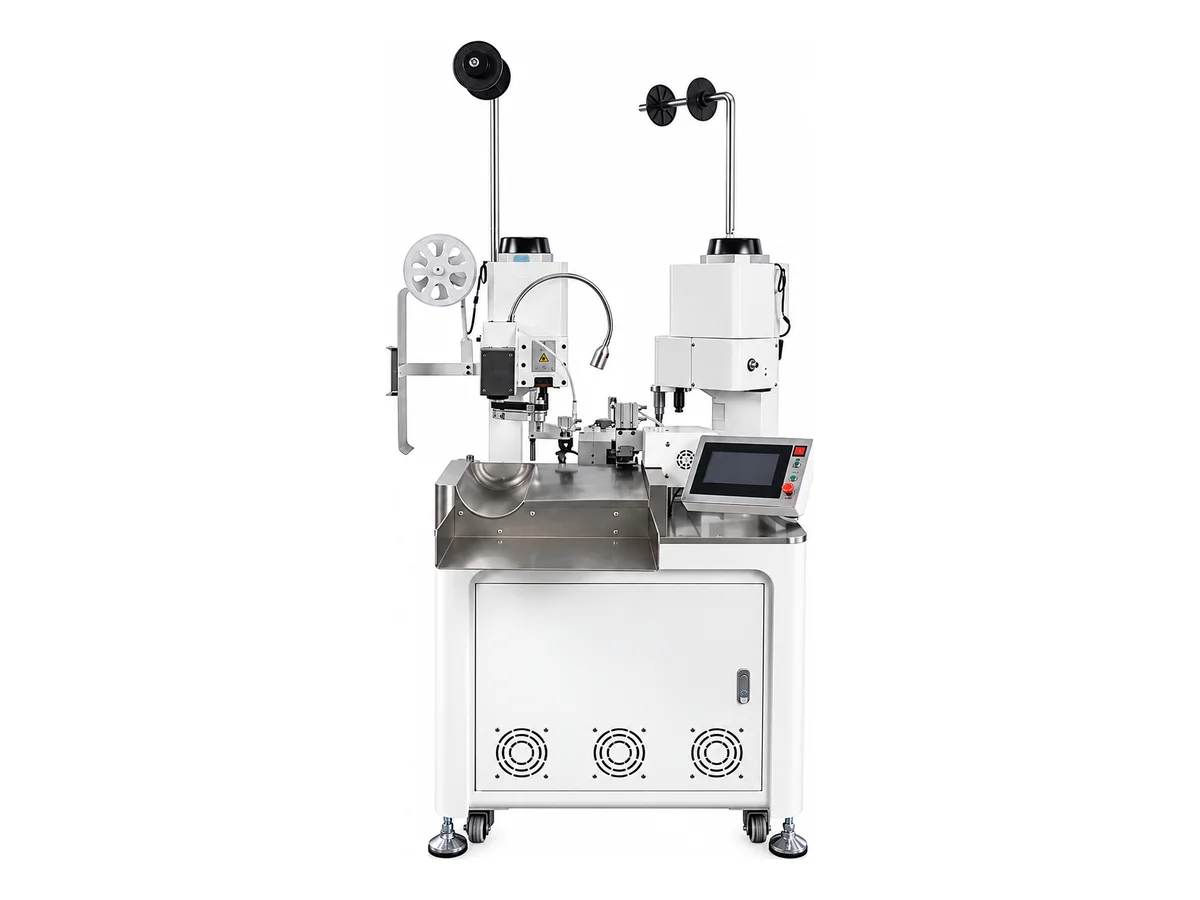
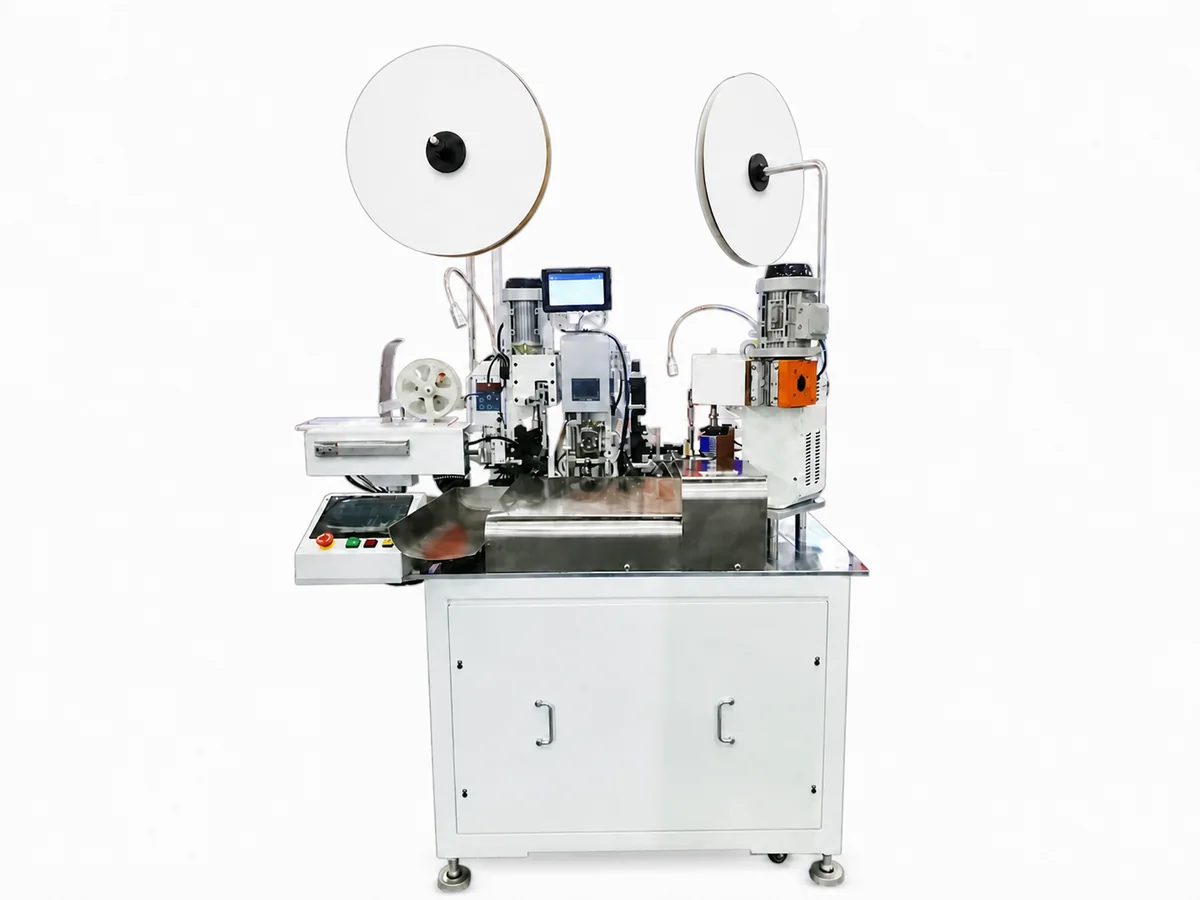
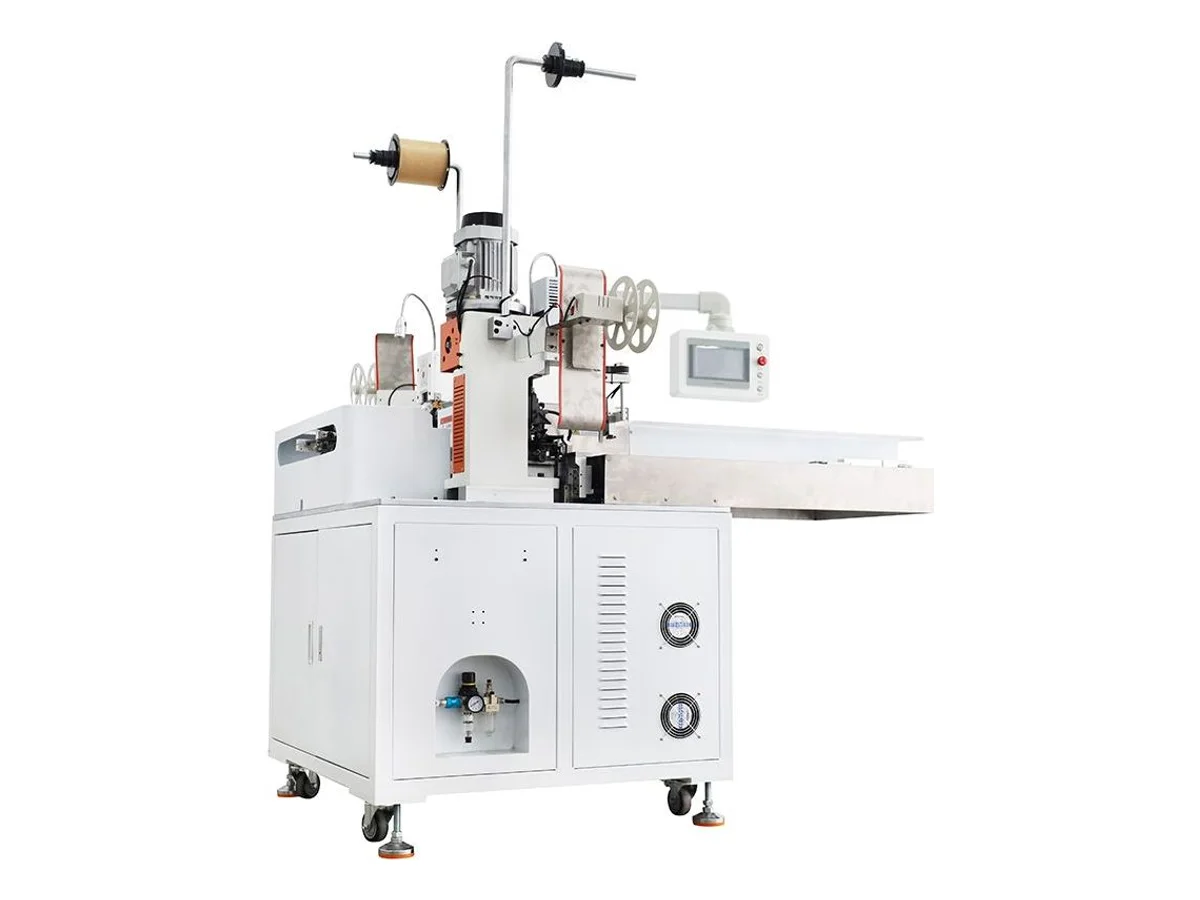
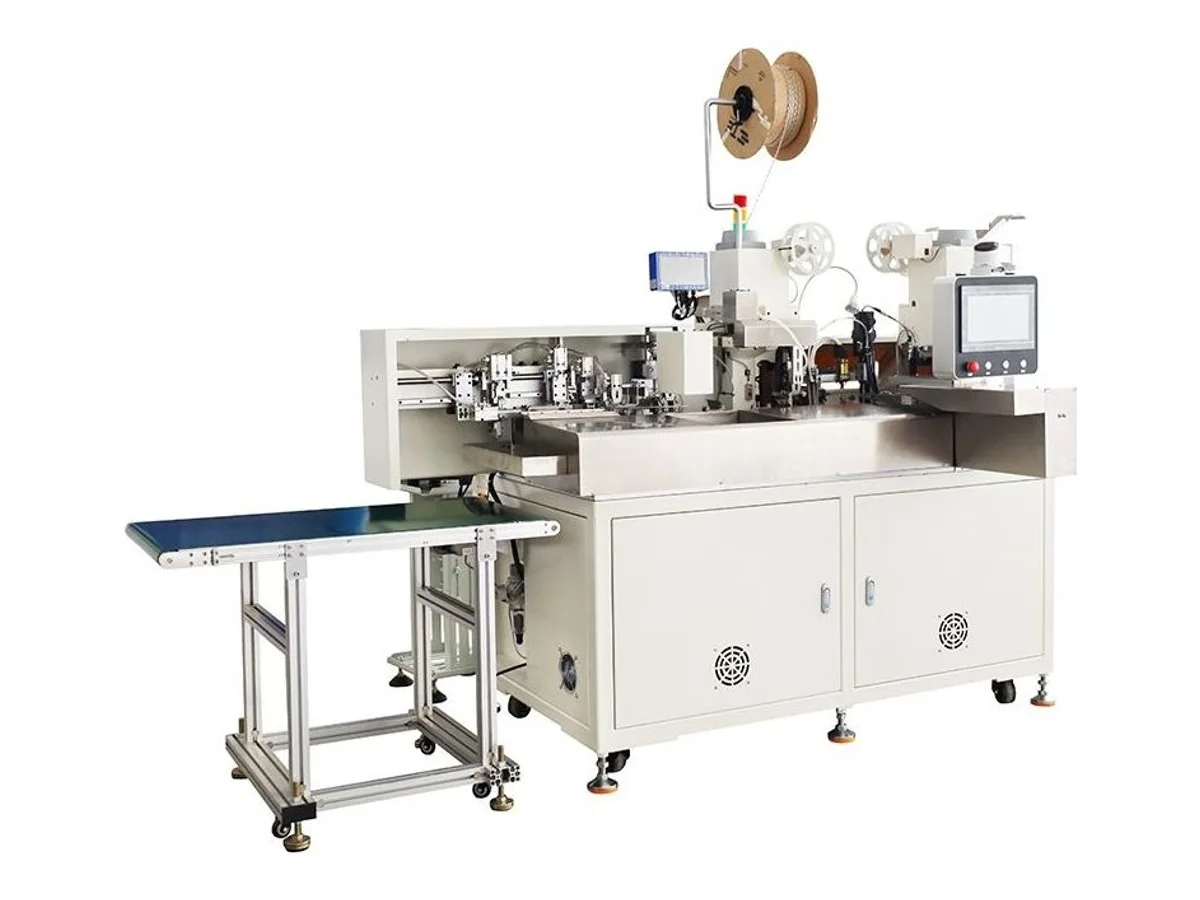
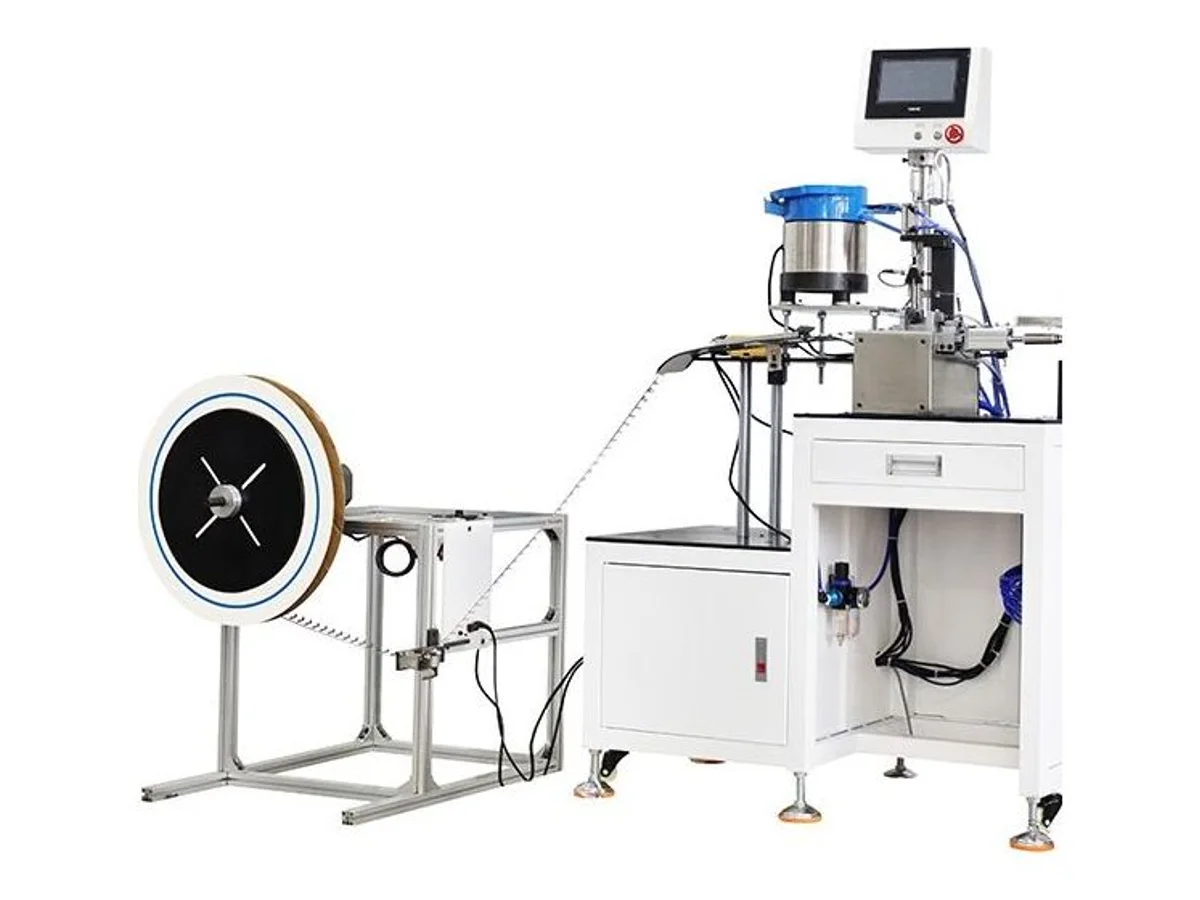
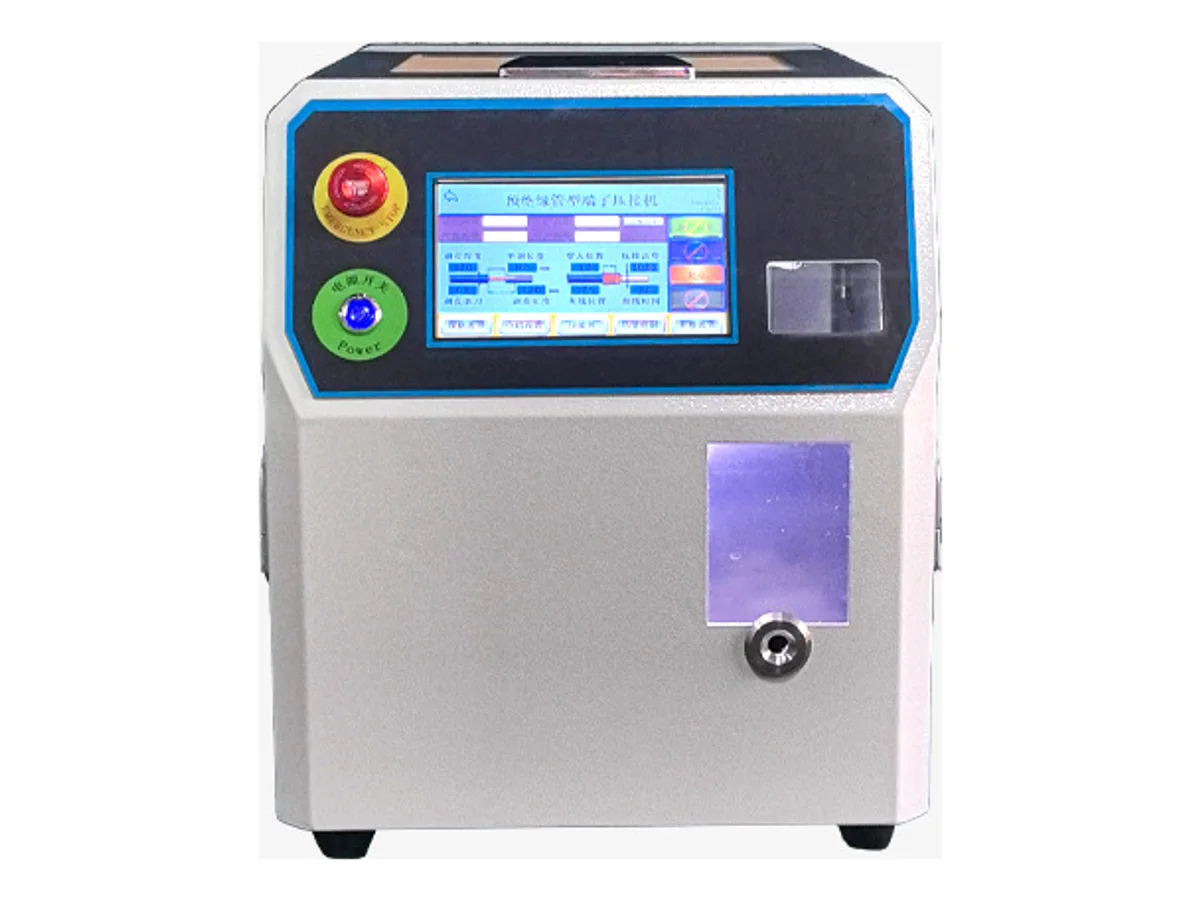
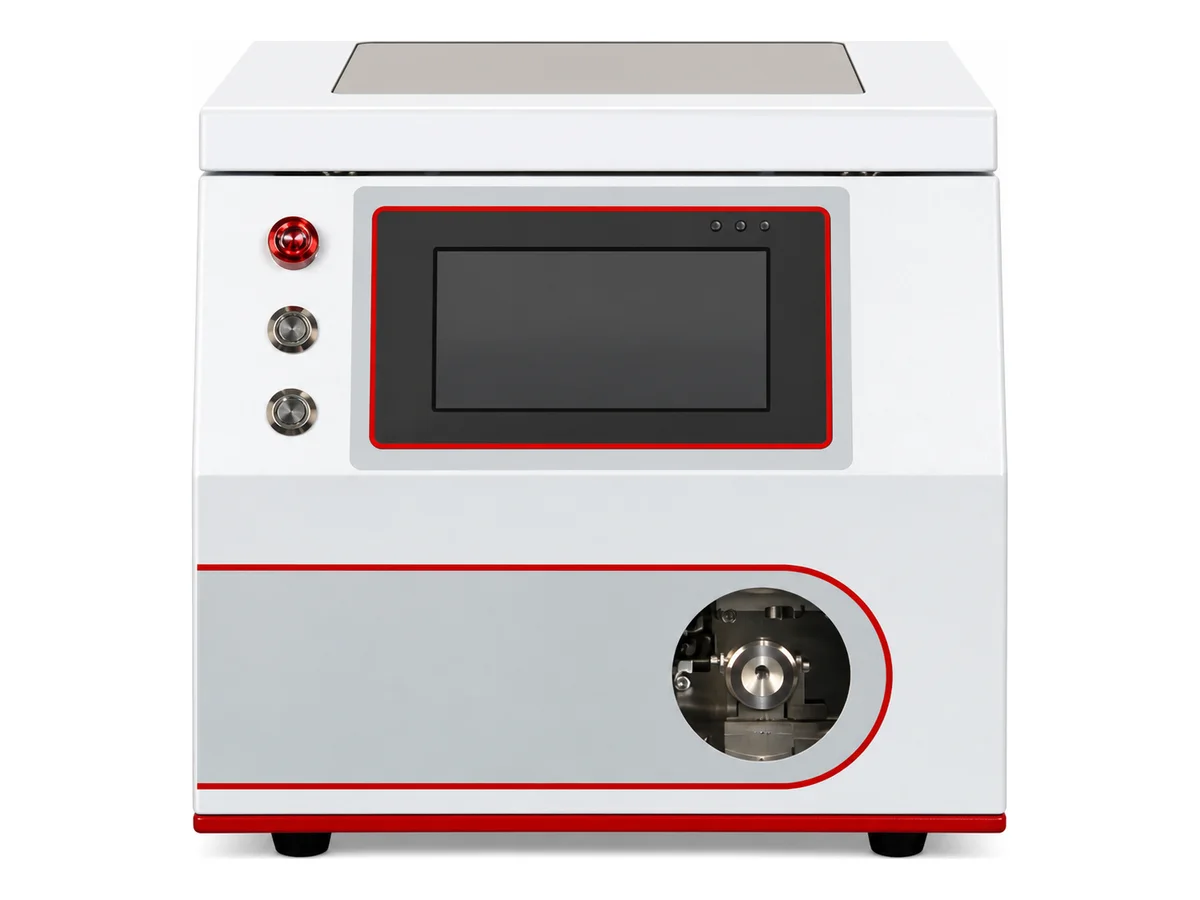
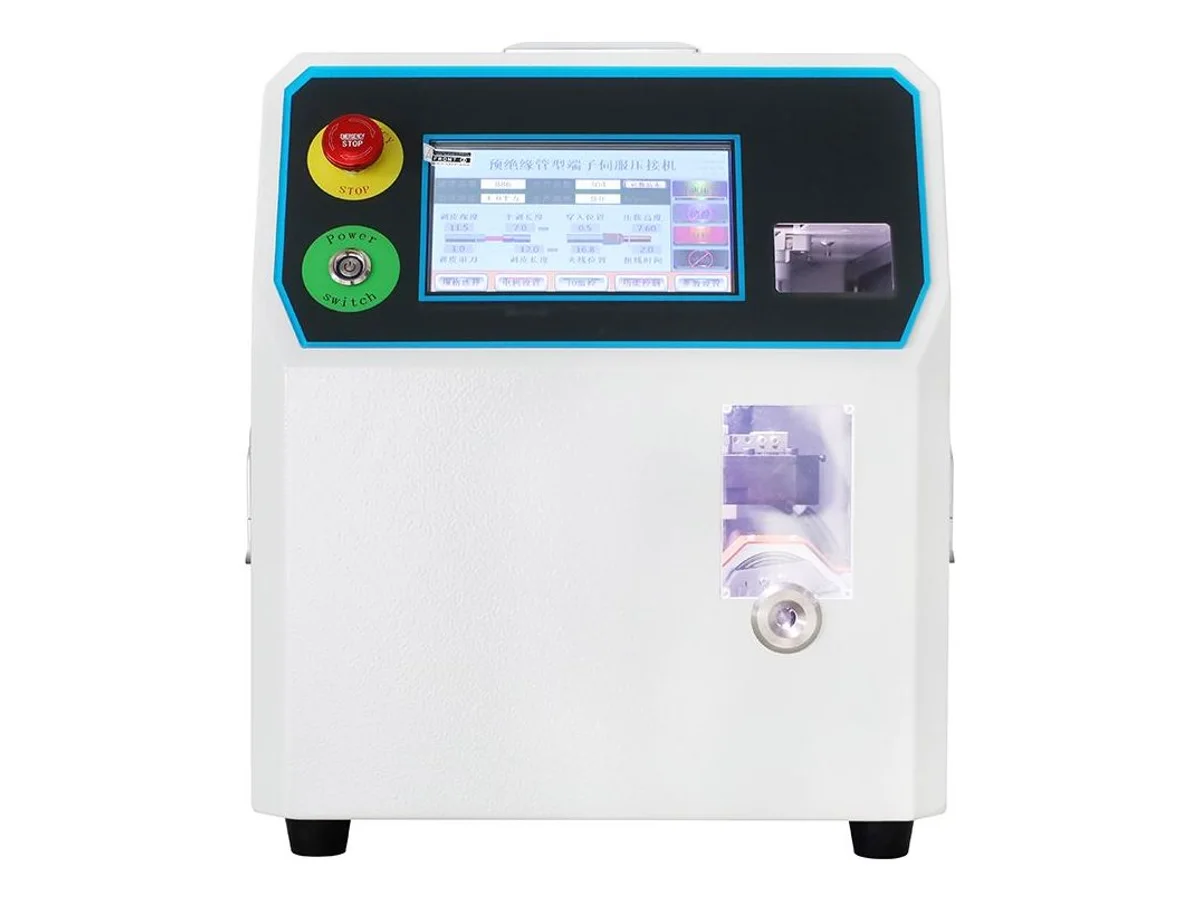
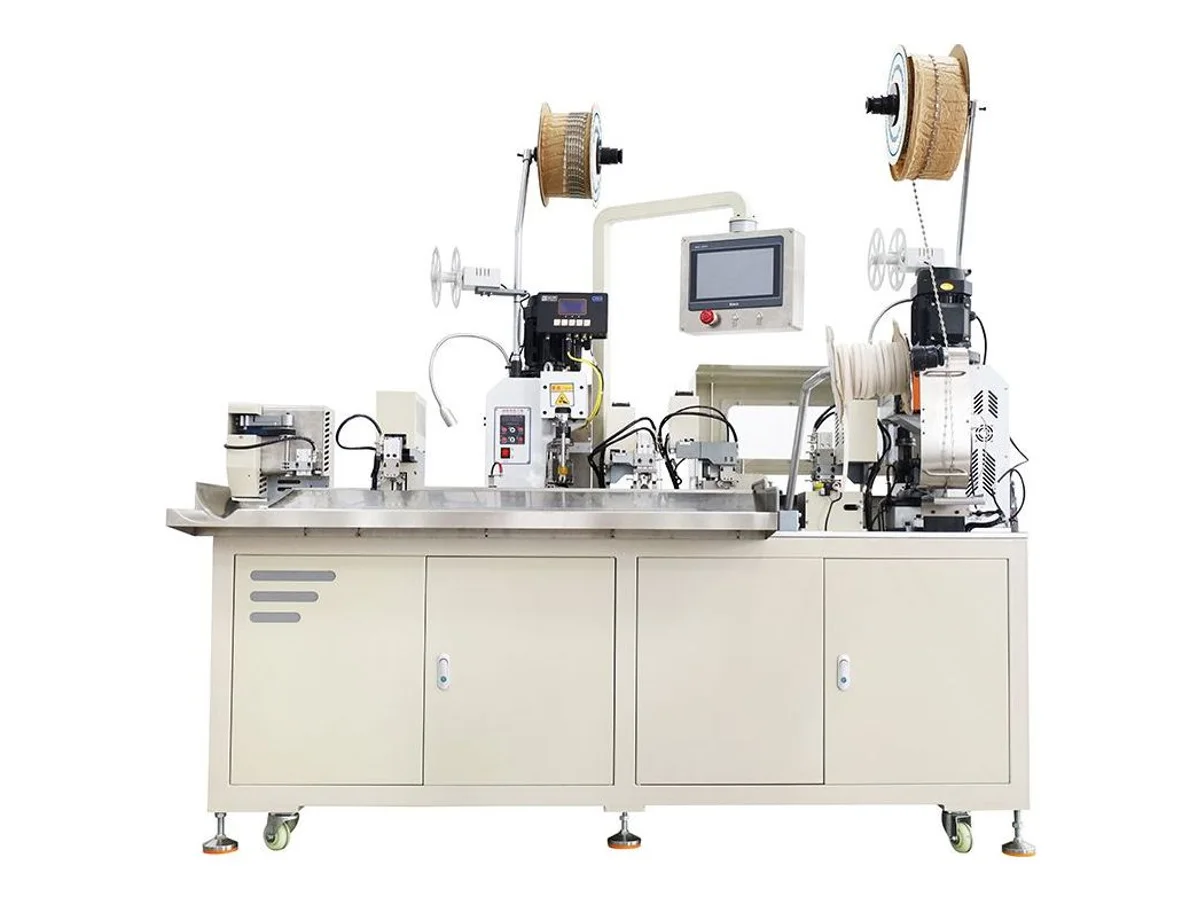
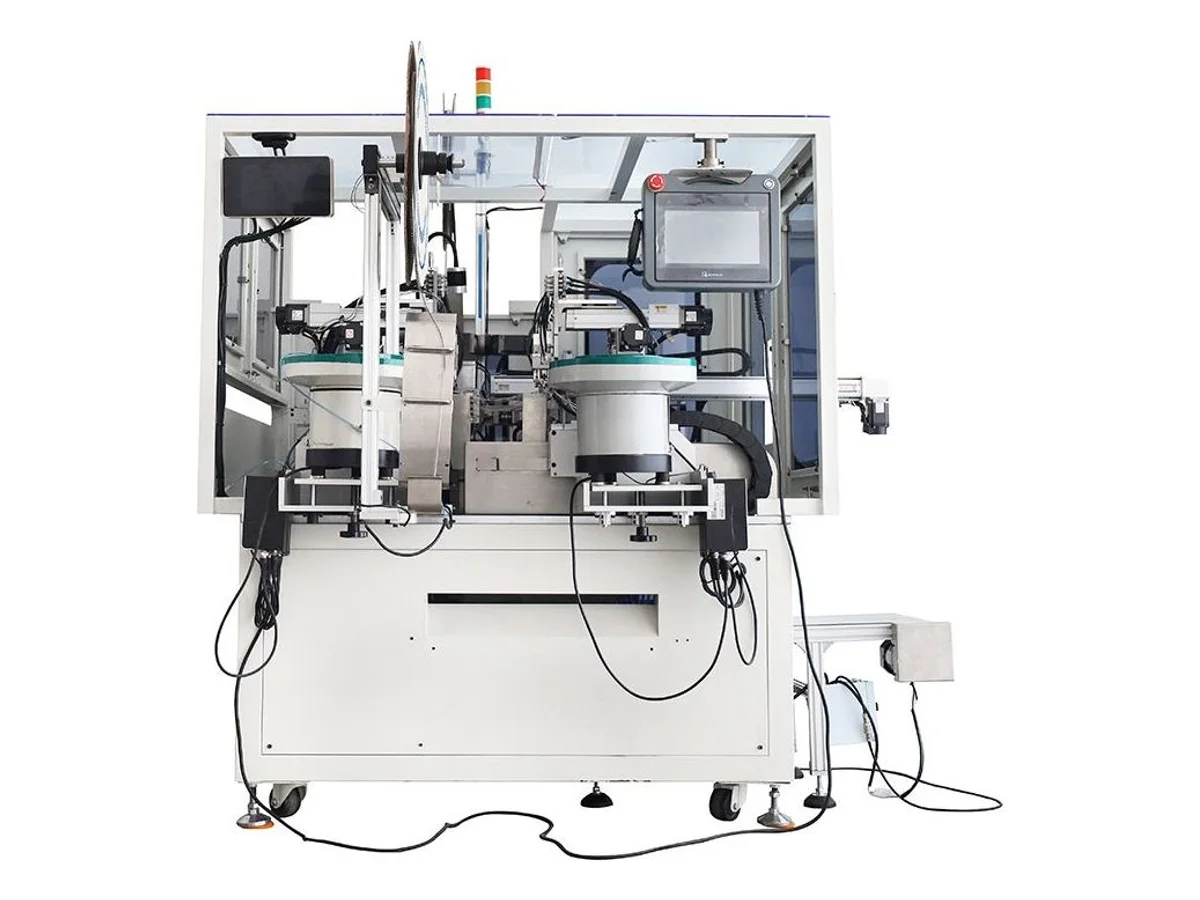
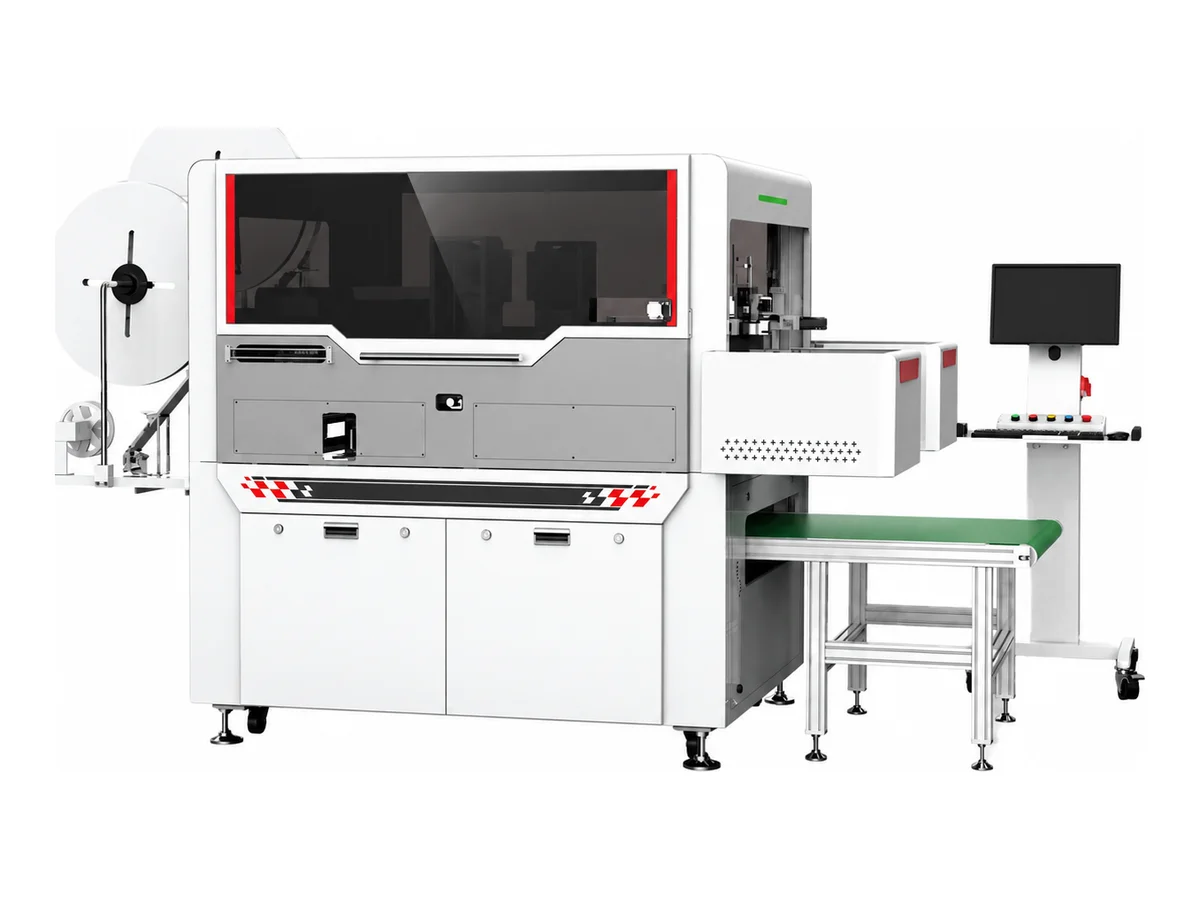
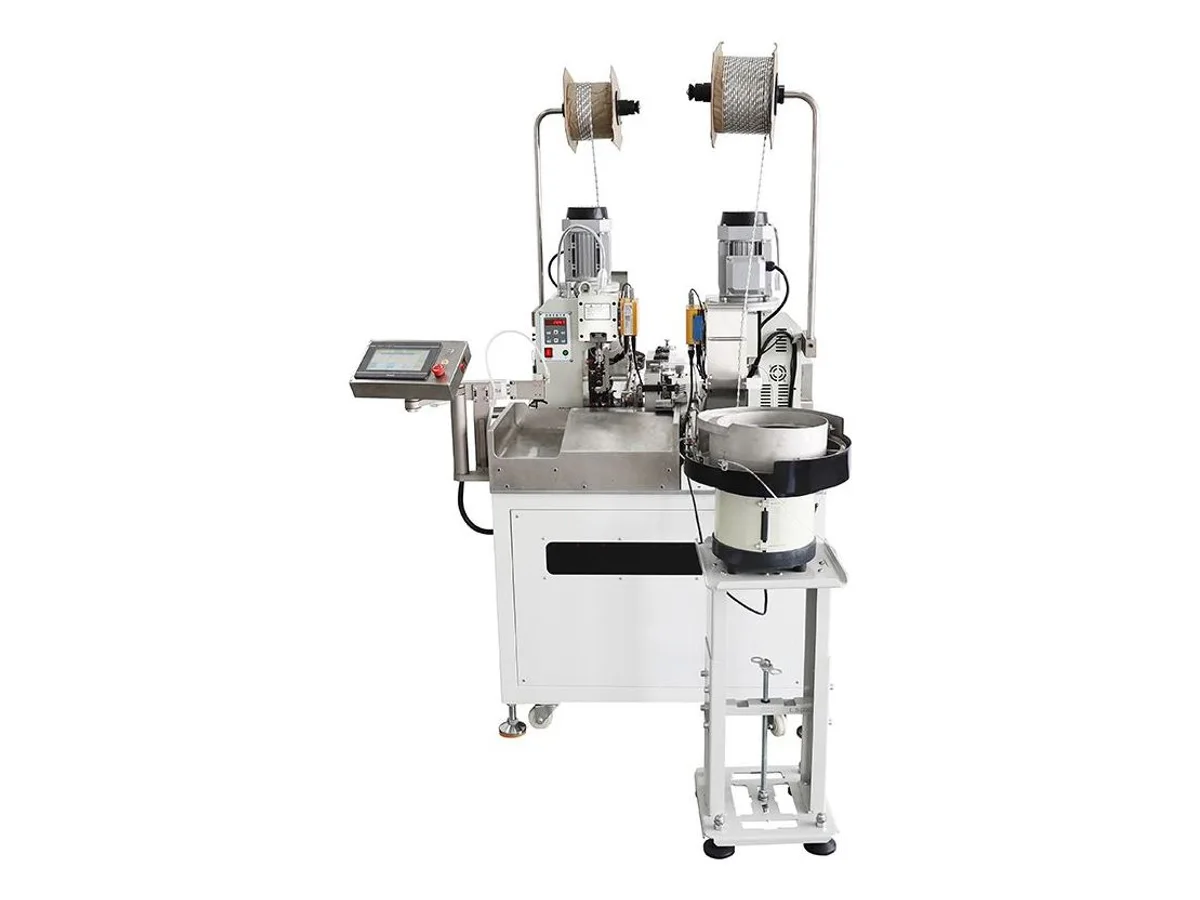
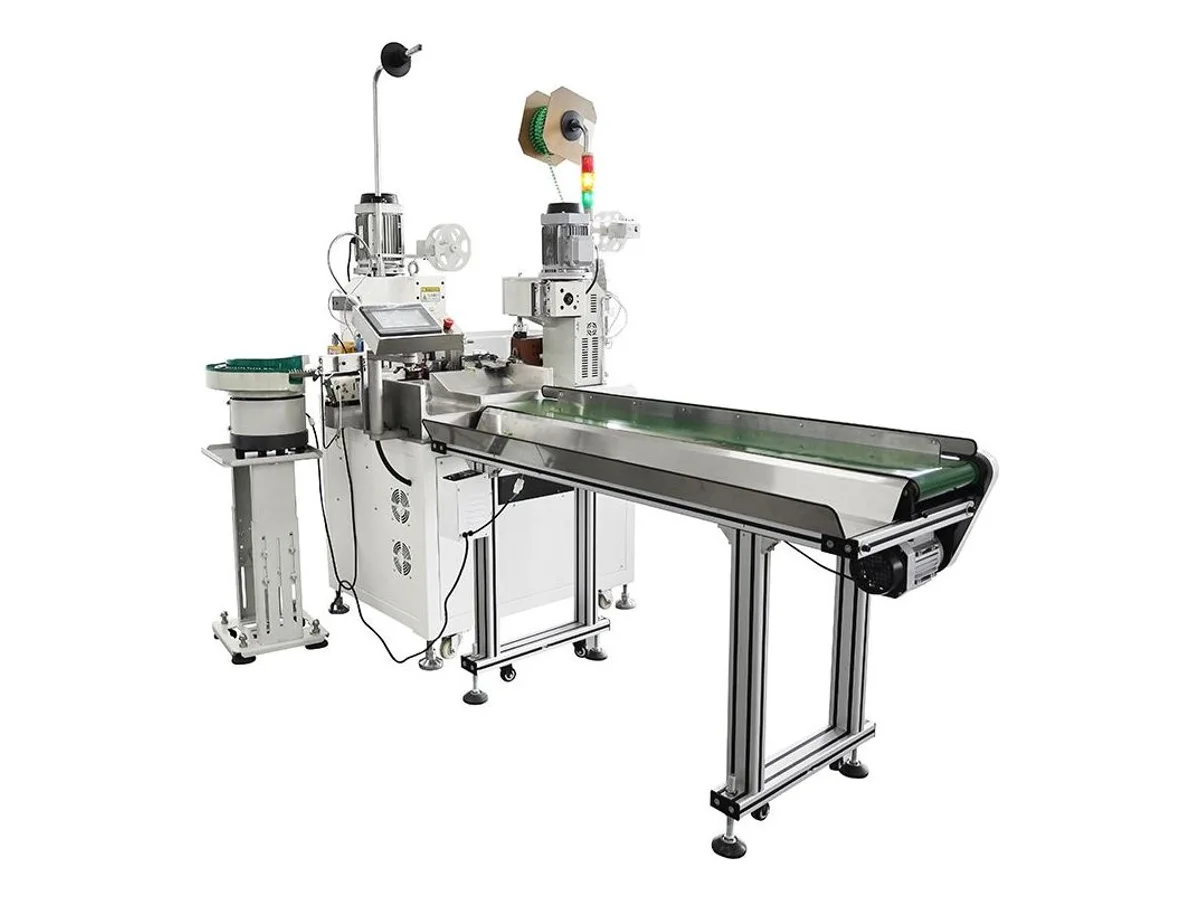
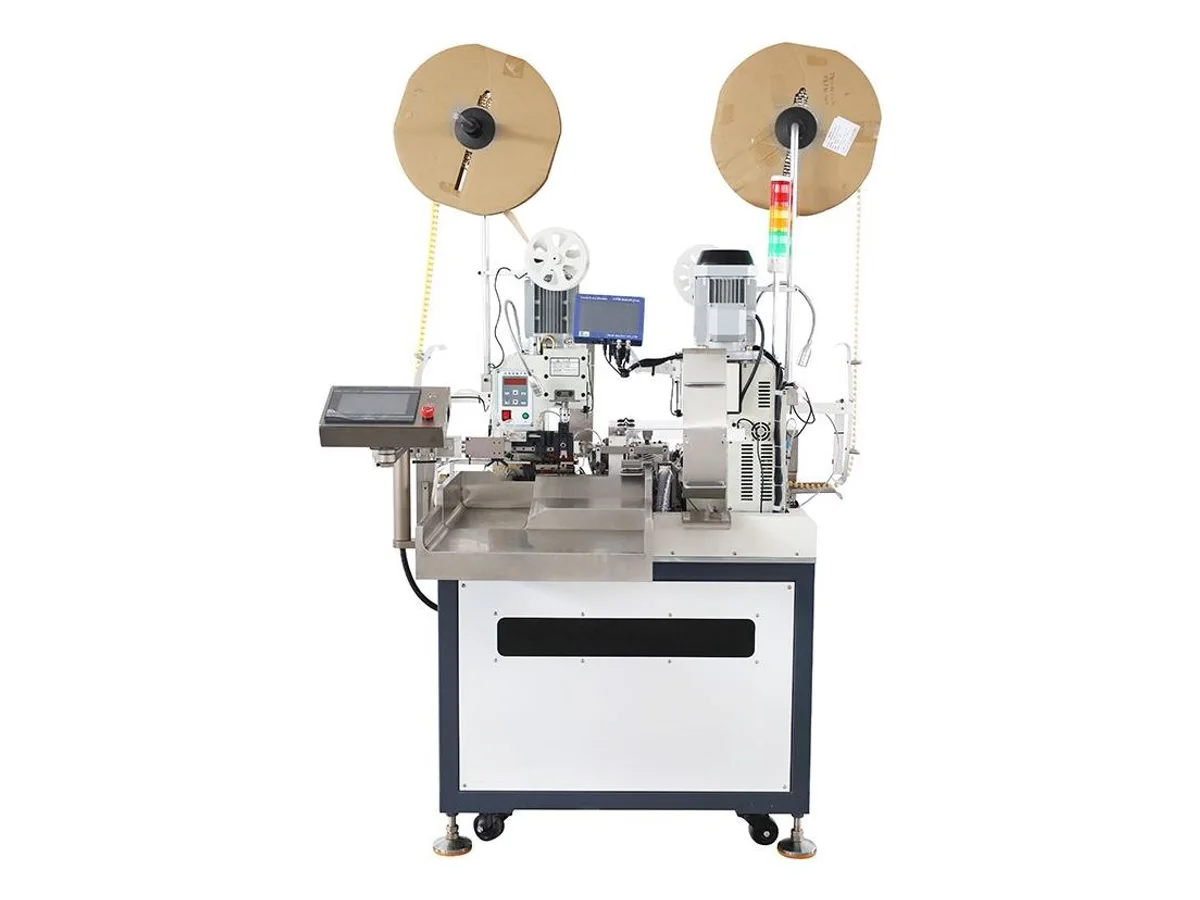
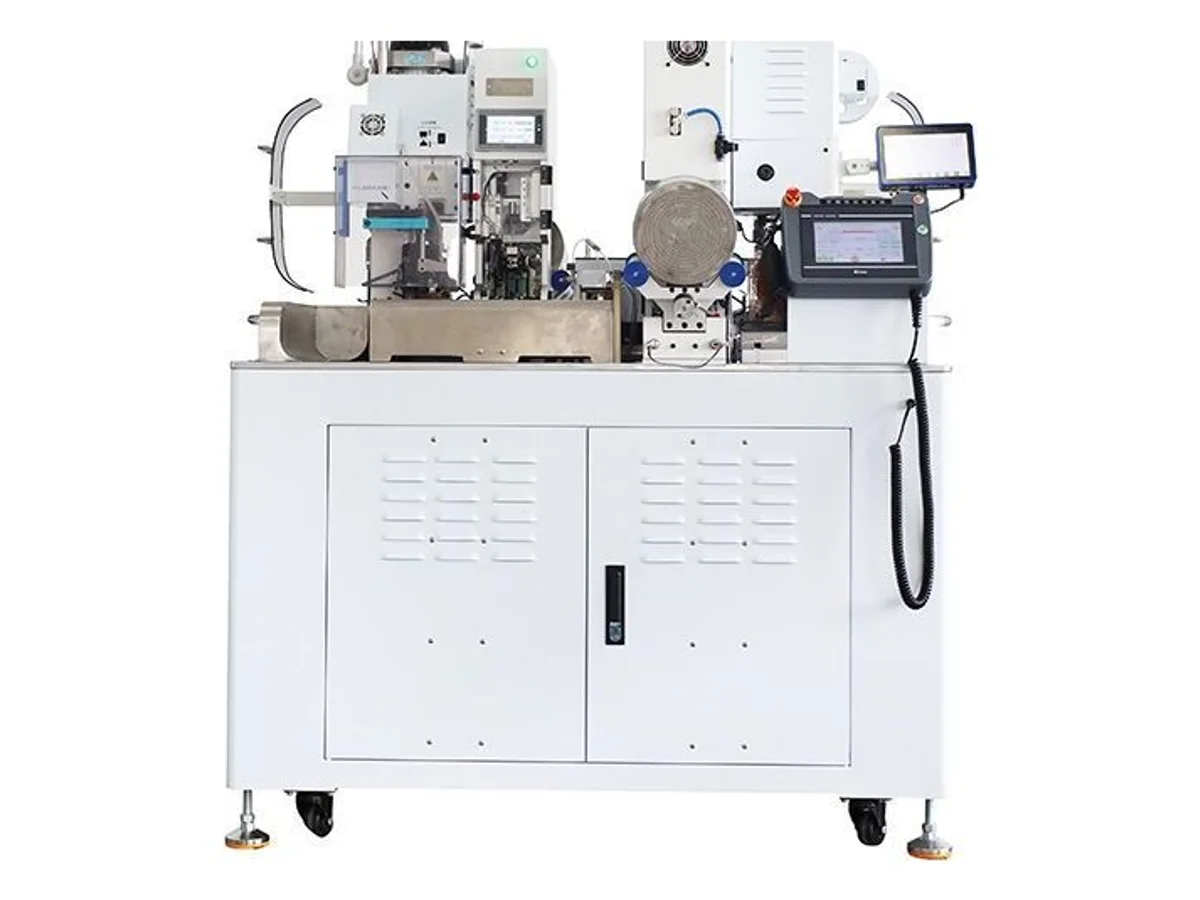
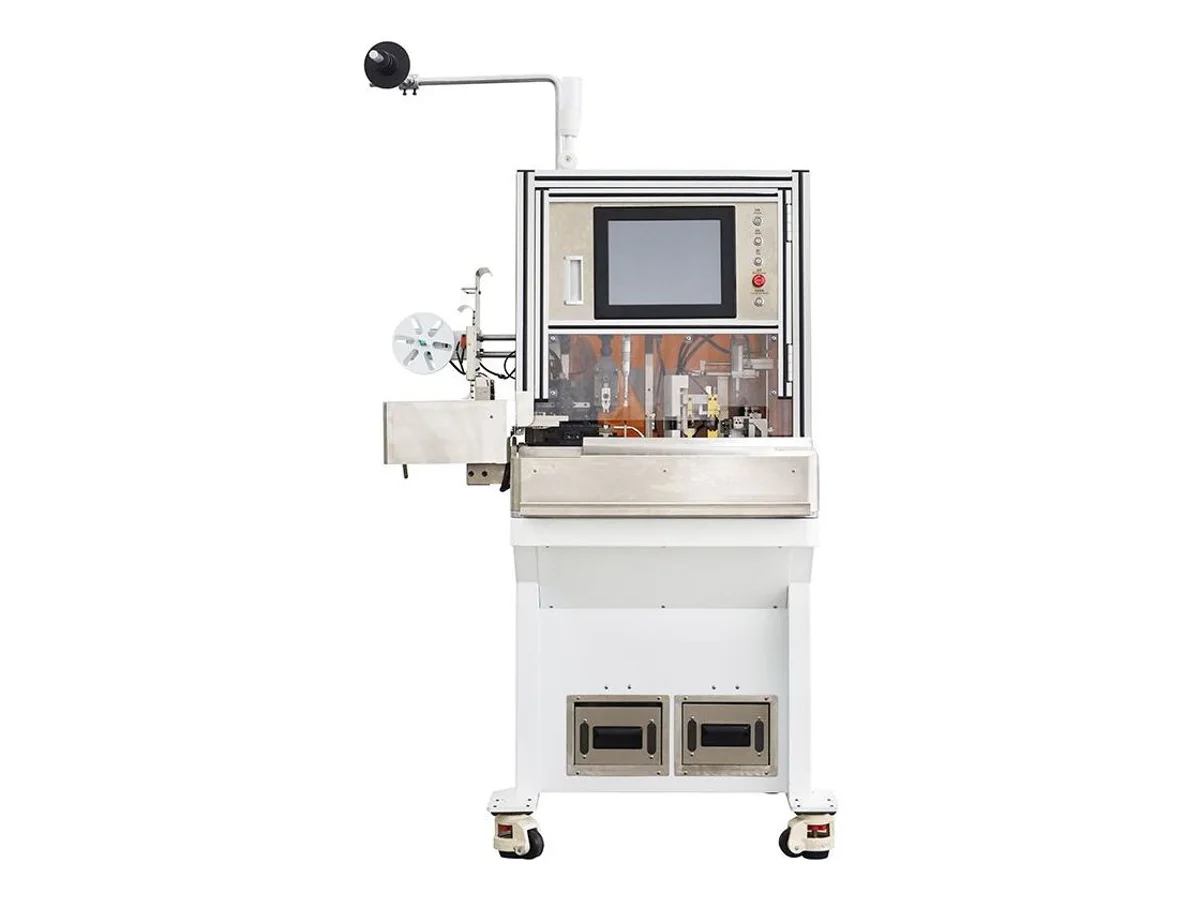
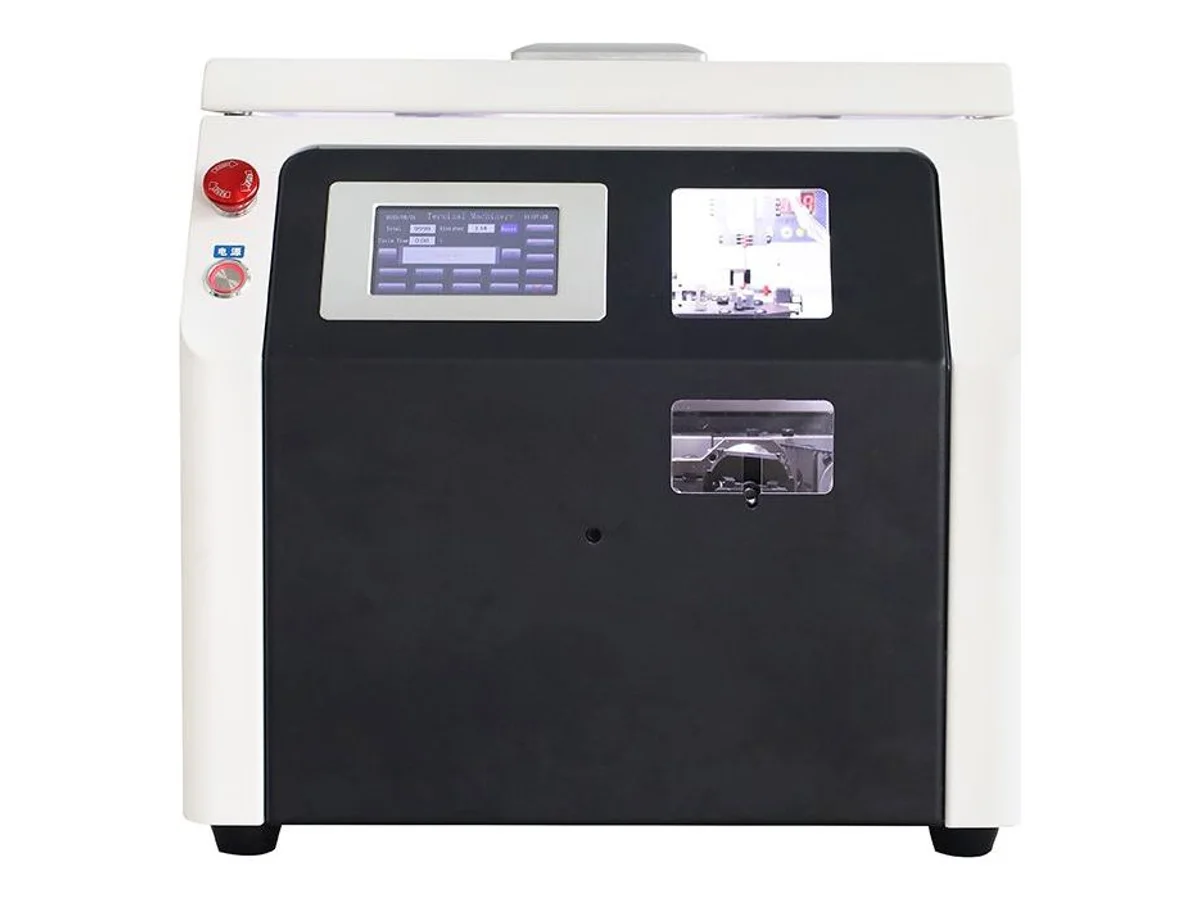
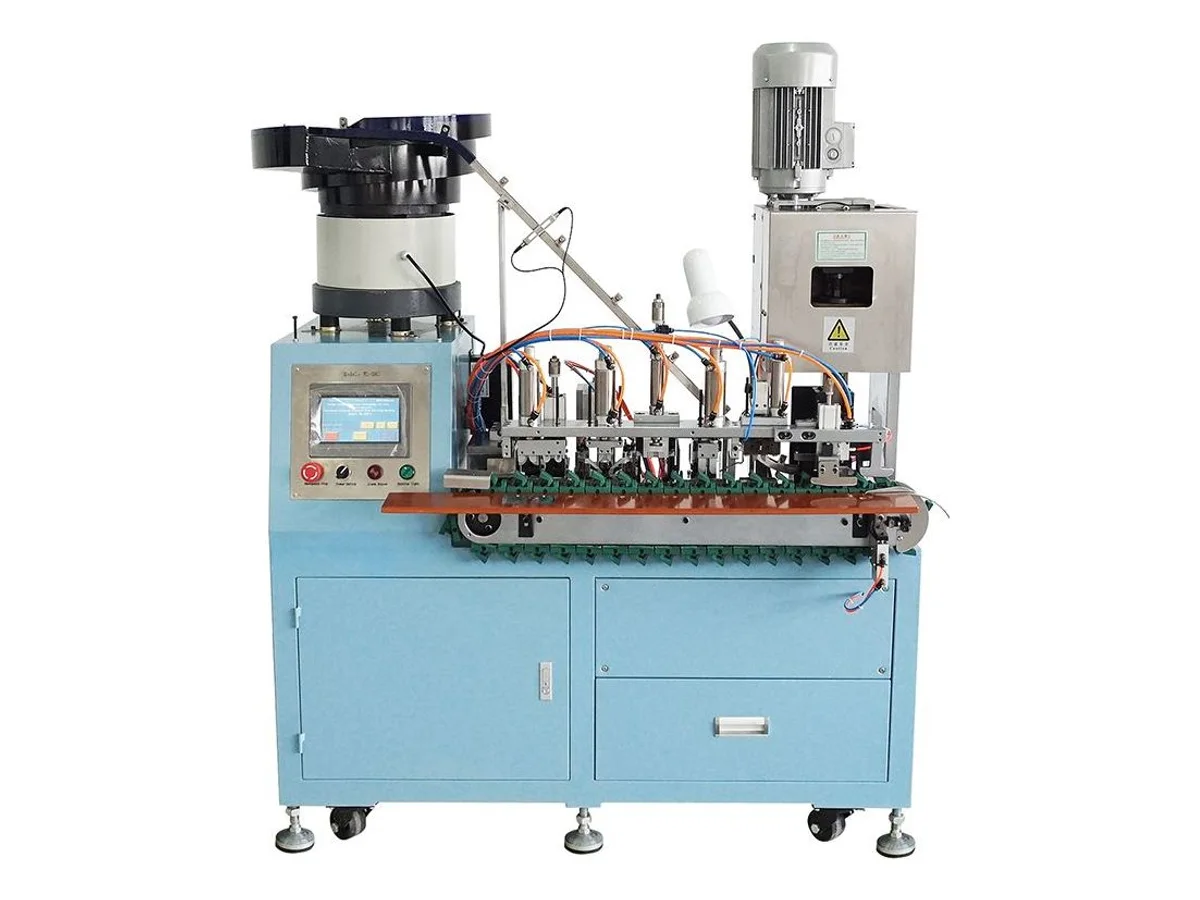
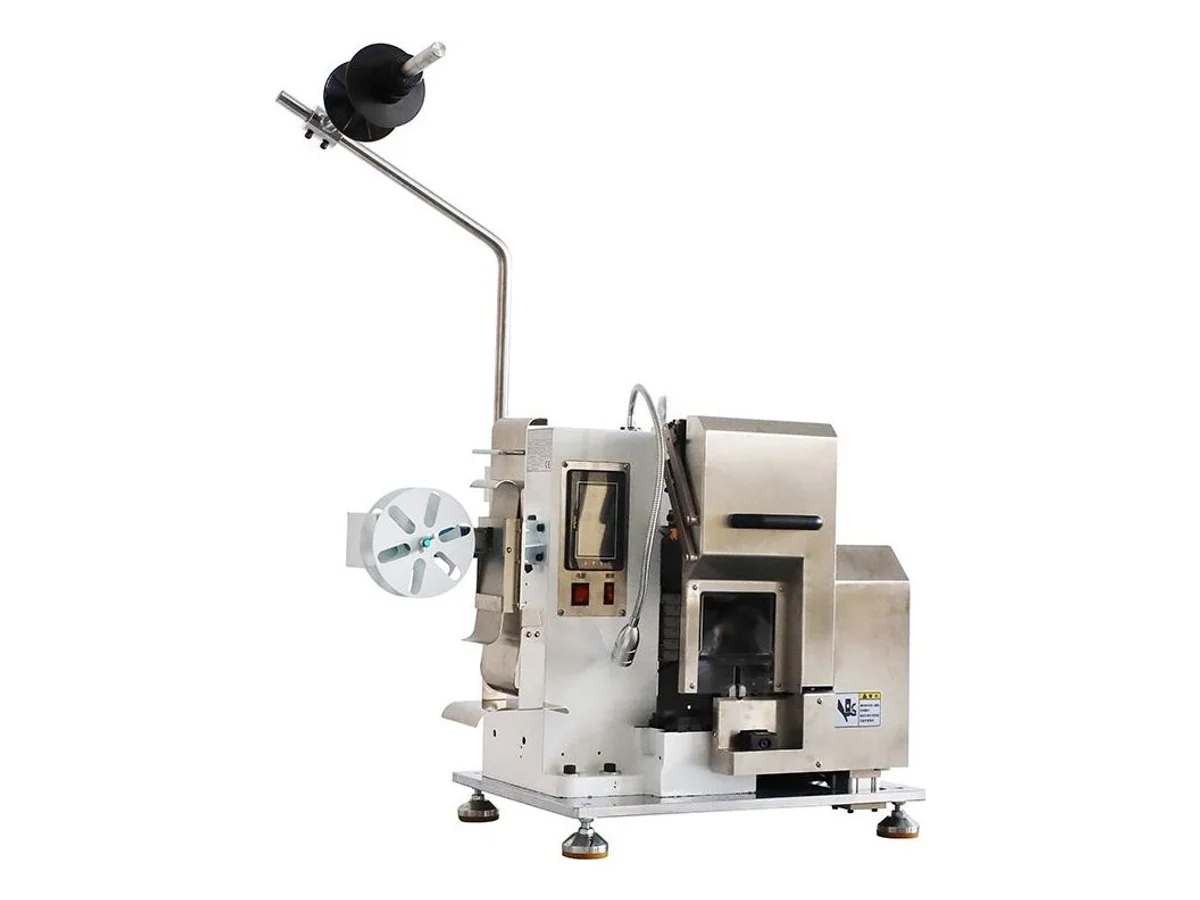
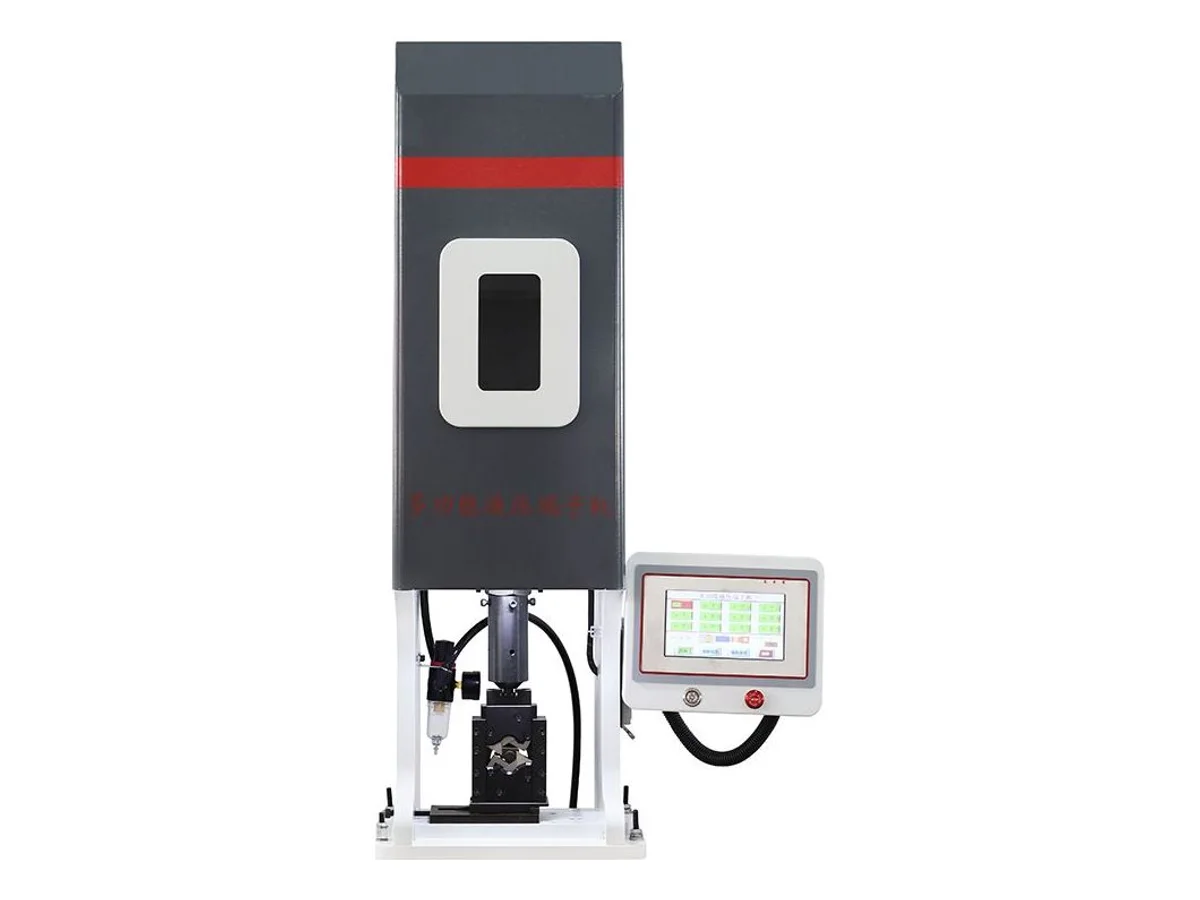
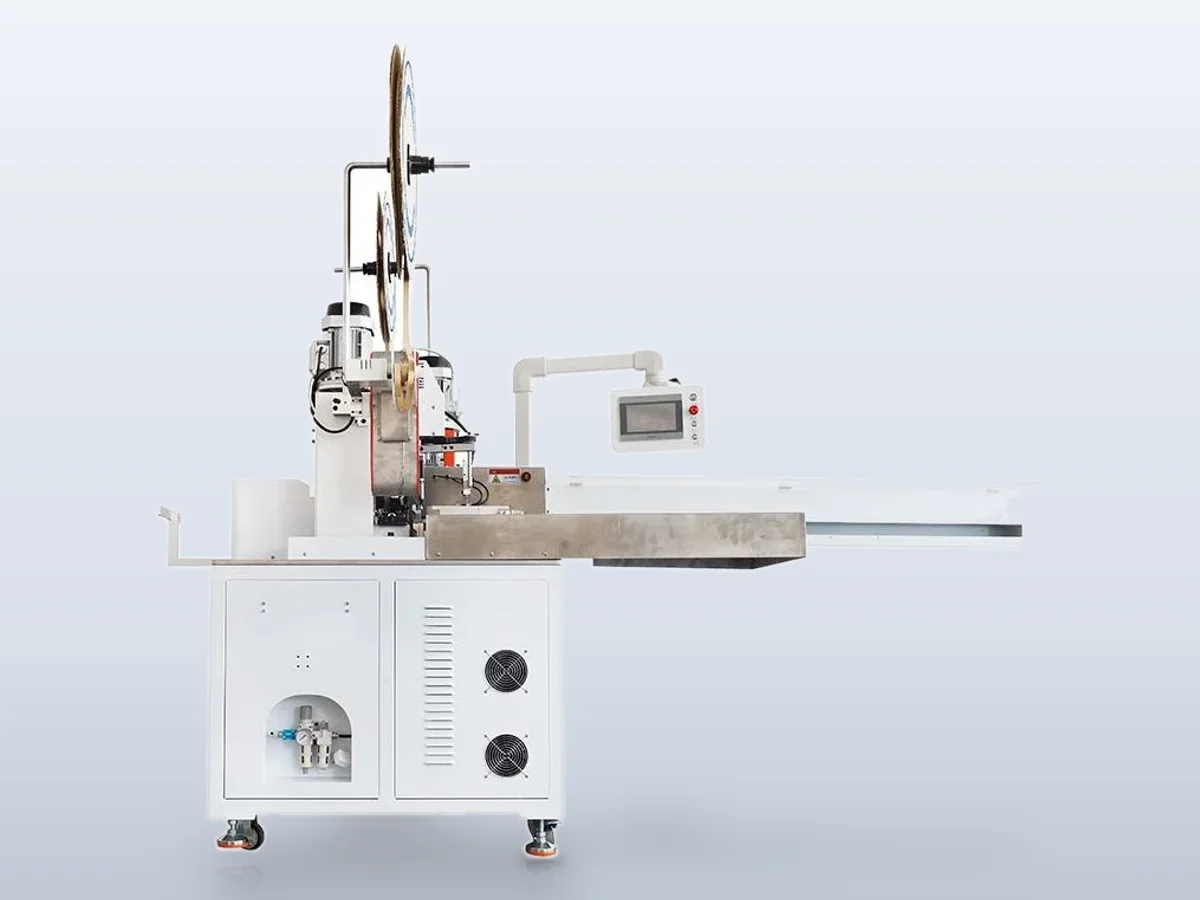
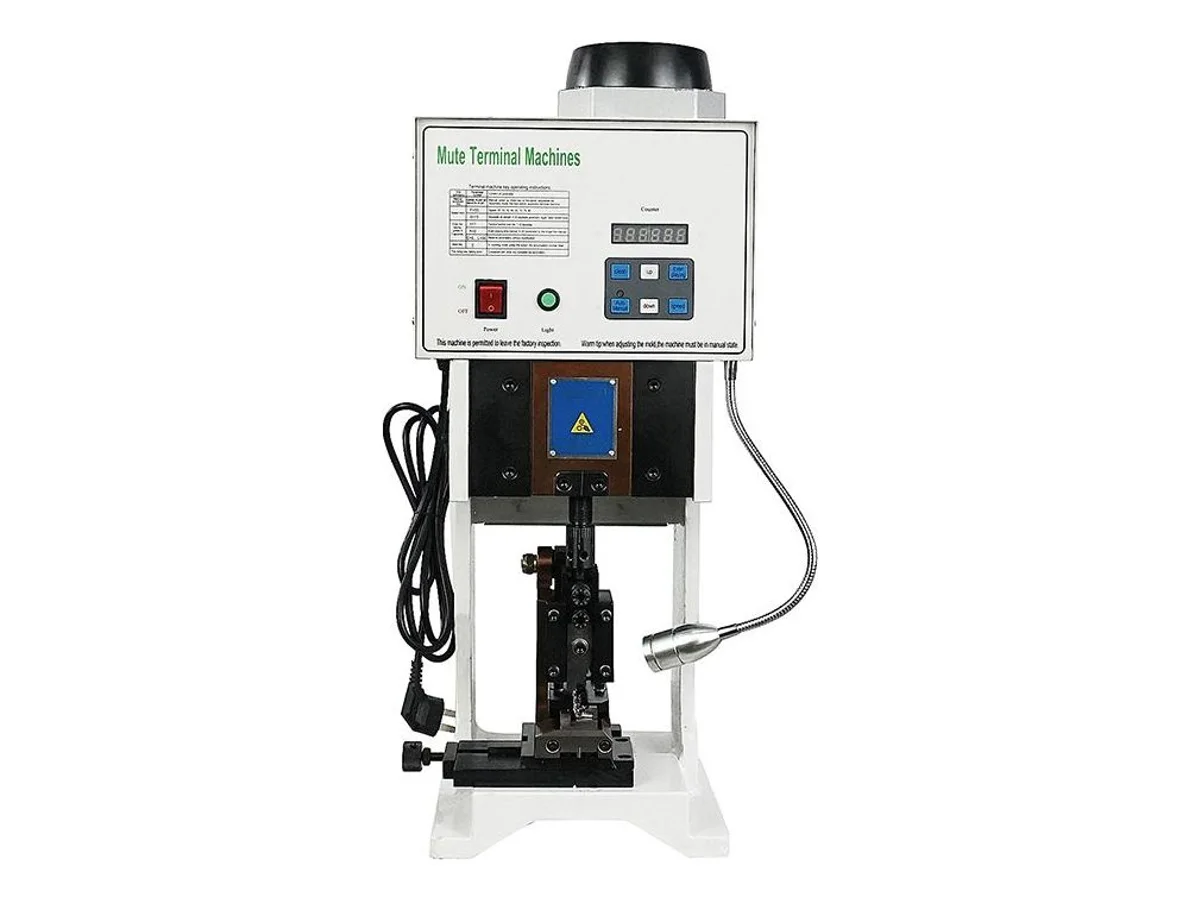
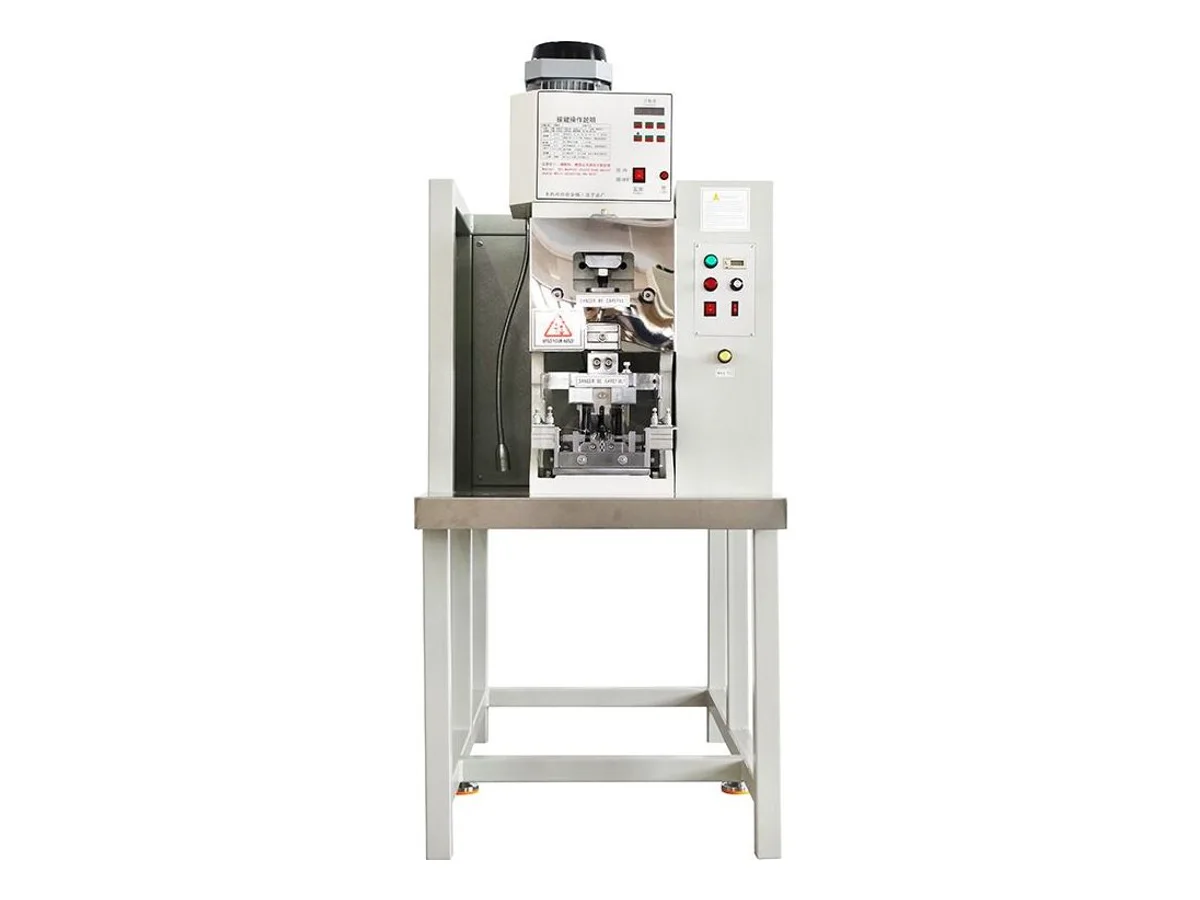
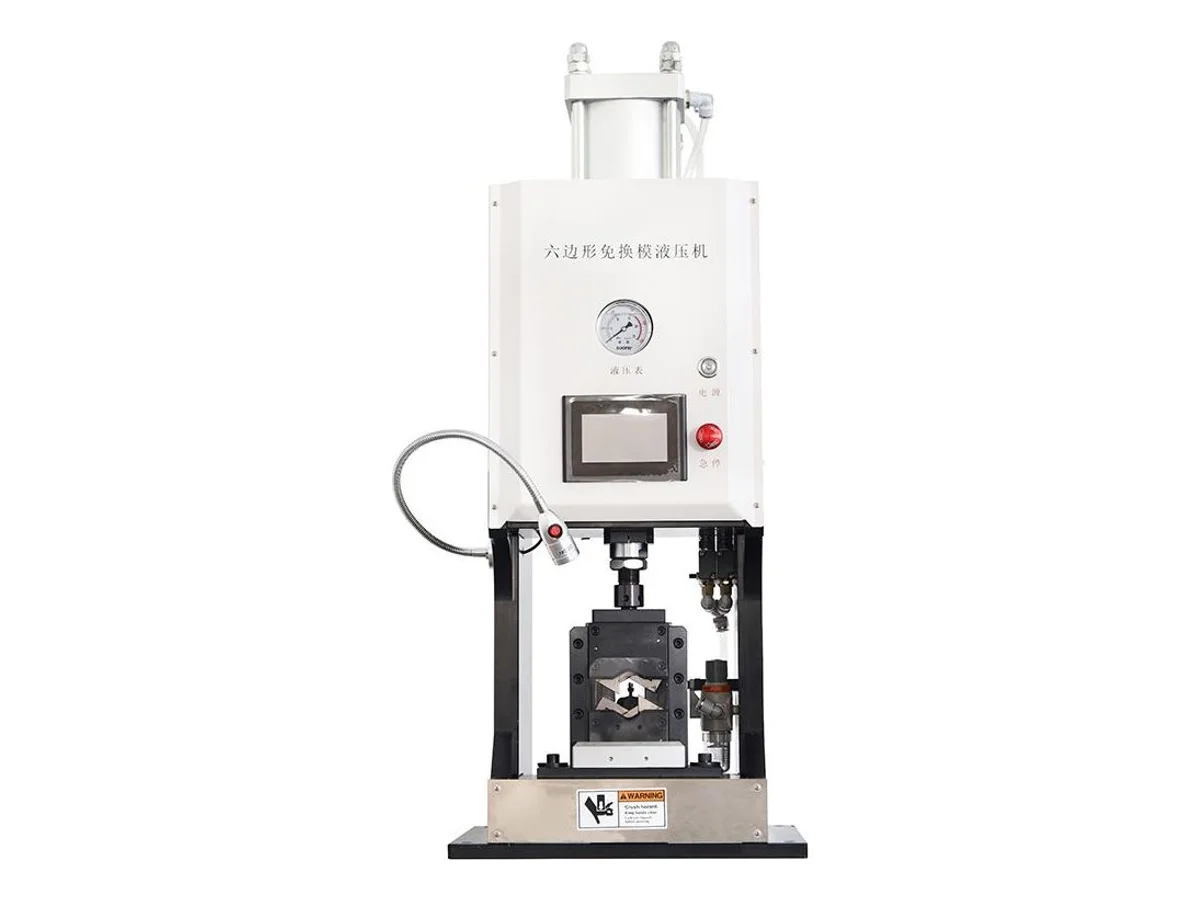
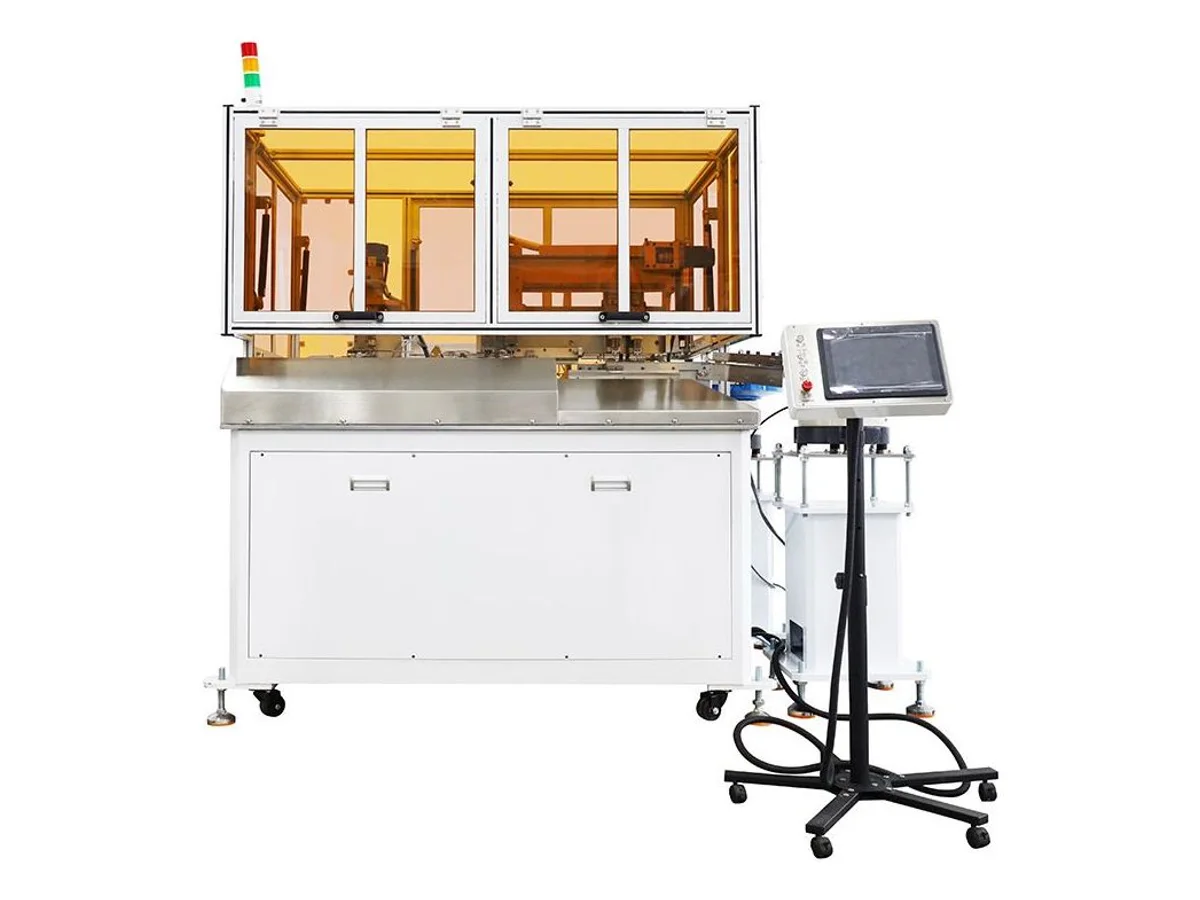
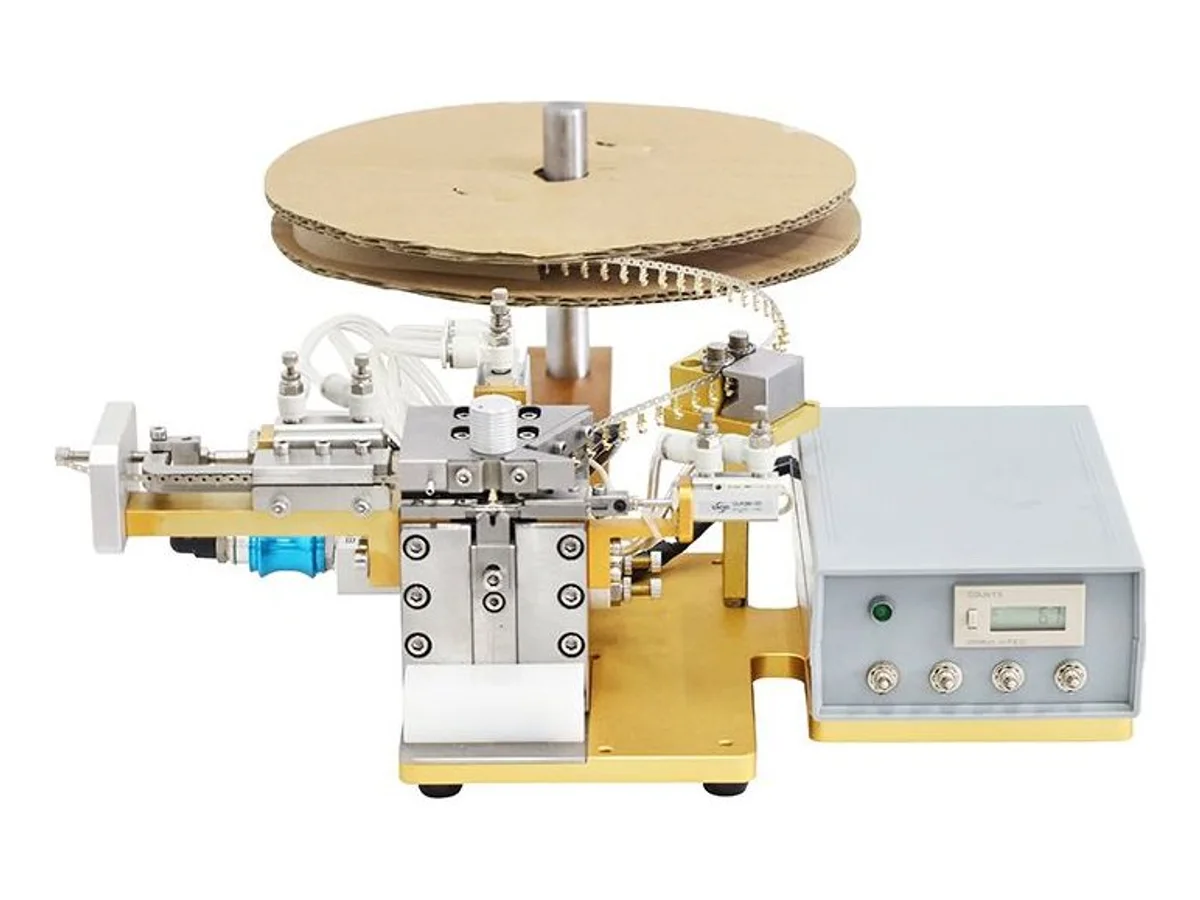
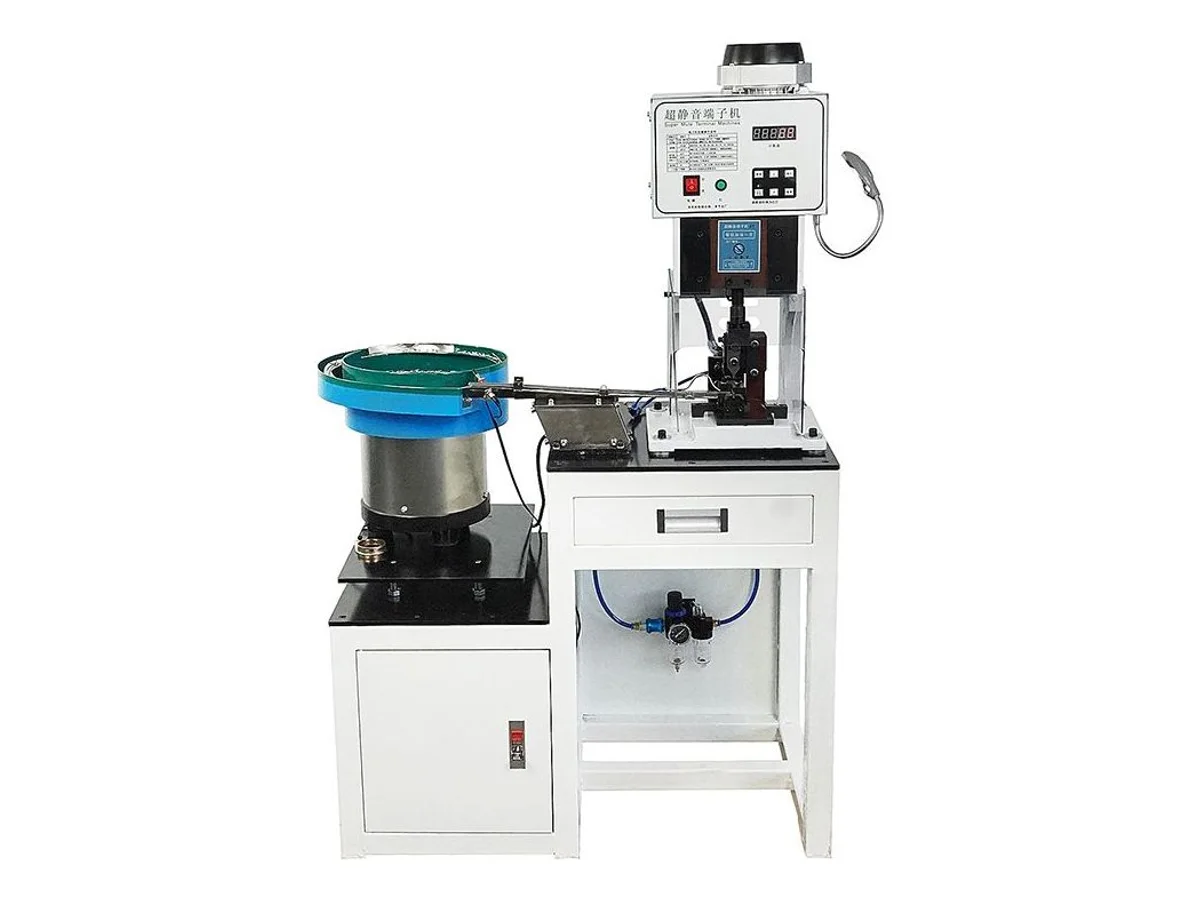
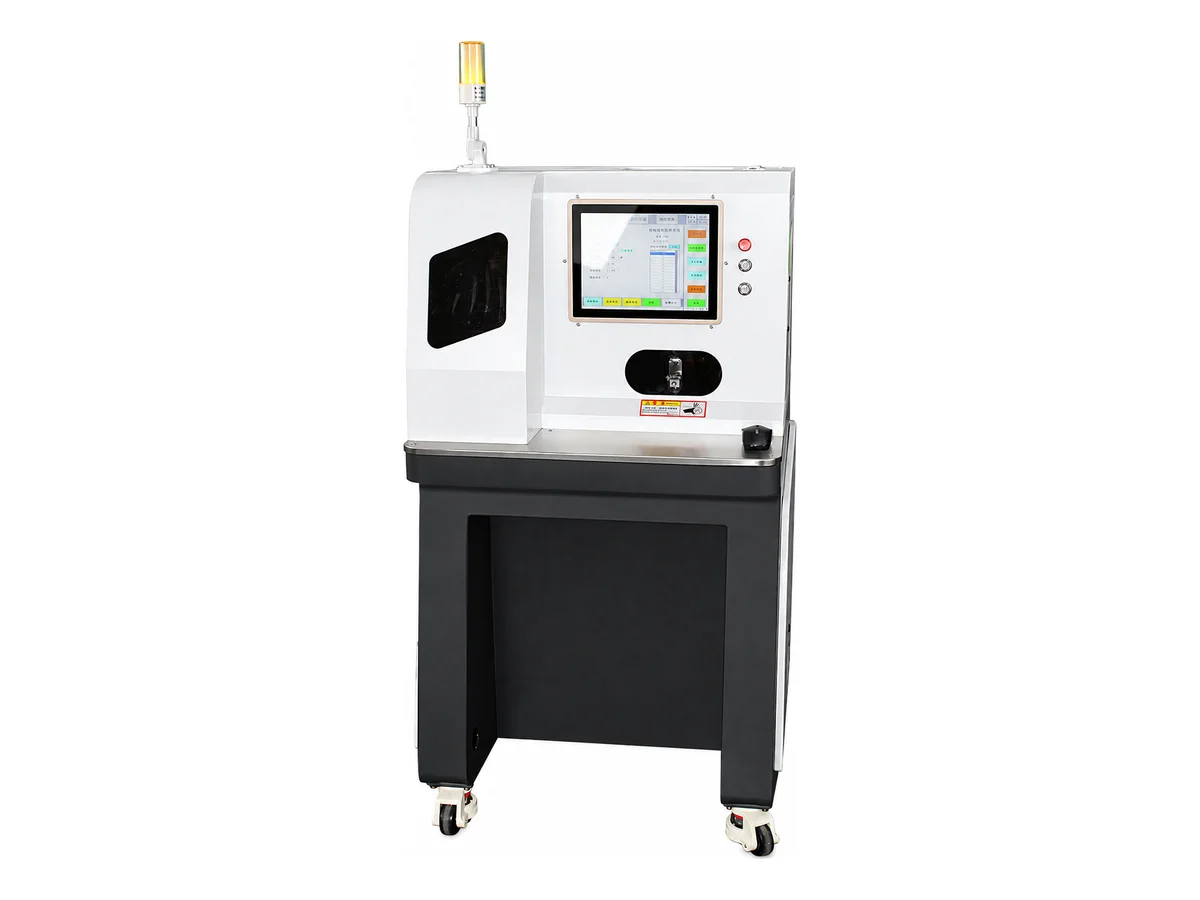
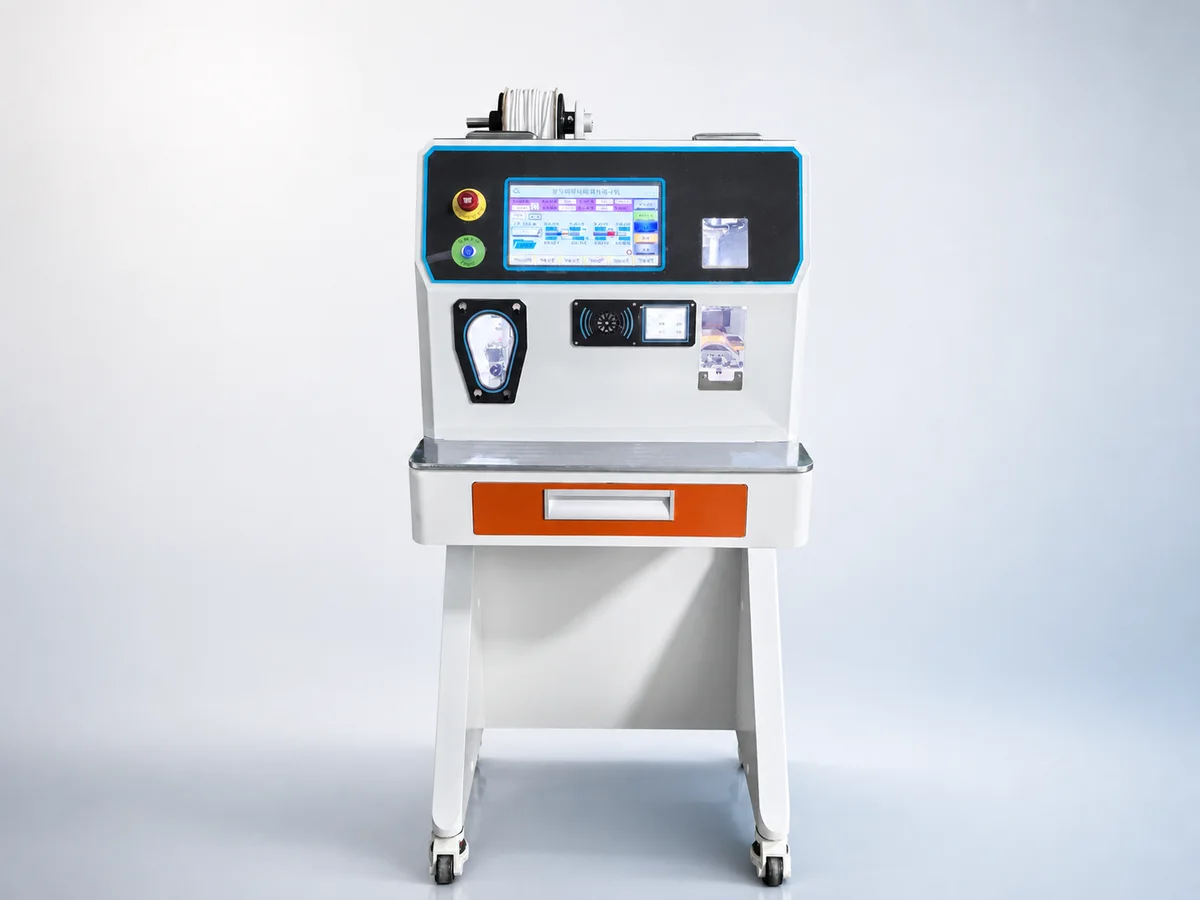
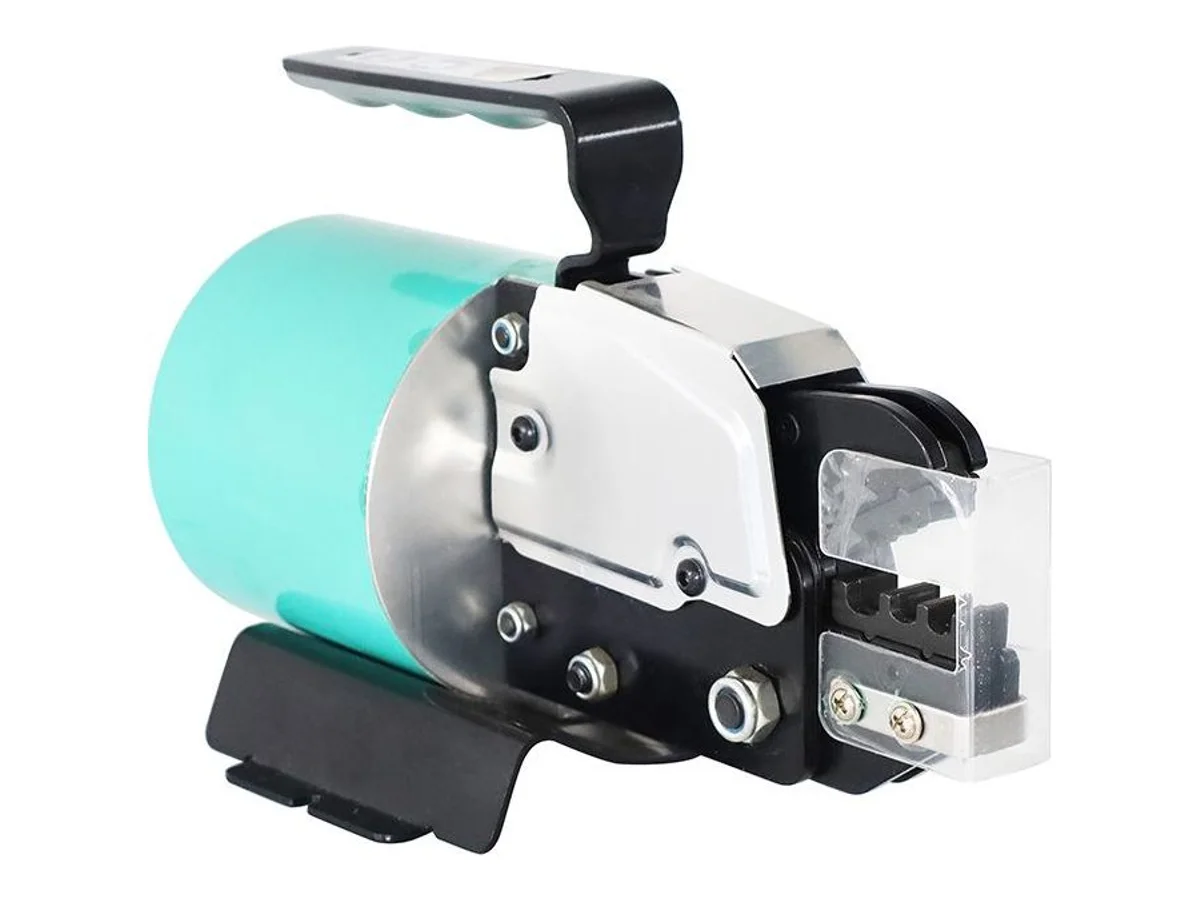
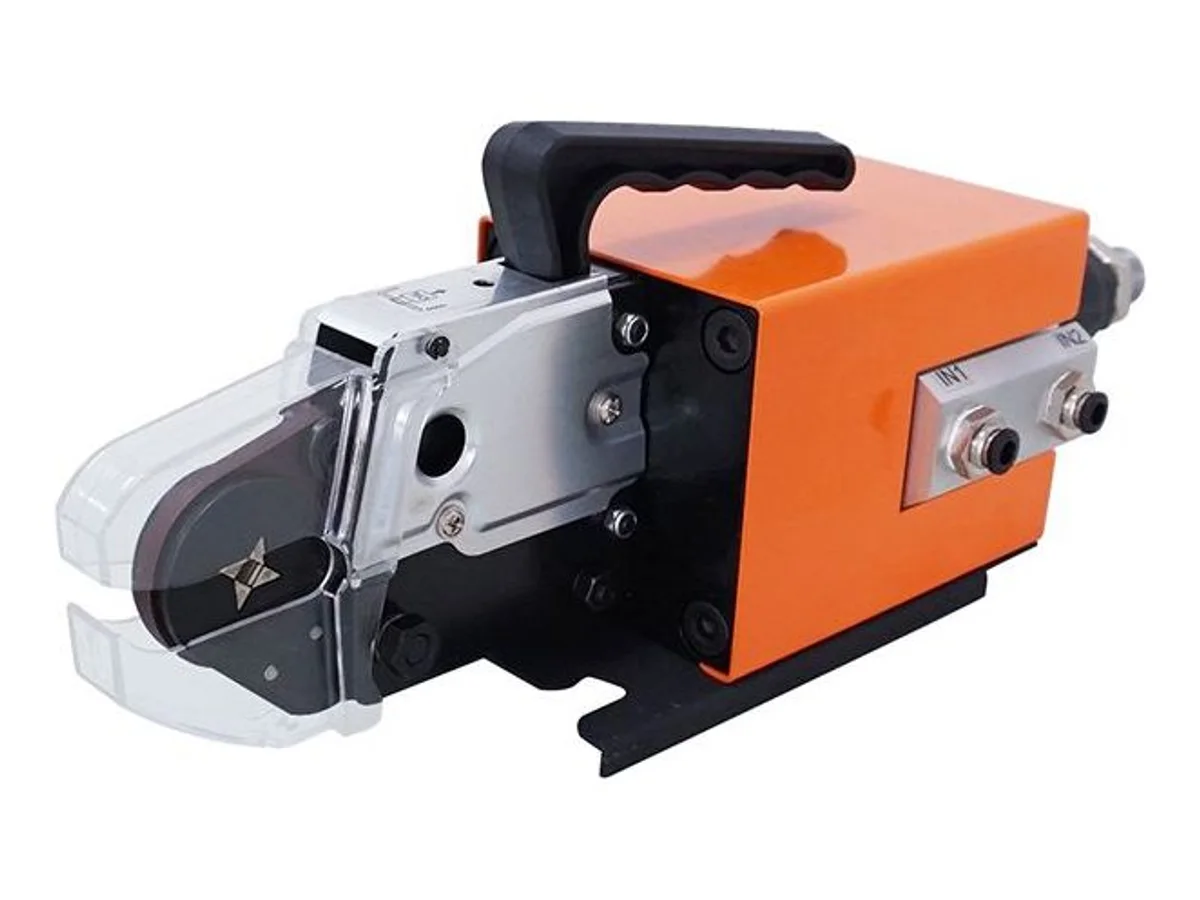
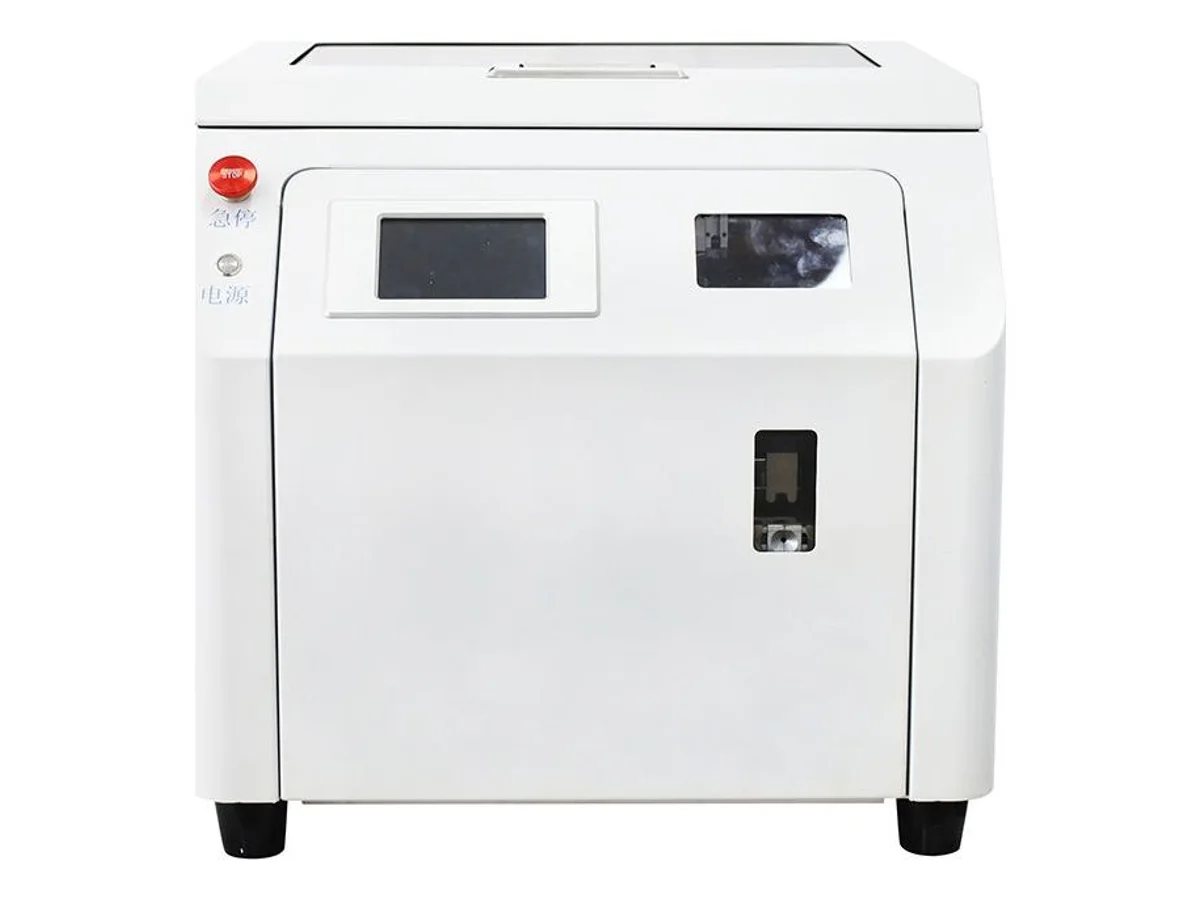
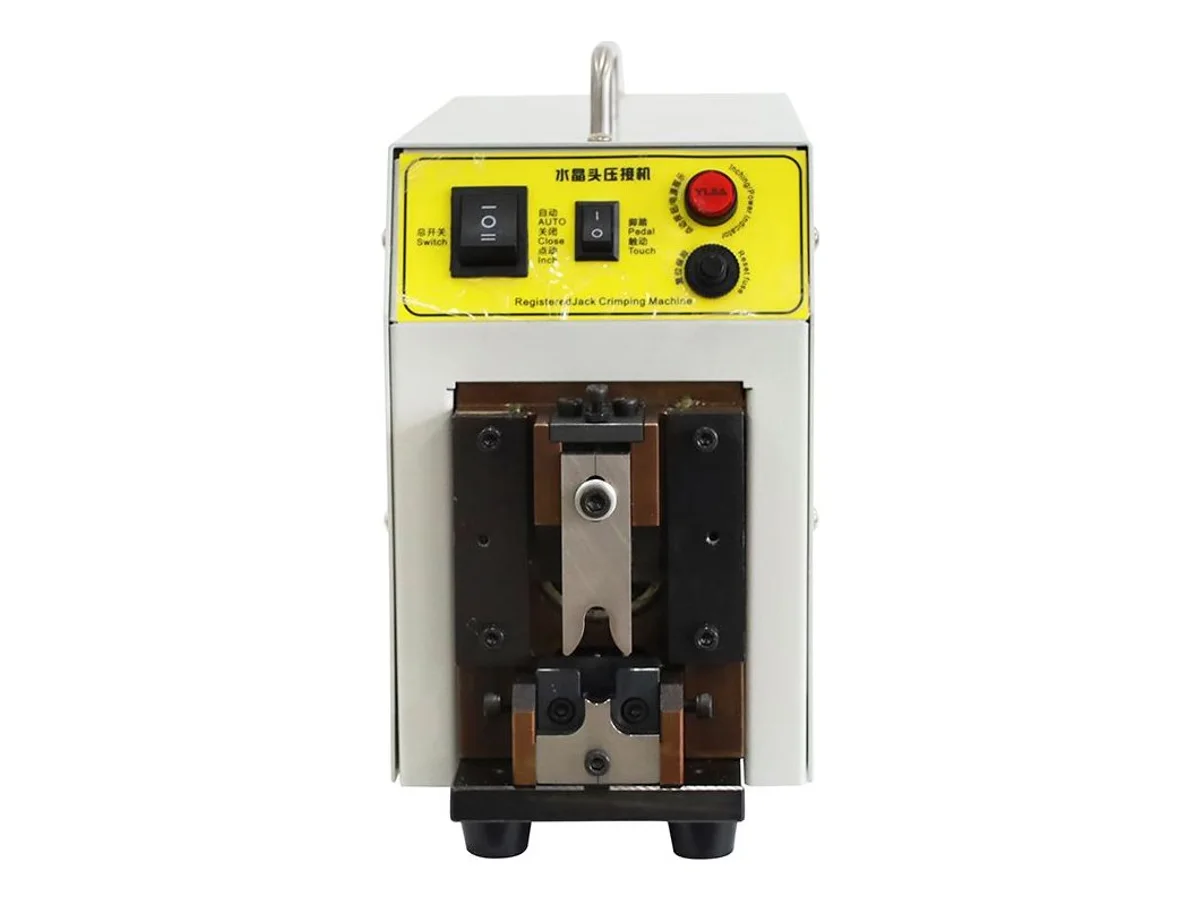
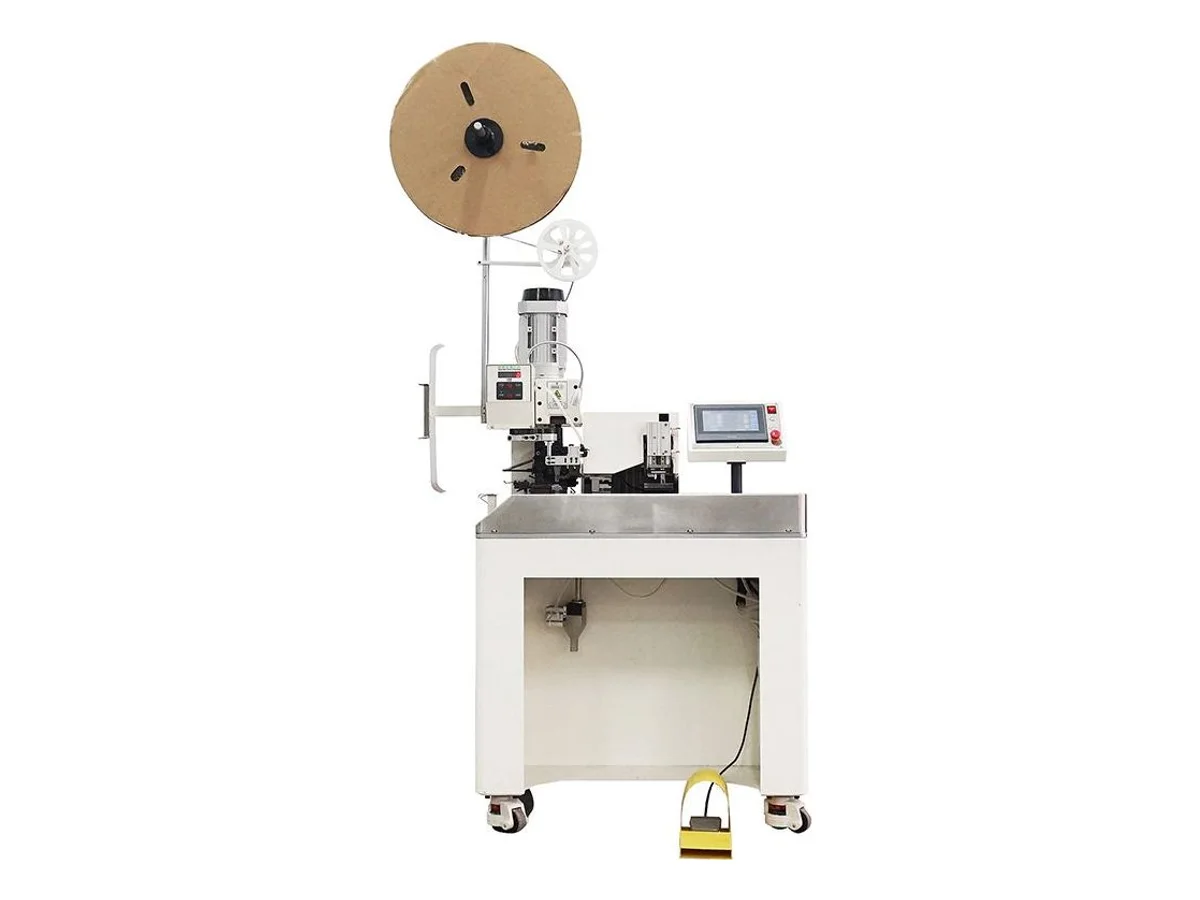
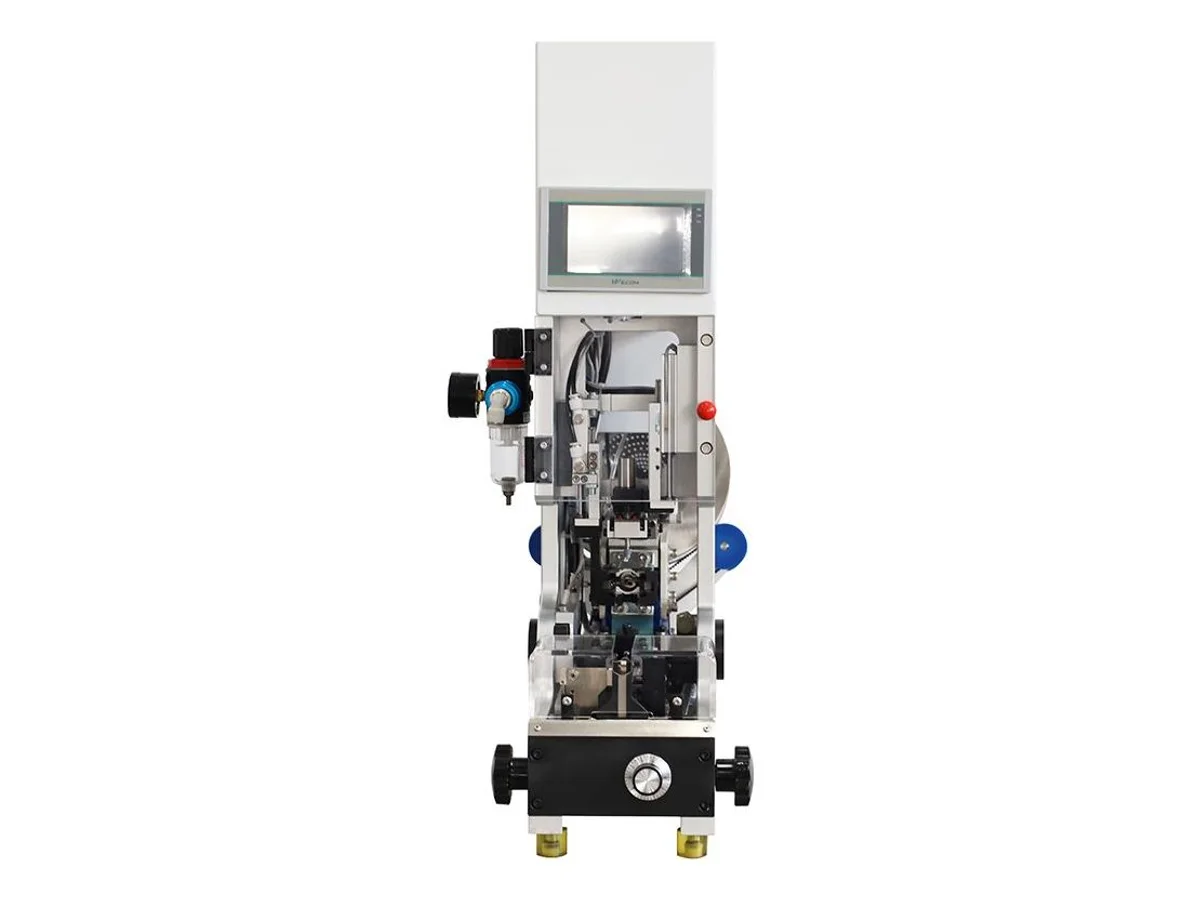
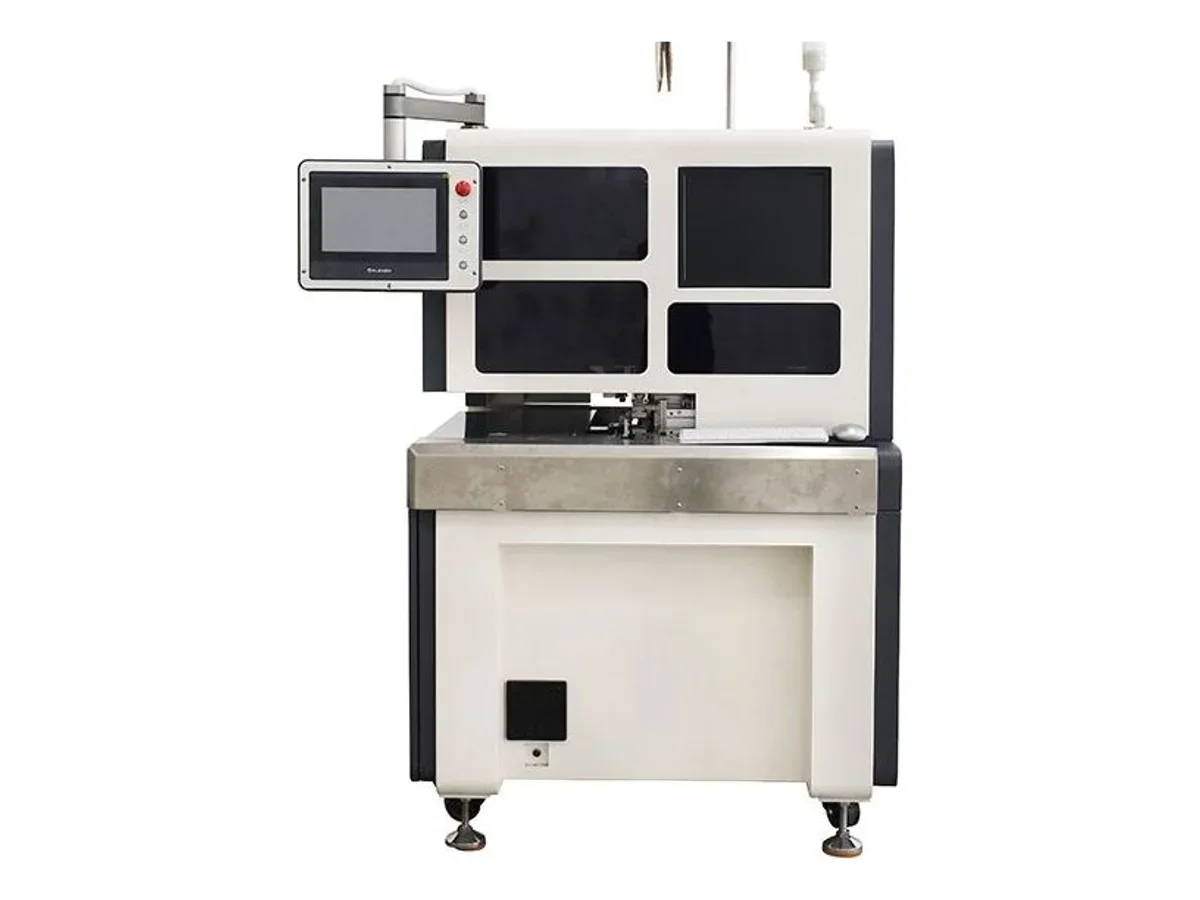
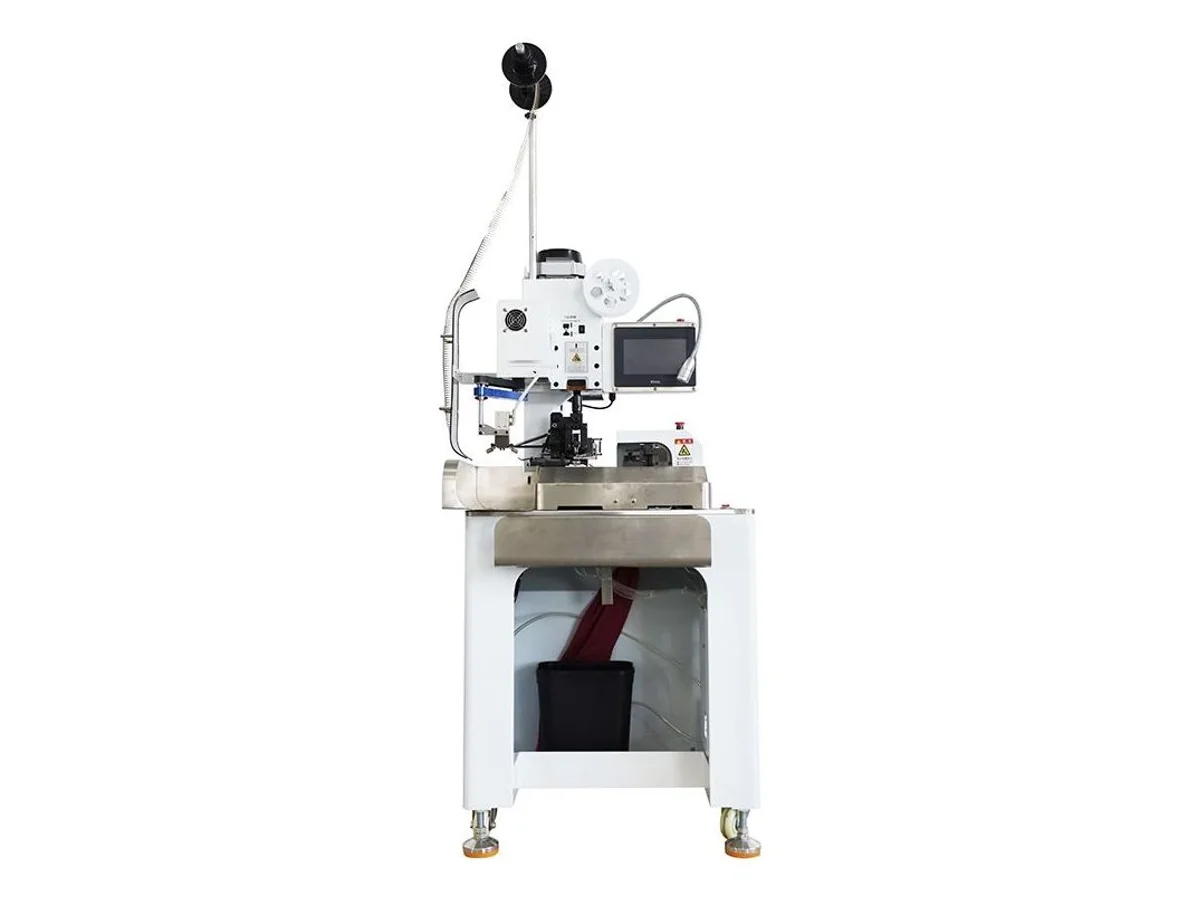
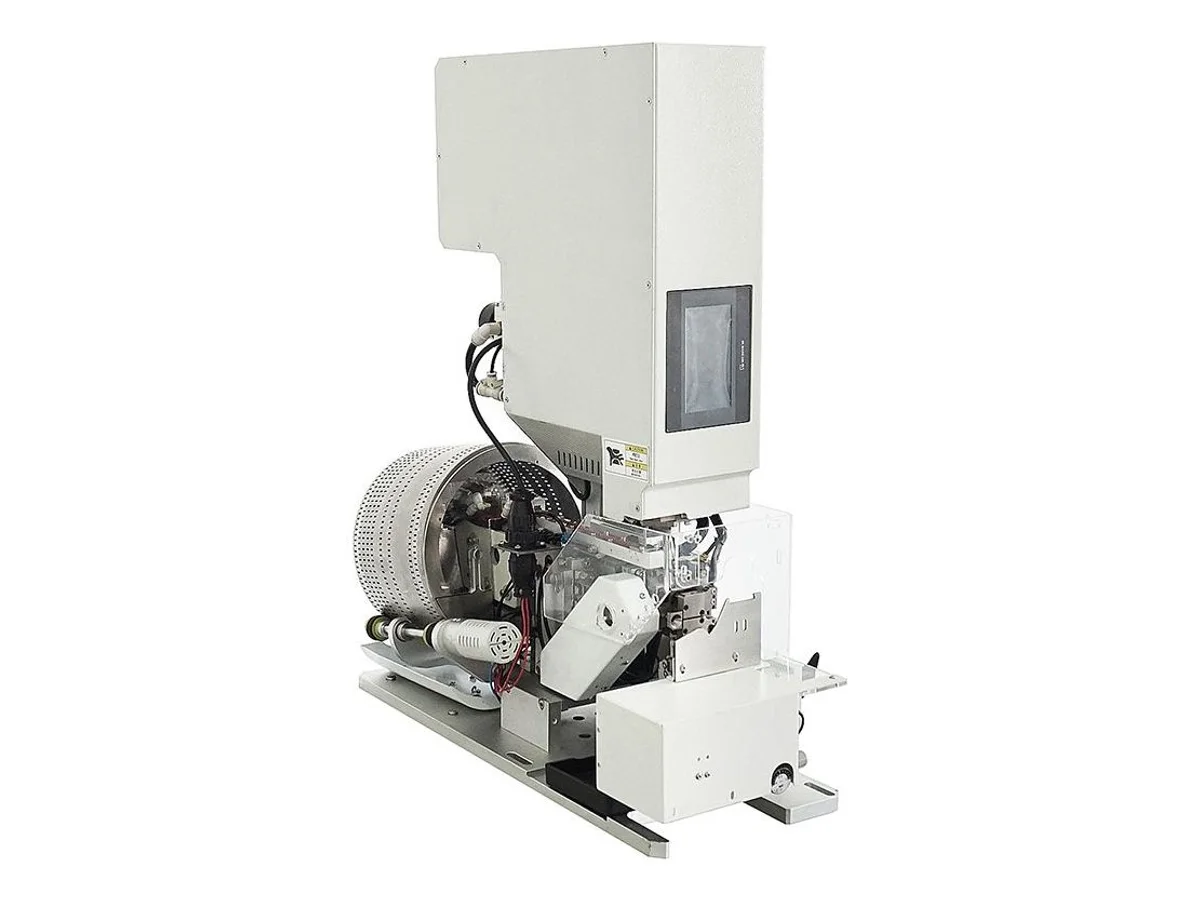
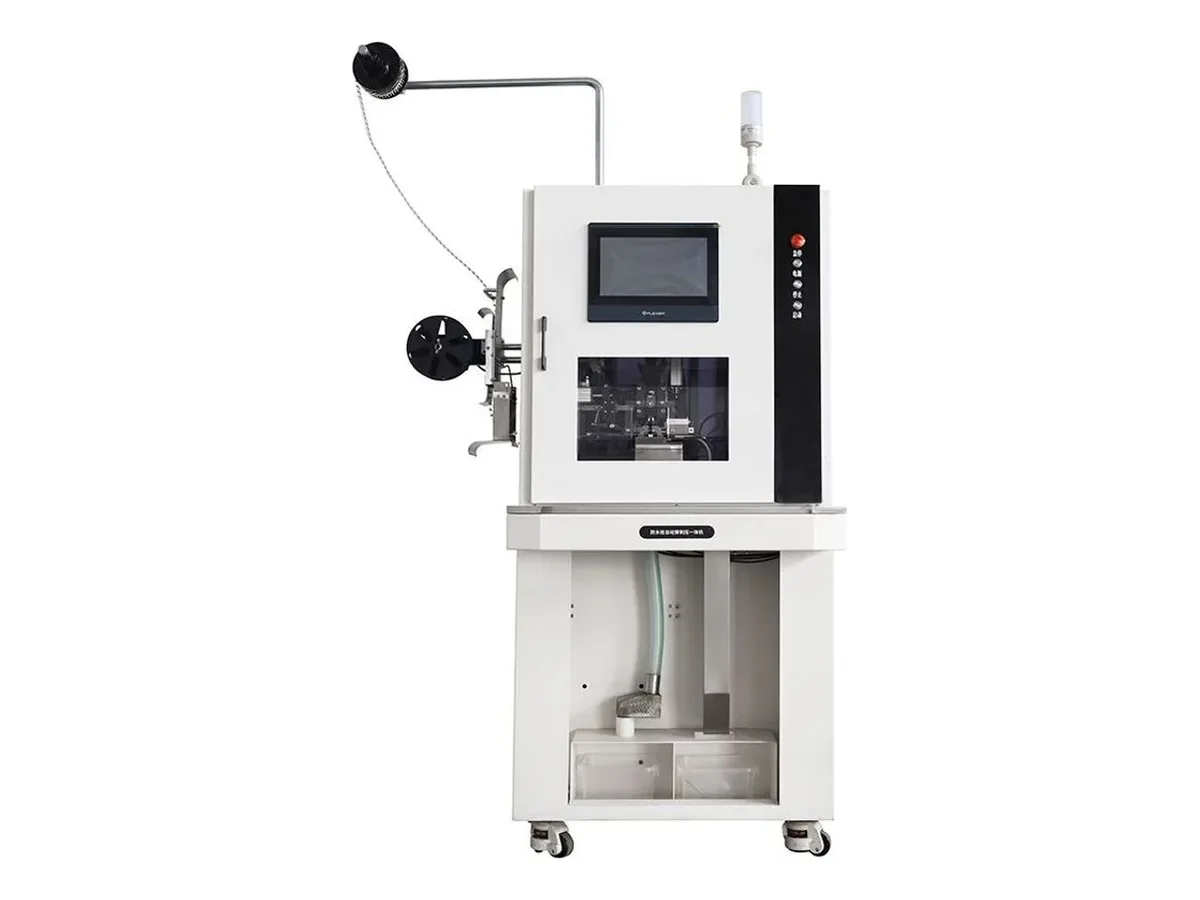
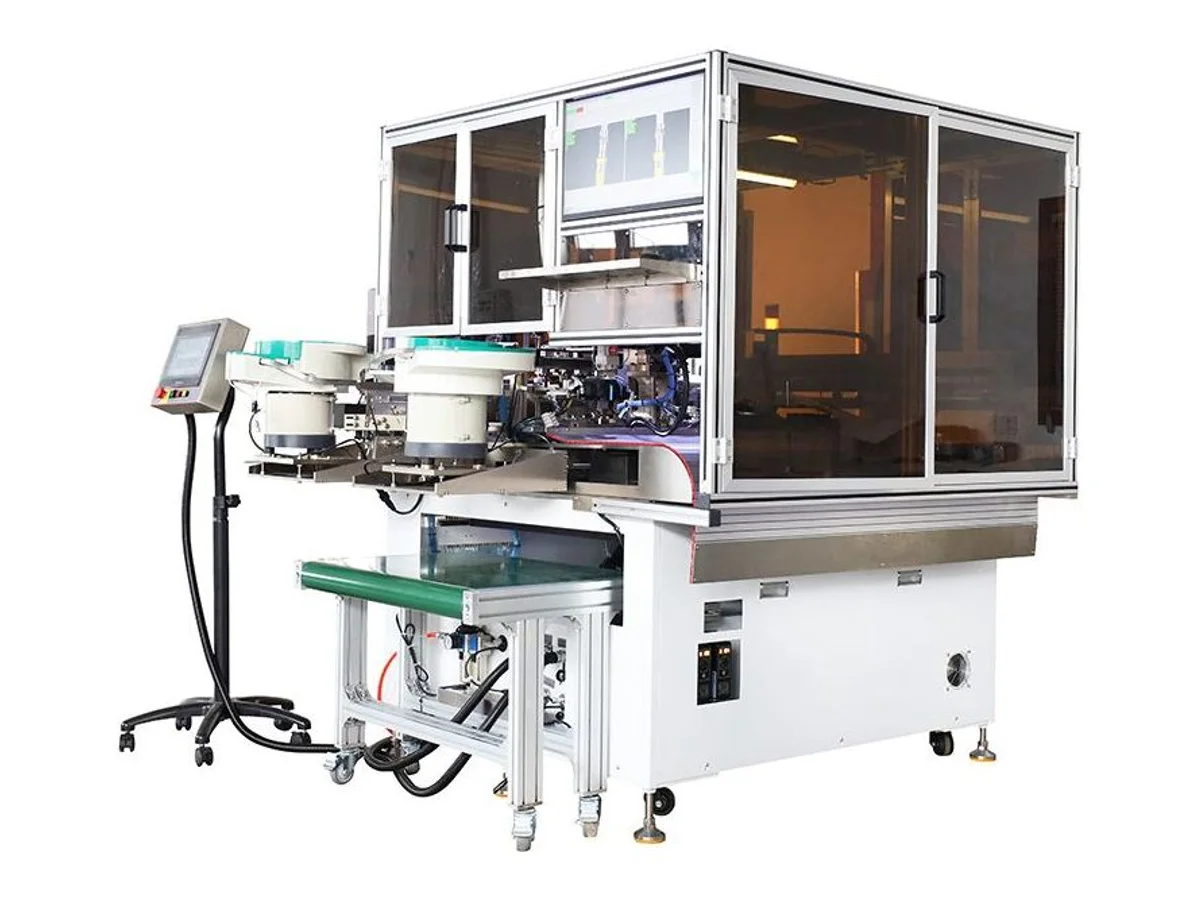
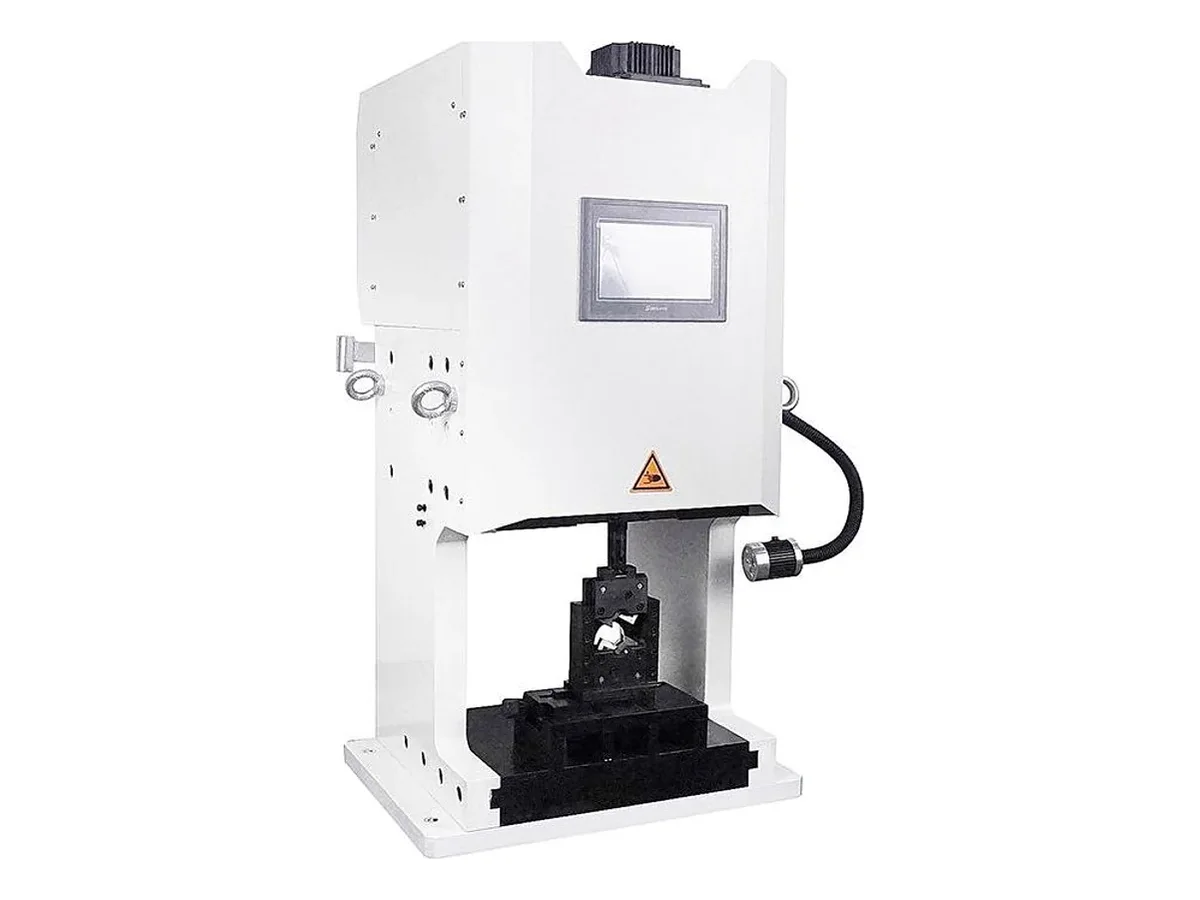
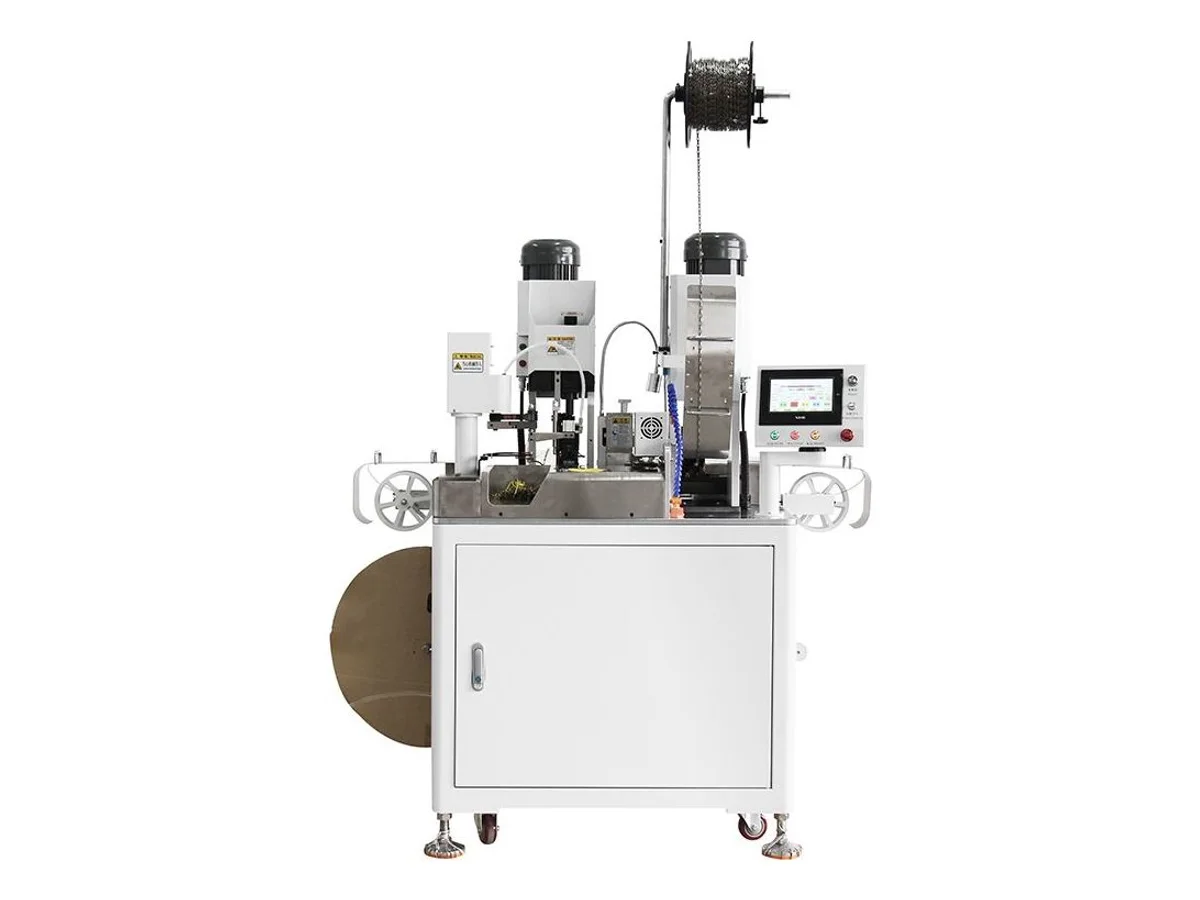
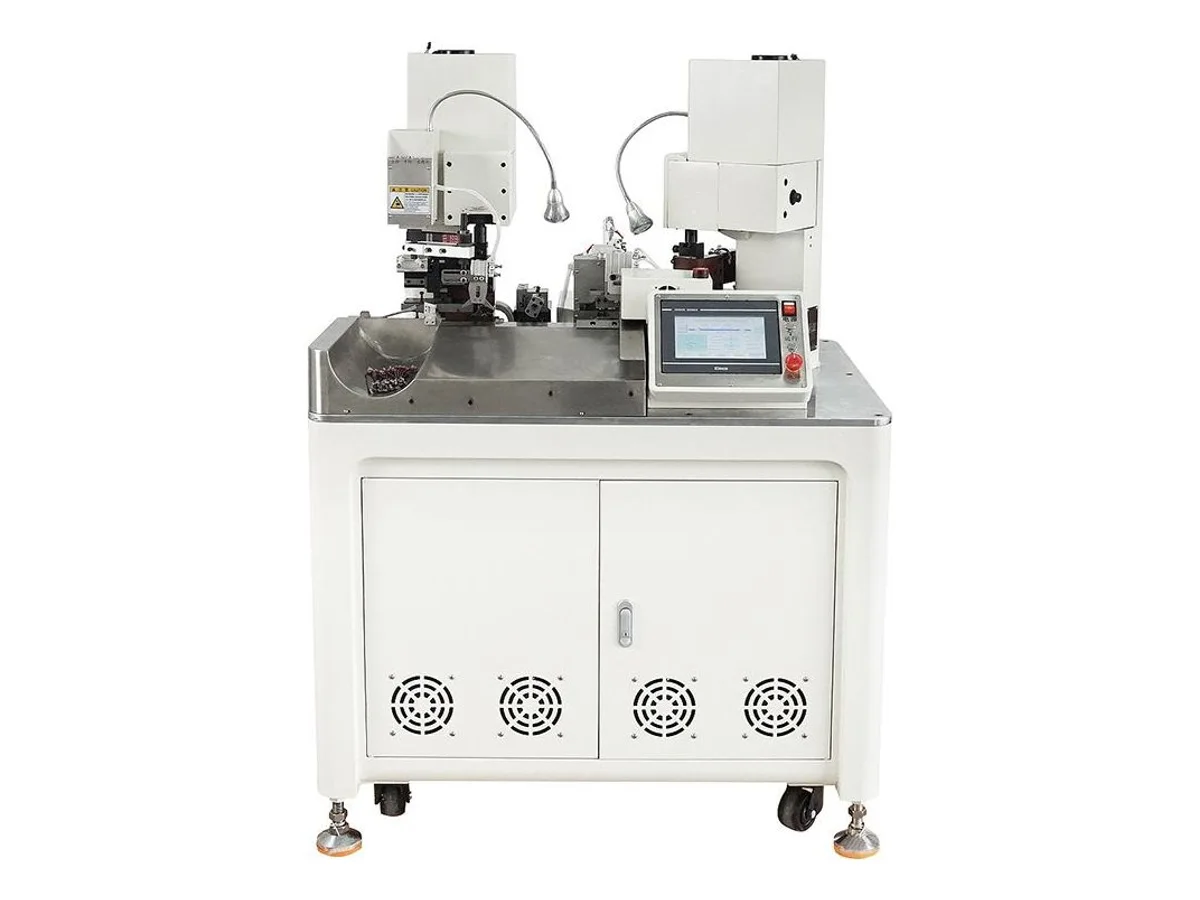
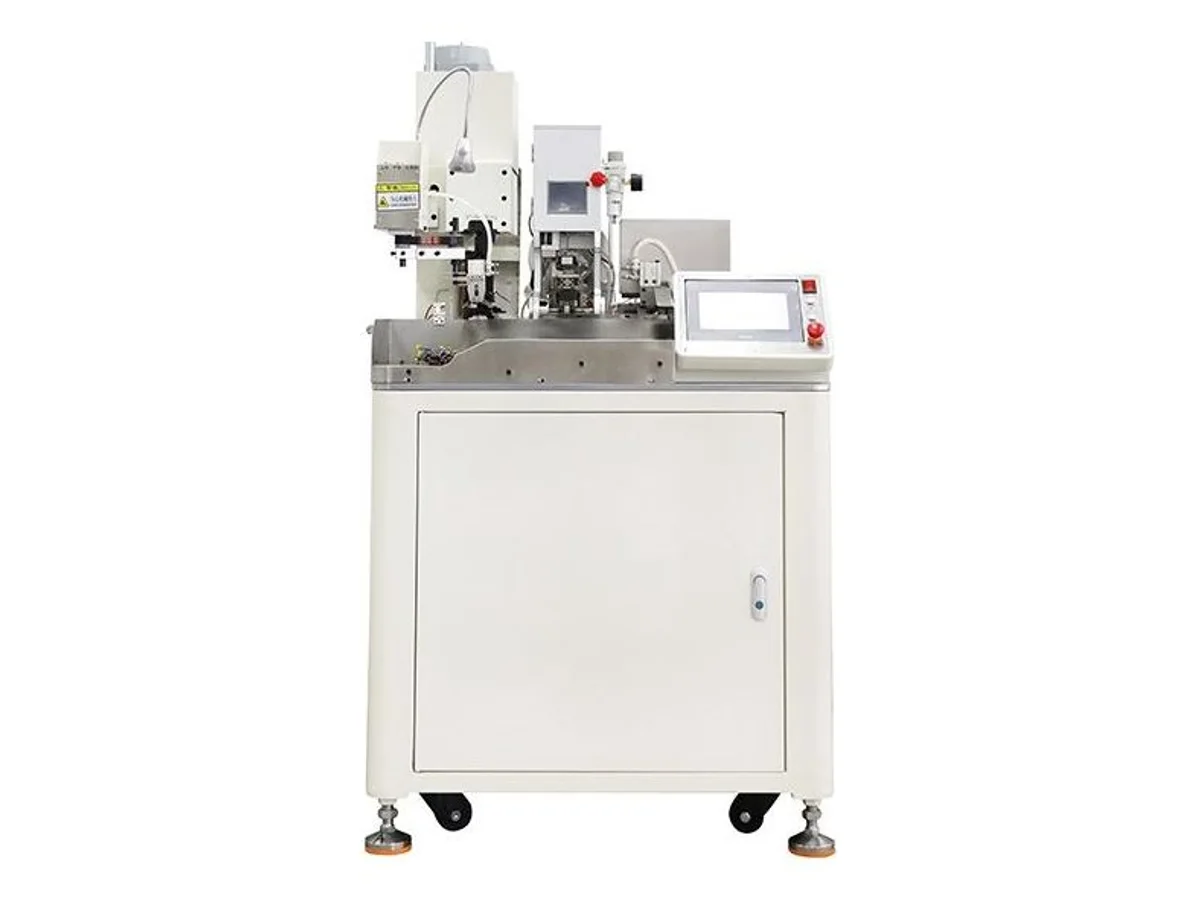
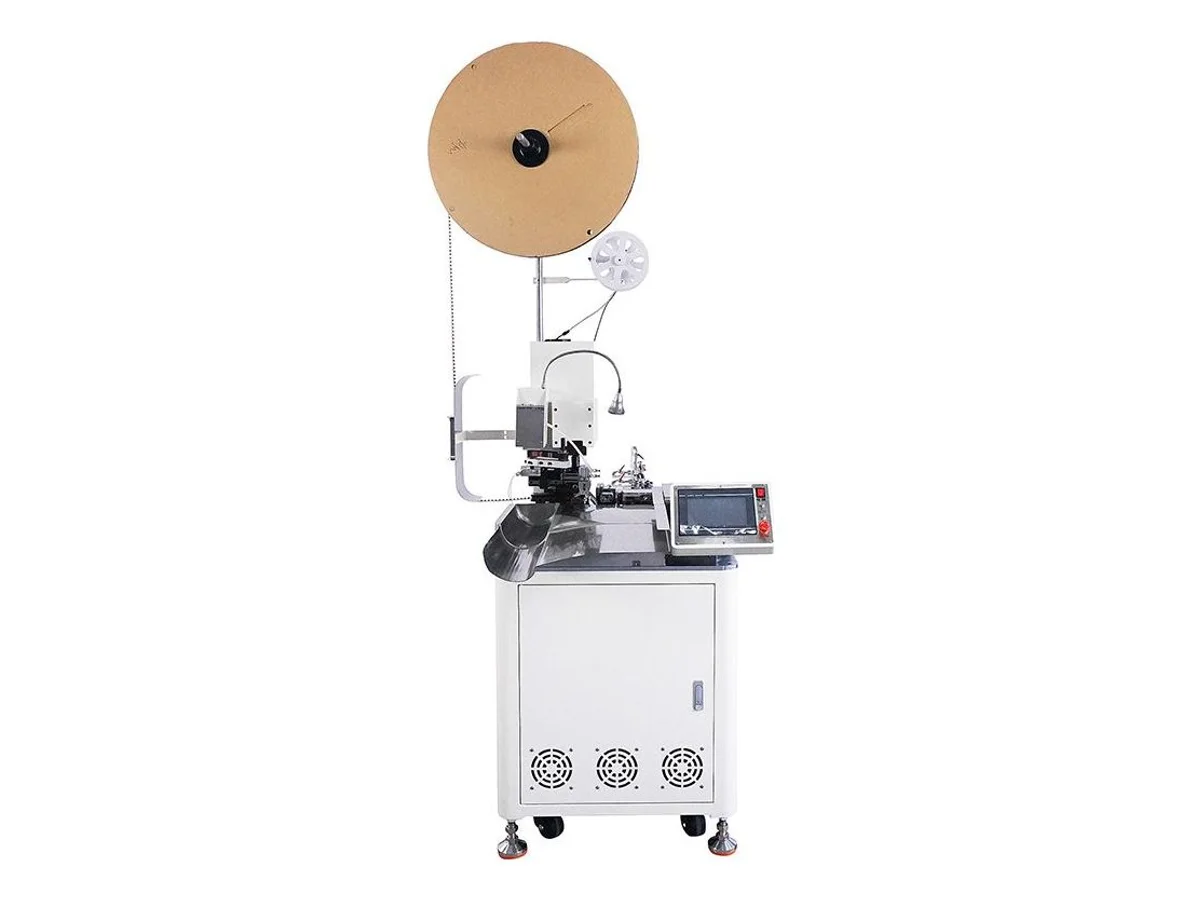
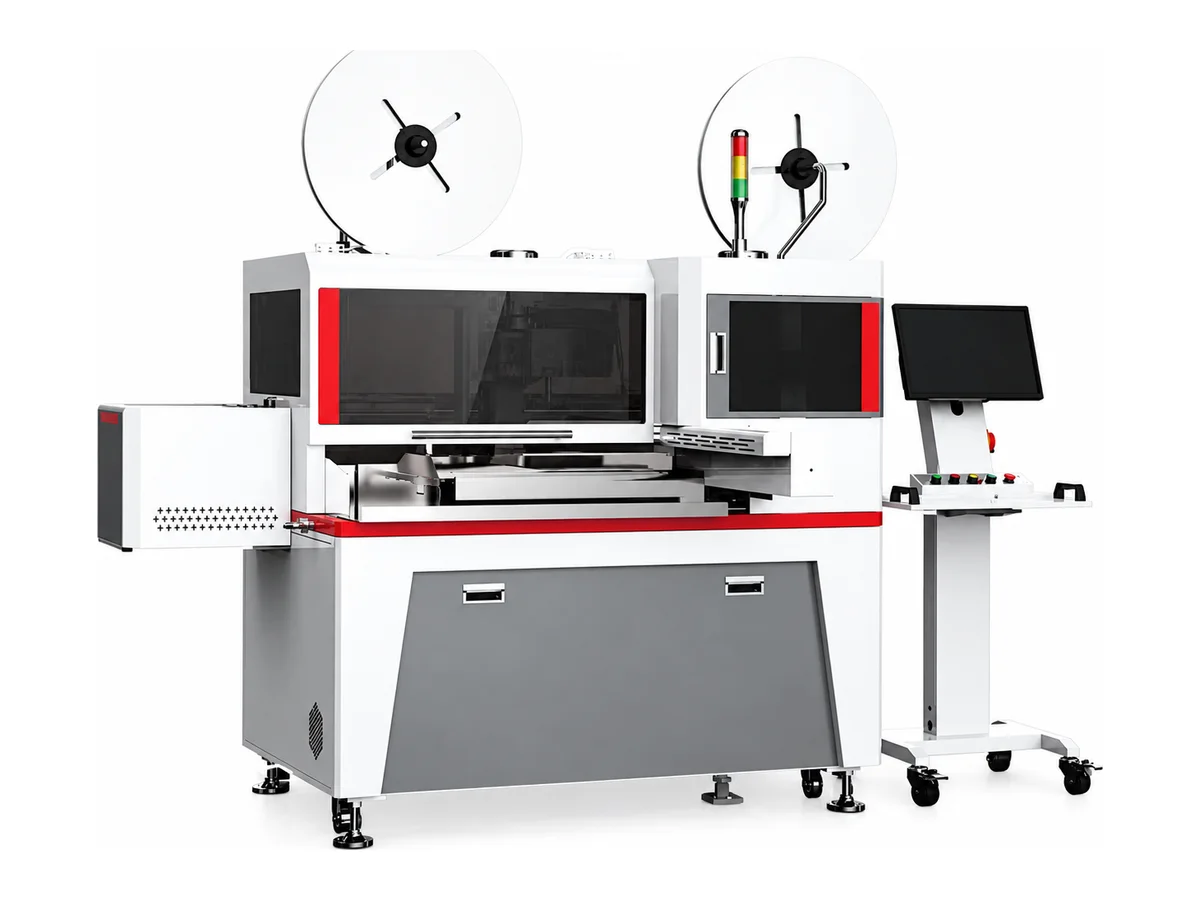
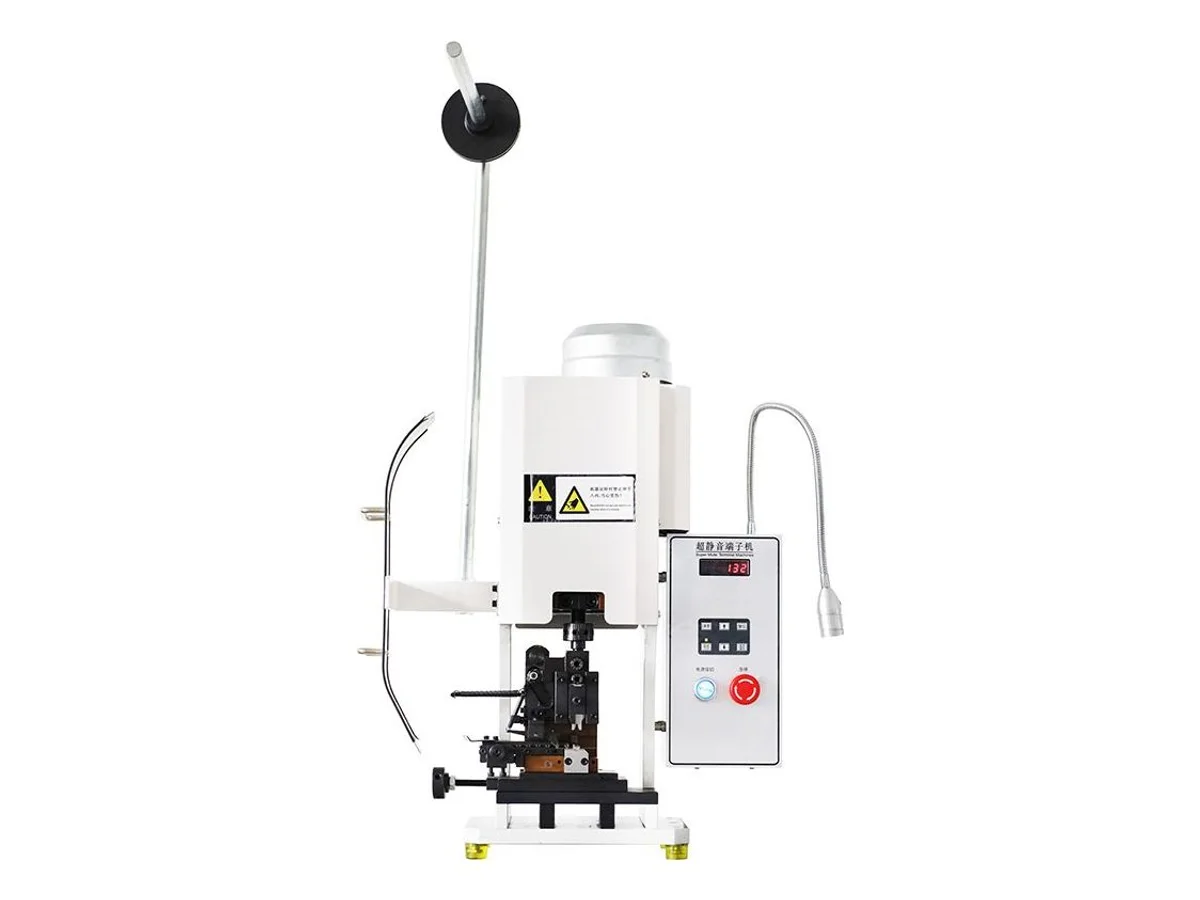
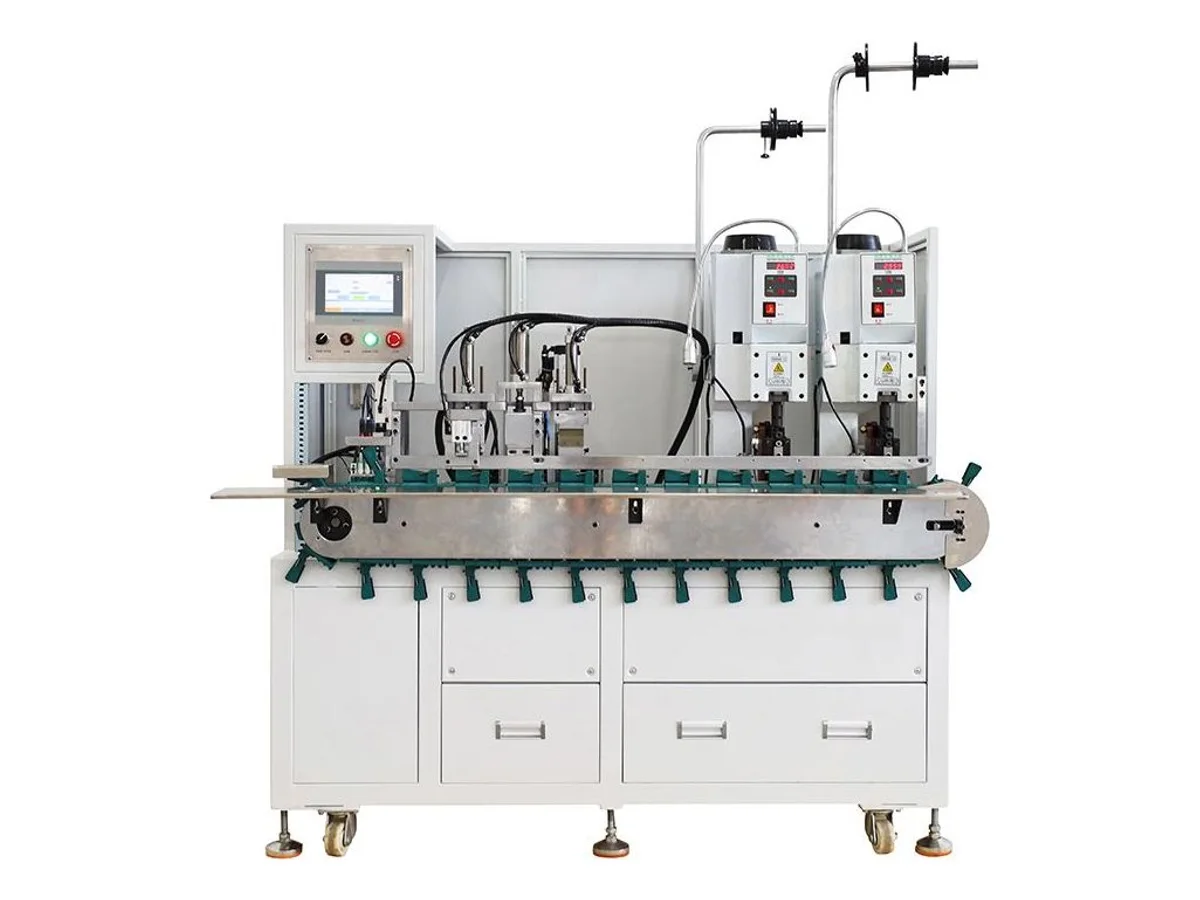
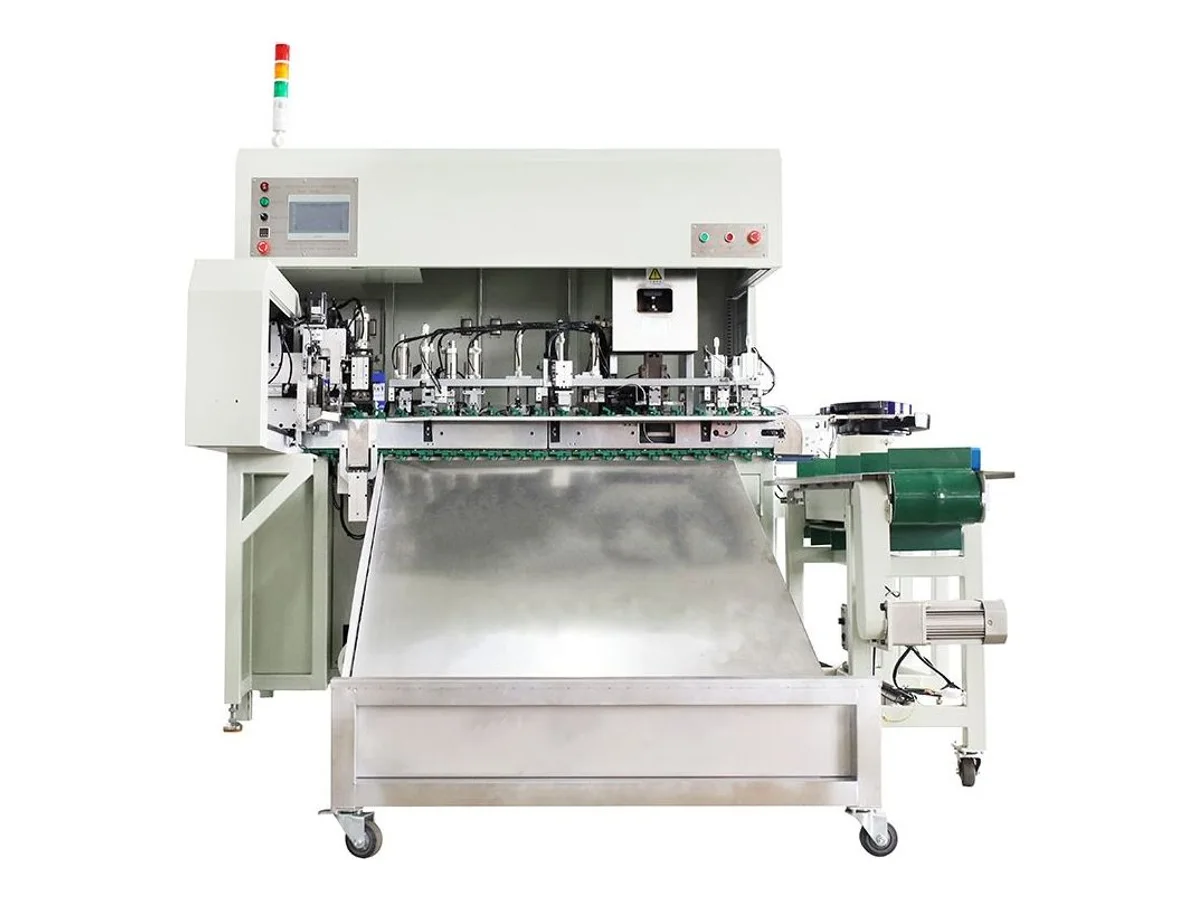
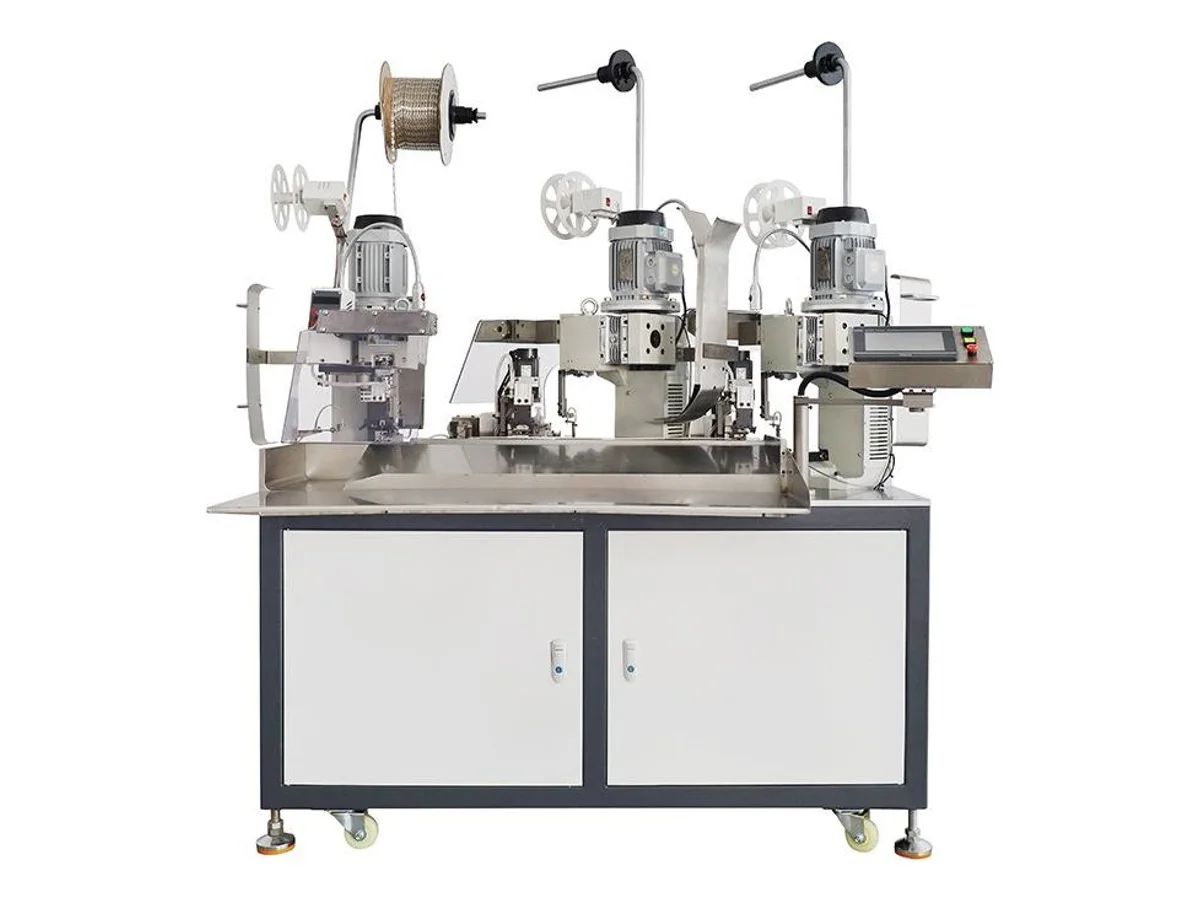
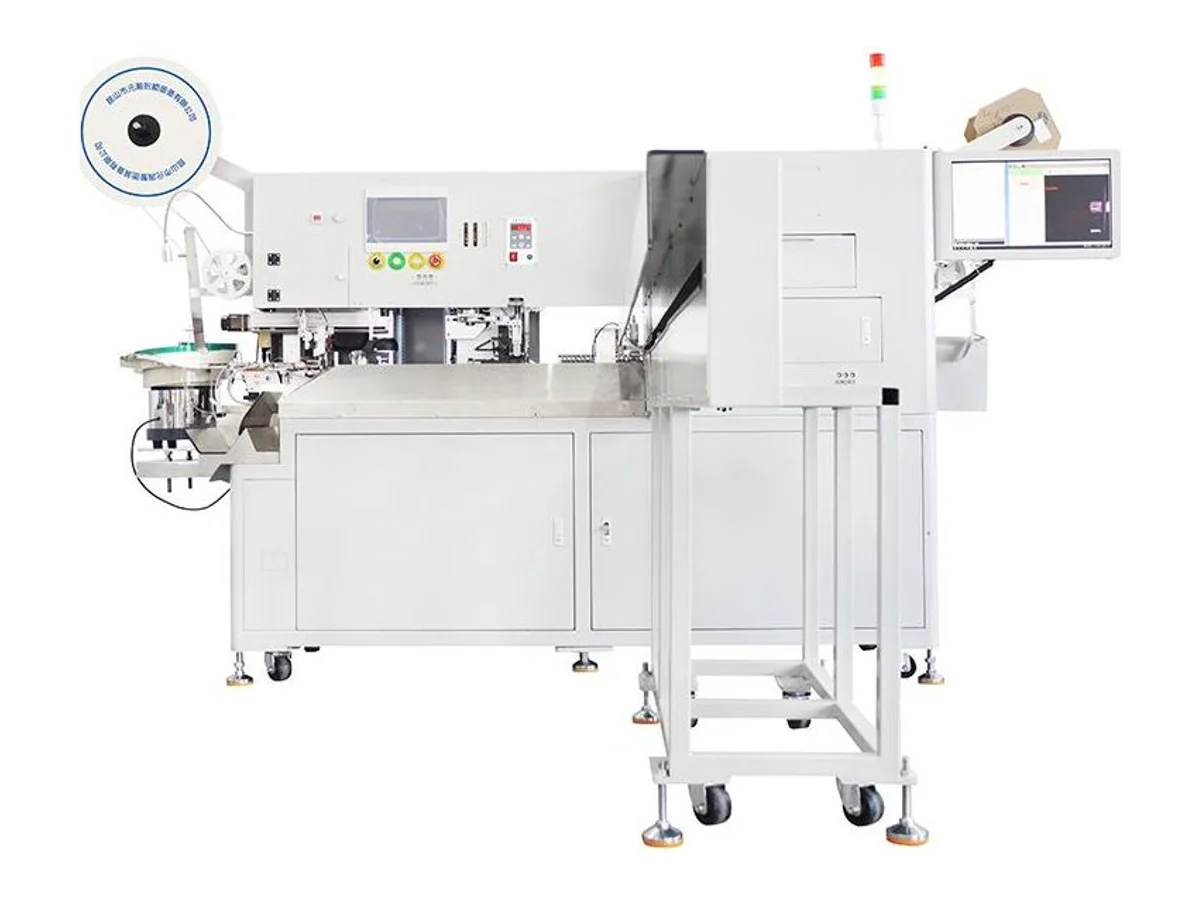
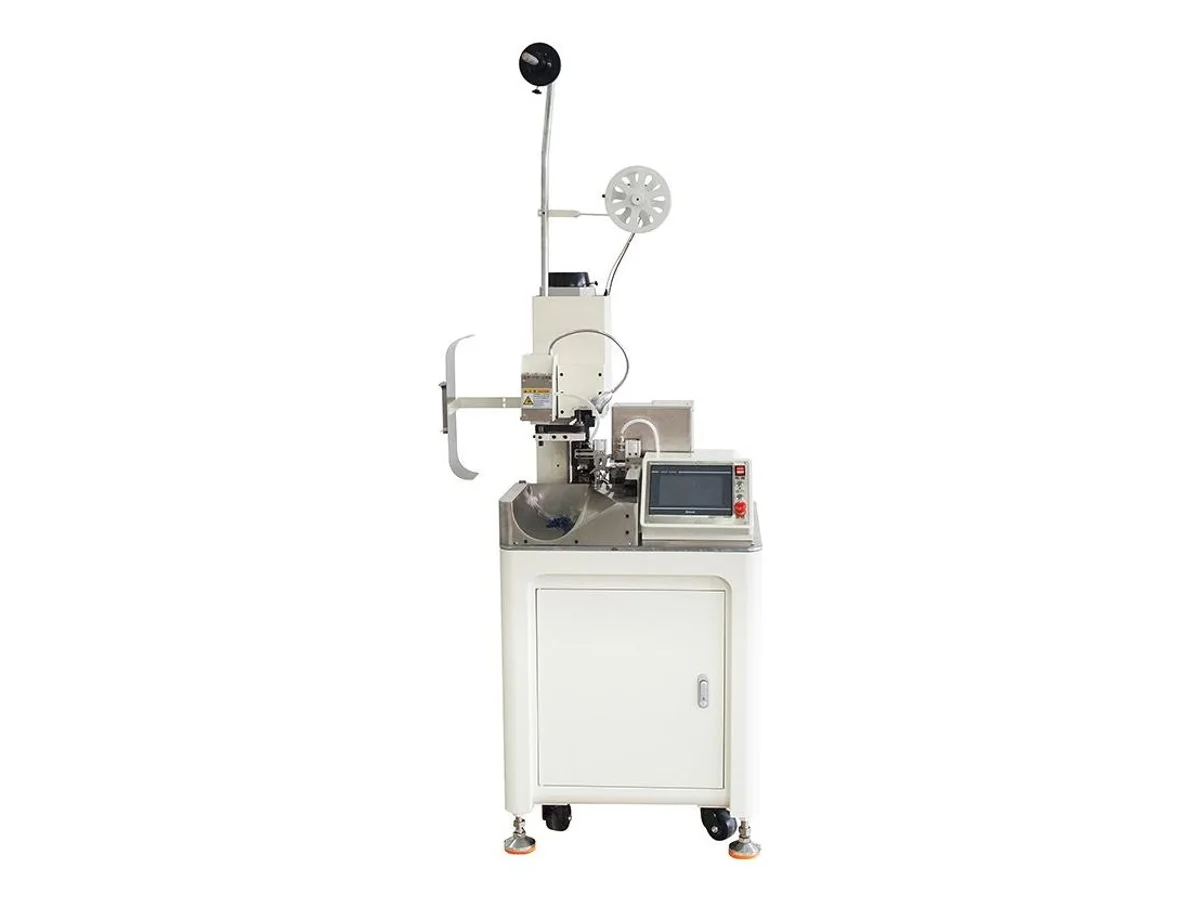
Prensas, líneas y terminales de potencia: tres compras distintas
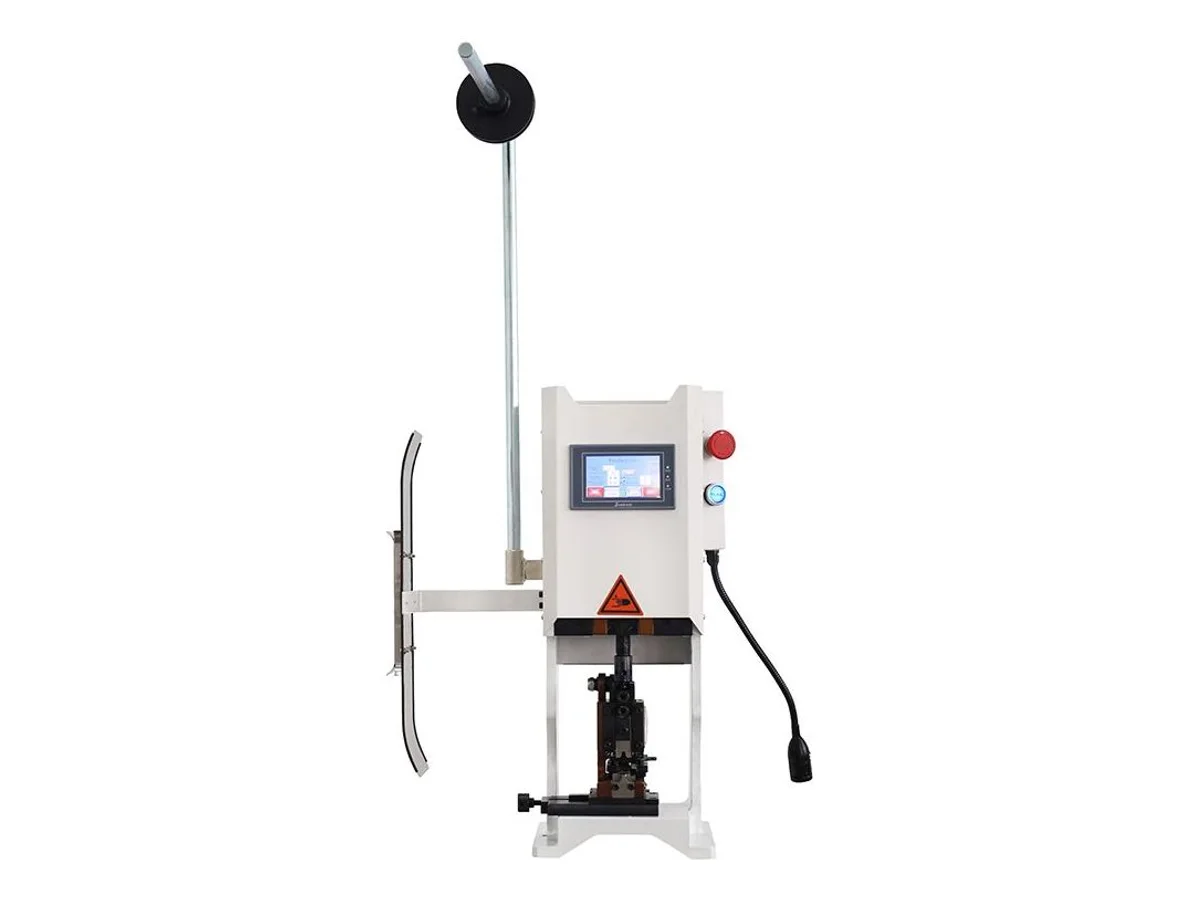
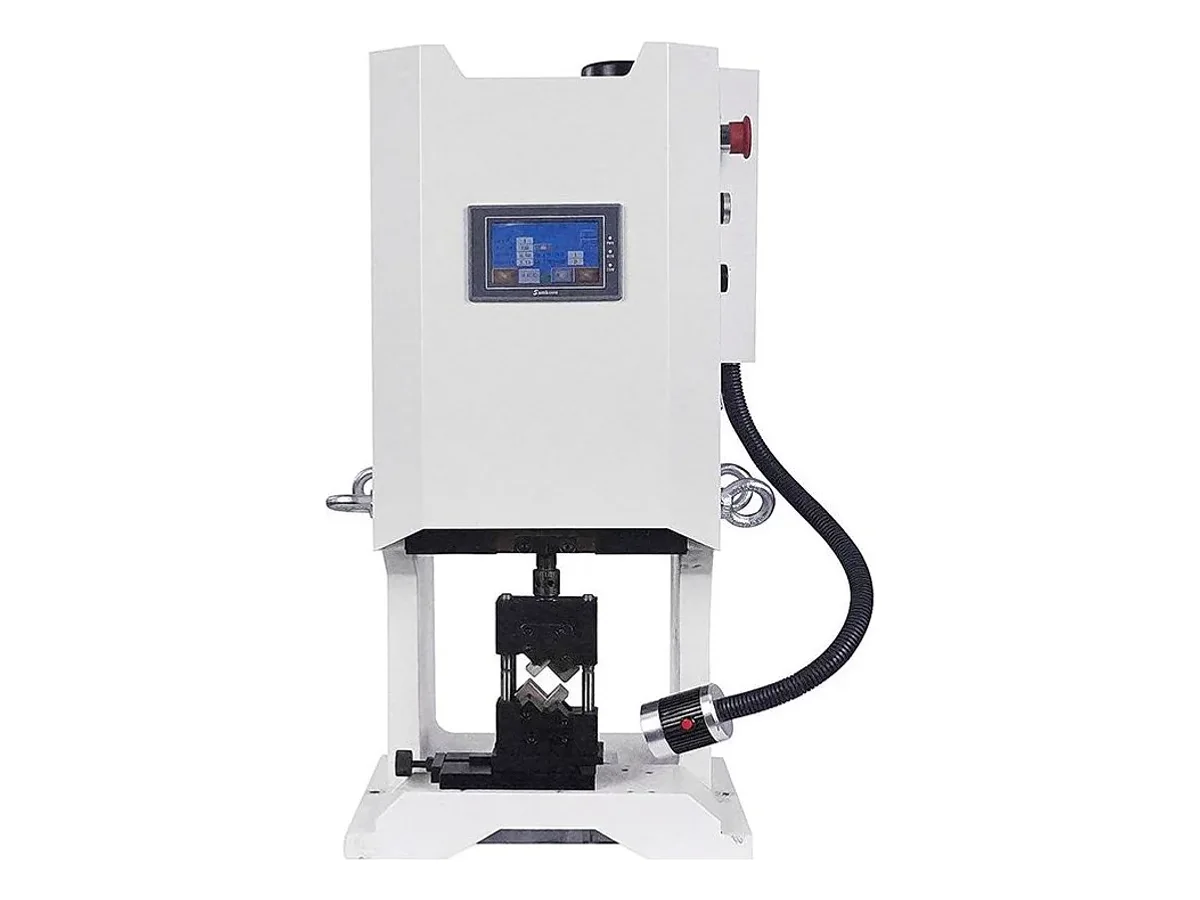
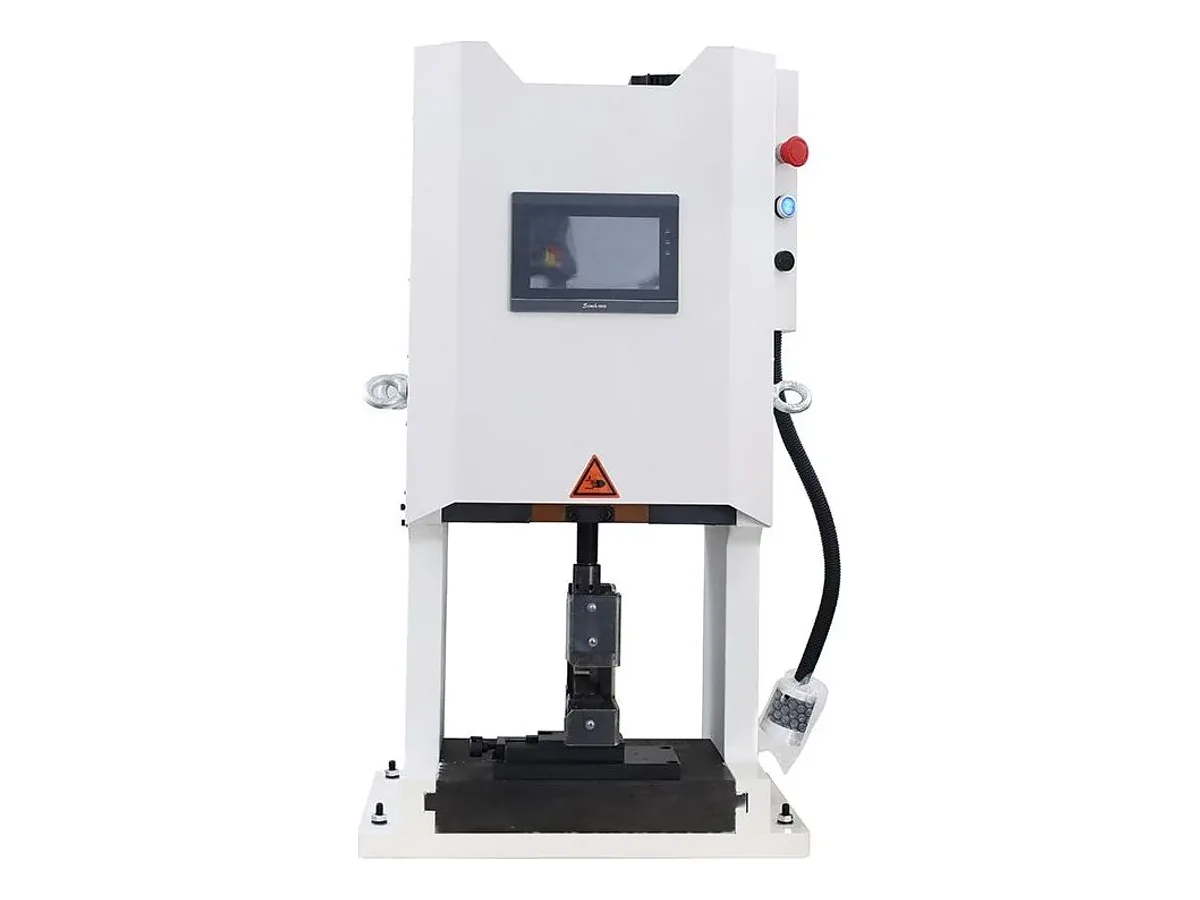
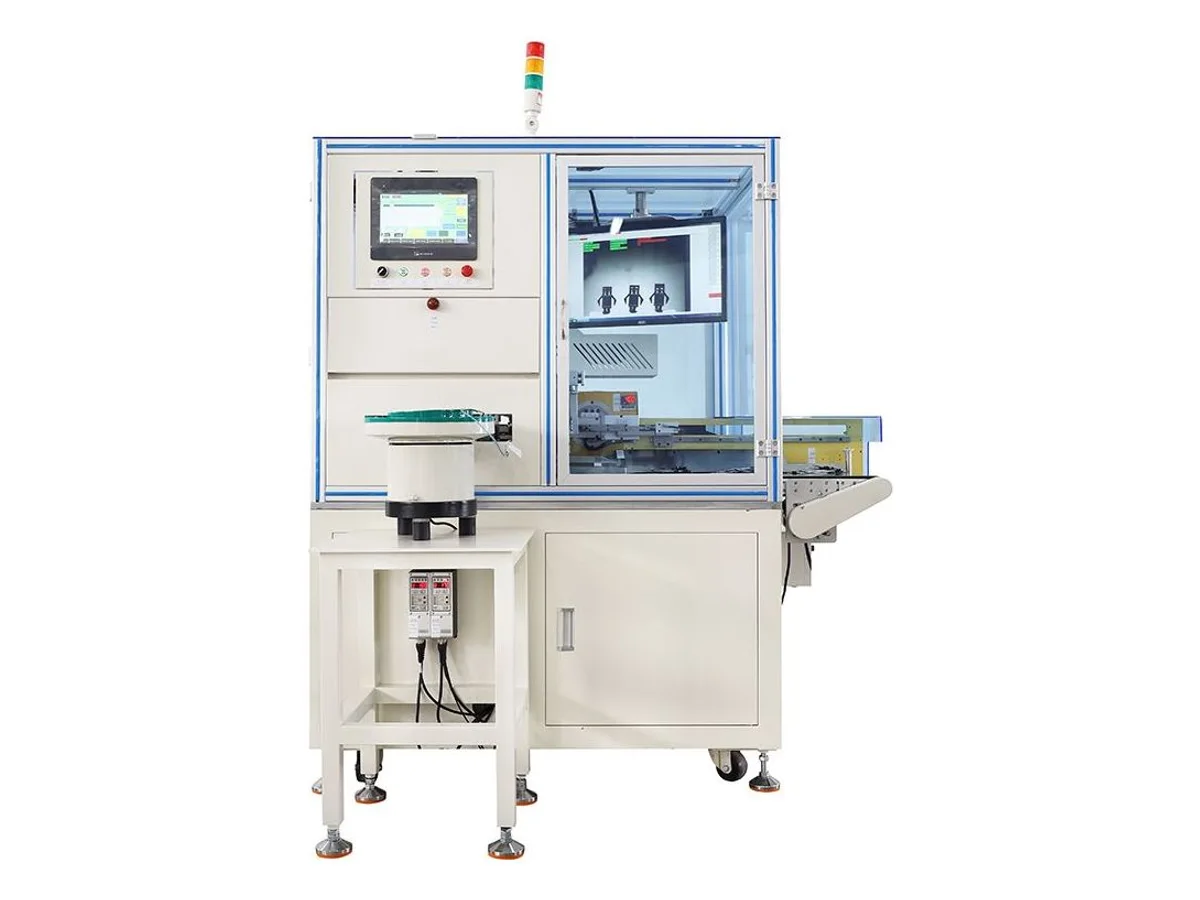
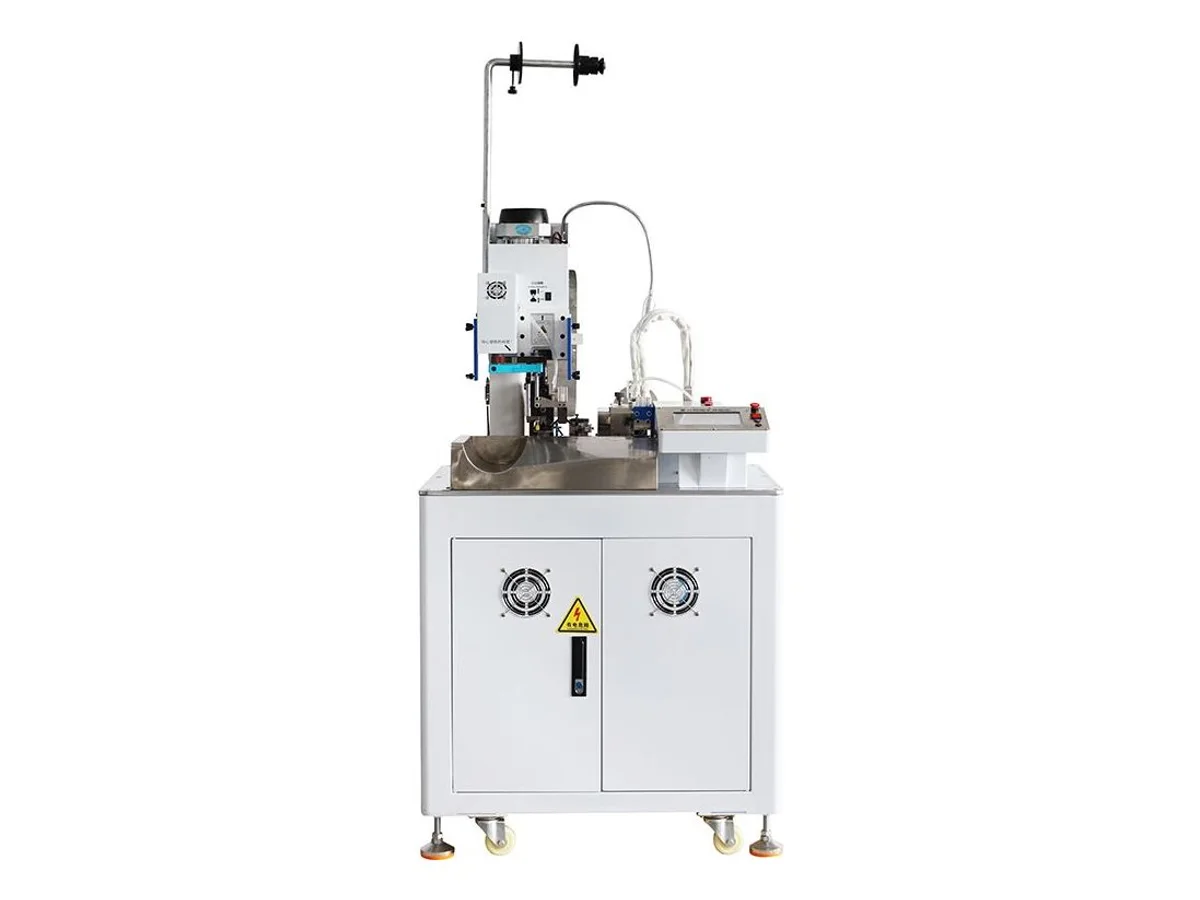
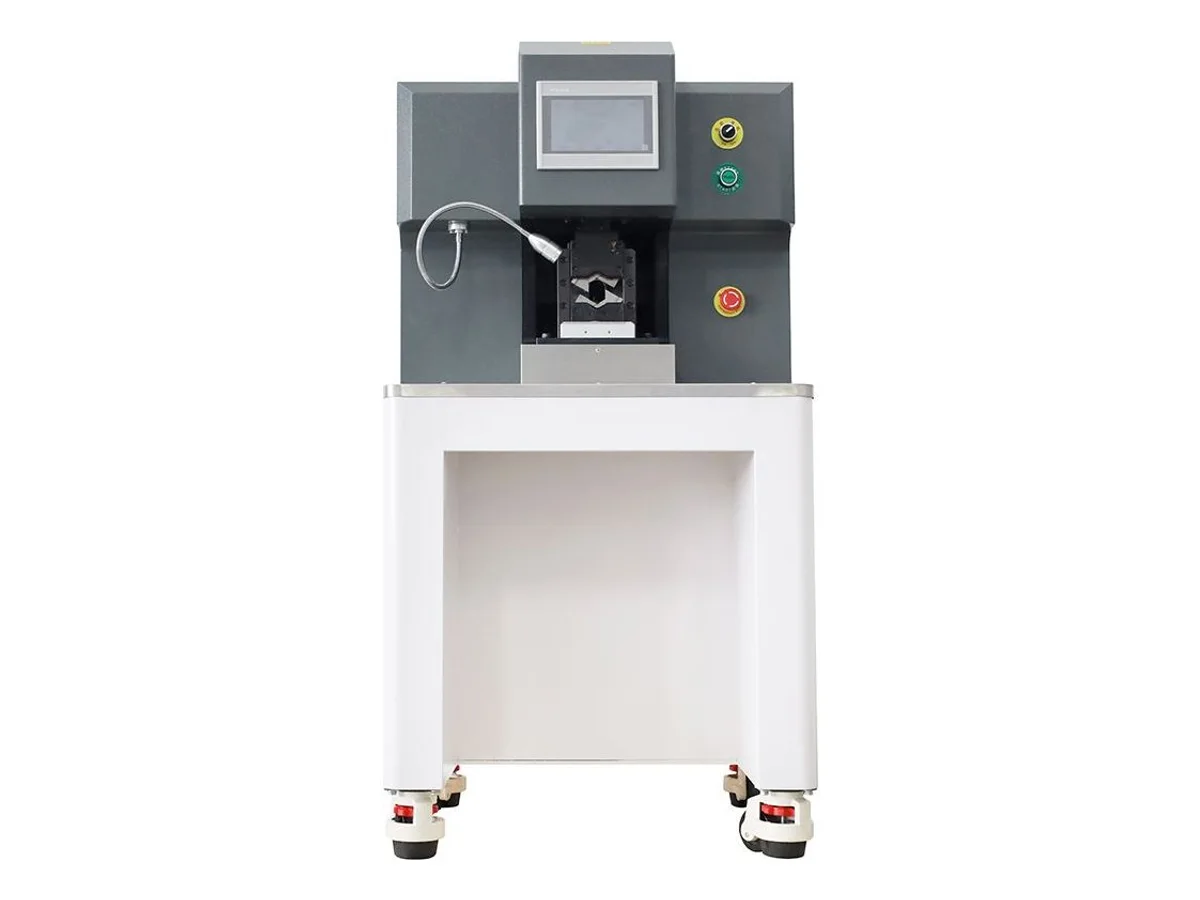
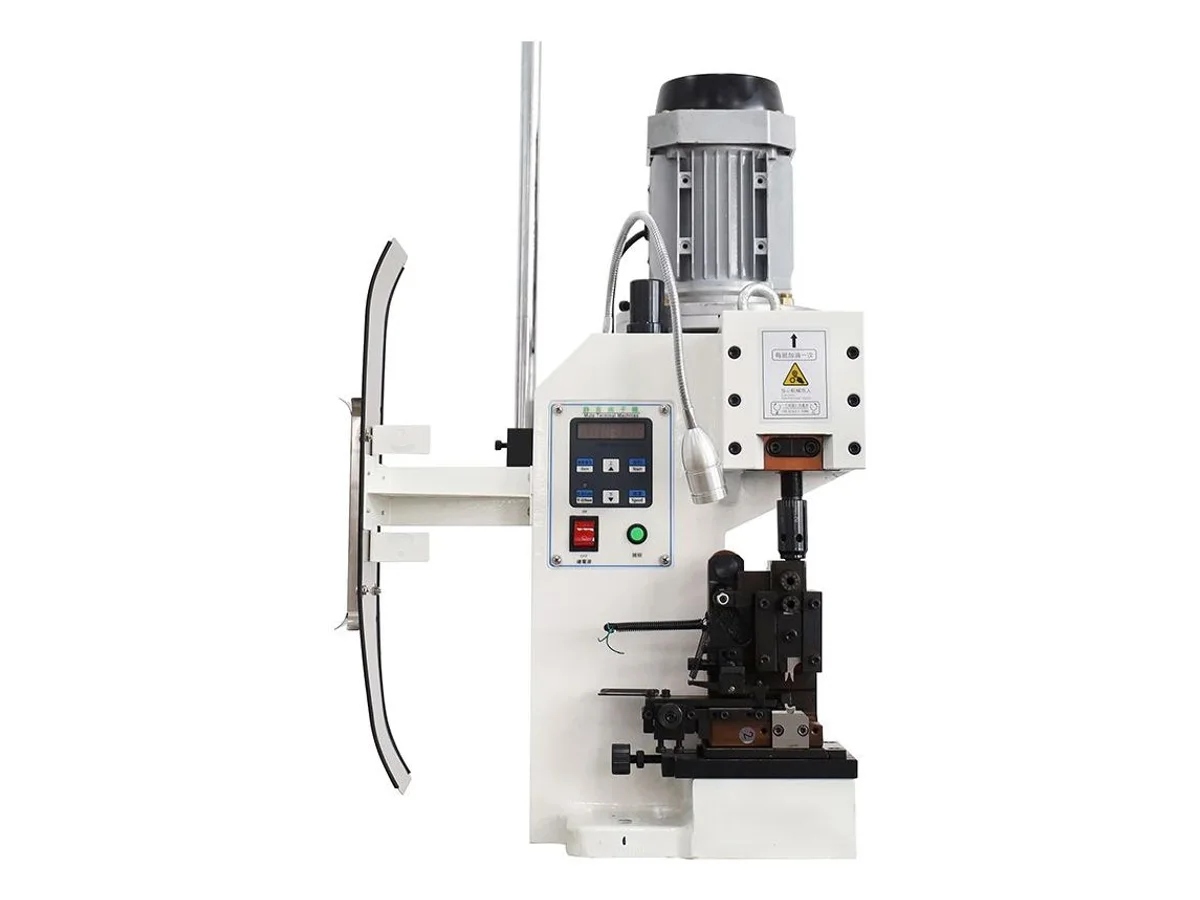
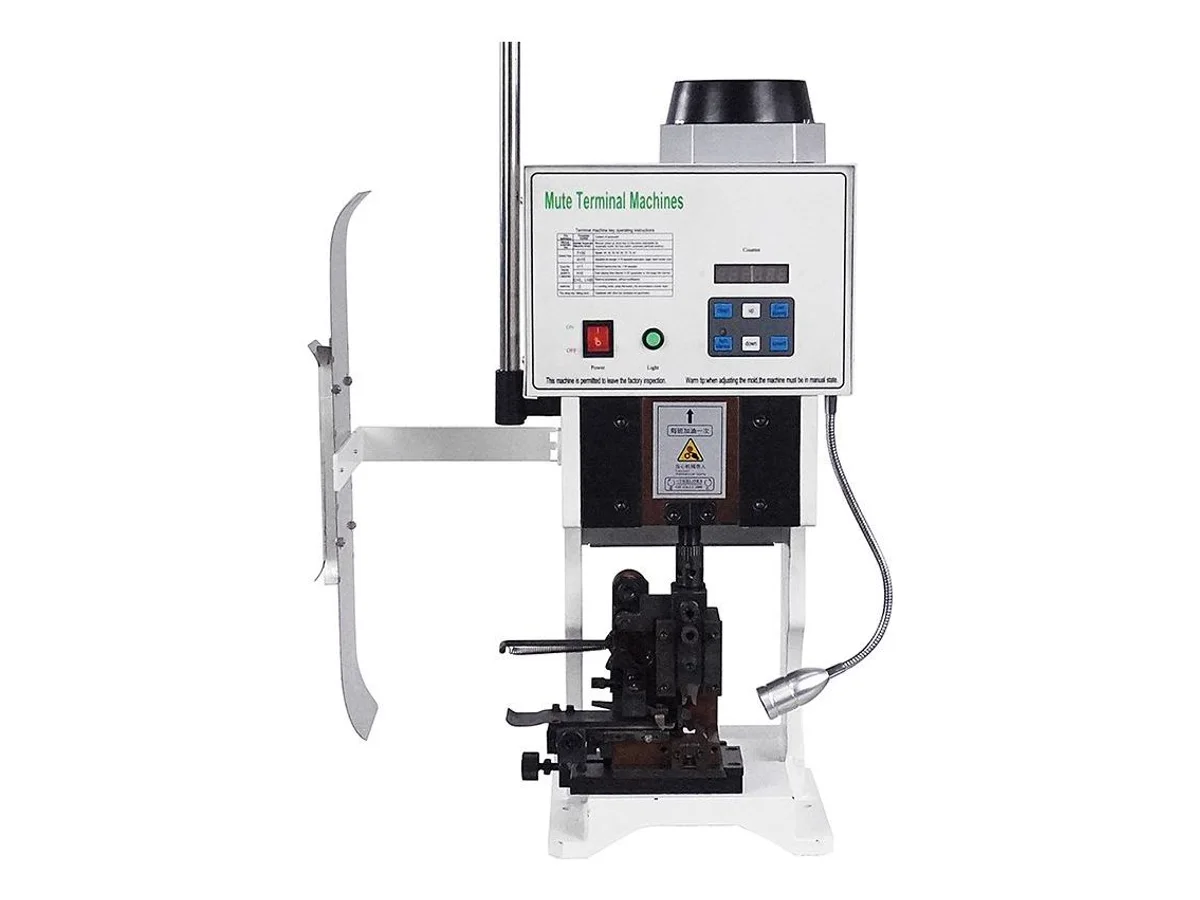
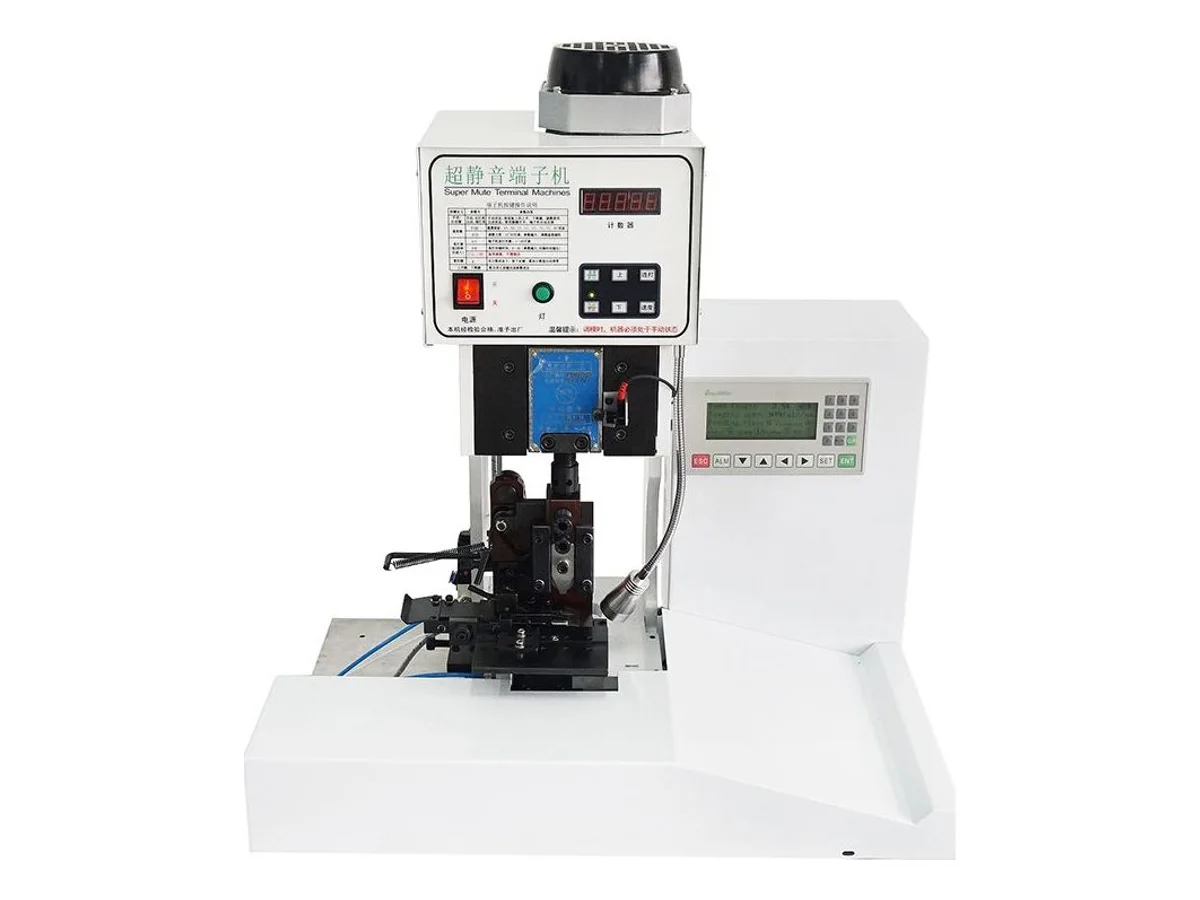
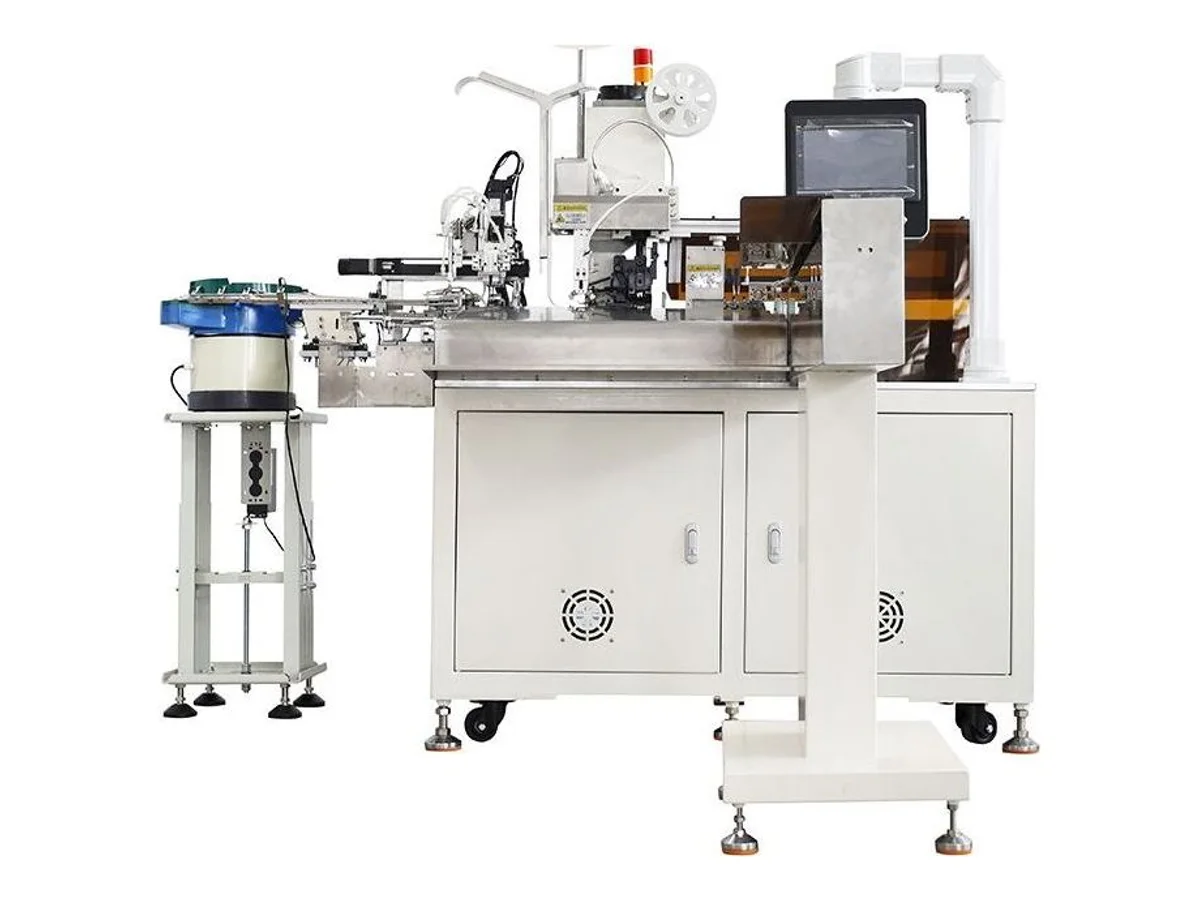
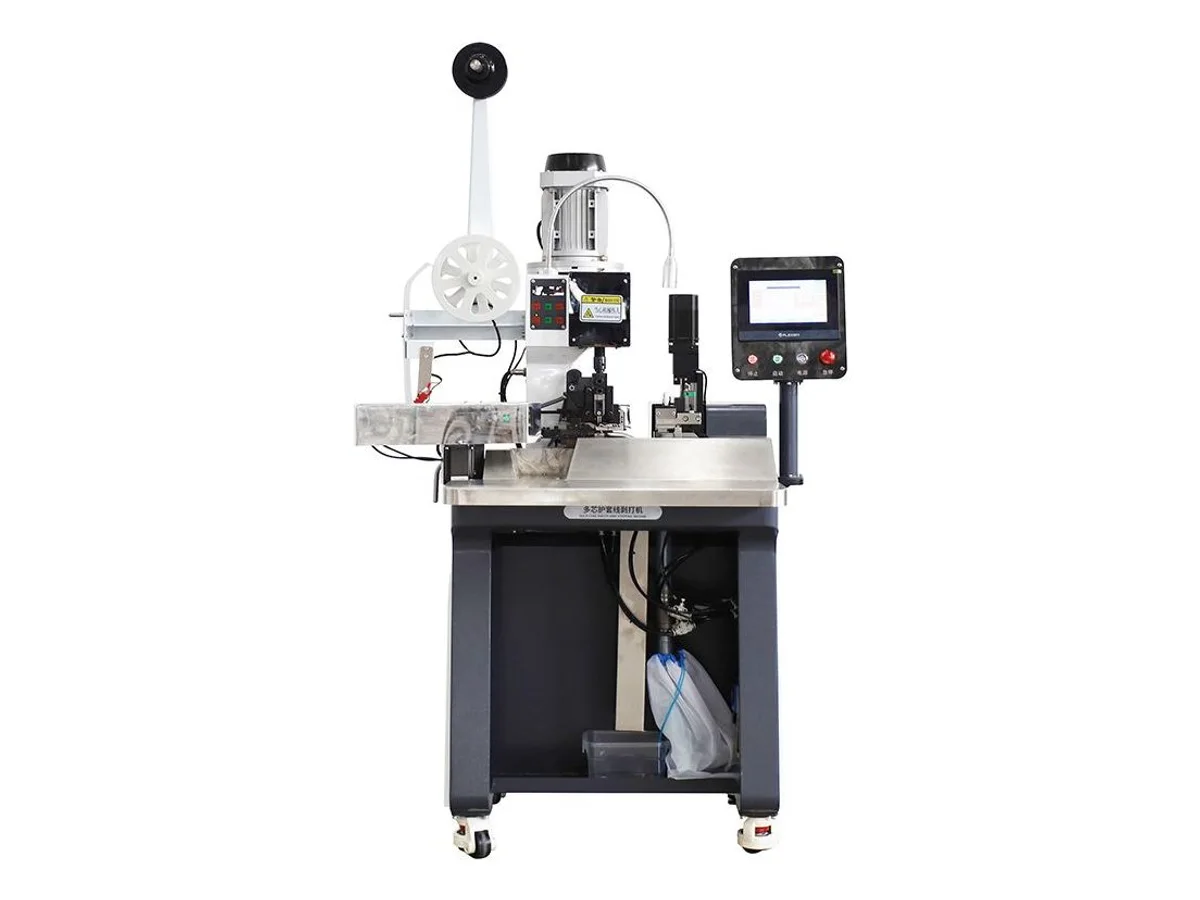
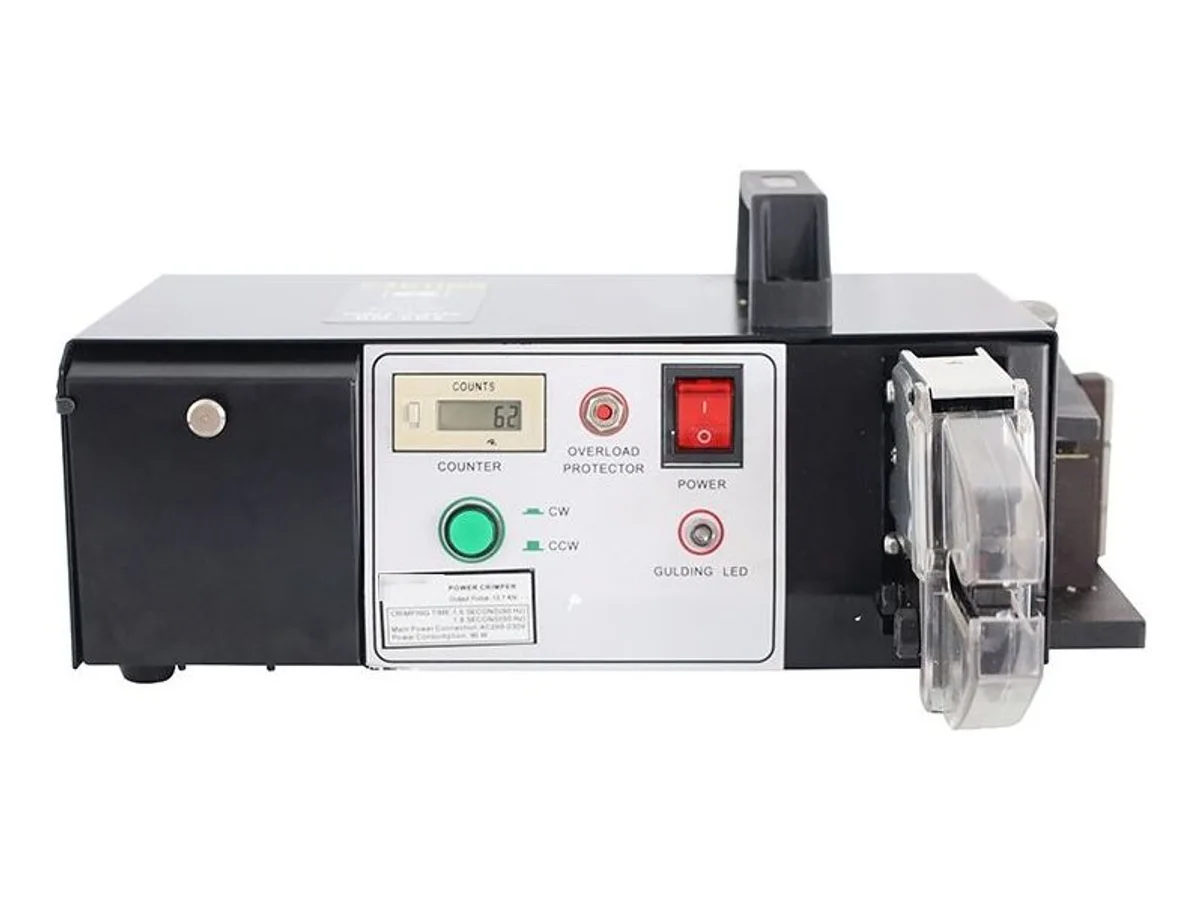
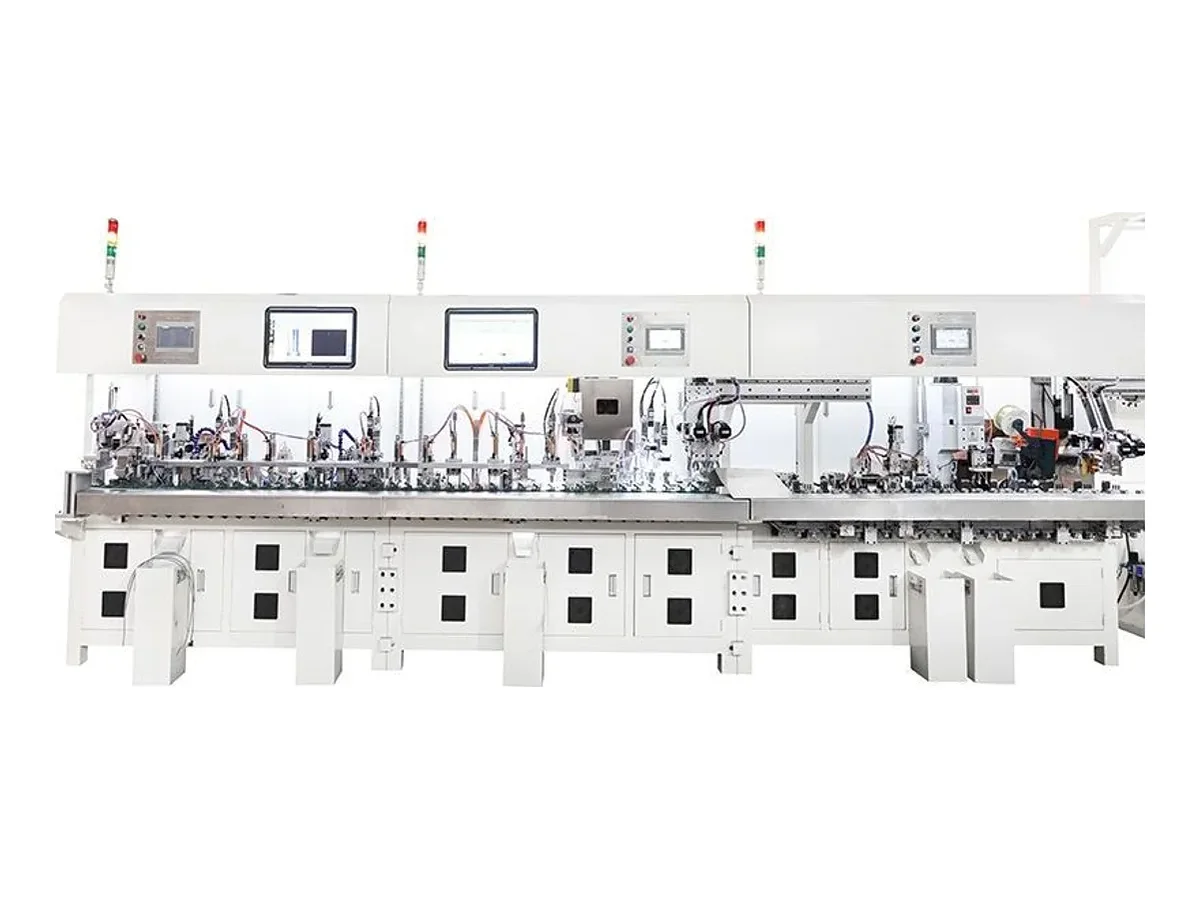
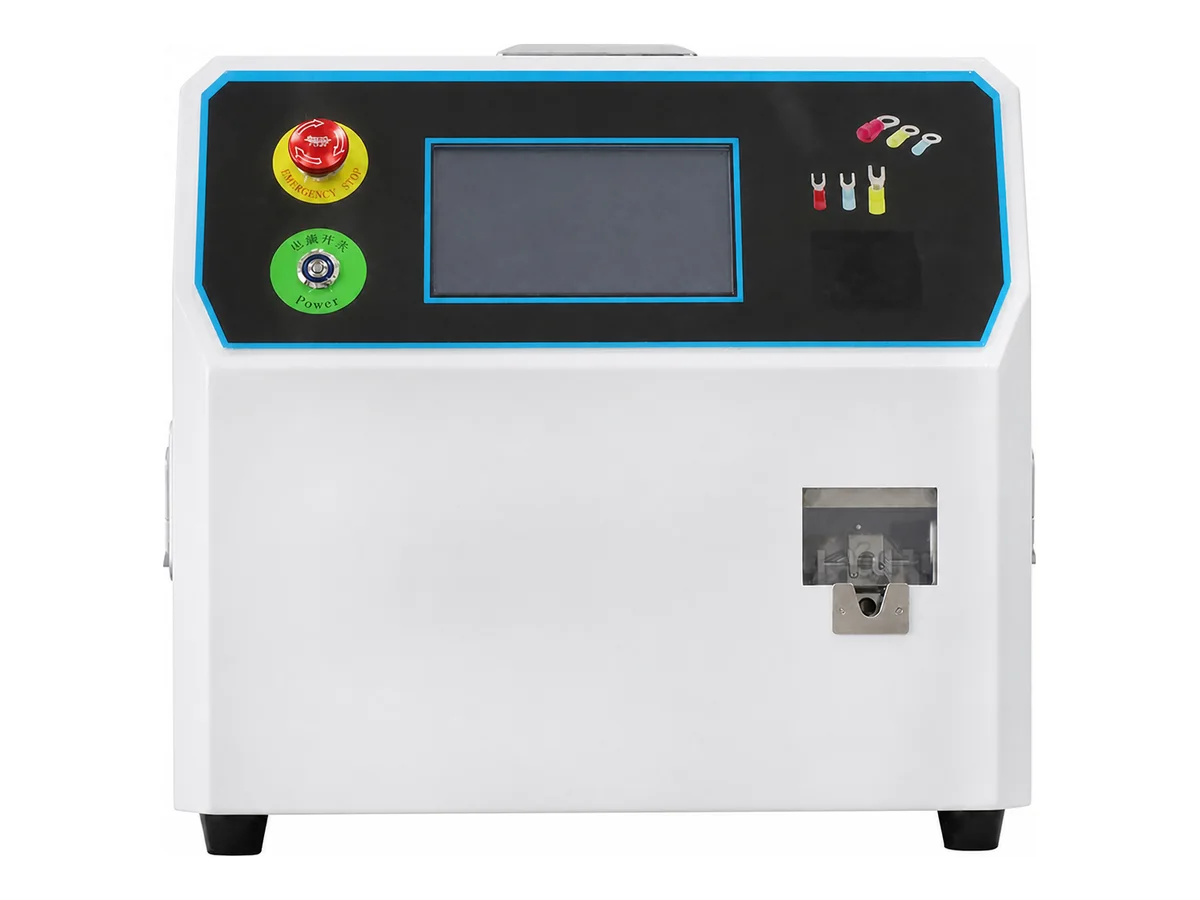
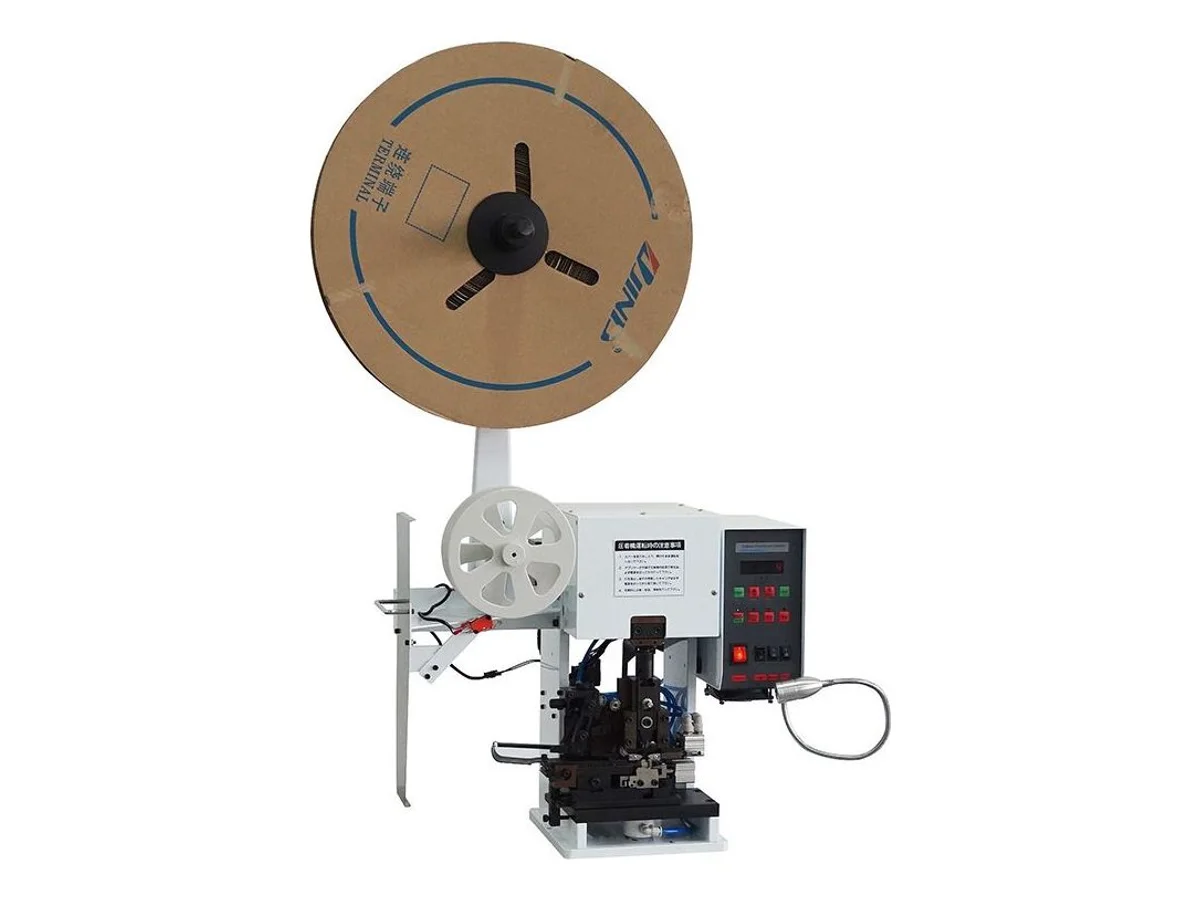
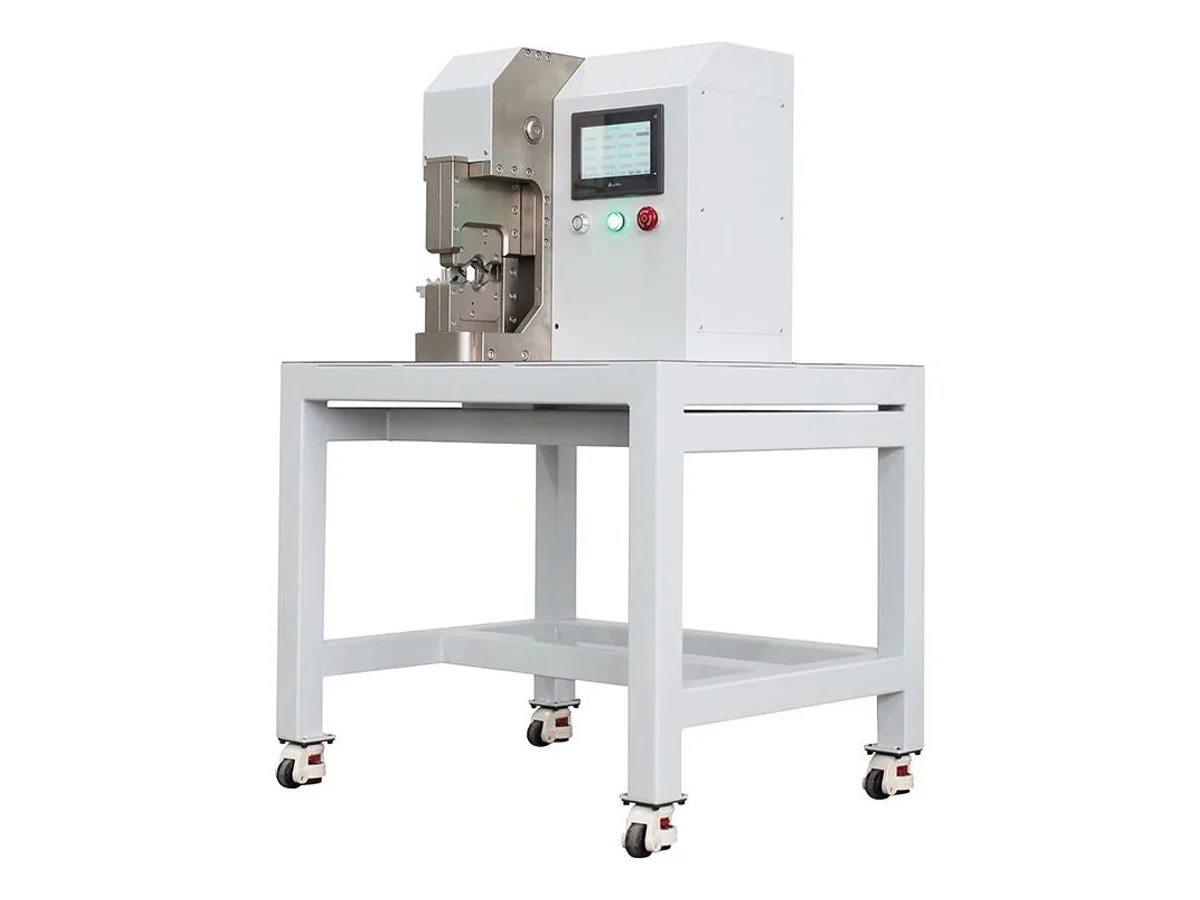
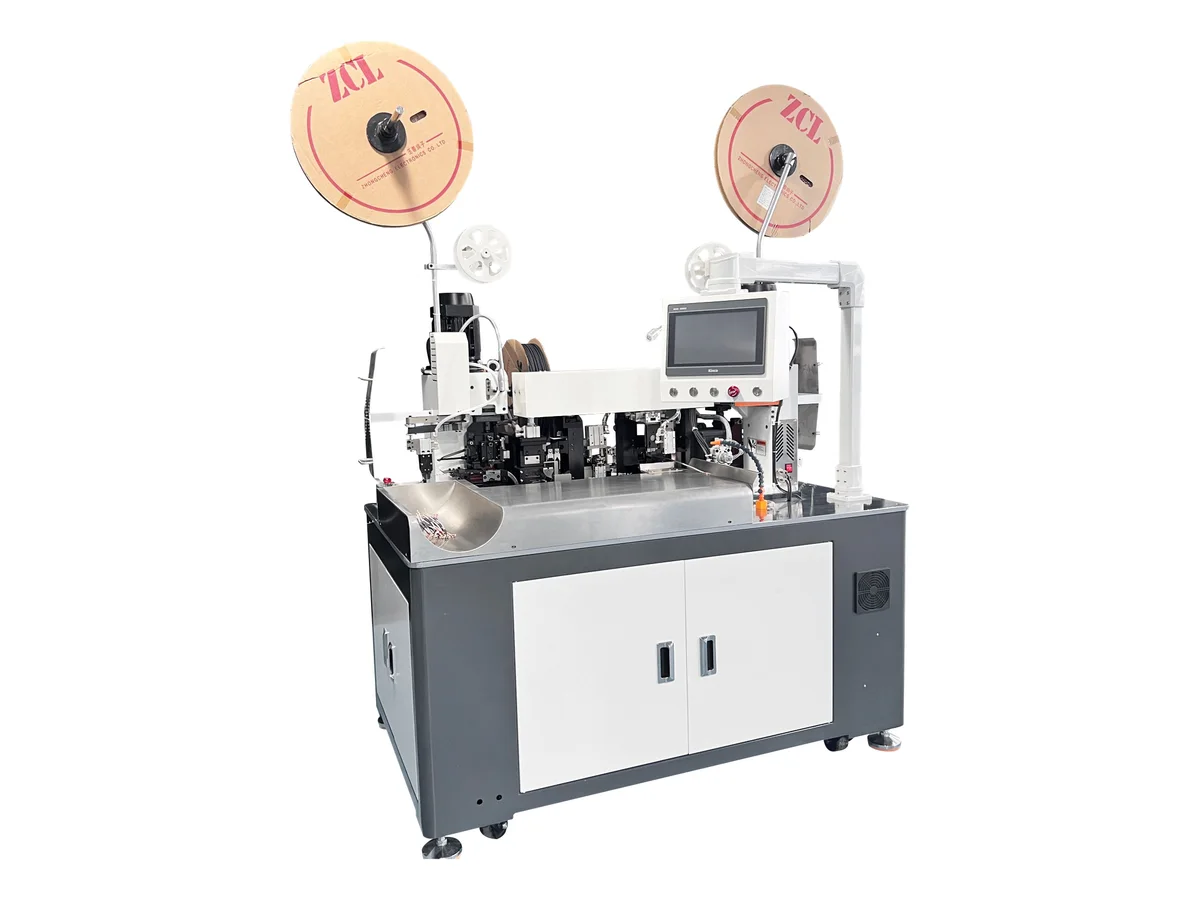
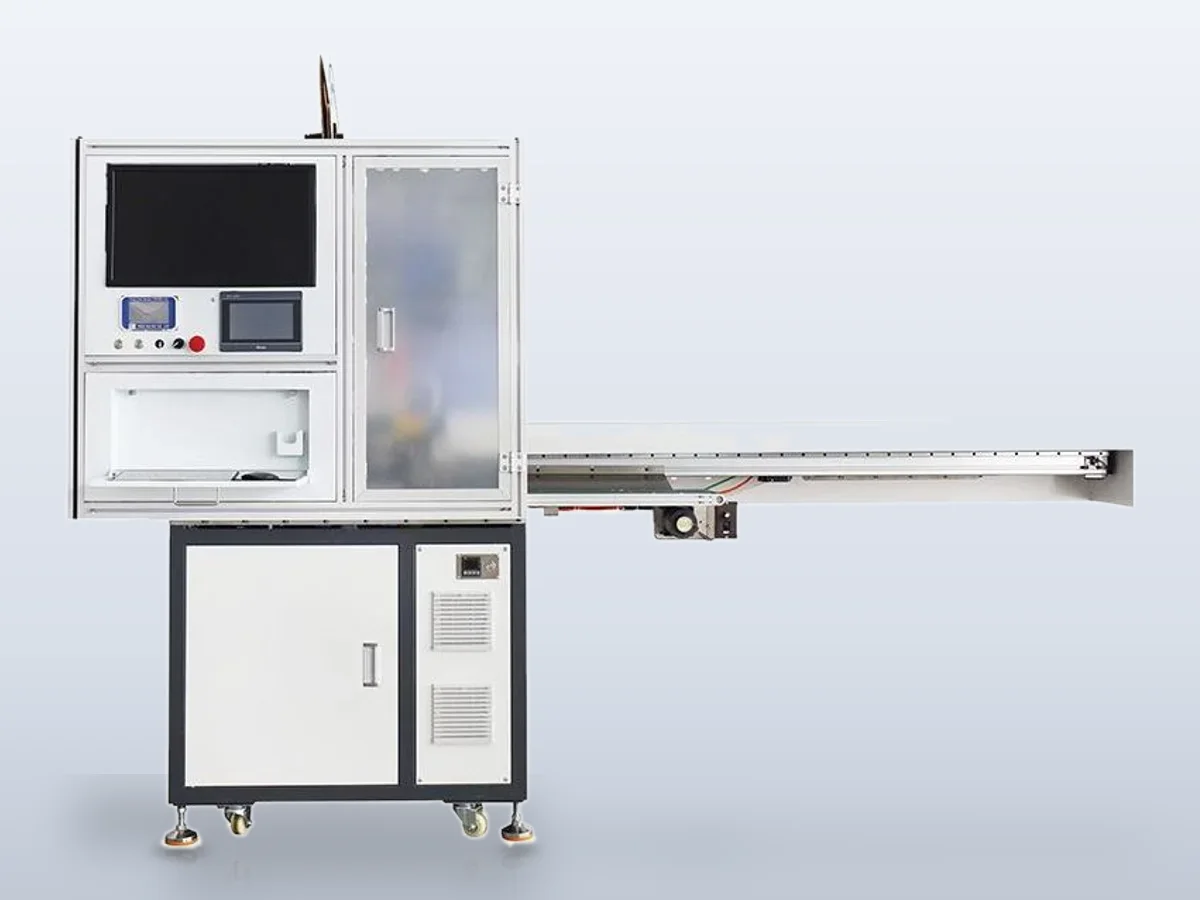
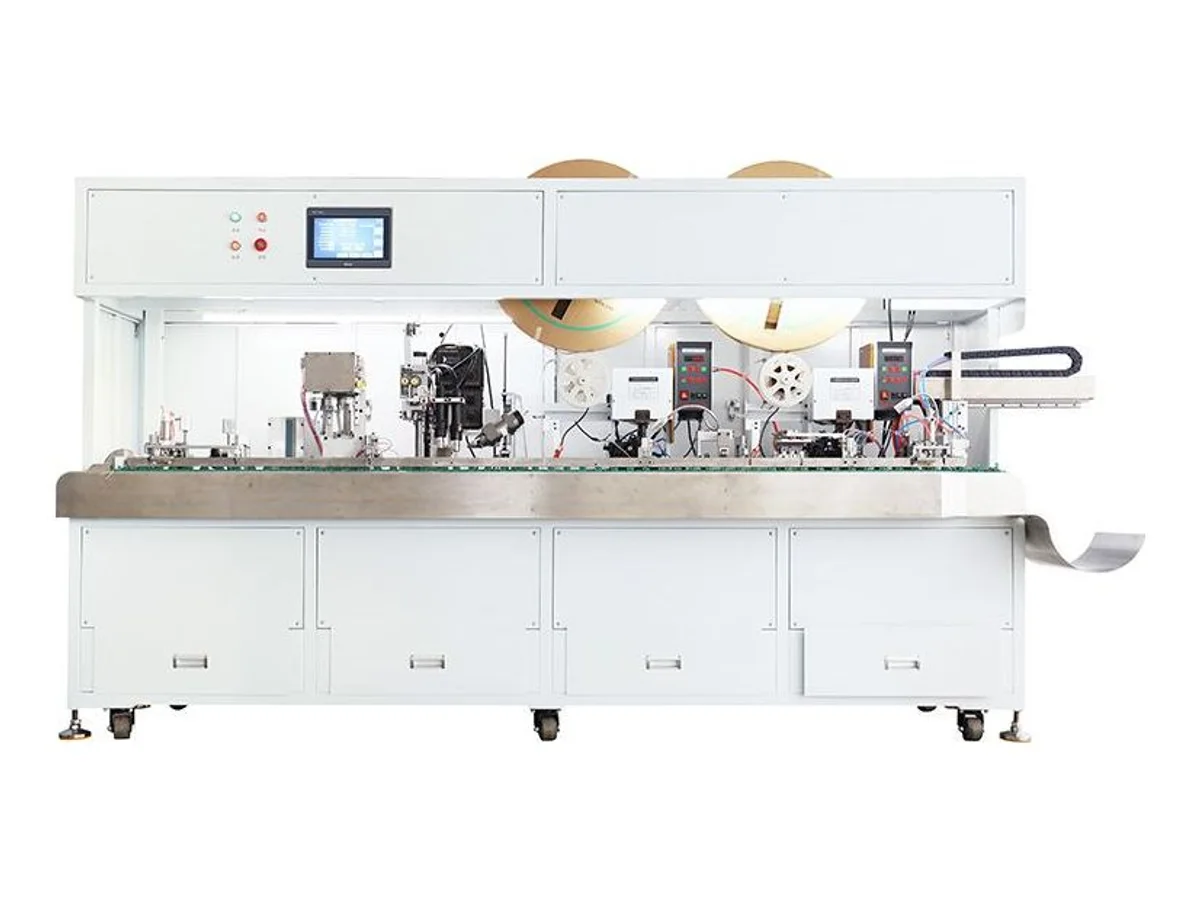
Una prensa de banco trabaja con aplicadores compatibles para distintos terminales: la WM-3102T es la referencia de bajo ruido de 2 toneladas, la WM-3229 usa bastidor de fundición y la WM-3120BT añade pelado. Los aplicadores son intercambiables dentro de la configuración compatible: carrera china de 30 mm o europea de 40 mm, con montaje y altura de cierre que deben verificarse; consulte repuestos y aplicadores. Una línea automática integra producción: la WM-3210 crimpa ambos extremos por servo a 4,000–4,800 piezas/h; la WM-3202 indica 3,800 o más; la WM-392 alimenta cinco cables a ≈5,000 piezas/h; la WM-3215 coloca 15,000 terminales/h sobre cinta plana. El crimpado de terminales de potencia exige seleccionar fuerza y herramientas: la WM-3218 aplica 13 toneladas hidráulicas hasta 75 mm²; la WM-3234 cubre cable de carga hasta 120 mm², con referencias de 10 o 20 toneladas en esta selección que deben confirmarse en la configuración cotizada; la WM-3240 realiza hexágonos por servo en 10–120 mm²; la WM-3135T llega a 35 toneladas. Las portátiles incluyen WM-3238 (neumática, 2 kg, 0.25–6 mm²) y WM-3239 (eléctrica de red, 0.25–10 mm²).
Más allá del crimpado: punteras, sellos y carcasas
Las punteras tubulares para bornes tienen herramientas distintas de los terminales abiertos: la WM-3103 crimpa punteras sueltas de 0.35–4 mm² en 2.5 s; la WM-3116 cubre 0.3–16 mm²; la WM-397 procesa punteras a 1,000–1,300 piezas/h. Los sellos de goma deben colocarse antes: la WM-377 inserta sellos y crimpa ambos extremos a 3,000 piezas/h; la WM-3222 pela, coloca sello y crimpa semiautomáticamente; la WM-3231 coloca sellos hasta 13 × 14 mm a 60 ciclos/min. La inserción en carcasa completa la terminación: la WM-362S crimpa e inserta un extremo a 2,200 piezas/h; la WM-366 llena hasta 6,000 cavidades/h. La familia semiautomática multiconductor —WM-3226, WM-3232, WM-3237, WM-3236— cubre pelado, crimpado e inserción según modelo, hasta 14 conductores. Los cables de alimentación terminados incluyen línea de fabricación a 800–1,200 piezas/h, remachado de pines europeos, insertos de enchufe francés y conectores modulares RJ45.
Para cortar, pelar y crimpar una puntera en cadena en un extremo, compare la WM-3243. Indica 1,500 piezas/h para longitudes dentro de 300 mm. Importan presentación y preparación; la guía de punteras en cadena frente a sueltas compara proceso y cambios completos.
Empalme con banda de cobre: una unión mecánica
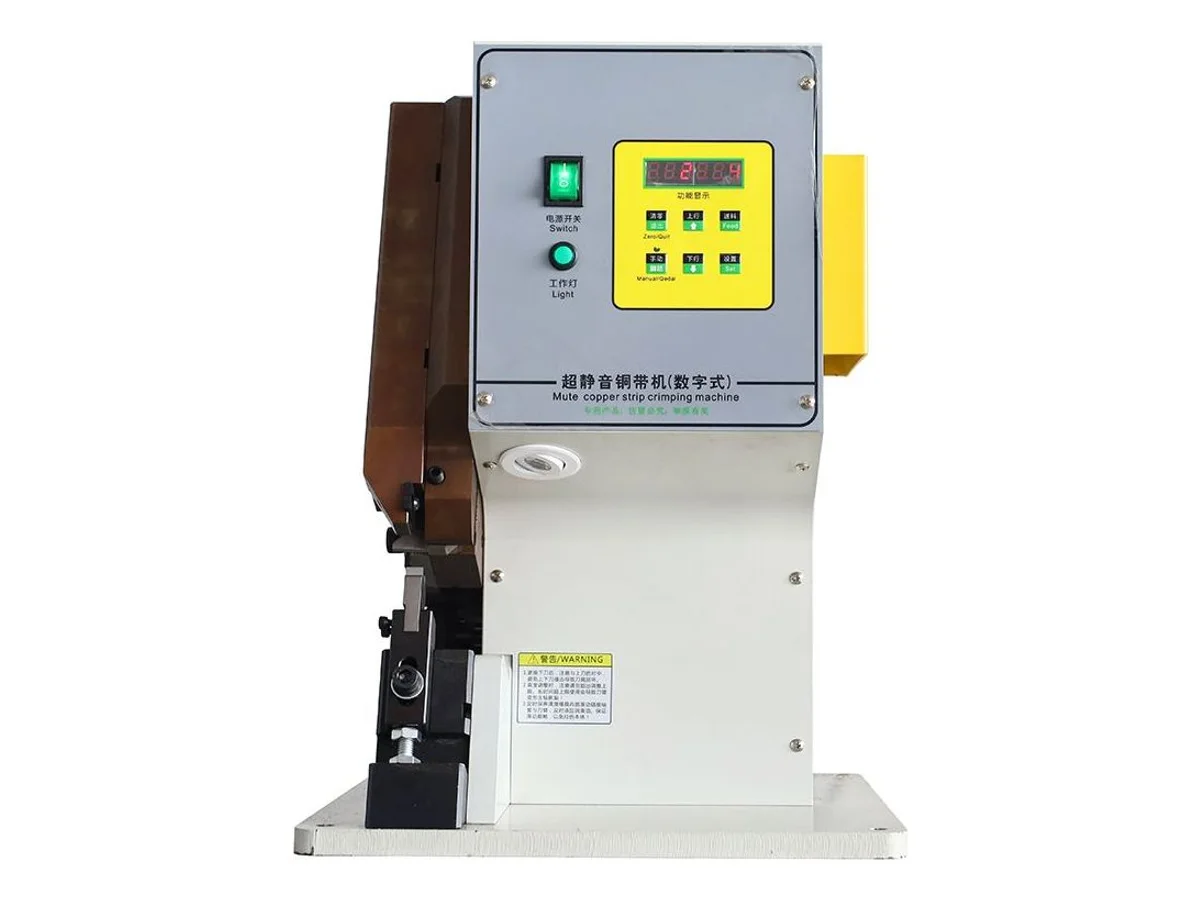
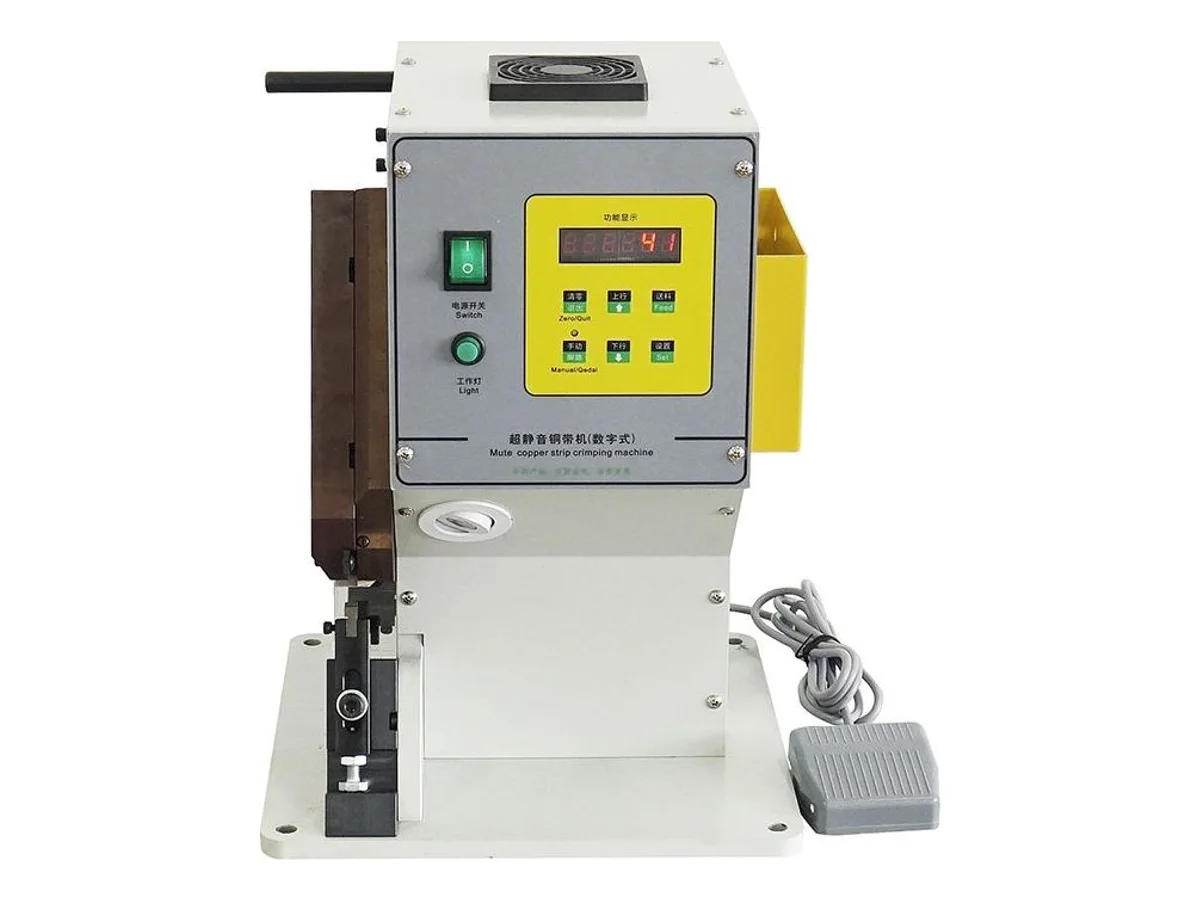
La WM-715 y la WM-716 alimentan, forman y crimpan banda de cobre alrededor de los cables. Elija este grupo para empalme mecánico; utilice equipos de soldadura cuando el plano lo exija.
| Máquina | Segmento | Rango | Producción / fuerza | Aplicación |
|---|---|---|---|---|
| WM-3102T | Prensa de banco | Aplicadores intercambiables compatibles | 2 T, bajo ruido | Prensa inicial habitual de taller |
| WM-3120BT | Prensa y pelado | AWG 32–20 | 2 T | Pelar y crimpar en una estación |
| WM-3210 | Línea automática de ambos extremos | AWG 30–14 | 4,000–4,800 piezas/h | Línea servo rápida |
| WM-392 | Cinco cables, ambos extremos | AWG 18–32 × 5 | ≈5,000 piezas/h | Cables y producción en paralelo |
| WM-3215 | Crimpado de cinta | Cinta plana de 3–20 pines | 15,000 terminales/h | Mayor cantidad de terminales de esta selección |
| WM-3225 | Ambos extremos e inserción de manguito | AWG 12–32 | 3,000 piezas/h | Crimpado y manguito flexible integrados |
| WM-377 | Sello y crimpado | AWG 28–16 | 3,000 piezas/h | Conectores sellados en volumen |
| WM-3222 | Pelado, sello y crimpado semiautomáticos | Diámetro exterior 1.0–4.0 mm | 1,200–1,500 piezas/h | Sellos sin línea completa |
| WM-362S | Crimpado e inserción en carcasa | AWG 28–20 | 2,200 piezas/h | Del cable al conector montado |
| WM-366 | Inserción en carcasa | AWG 30–18 | ≤6,000 cavidades/h | Llenado de cavidades en línea |
| WM-3232 | Multiconductor semiautomático | 2–14 conductores, AWG 22–30 | 1,000–1,300 piezas/h | De cable con cubierta a conductores crimpados |
| WM-3103 | Crimpado de punteras | Punteras sueltas 0.35–4 mm² | 2.5 s/pieza | Punteras para cuadros |
| WM-3116 | Punteras, rango amplio | 0.3–16 mm² | ≈4 s/pieza | Punteras grandes en banco |
| WM-3238 | Portátil neumática | 0.25–6.0 mm² | 1.3 T, 2 kg | Crimpado junto al arnés |
| WM-3239 | Portátil eléctrica | 0.25–10 mm² | 12.7 kN, solo red | Sin compresor |
| WM-3218 | Crimpado hidráulico de terminales | Terminales 0–75 mm² | 13 T | Terminales de potencia, matrices guiadas |
| WM-3234 | Terminales de cable para vehículos eléctricos | 1–70 / 6–120 mm² | 10 T / 20 T, confirmar configuración | Terminaciones de cable de carga |
| WM-3240 | Hexagonal por servo | 10–120 mm² | Clase 20 T, servo | Hexágonos con fuerza programada |
| WM-361C | Línea de cable de alimentación | Enchufes de 2 pines | 800–1,200 piezas/h | Fabricación de conjuntos completos |
Preguntas frecuentes de selección
¿Cómo comparo una prensa de sobremesa con una línea automática?
Compare el lote completo: preparación del cable, carga, ajuste, reposición de terminales, inspección y producción aceptada. Un ciclo corto de máquina no equivale a producción sostenida. Utilice sus referencias habituales y la frecuencia de cambios para comparar configuraciones en nuestra guía de selección automática frente a semiautomática, y confirme el rendimiento mediante una prueba de muestras.
¿Qué fuerza de crimpado necesito?
La clase estándar de sobremesa de 2 toneladas se utiliza para terminales de barril abierto y cable hasta aproximadamente 6 mm², según terminal y herramental. Los terminales de potencia requieren otras fuerzas: las combinaciones indicadas son 13 T para terminales hasta 75 mm² (WM-3218), 10–20 T para cable de vehículo eléctrico hasta 120 mm² (WM-3234, confirmar la configuración de fuerza en la cotización), crimpado hexagonal servoaccionado para 10–120 mm² (WM-3240) y 35 T en el extremo superior (WM-3135T). La fuerza necesaria la determinan el terminal, el cable y el herramental; comprar fuerza adicional por sí sola no mejora la unión.
¿Las punteras se crimpan en las mismas máquinas que los terminales?
Normalmente se emplean máquinas y herramentales específicos. El herramental para punteras forma un perfil cuadrado o trapezoidal, en lugar de plegar un barril abierto; la estanqueidad al gas depende de validar la combinación y el crimpado. La WM-3103 crimpa punteras sueltas de 0.35–4 mm² en 2.5 segundos; la WM-3116 cubre 0.3–16 mm²; la WM-397 alimenta punteras tubulares a 1,000–1,300 piezas/h.
¿Una máquina también puede insertar el sello de goma y la carcasa?
Sí, con distintos niveles de integración. En línea, la WM-377 inserta el sello y crimpa ambos extremos a 3,000 piezas/h; la WM-3225 añade inserción de manguito flexible. En semiautomático, la WM-3222 pela, coloca el sello y crimpa; la WM-3231 coloca sellos hasta 13 × 14 mm a 60 ciclos/min. Para carcasas, las WM-362S y WM-366 insertan cables crimpados en cavidades hasta 6,000 cavidades por hora.
¿Qué debe incluir una consulta?
El plano del terminal o 20–30 cm de la tira real, la especificación del cable, si la operación incluye sellos o carcasas y la producción objetivo por hora. Para prensas importa el estándar del aplicador: indique qué prensa utiliza o consulte la guía de aplicadores en nuestra página de repuestos. Después, envíenos terminales y cable: los crimpamos en la máquina prevista y enviamos el video con mediciones de altura de crimpado antes del pedido.
¿Qué determina la cotización de una máquina de crimpado?
La cotización depende de las operaciones, la combinación de cable y terminal, el aplicador o las matrices correspondientes, la alimentación, la detección y los requisitos de validación con muestras. Envíenos el plano del terminal, la especificación del cable y su correo electrónico. Nuestro equipo de ingeniería y nuestros especialistas comerciales le contactarán en un plazo de 12 horas con una propuesta. Cada cotización enumera los repuestos de desgaste, su precio unitario y el lugar desde el que se envían.
Confirme la configuración con su material
Envíenos las dimensiones, una muestra o un plano de la pieza, y el resultado que necesita. Revisaremos la aplicación y prepararemos la propuesta de máquina y herramientas.
Solicitar cotización →