Máy bấm đầu cốt
Bắt đầu từ loại đầu cốt và cách cấp: cuộn, rời, đầu cốt ống hoặc đầu cốt điện lực. Chúng tôi ghép khuôn và bộ cấp theo dây, đầu cốt; sau đó so sánh trạm để bàn với chuỗi tự động dựa trên lô và tần suất đổi mã.
81 mẫu máy trong danh mục này.
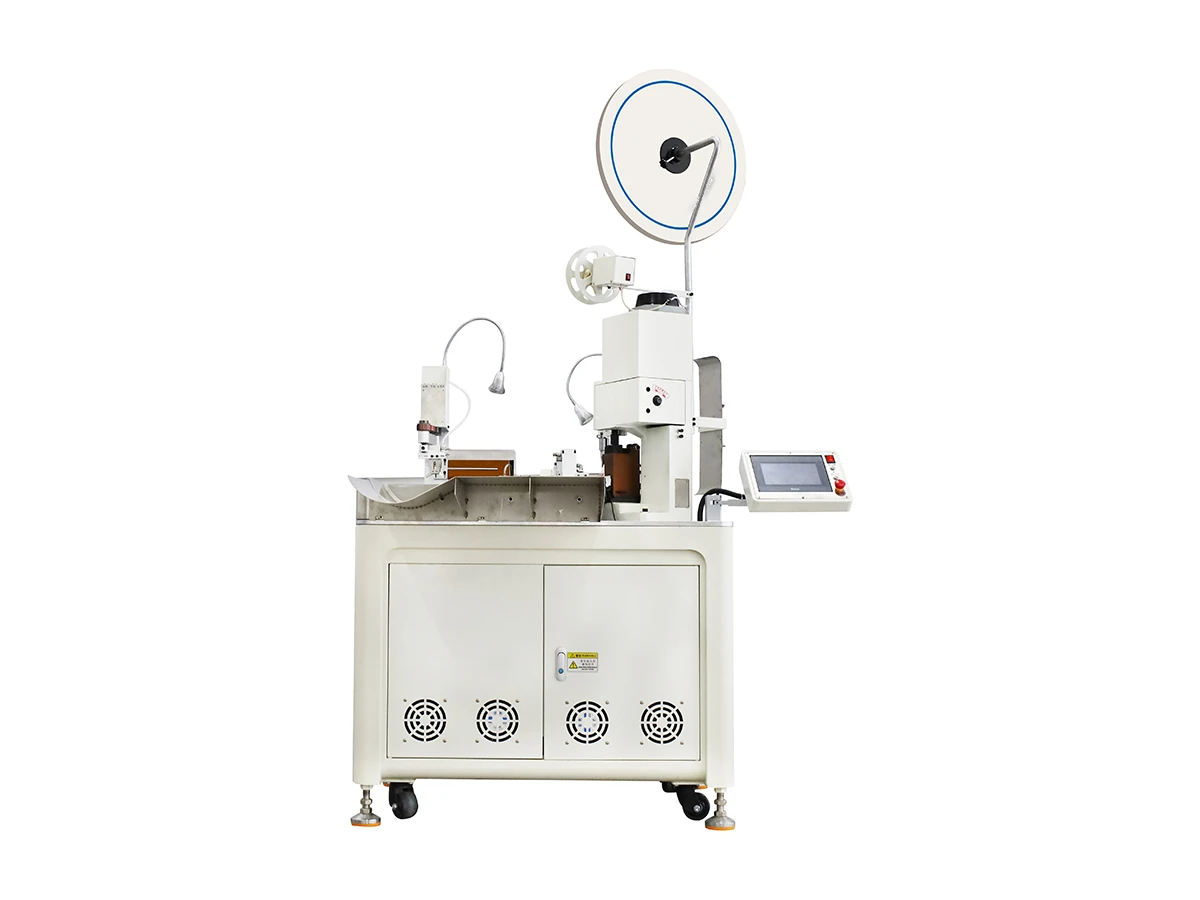
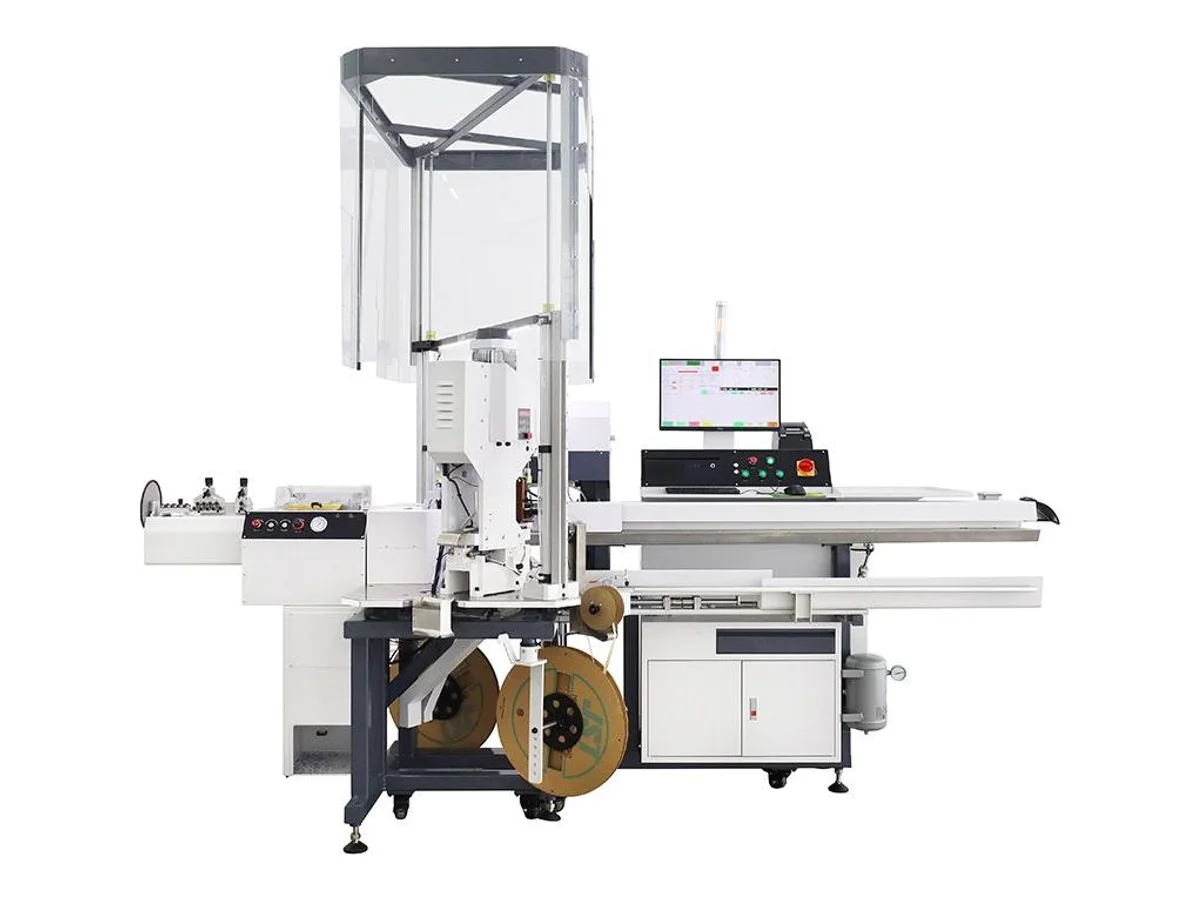
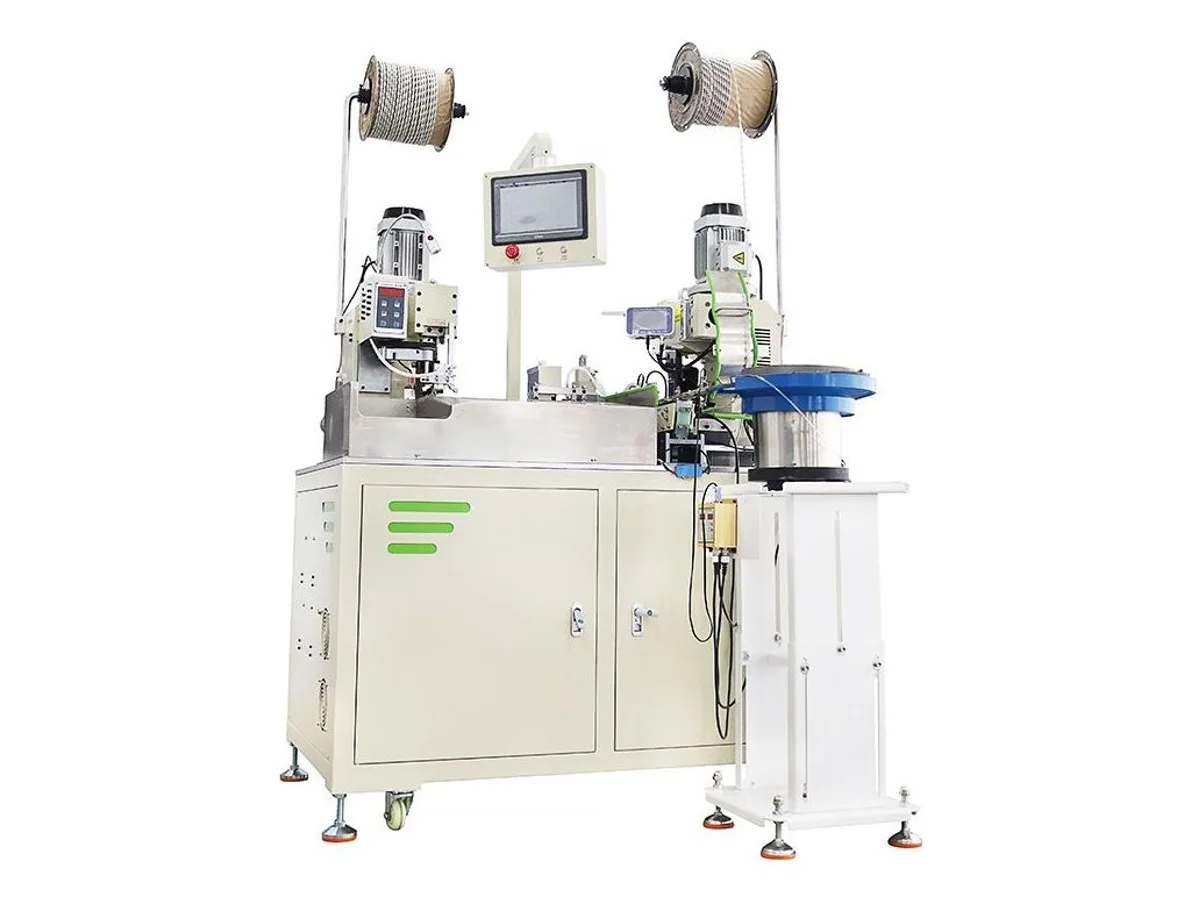
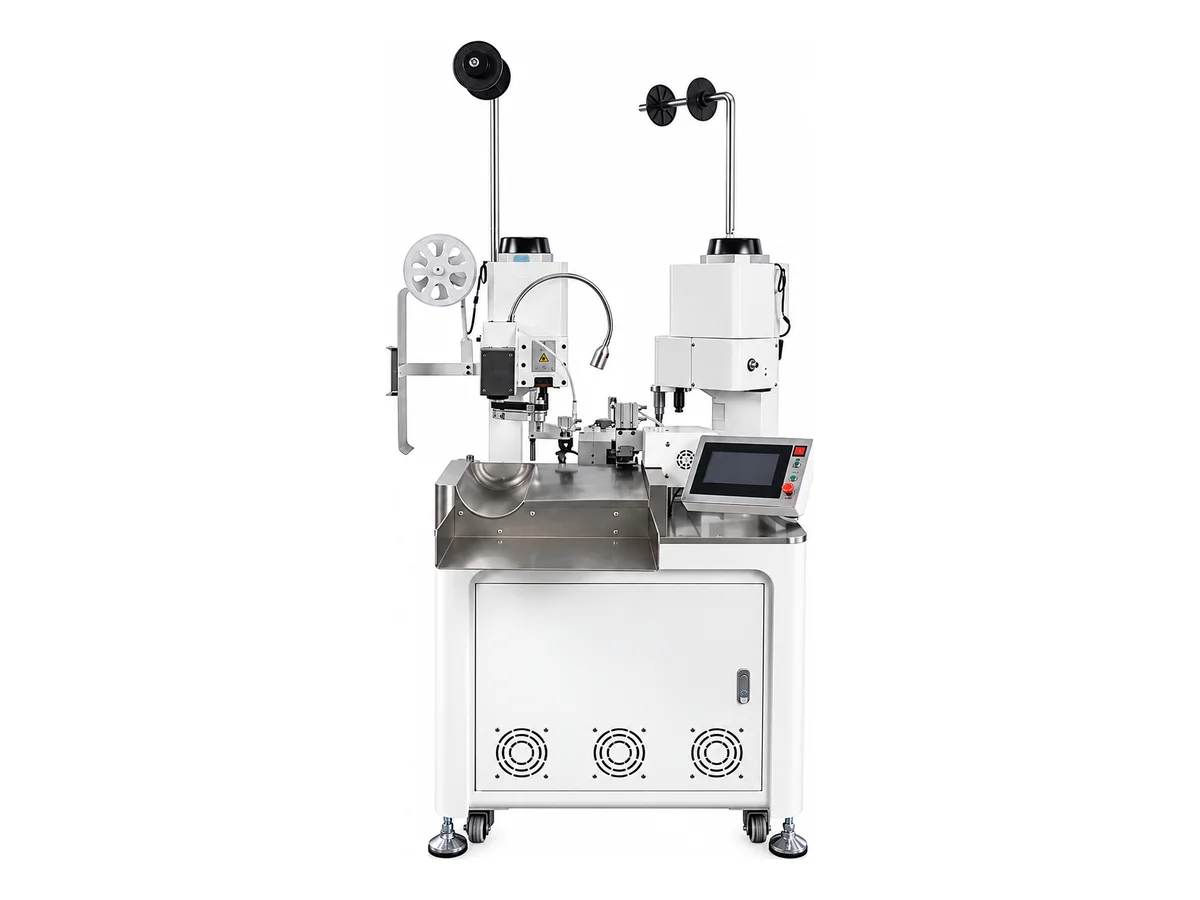
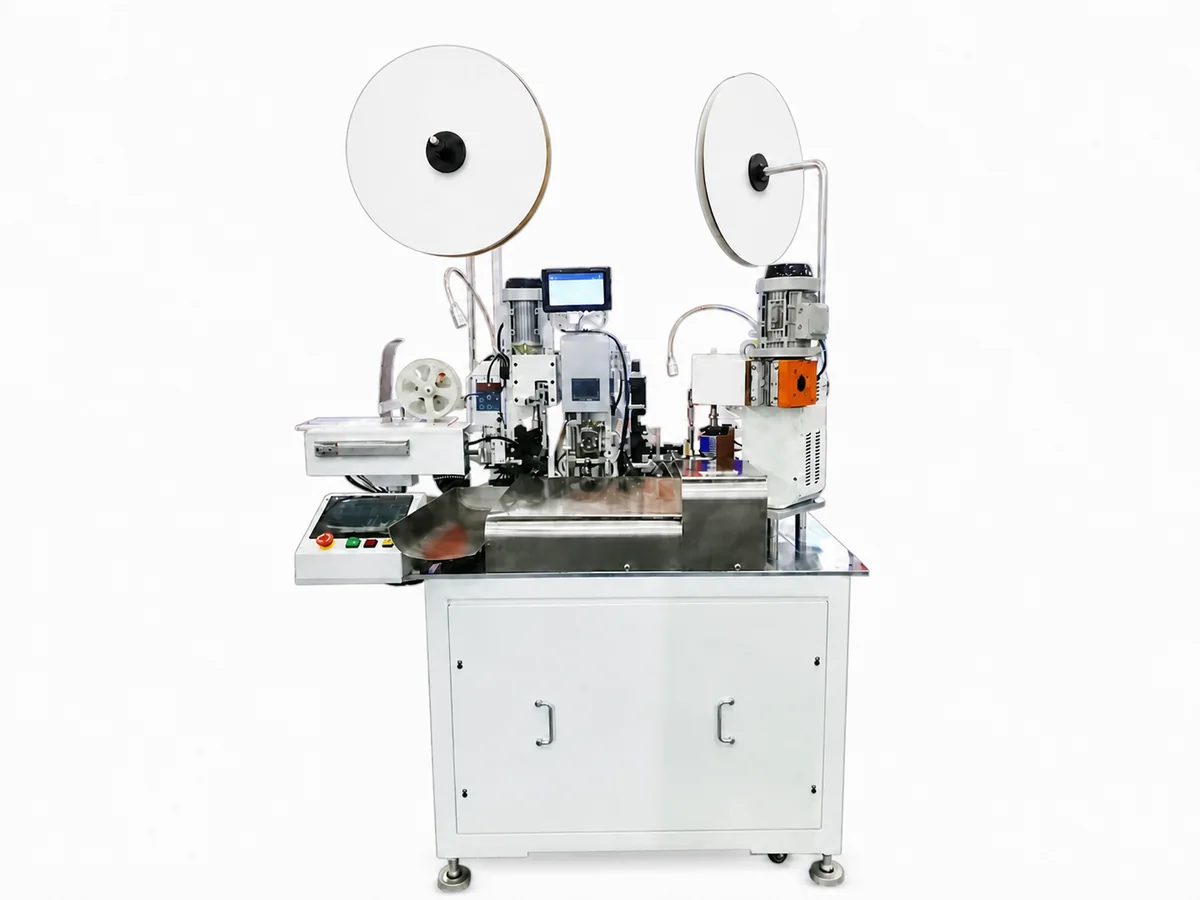
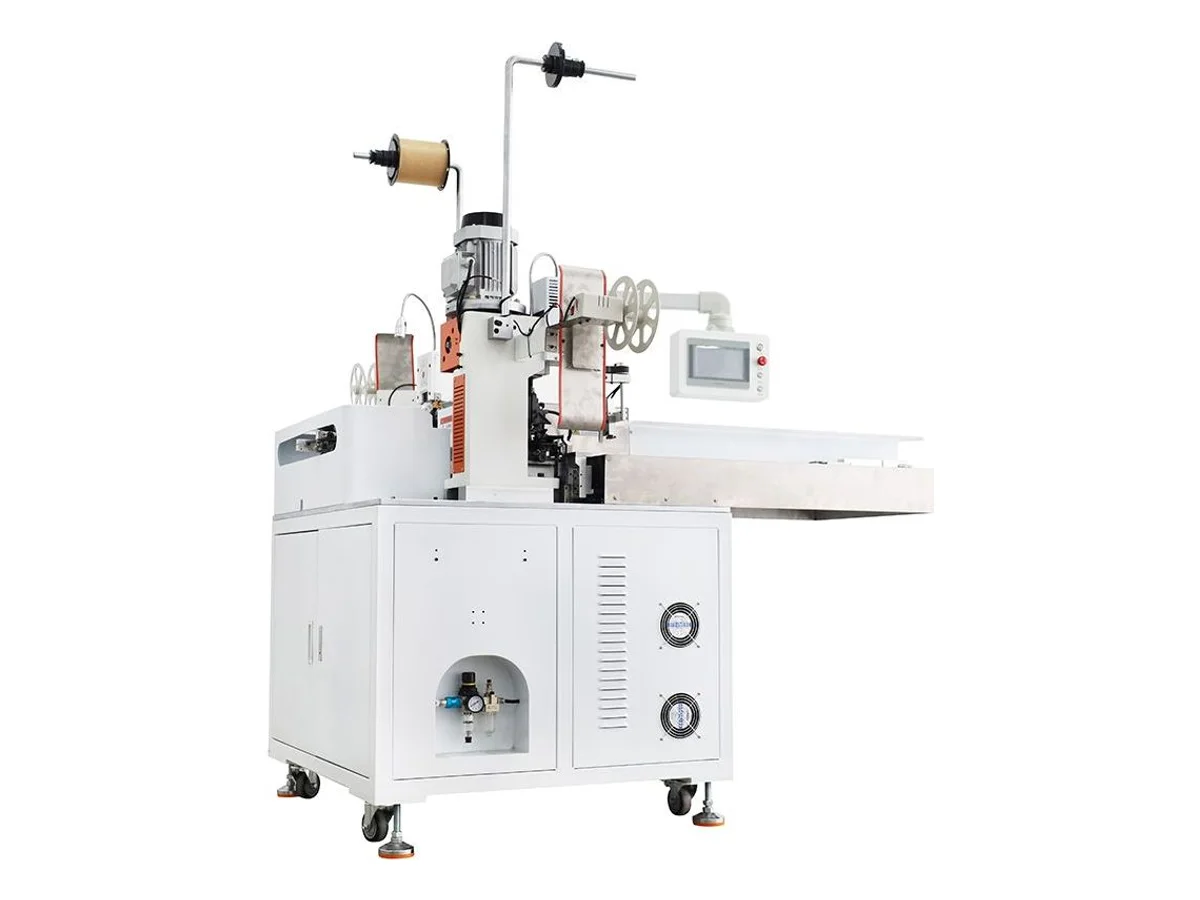
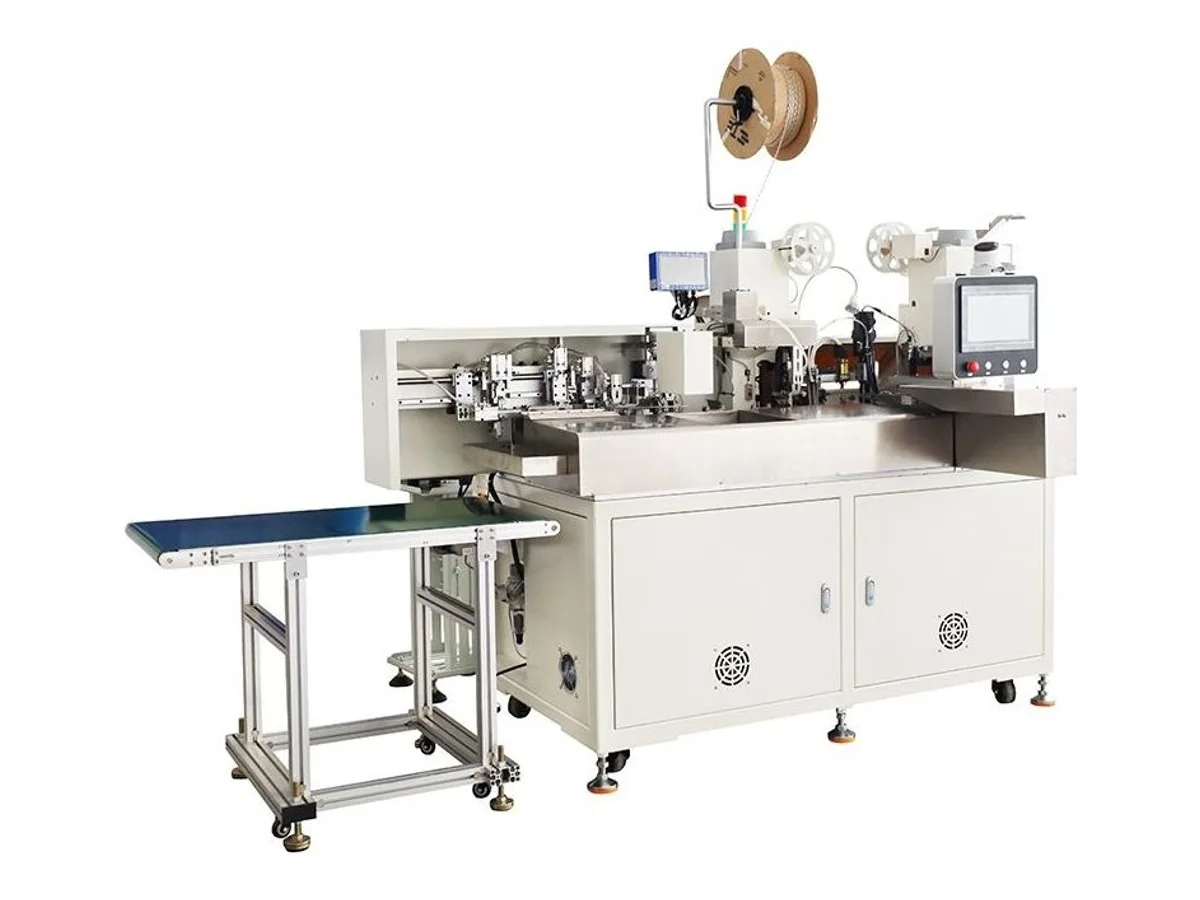
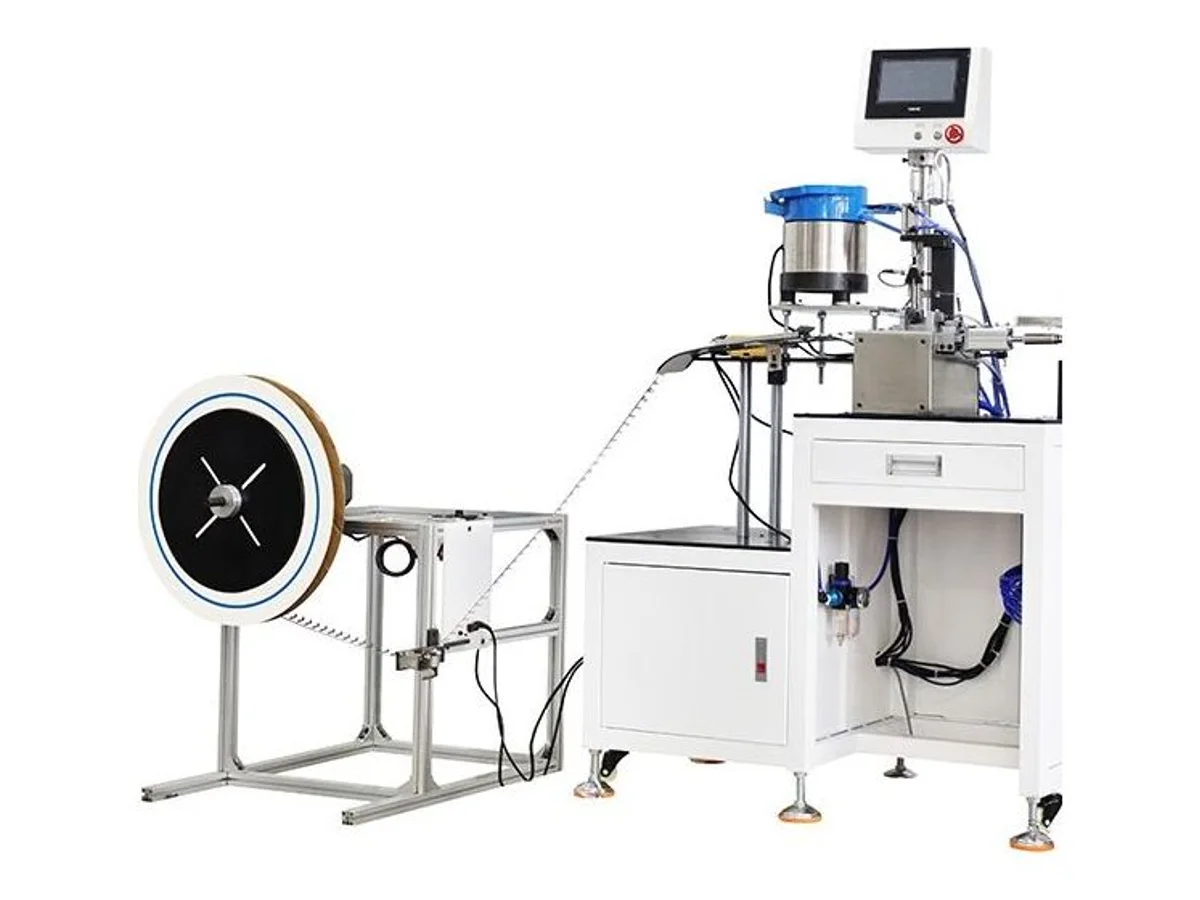
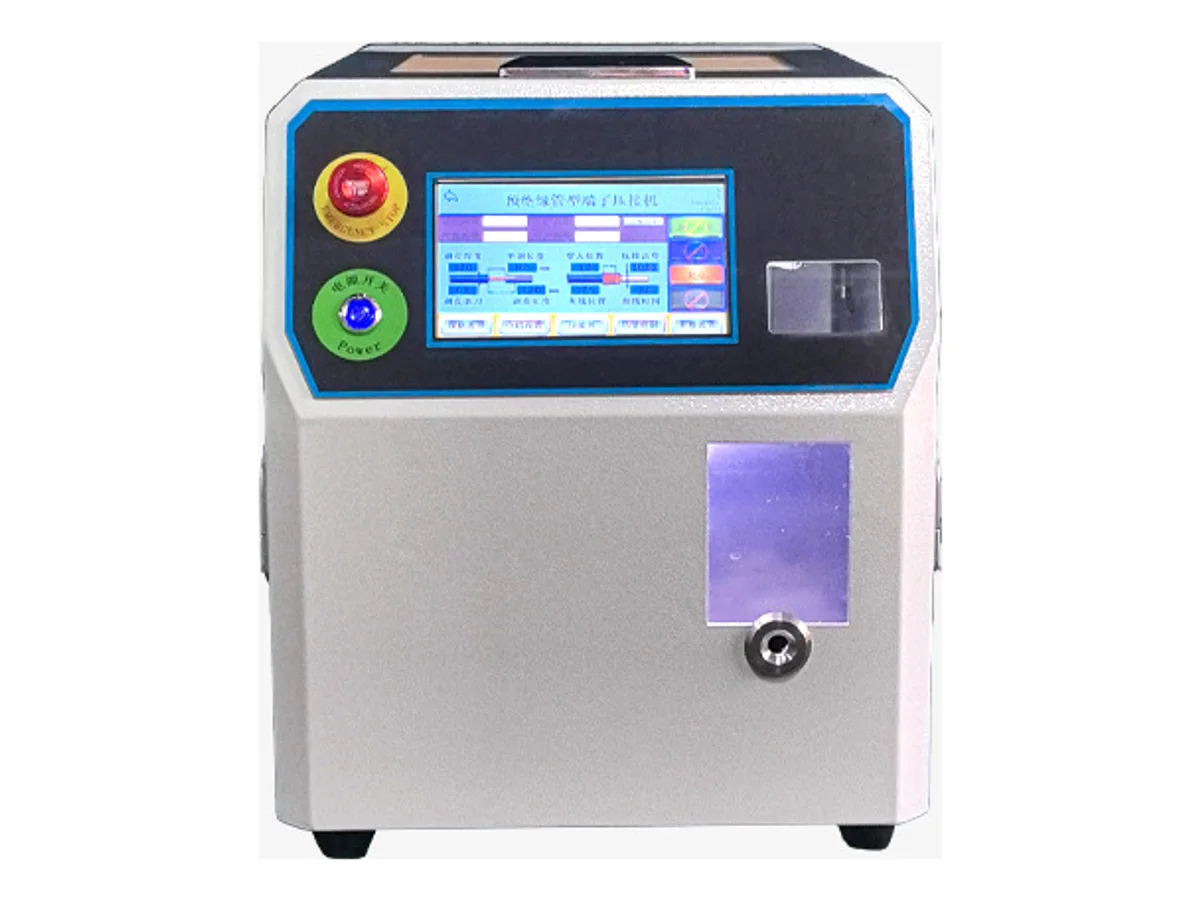
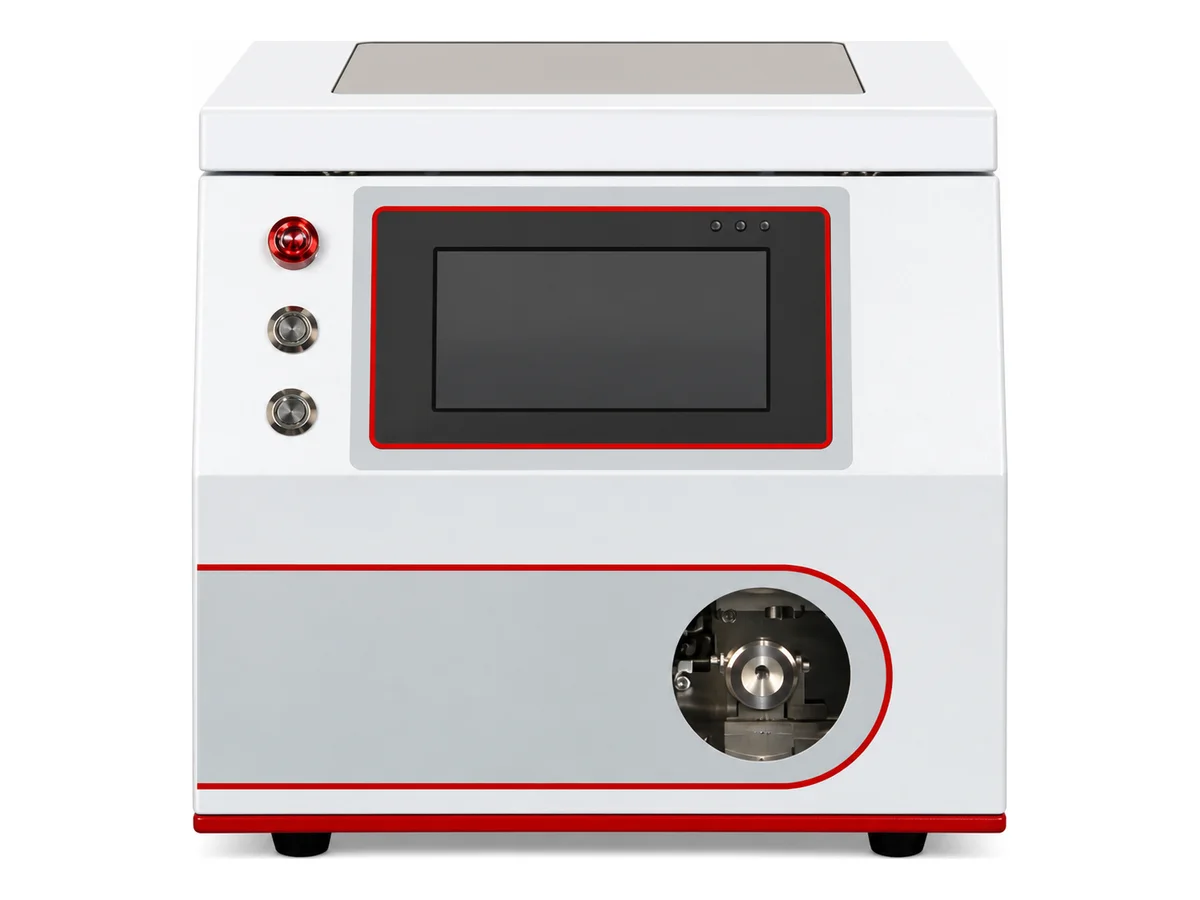
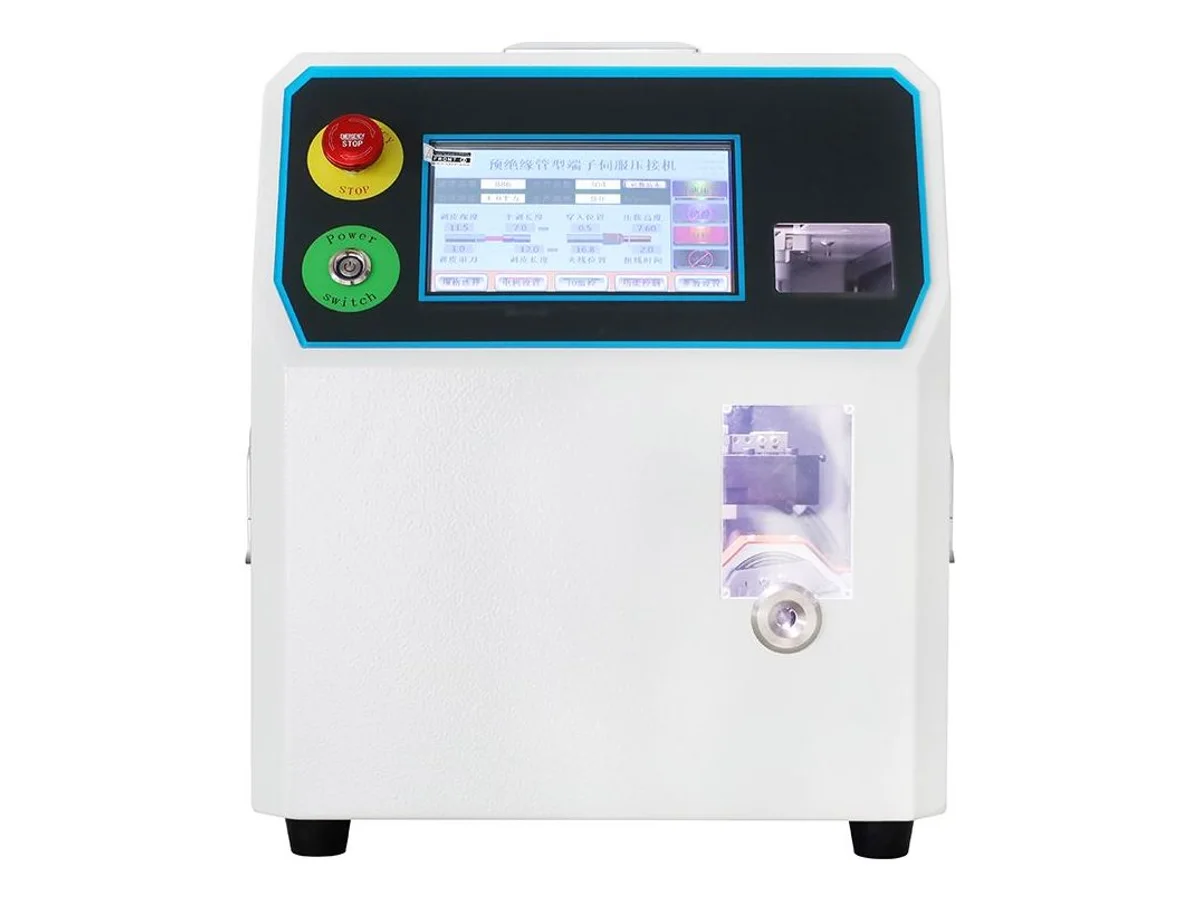
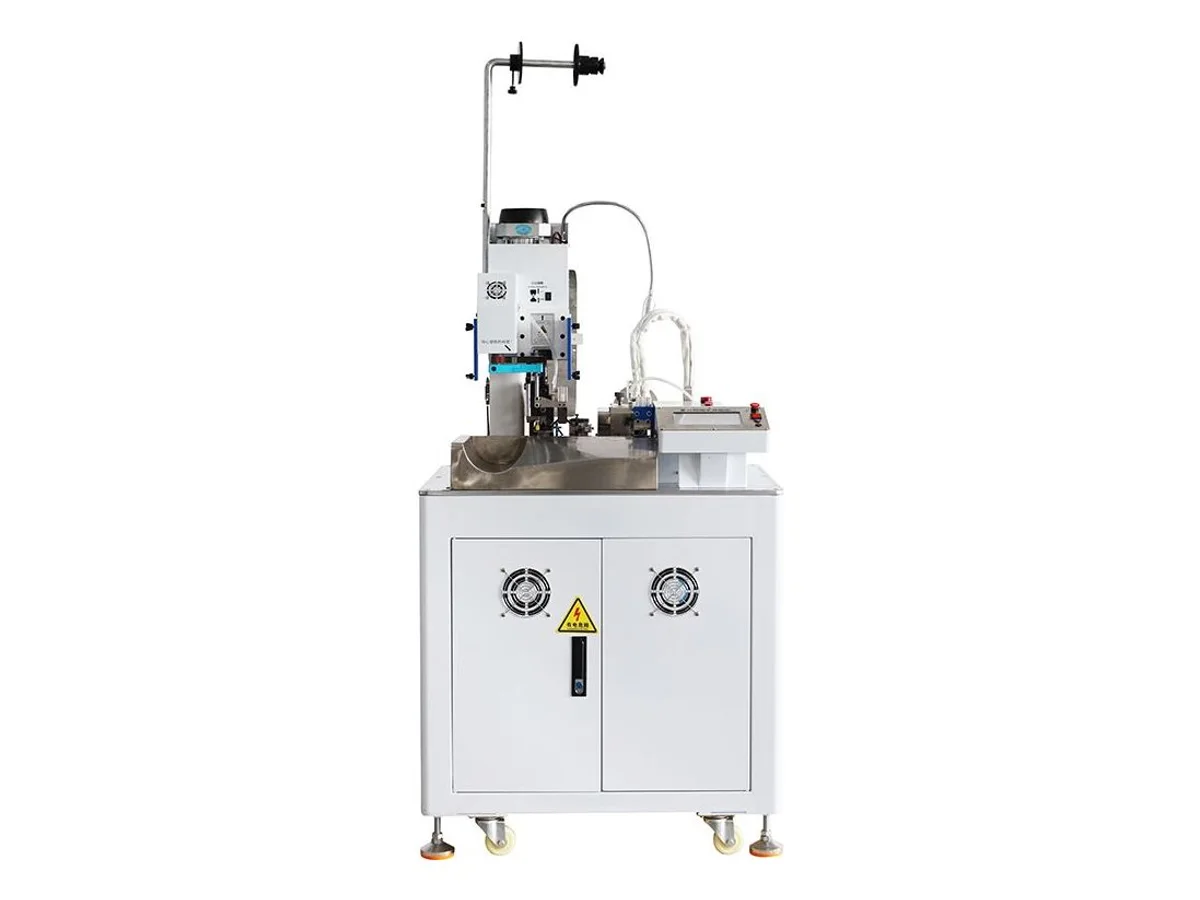
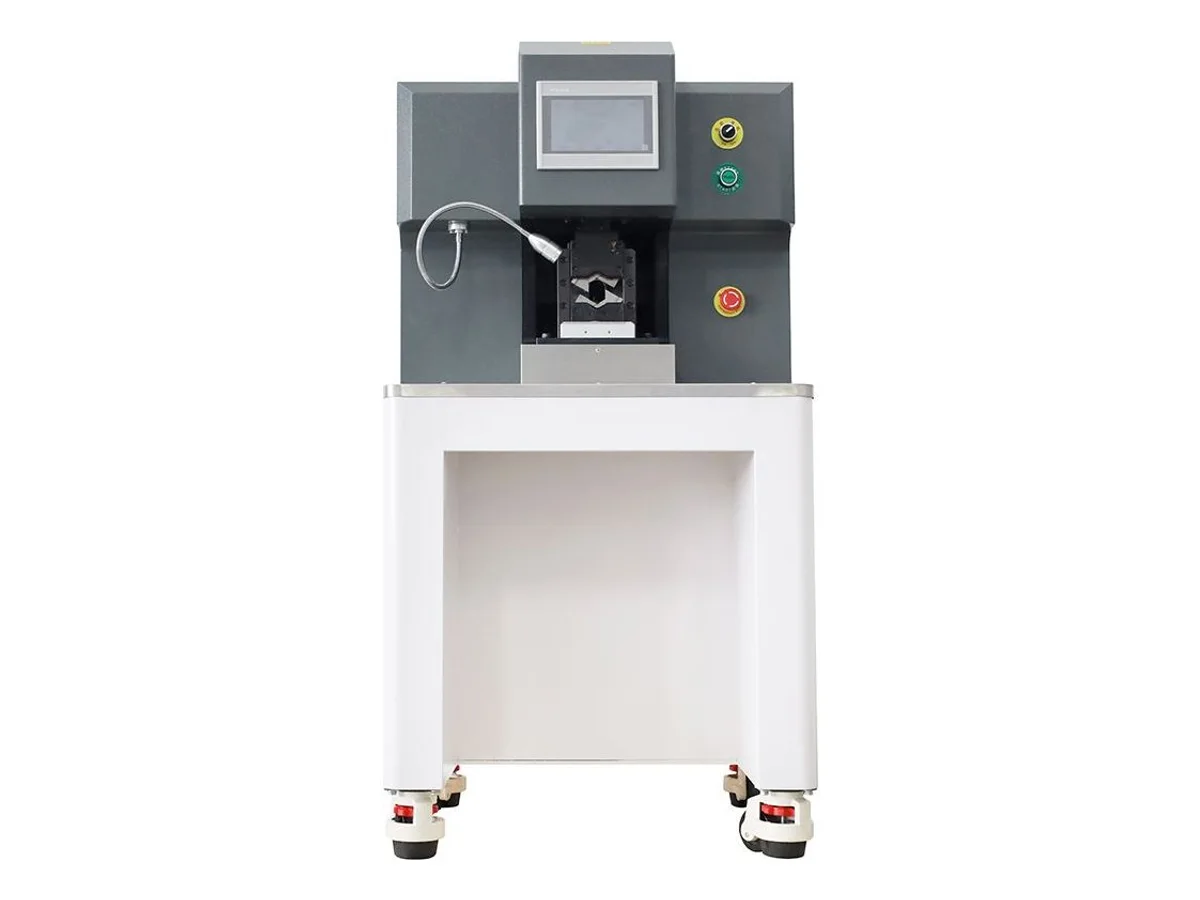
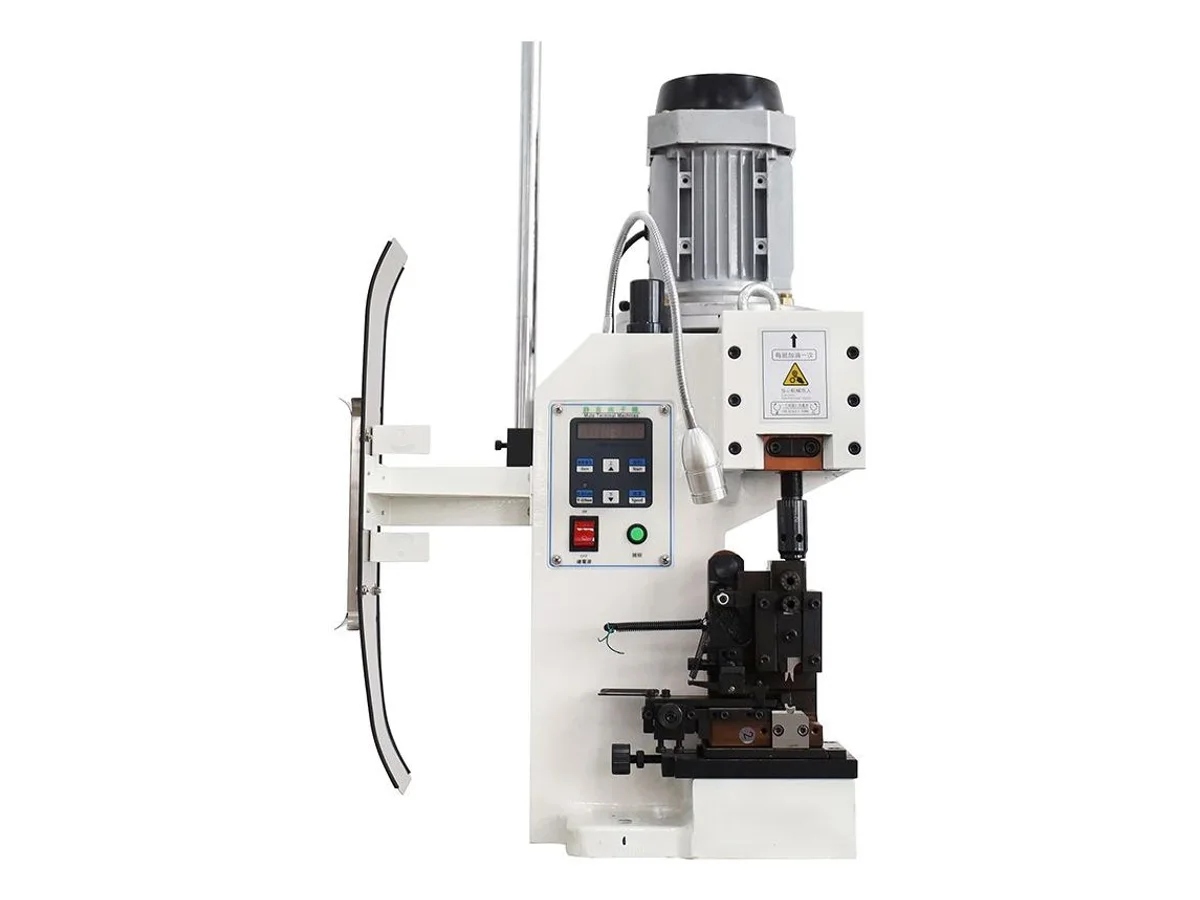
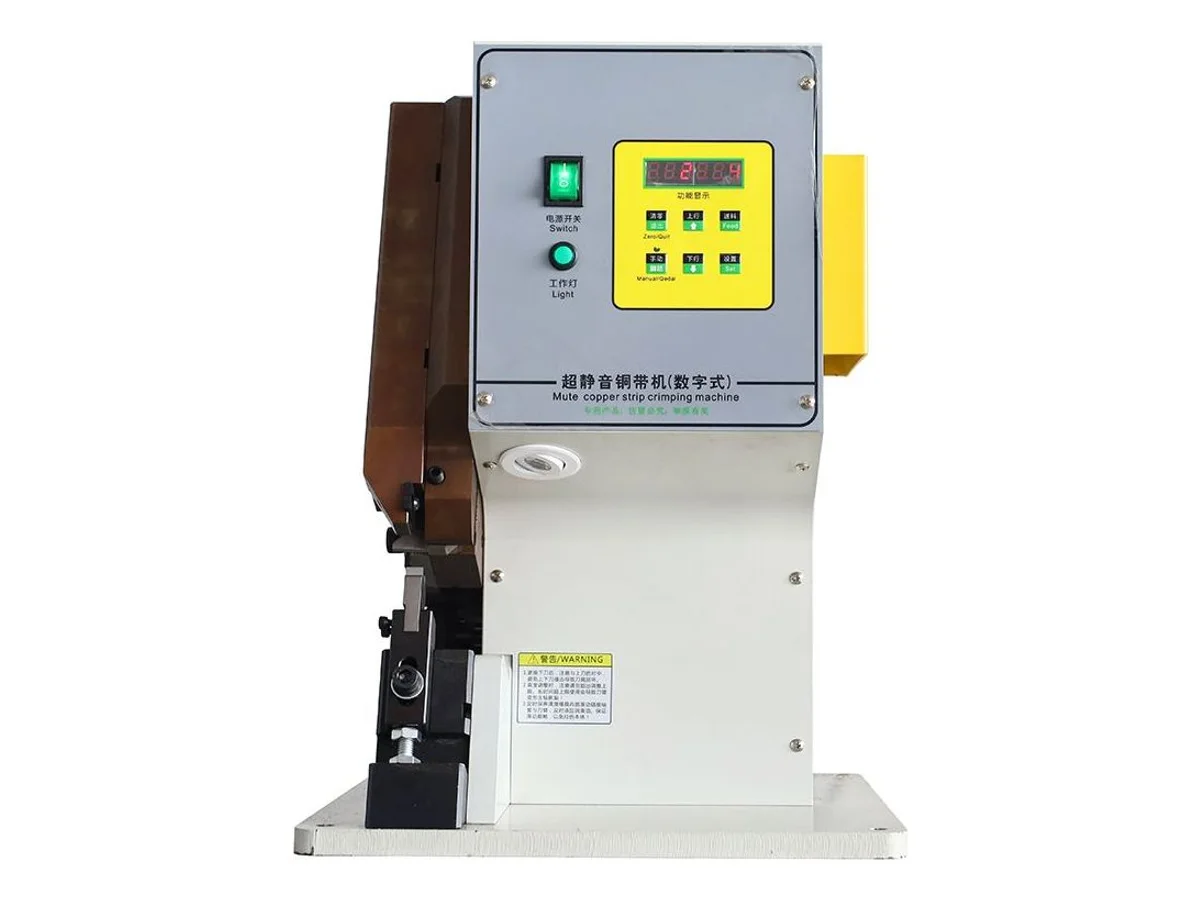
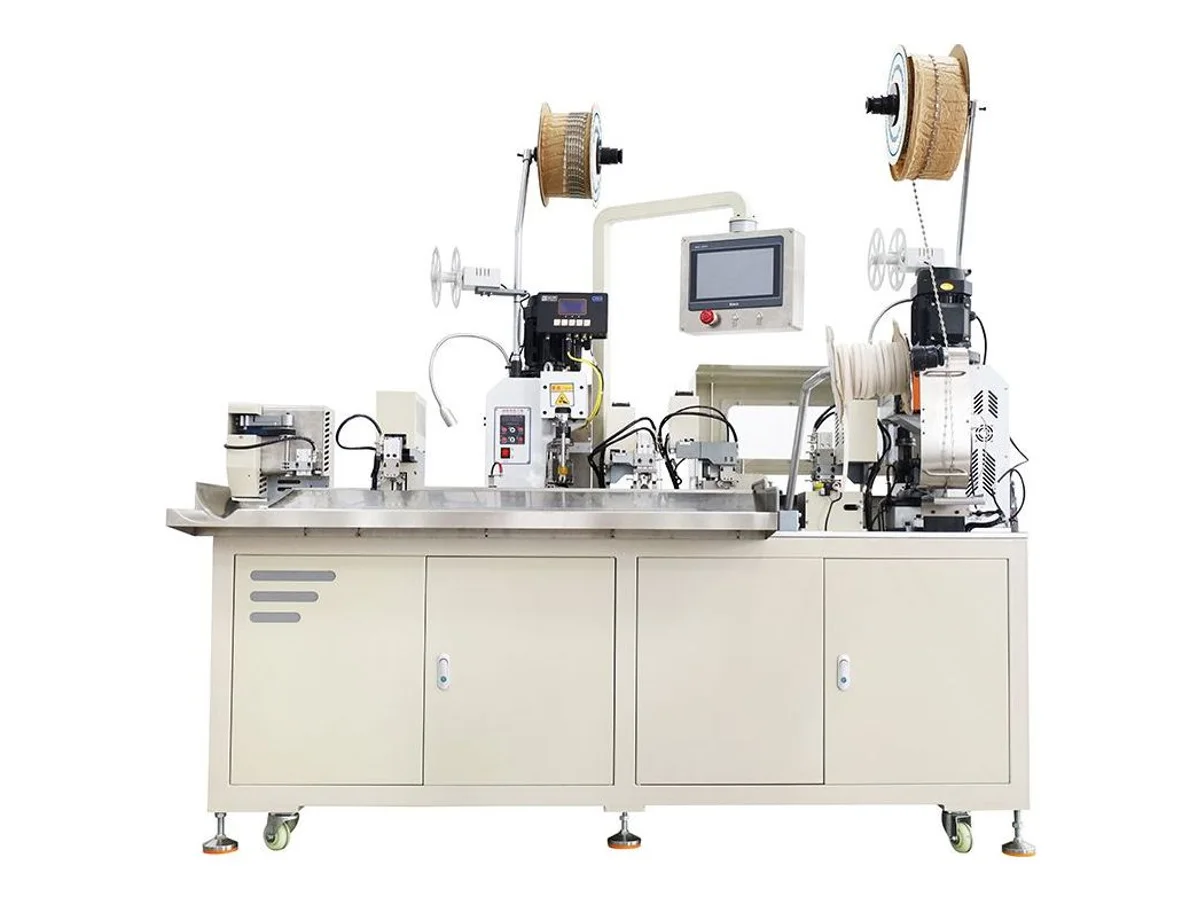
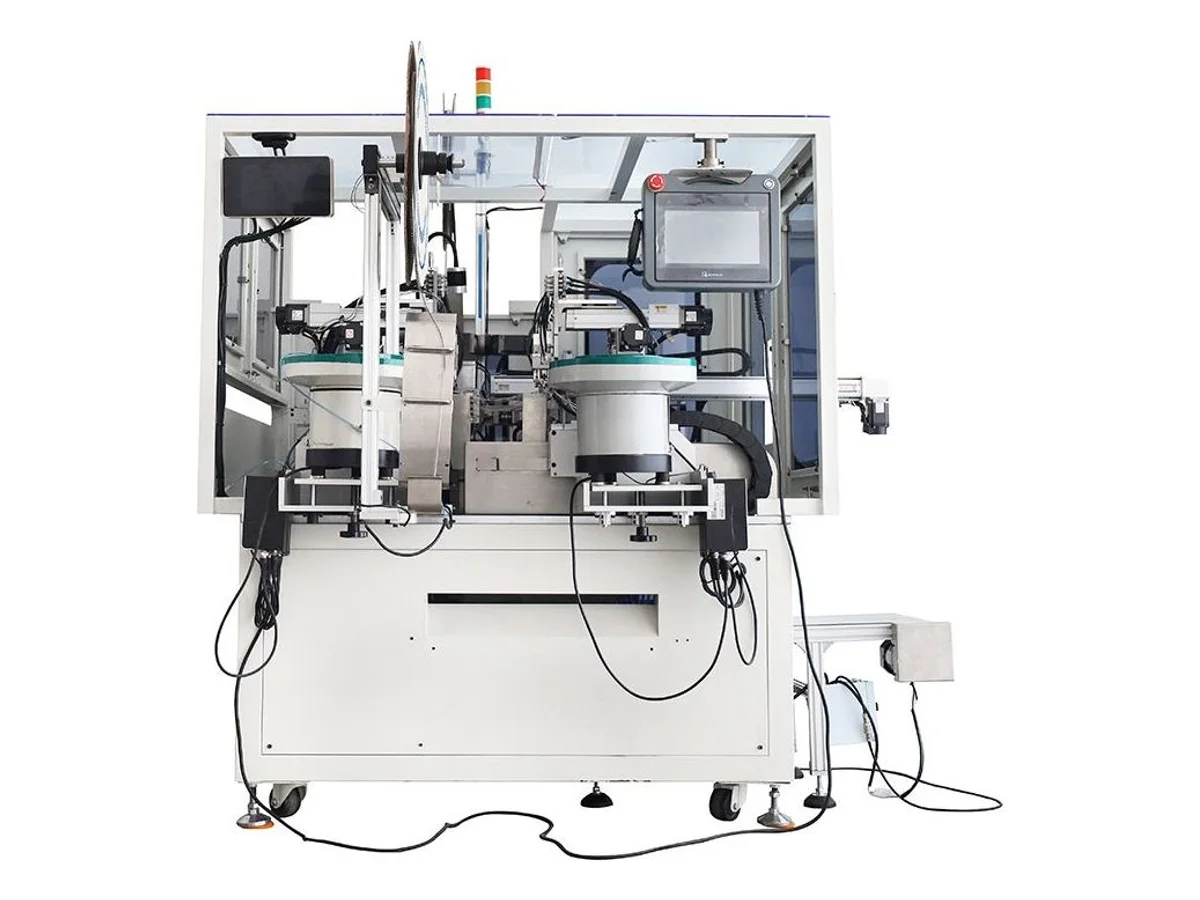
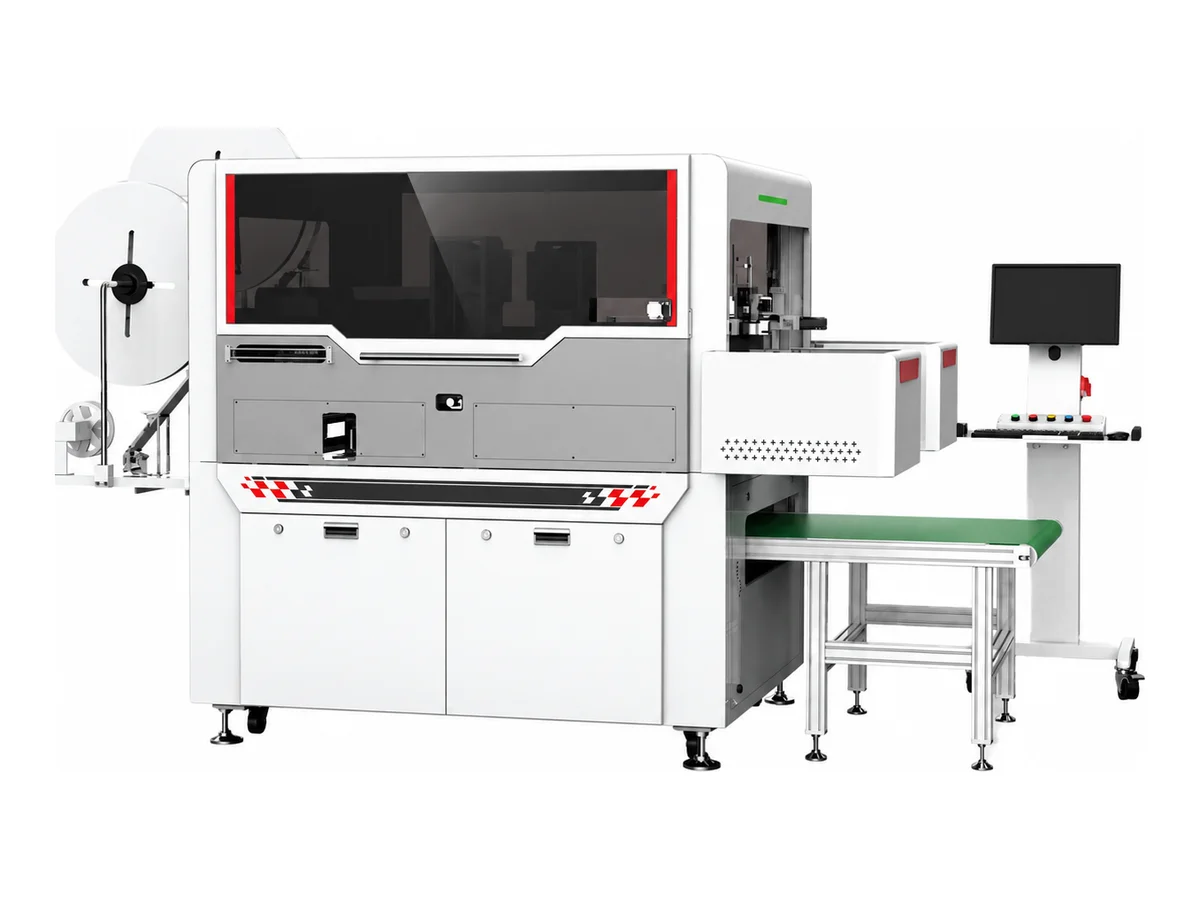
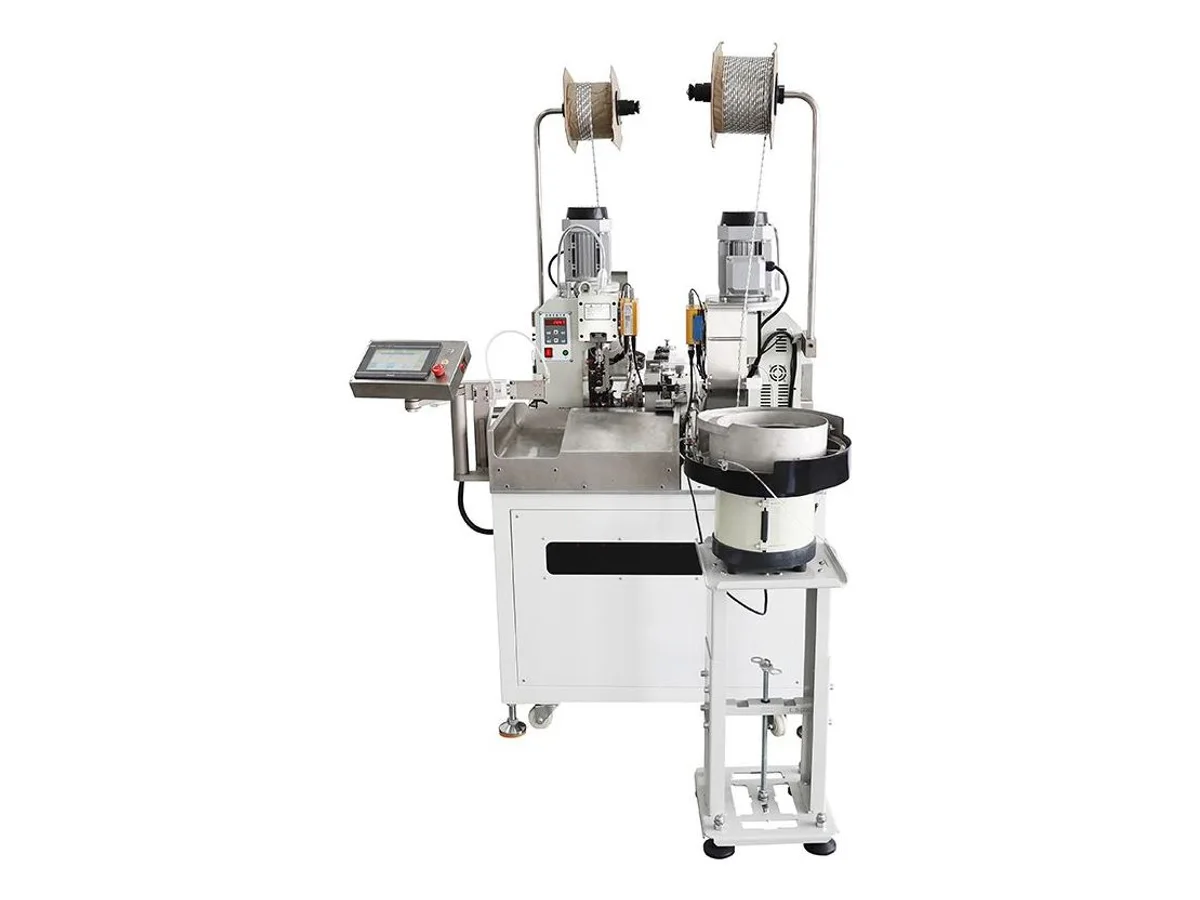
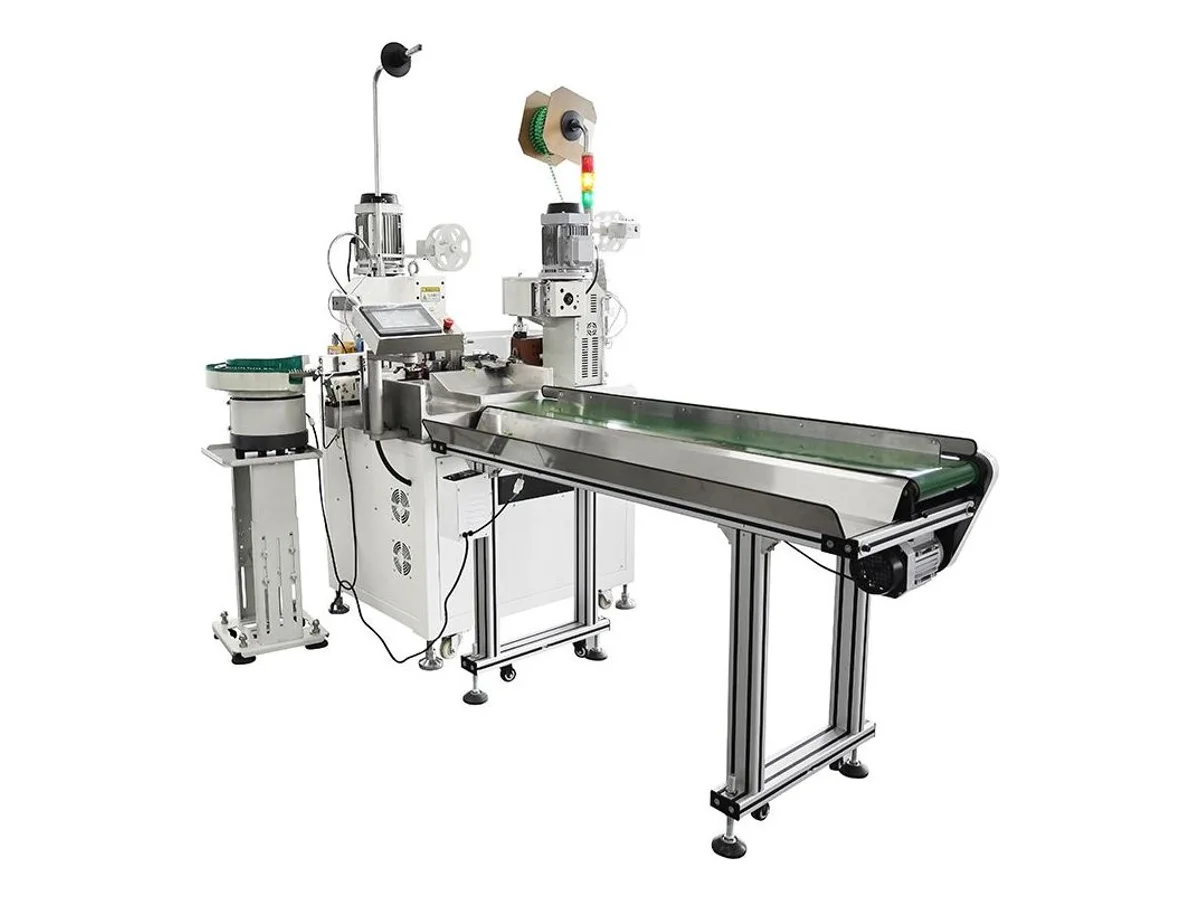
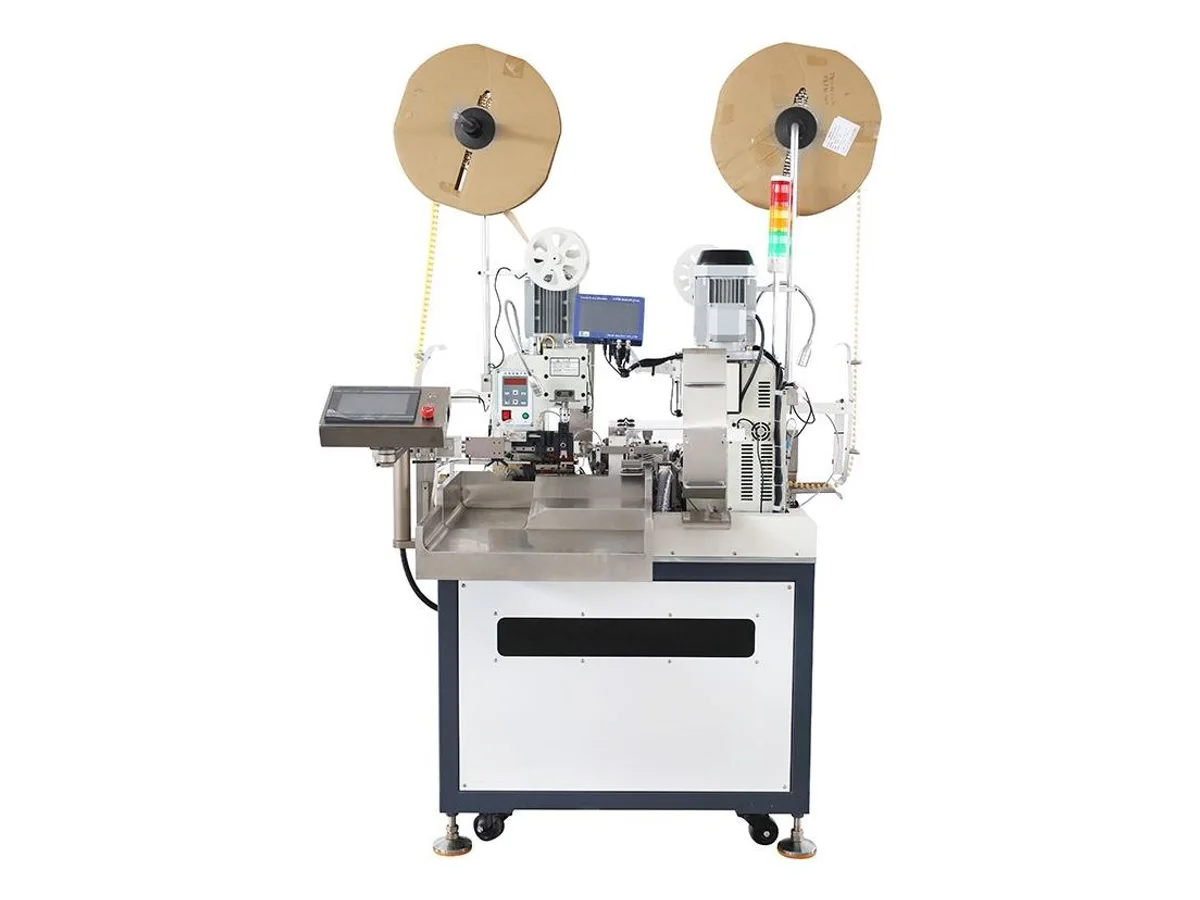
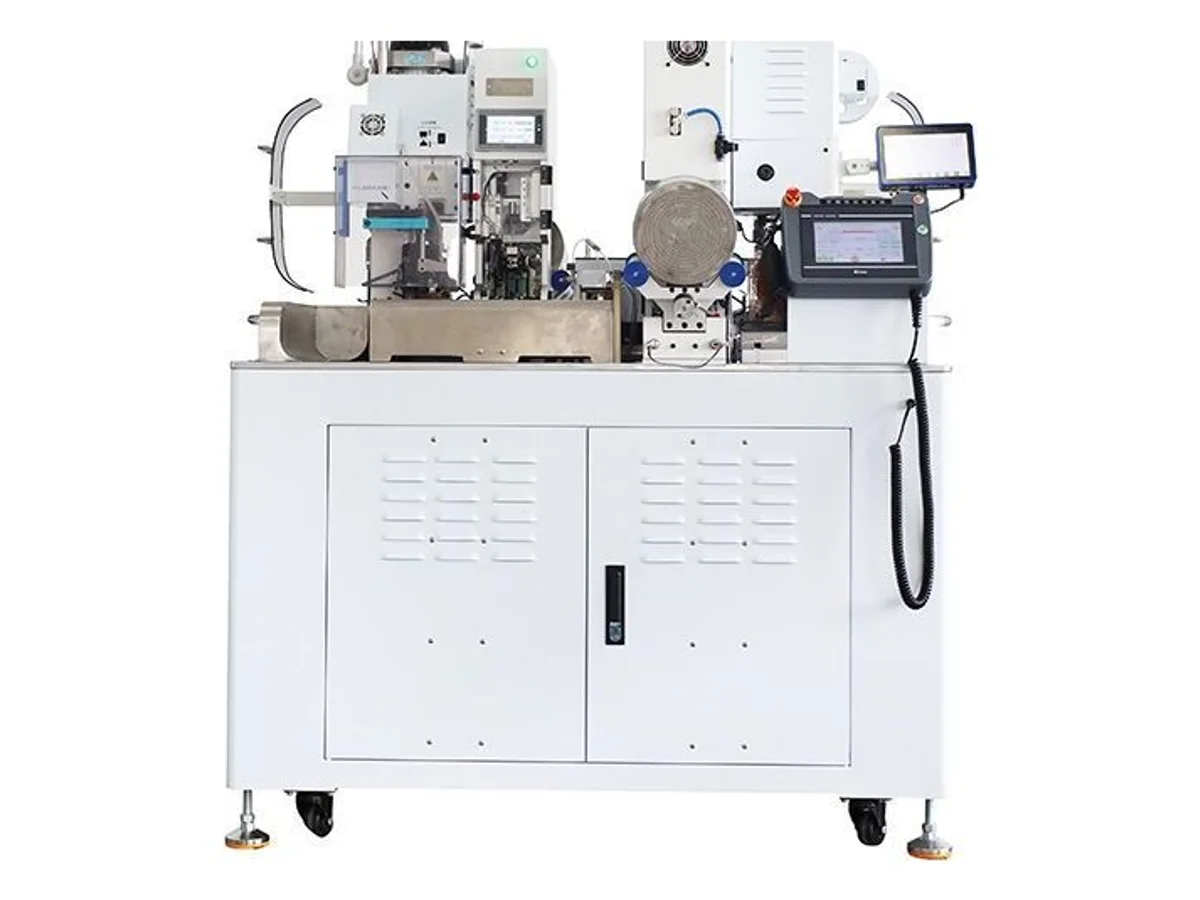
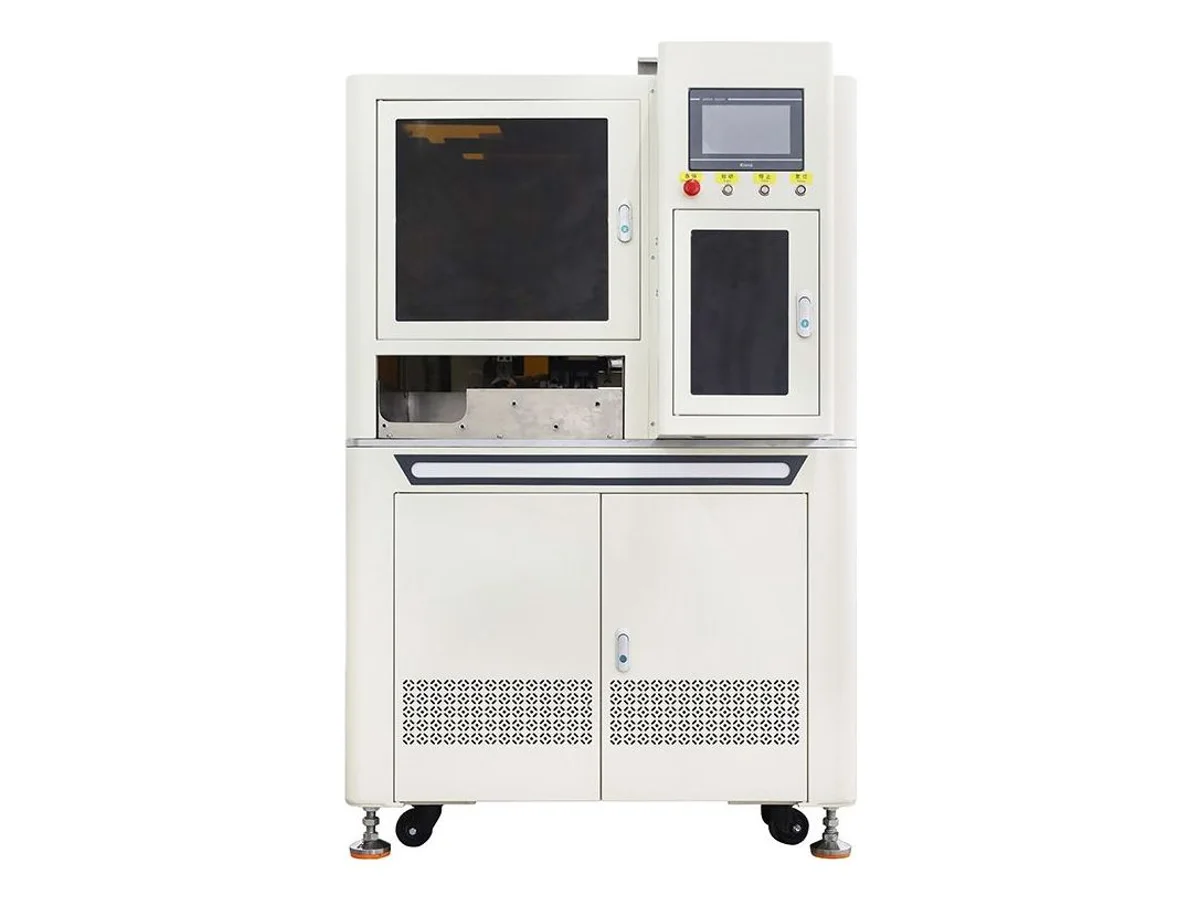
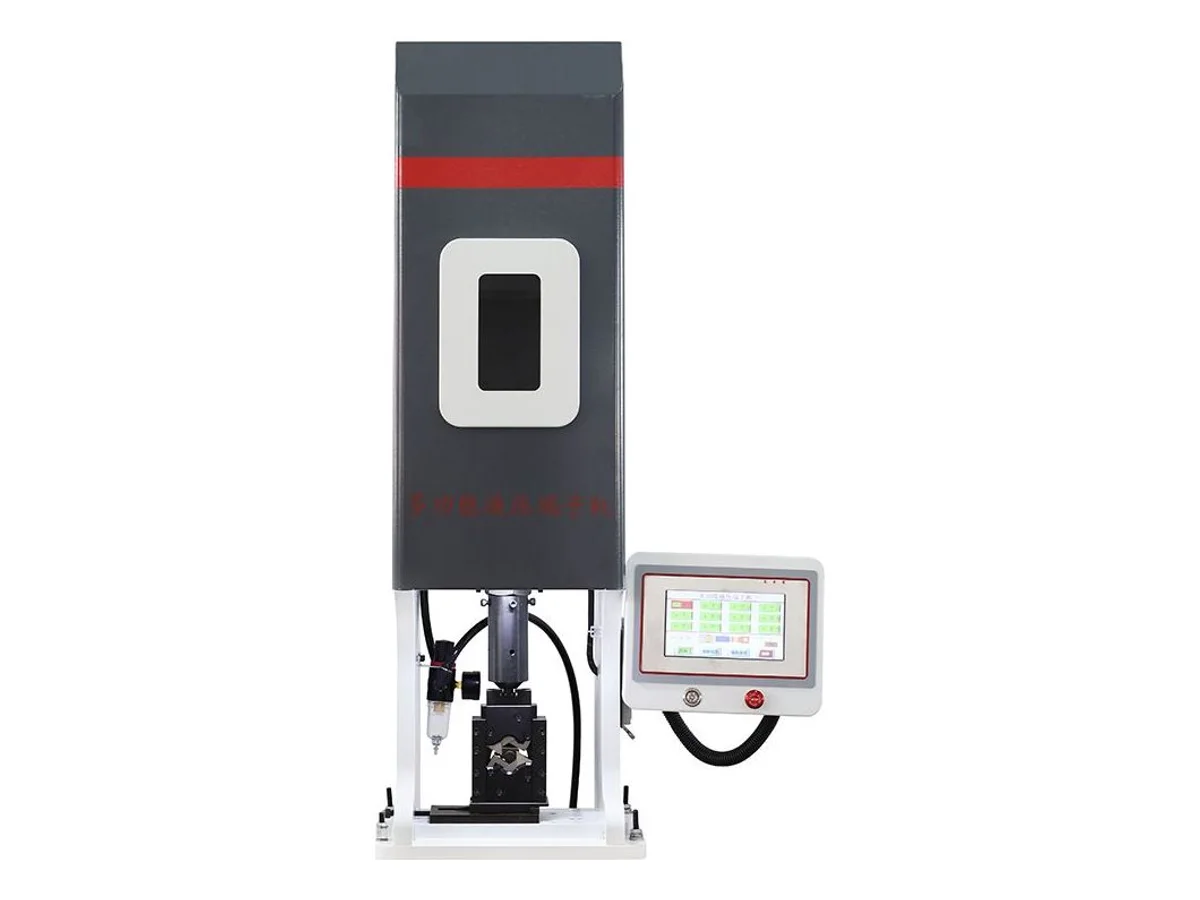
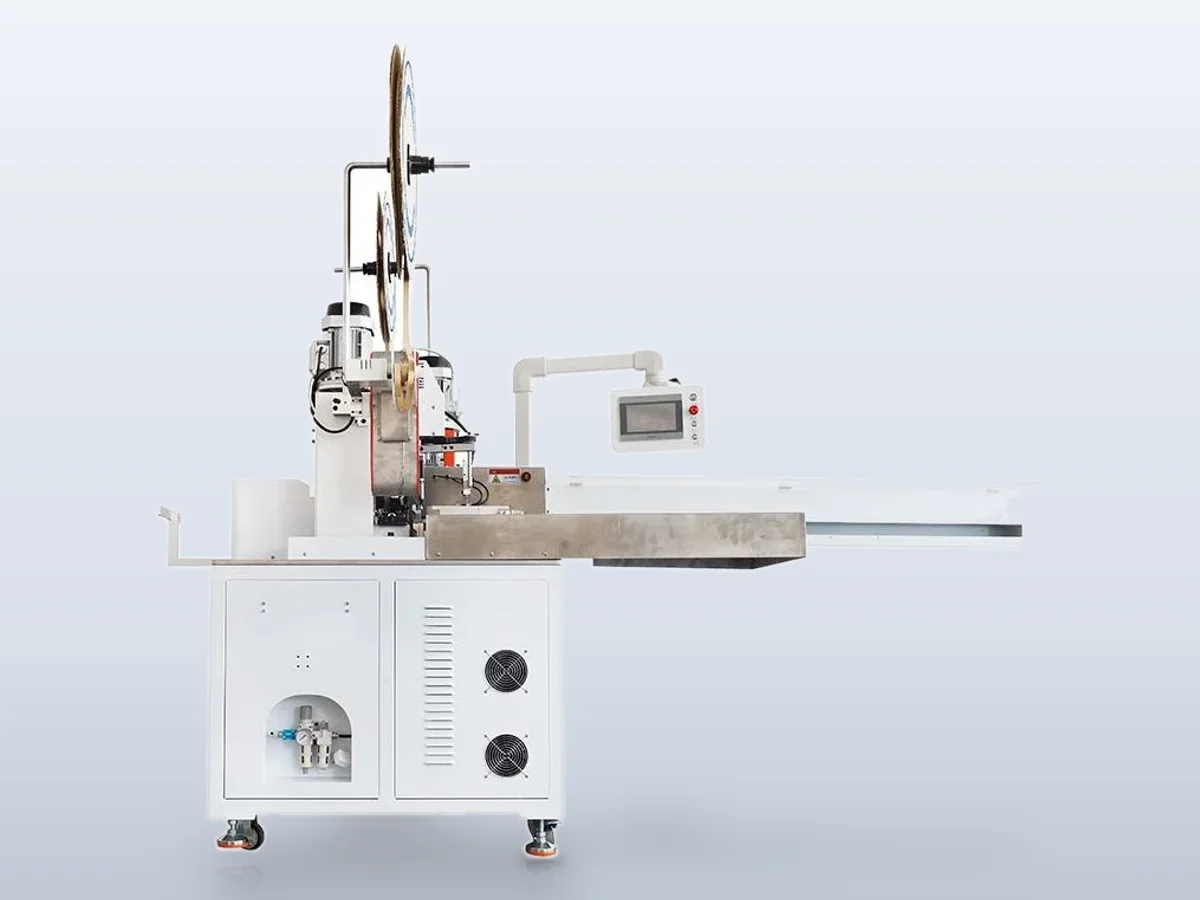
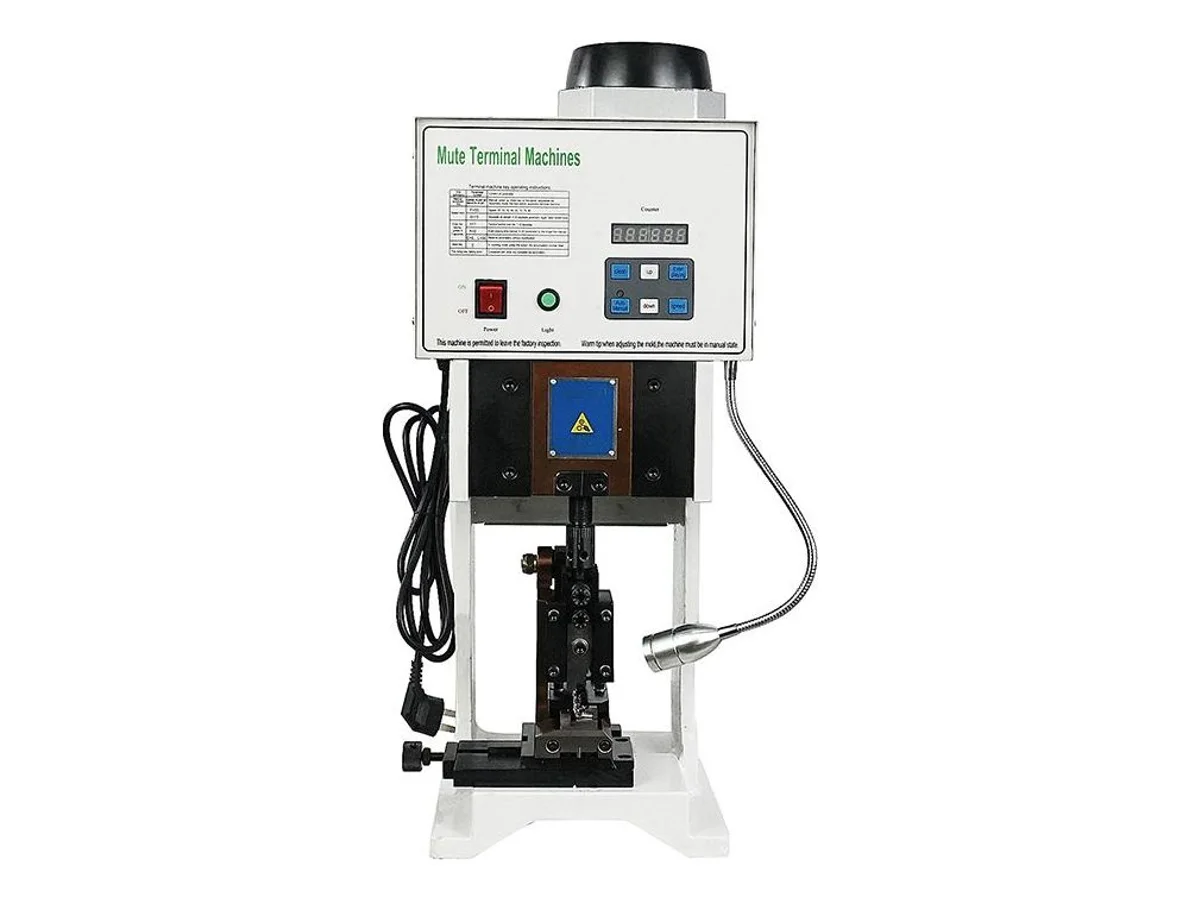
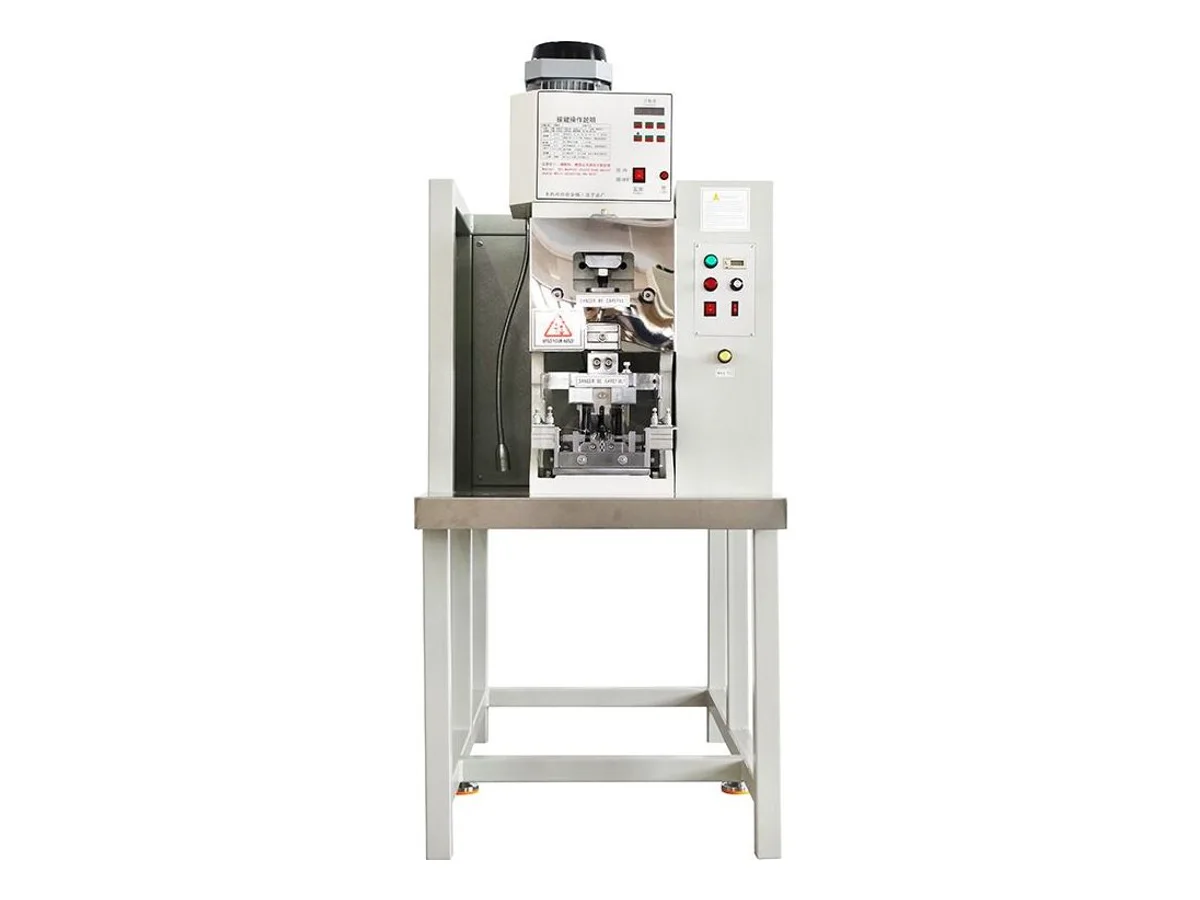
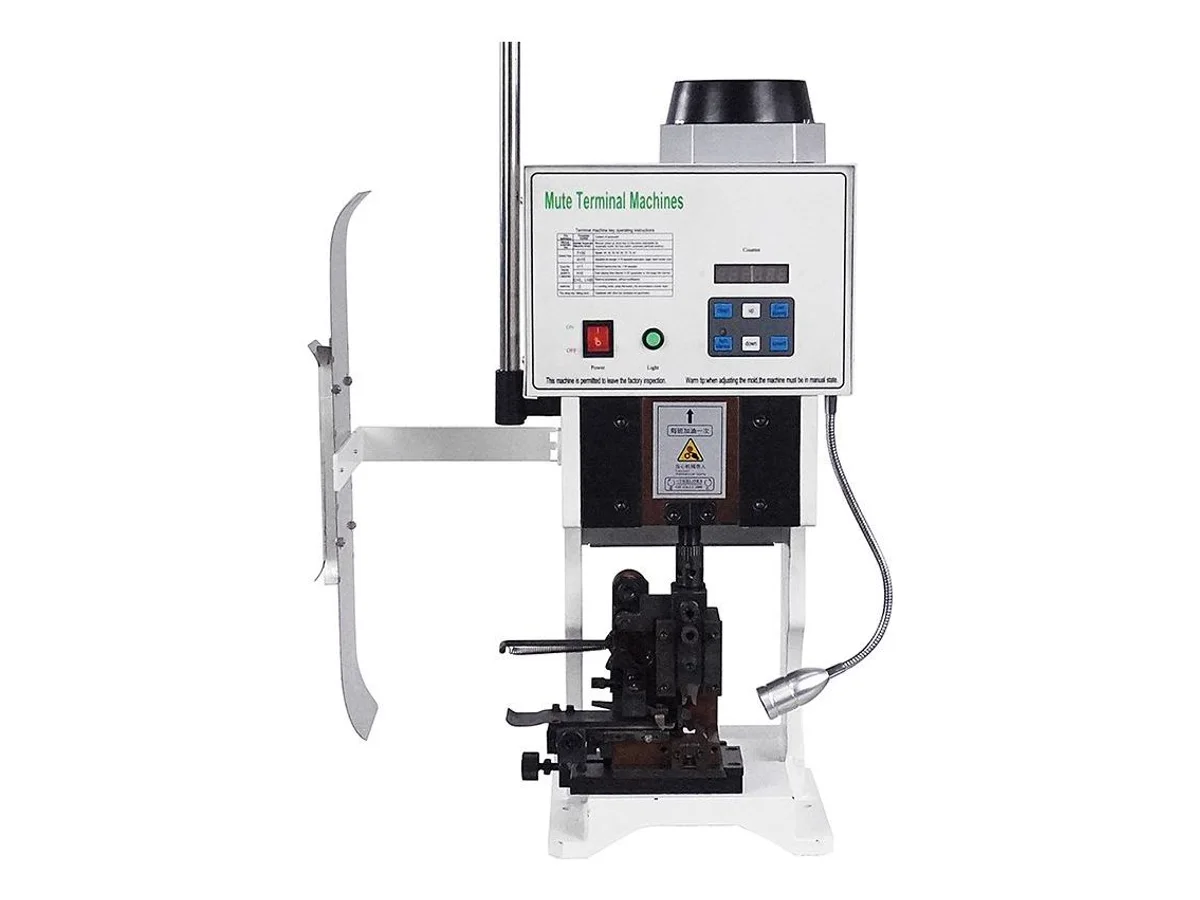
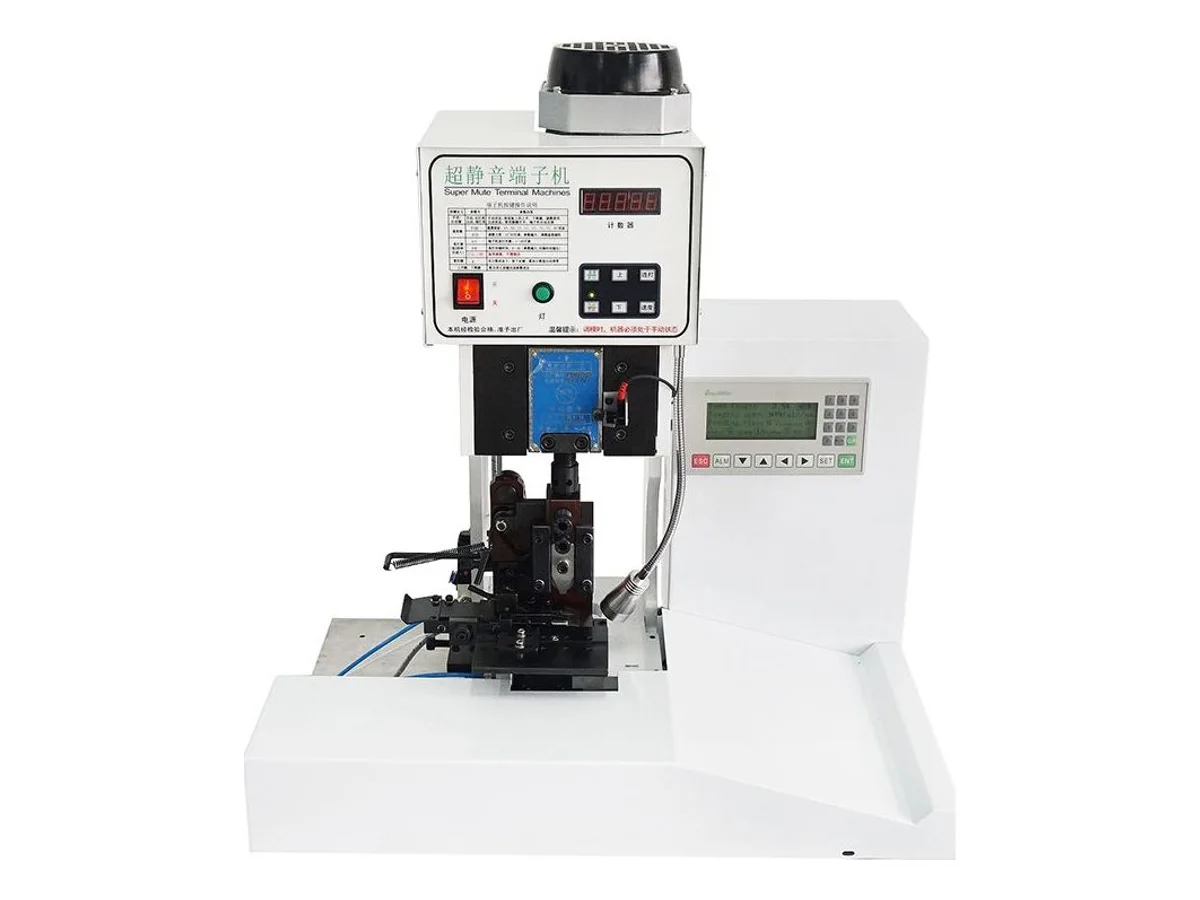
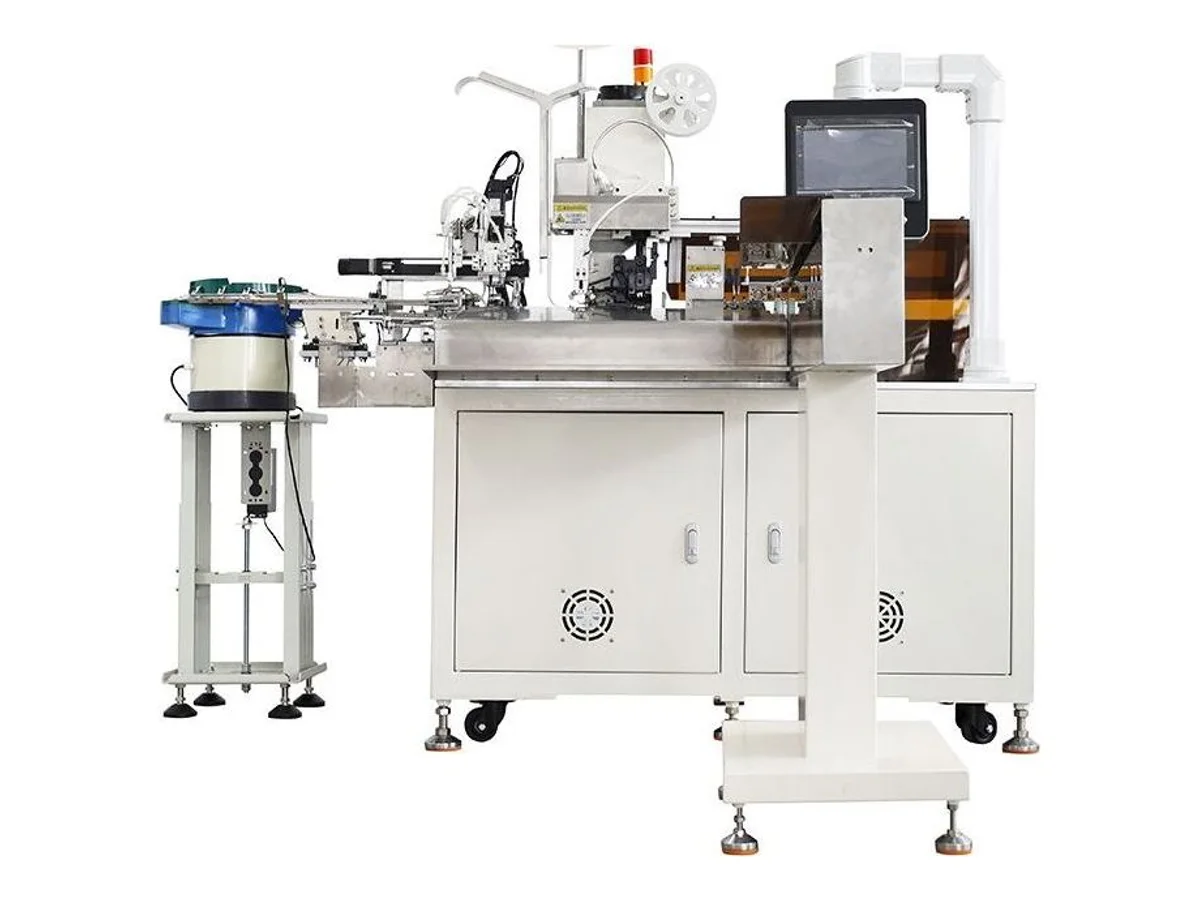
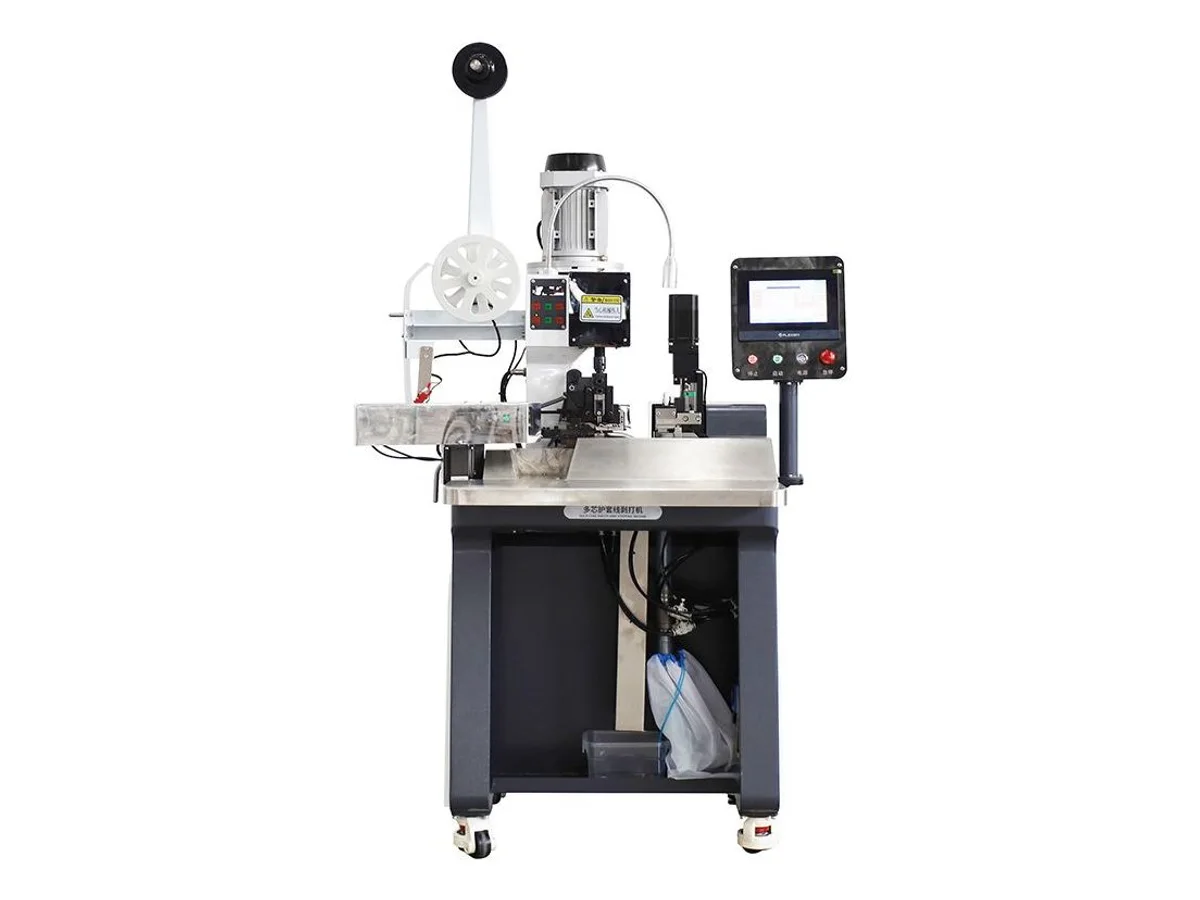
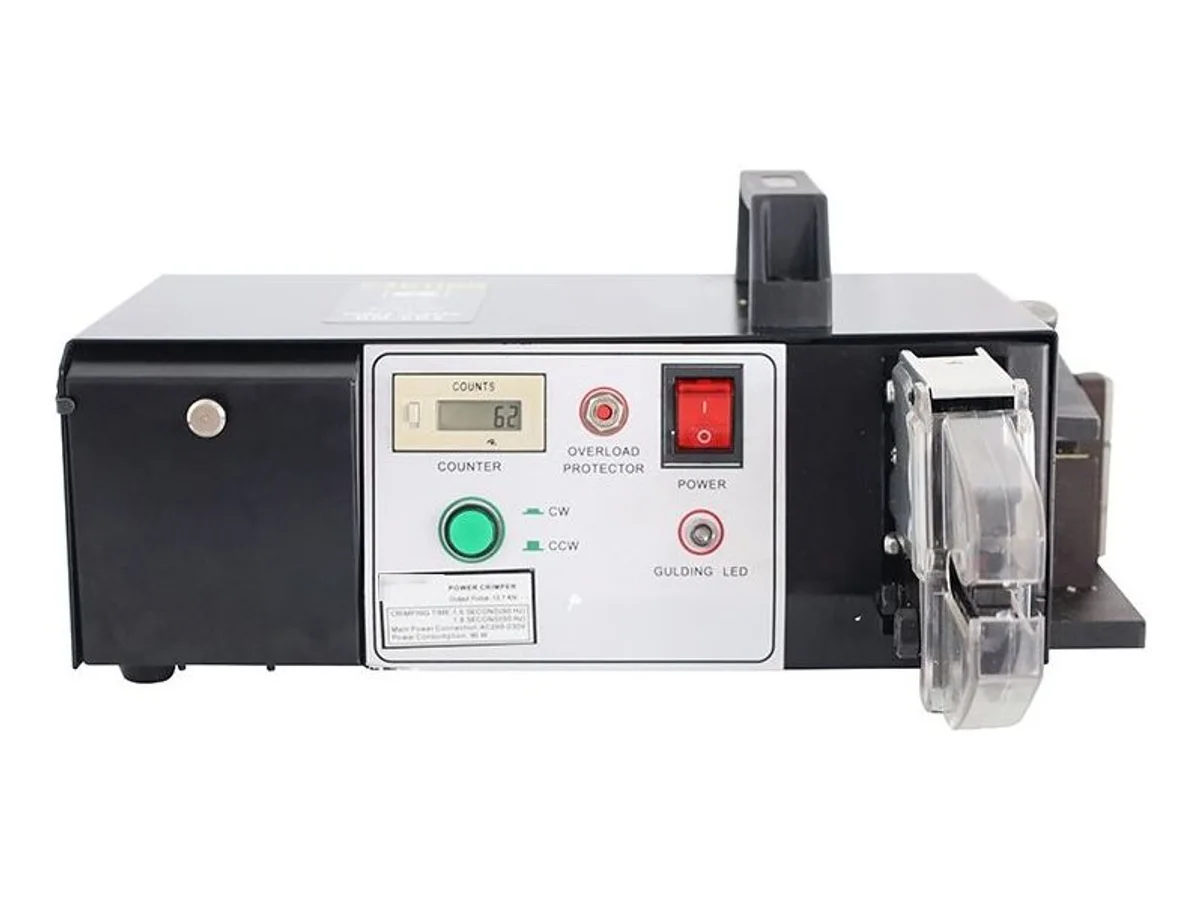
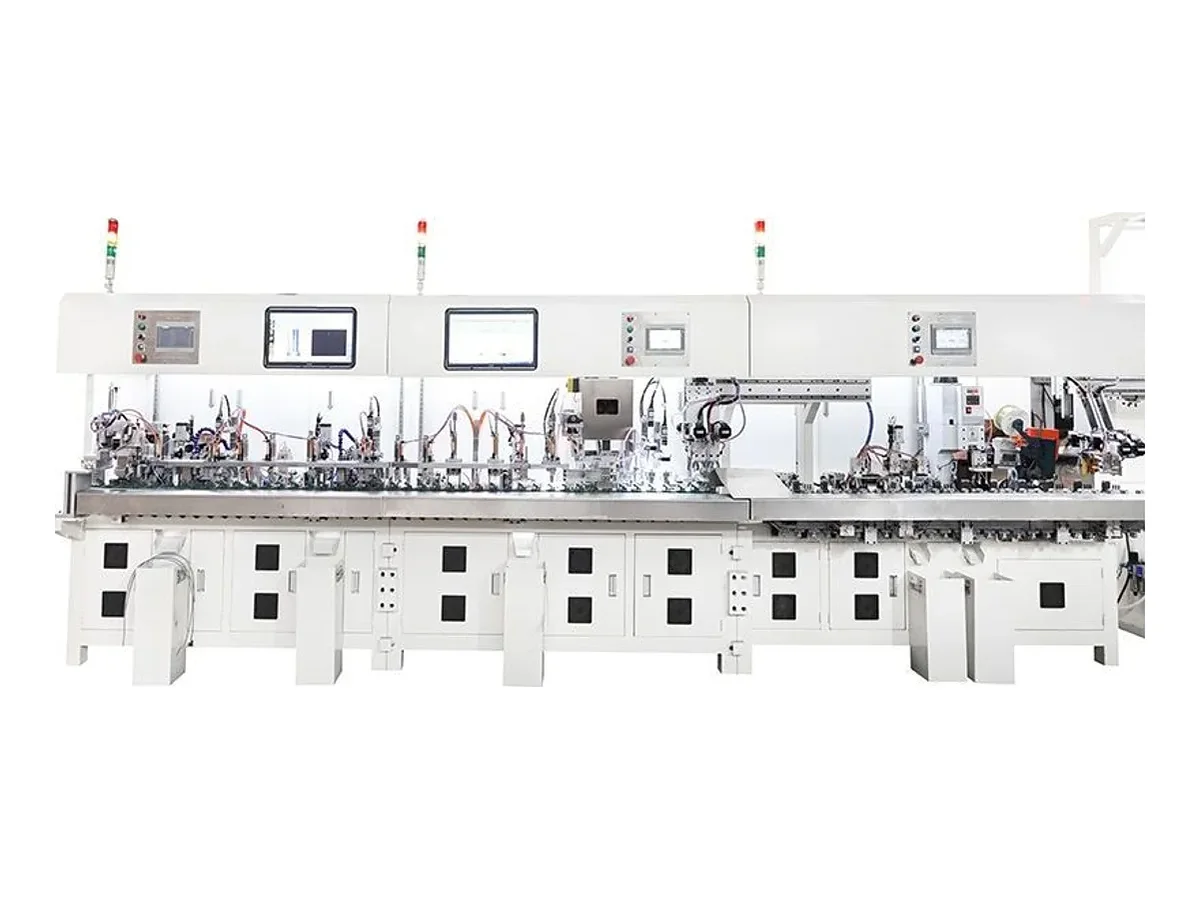
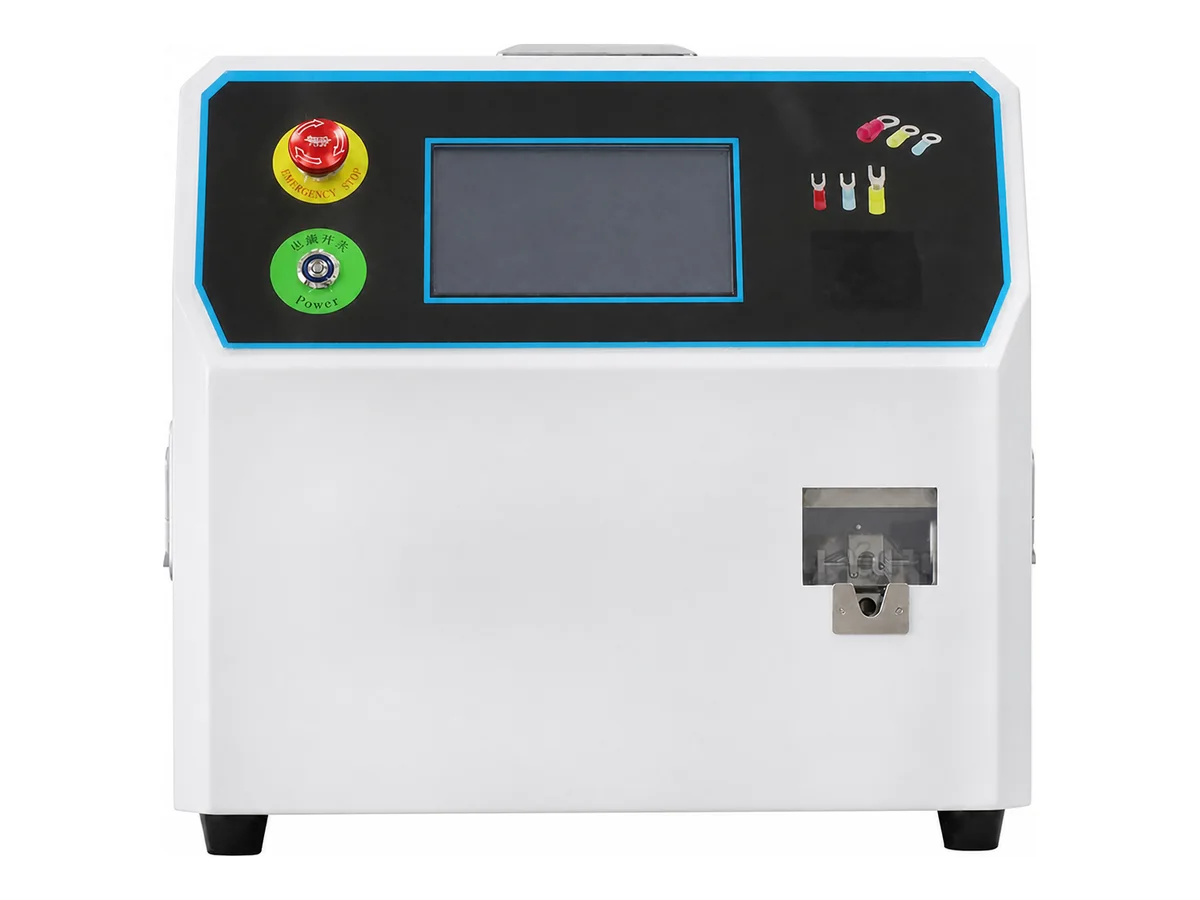
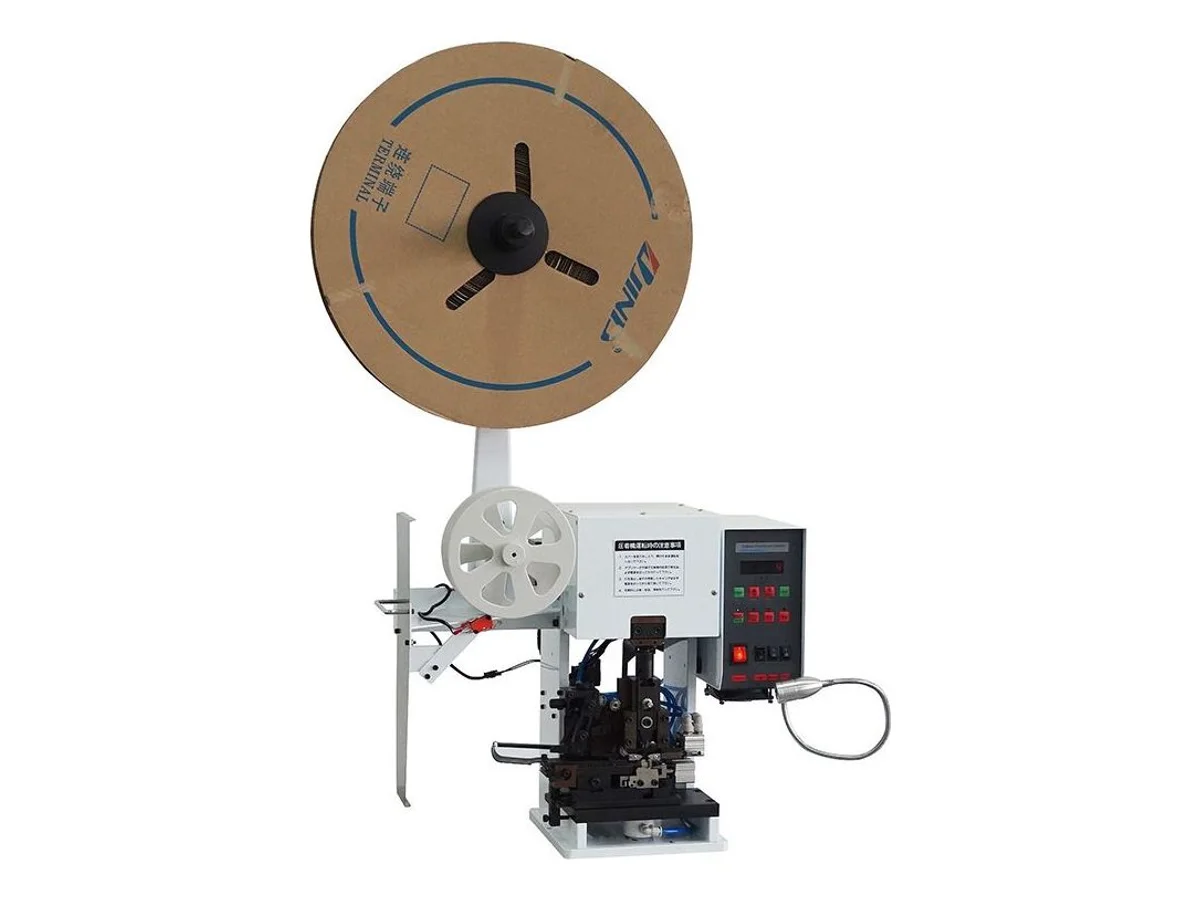
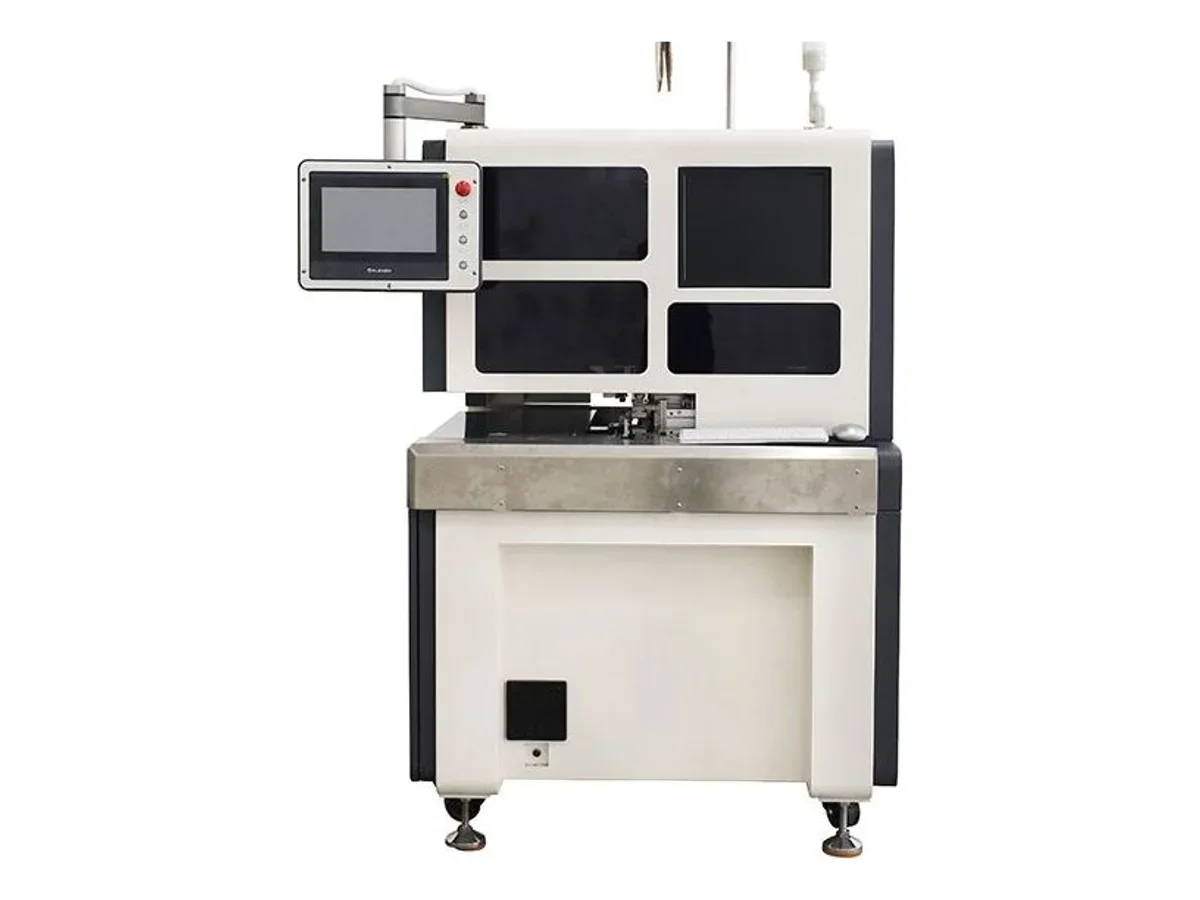
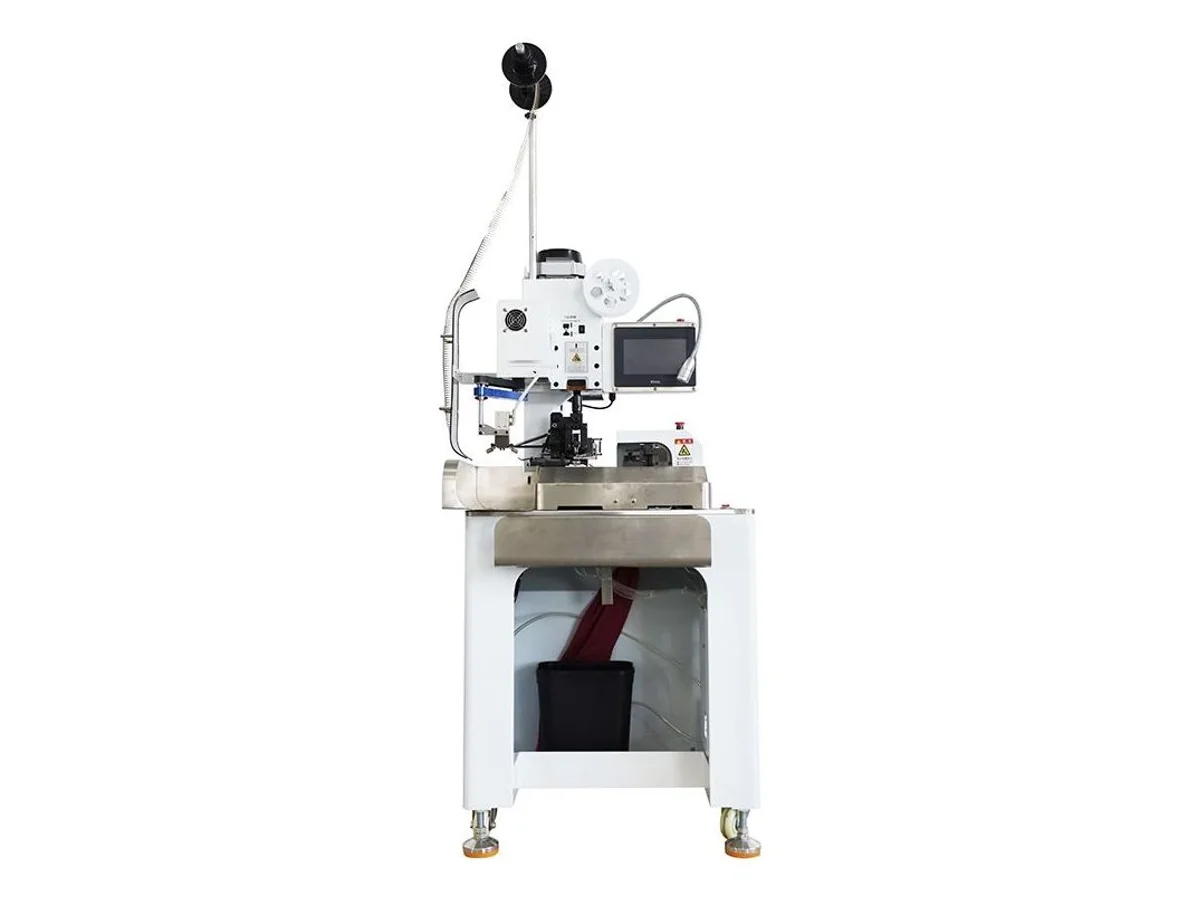
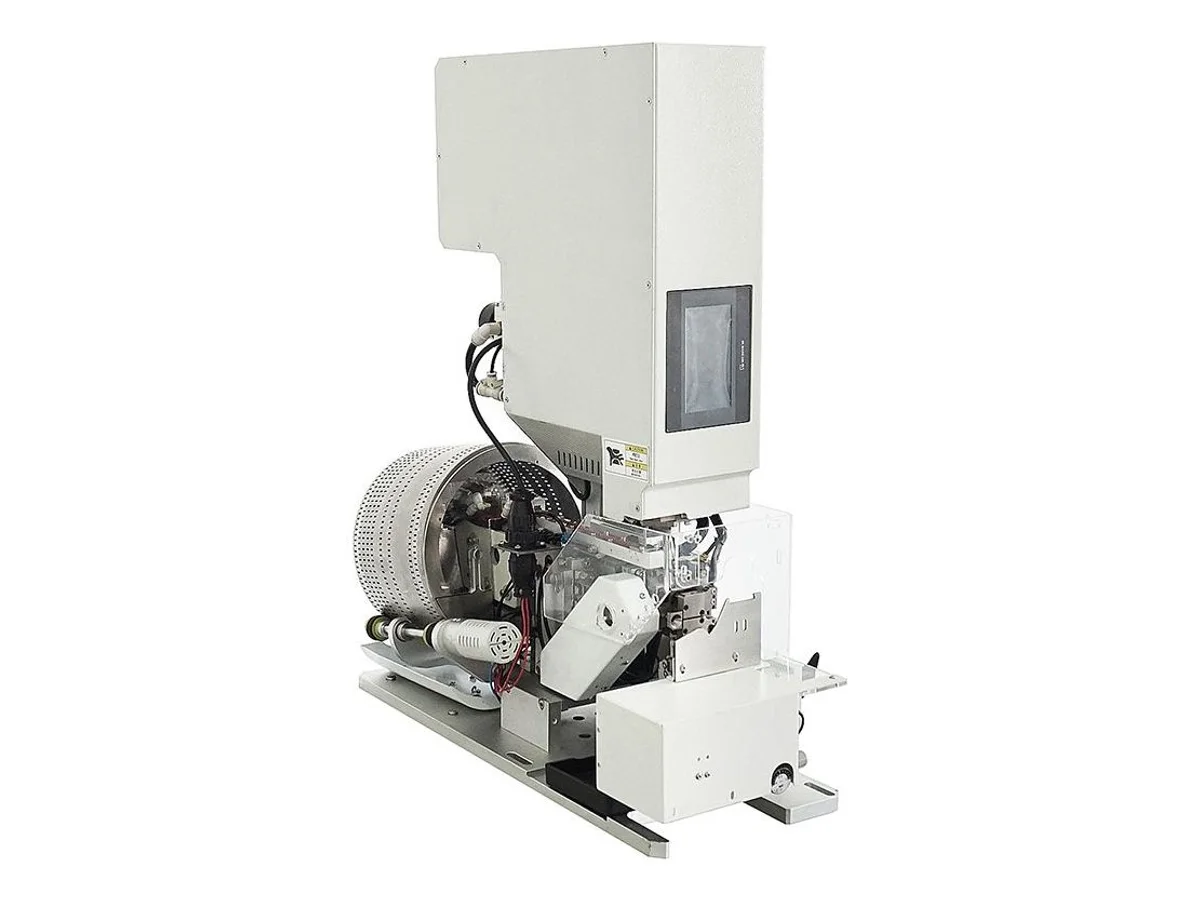
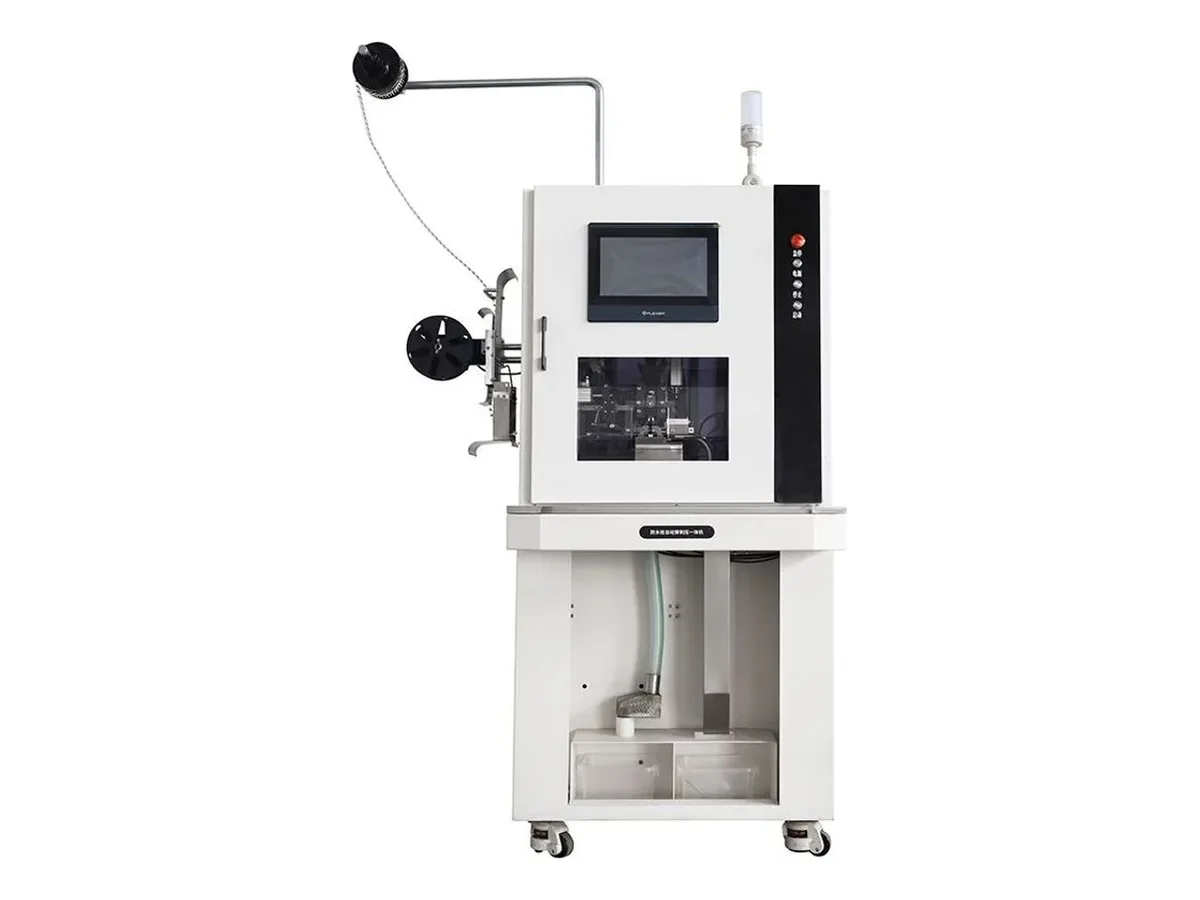
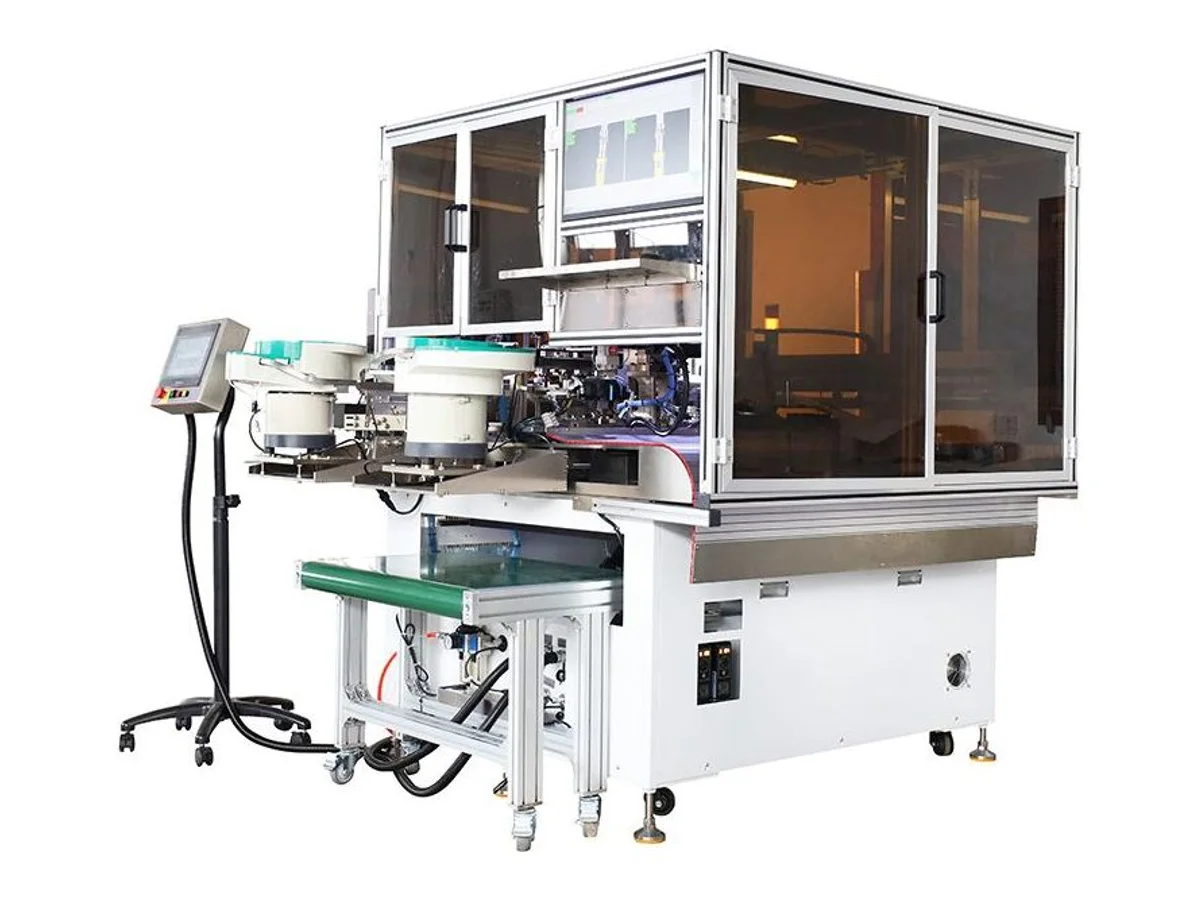
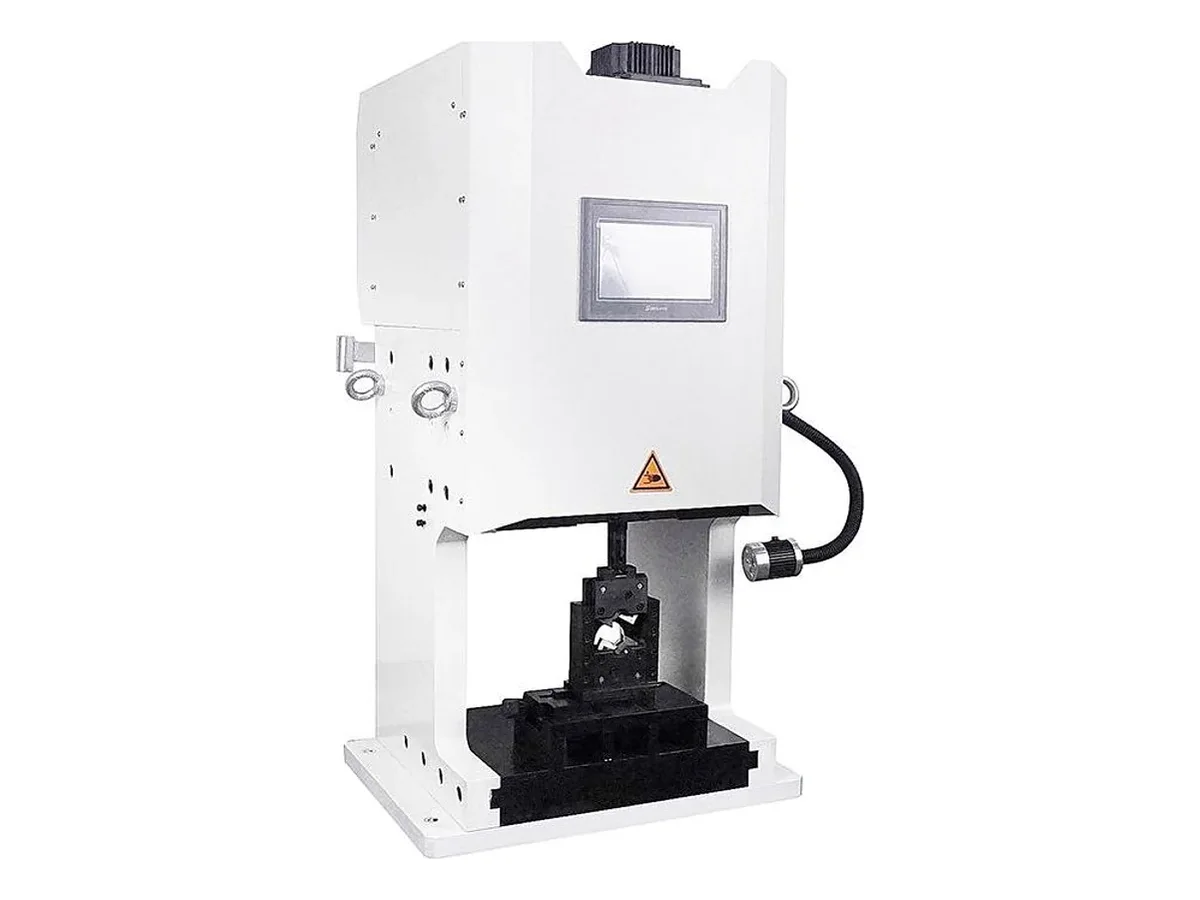
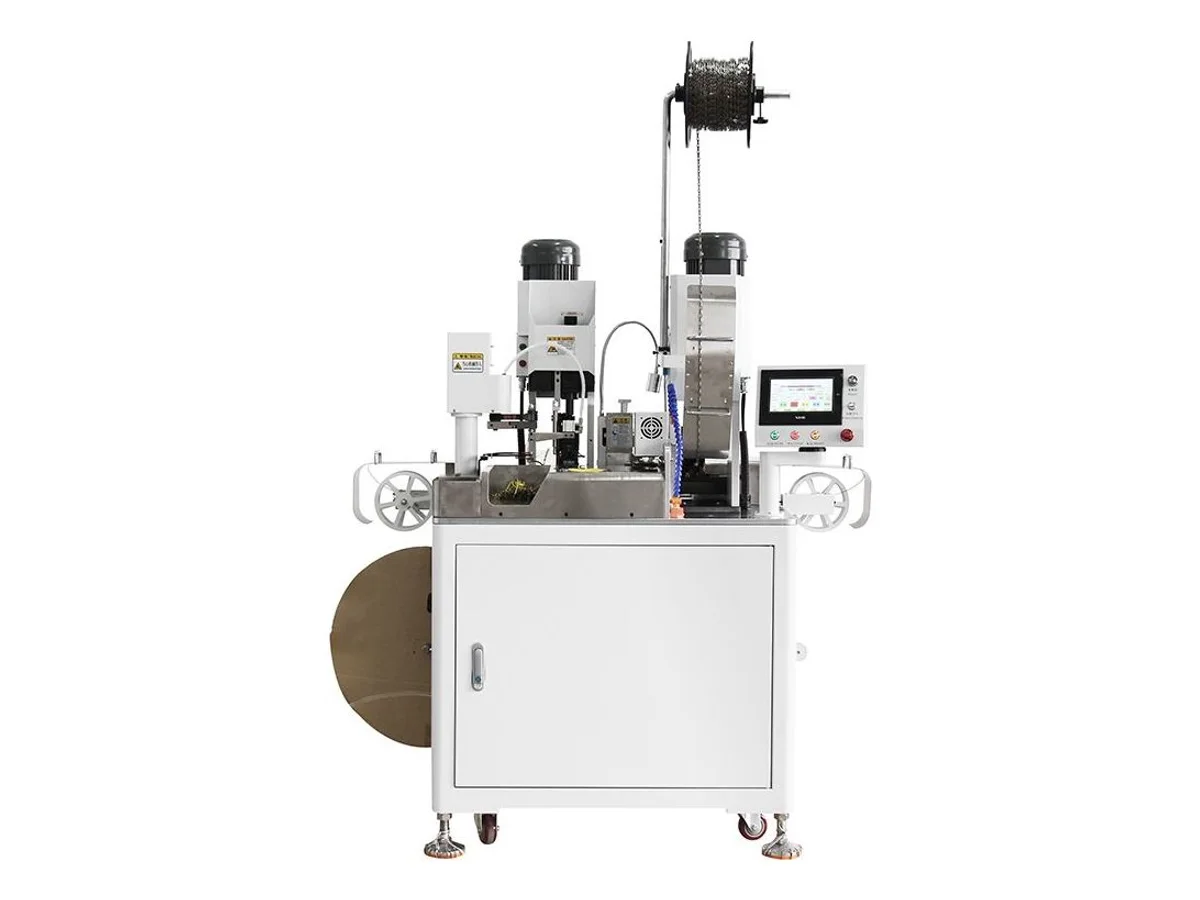
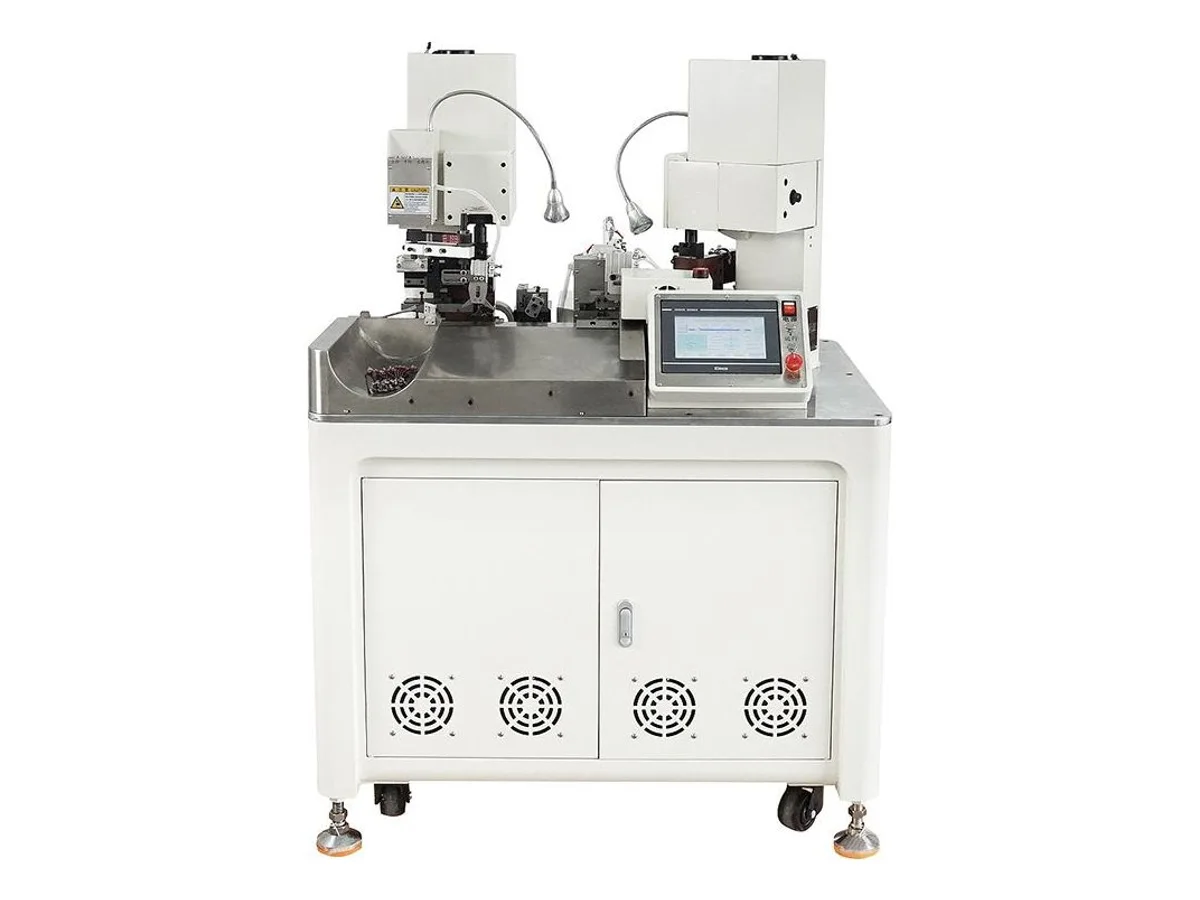
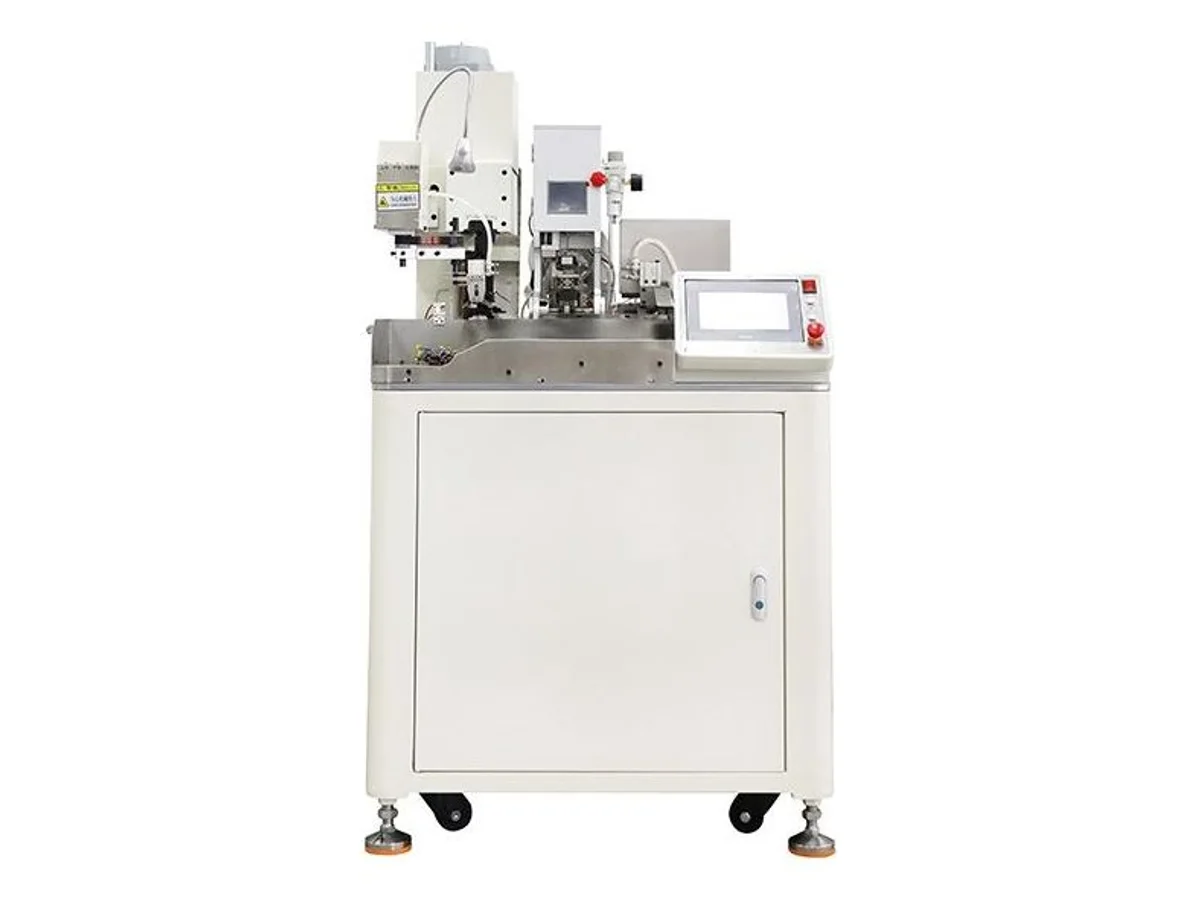
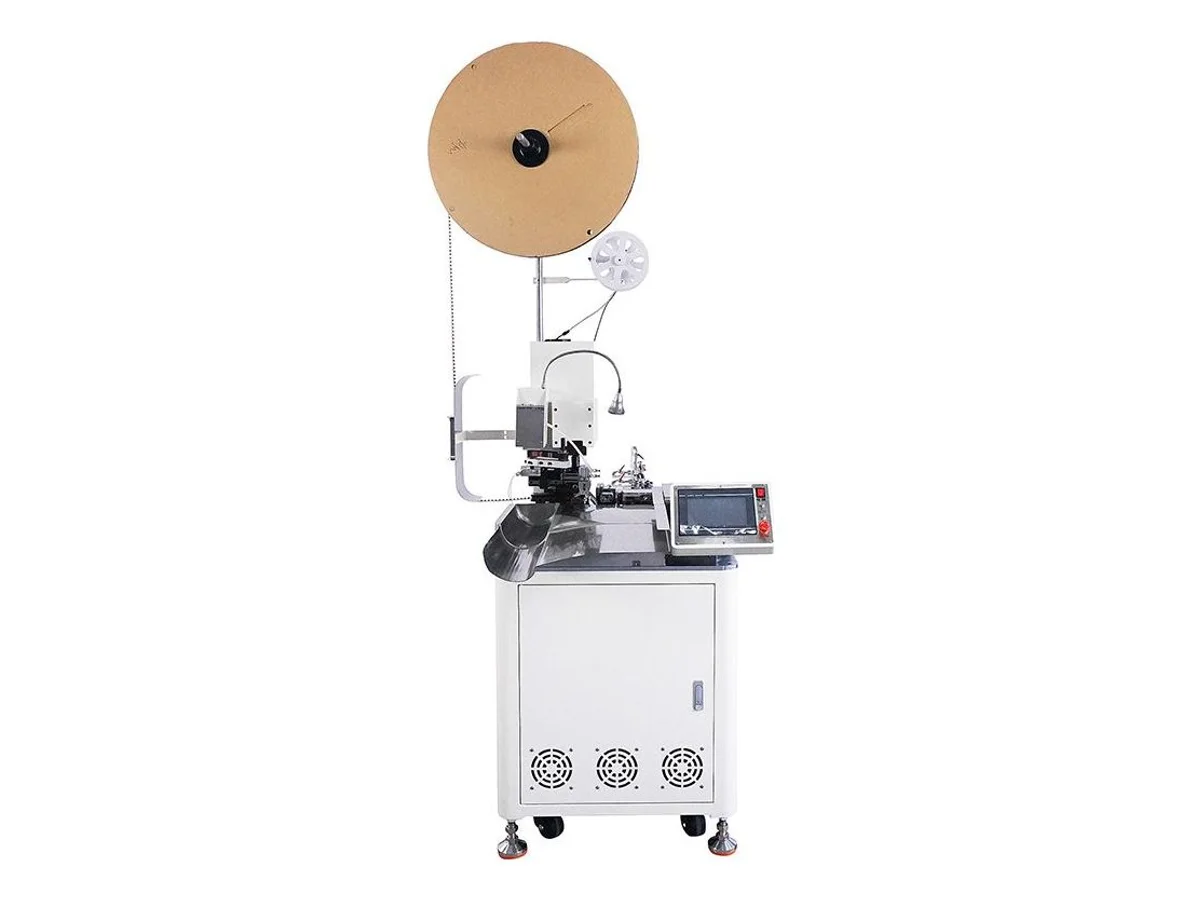
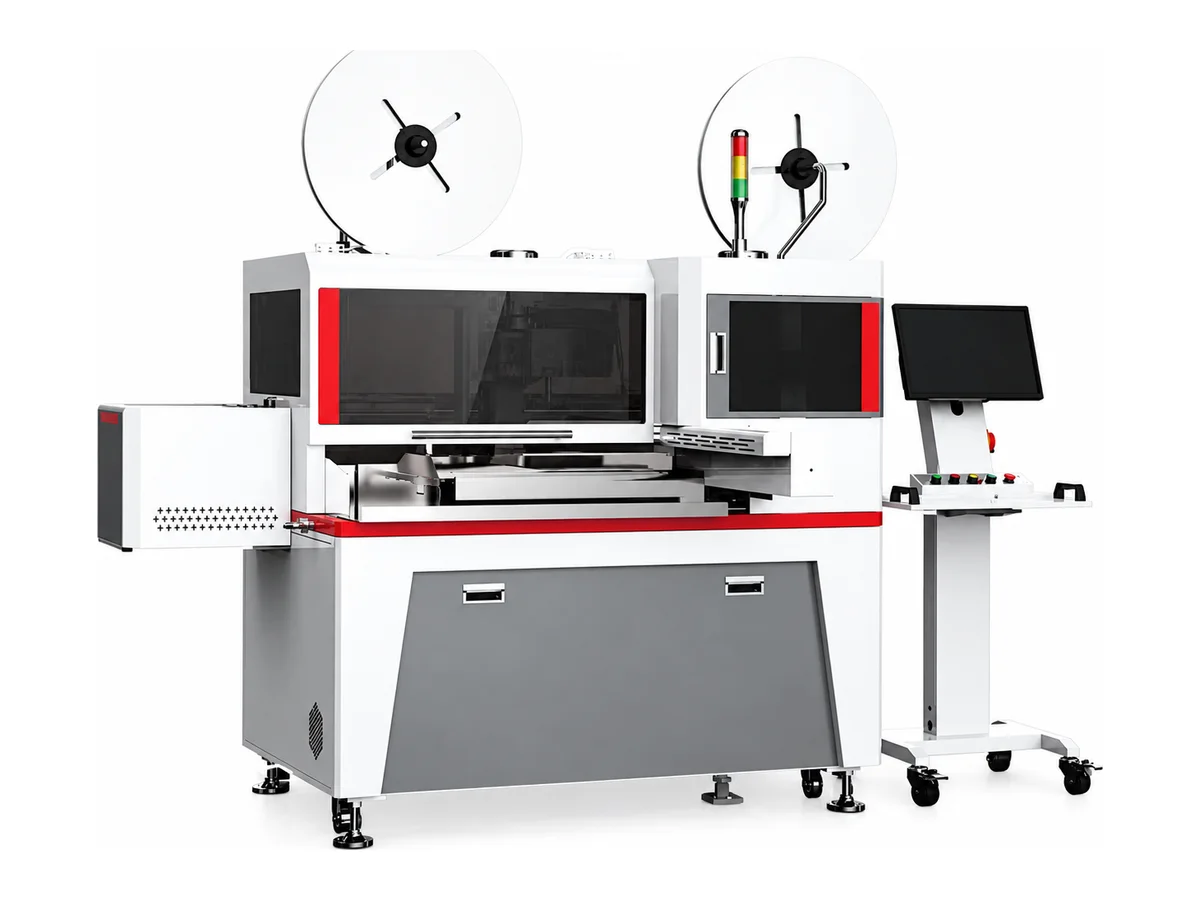
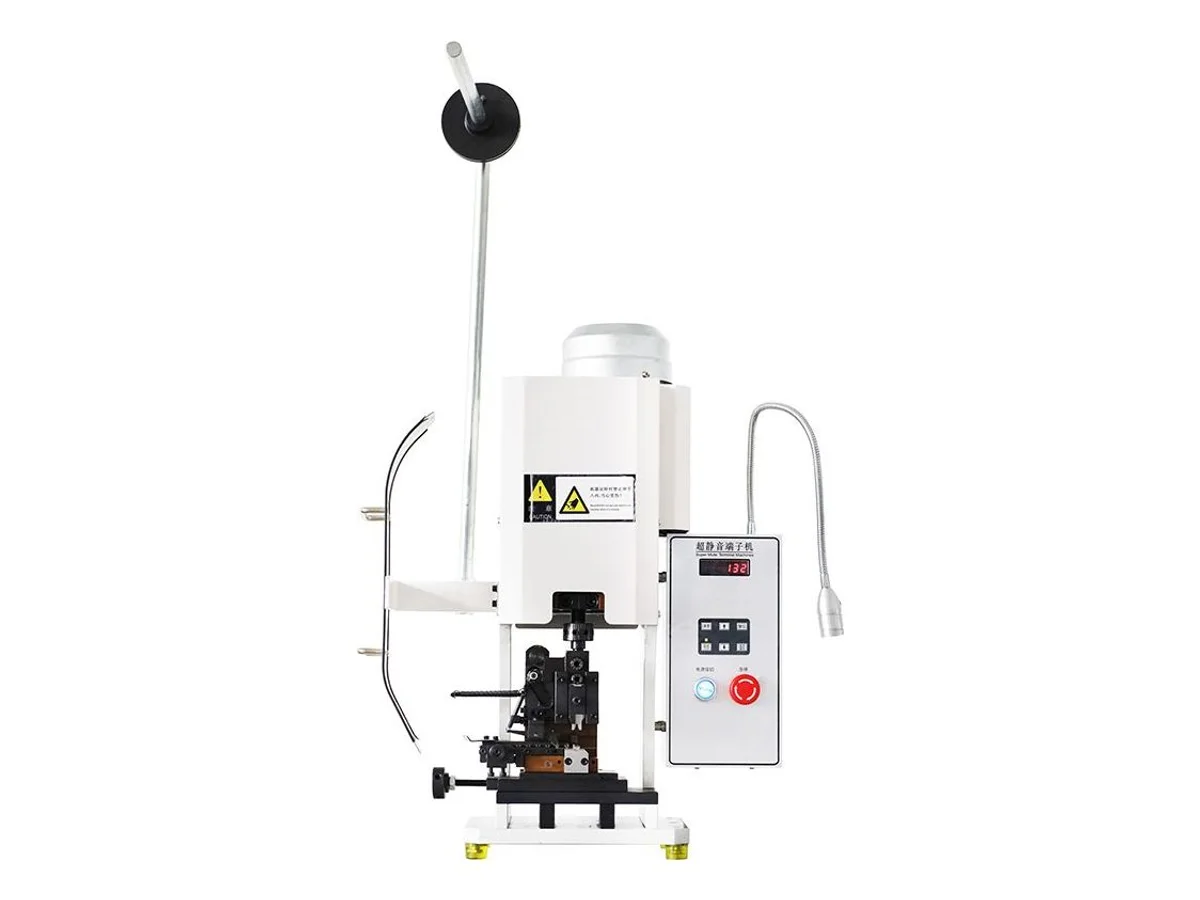
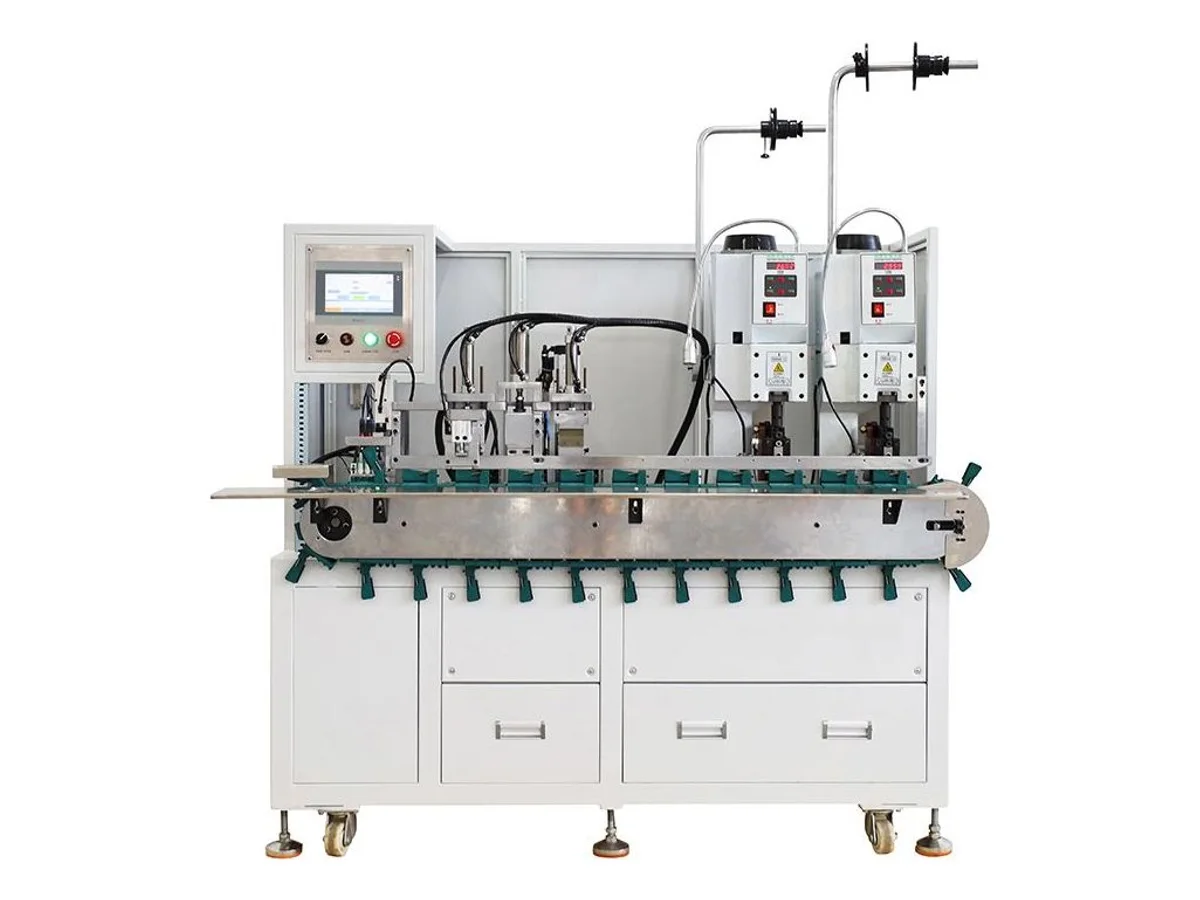
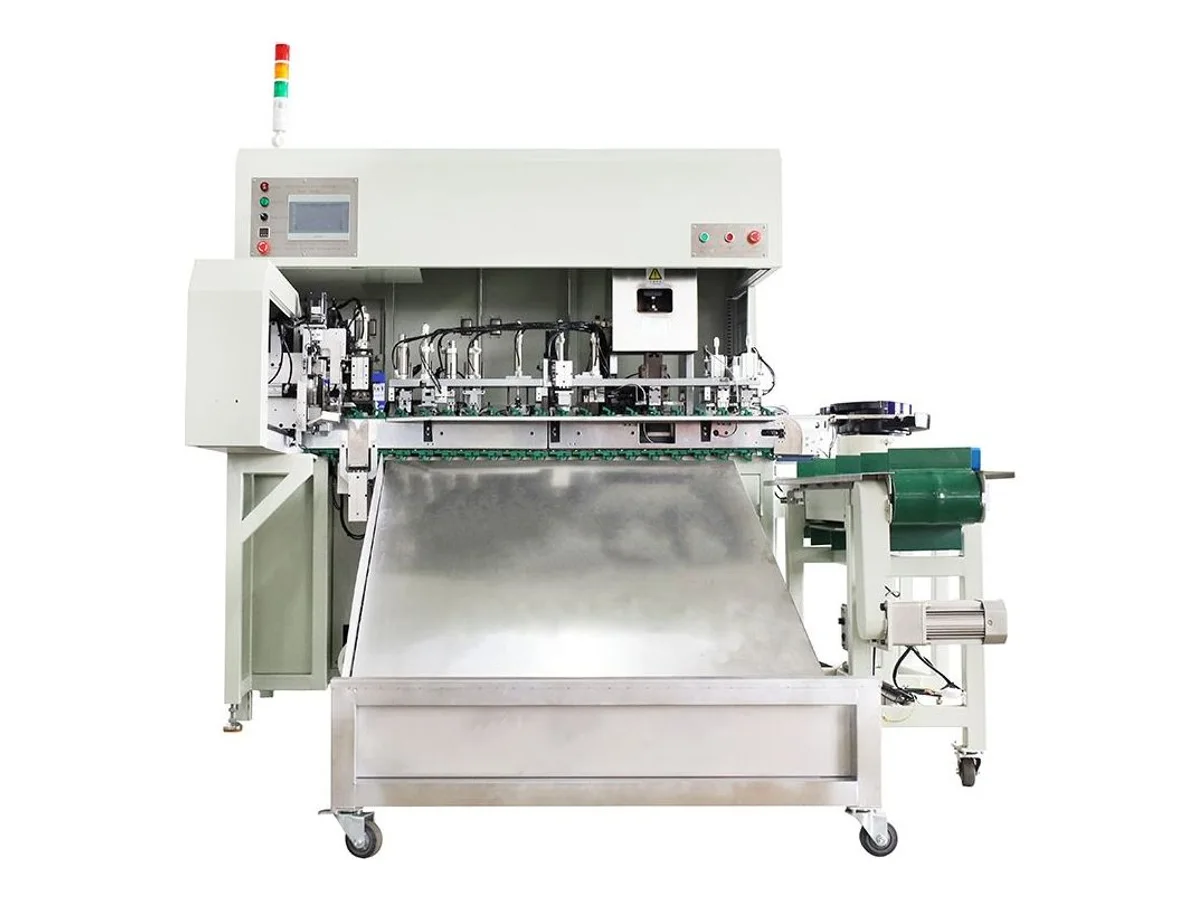
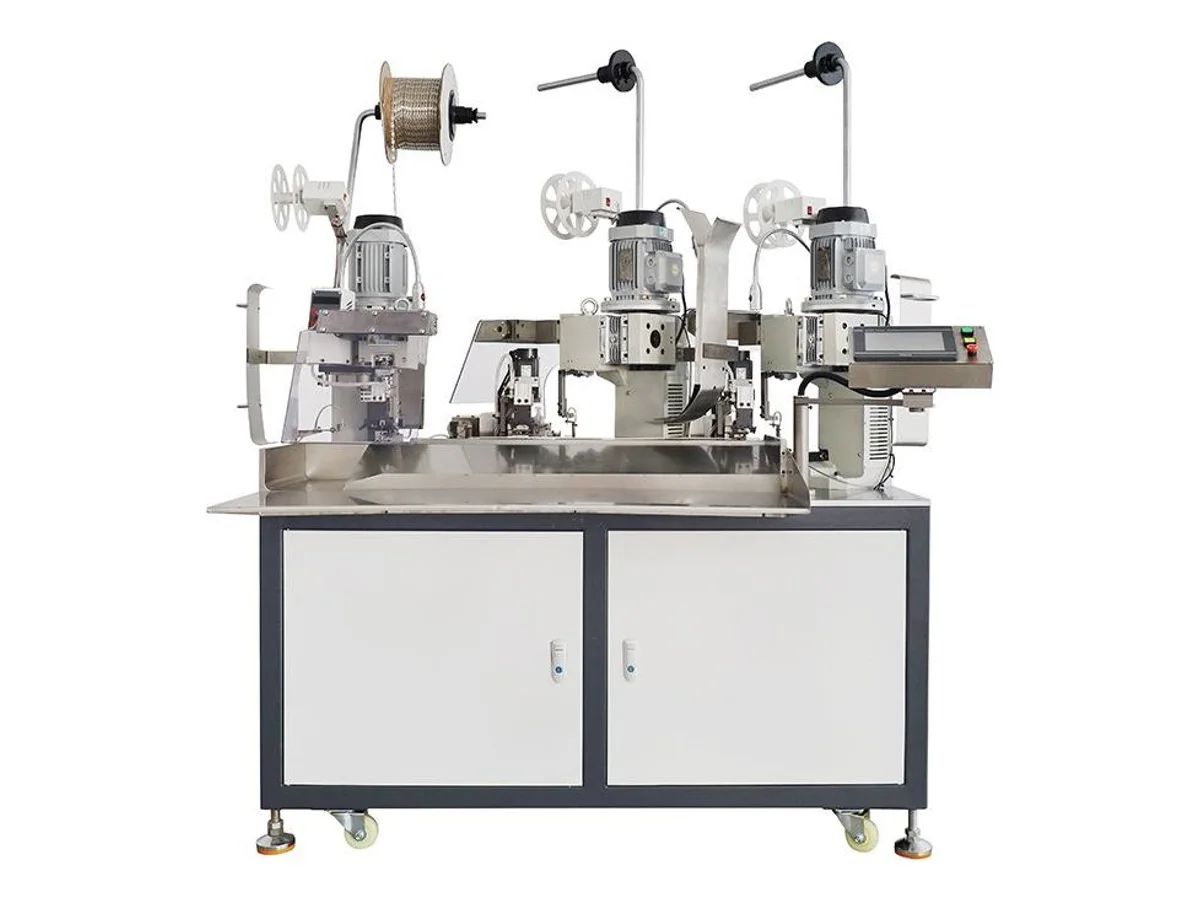
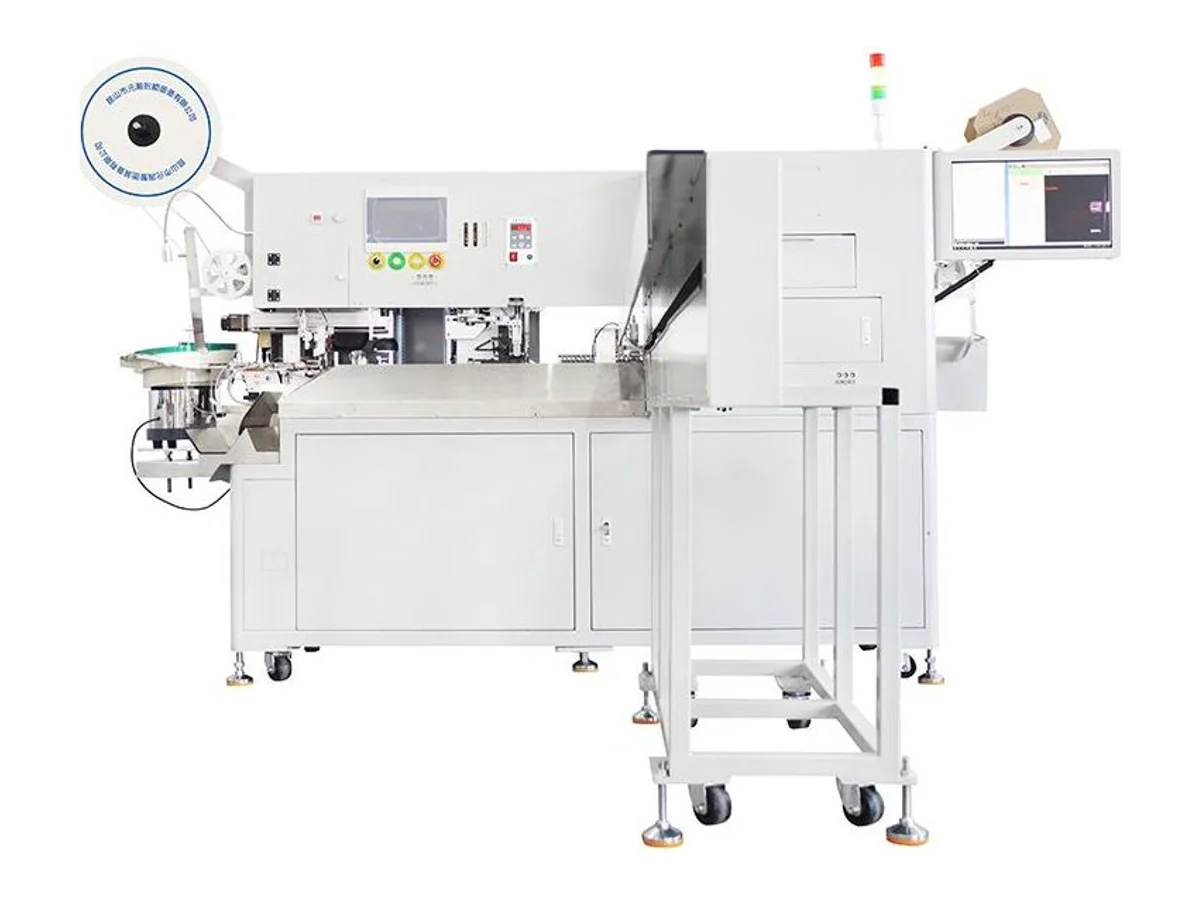
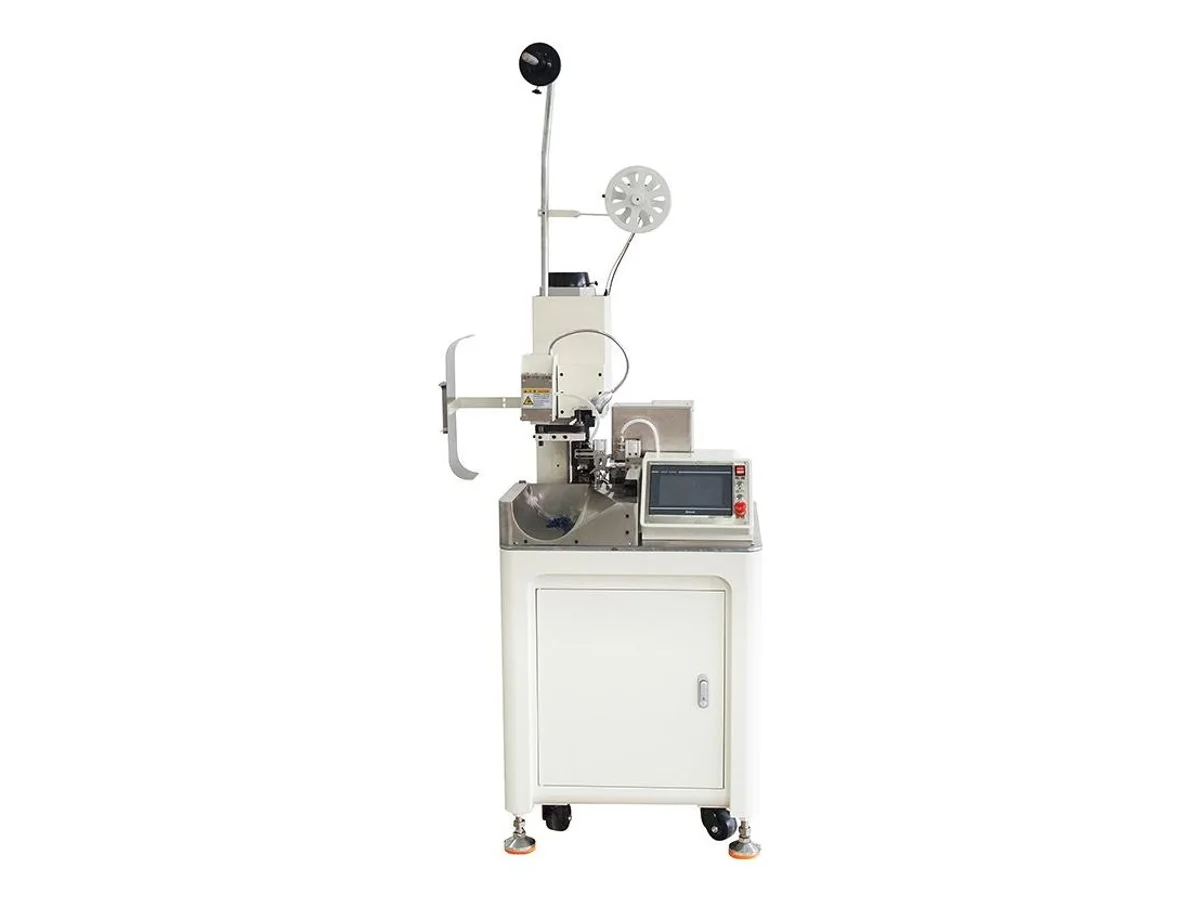
Máy ép, dây chuyền và đầu cốt cáp: ba nhu cầu mua khác nhau
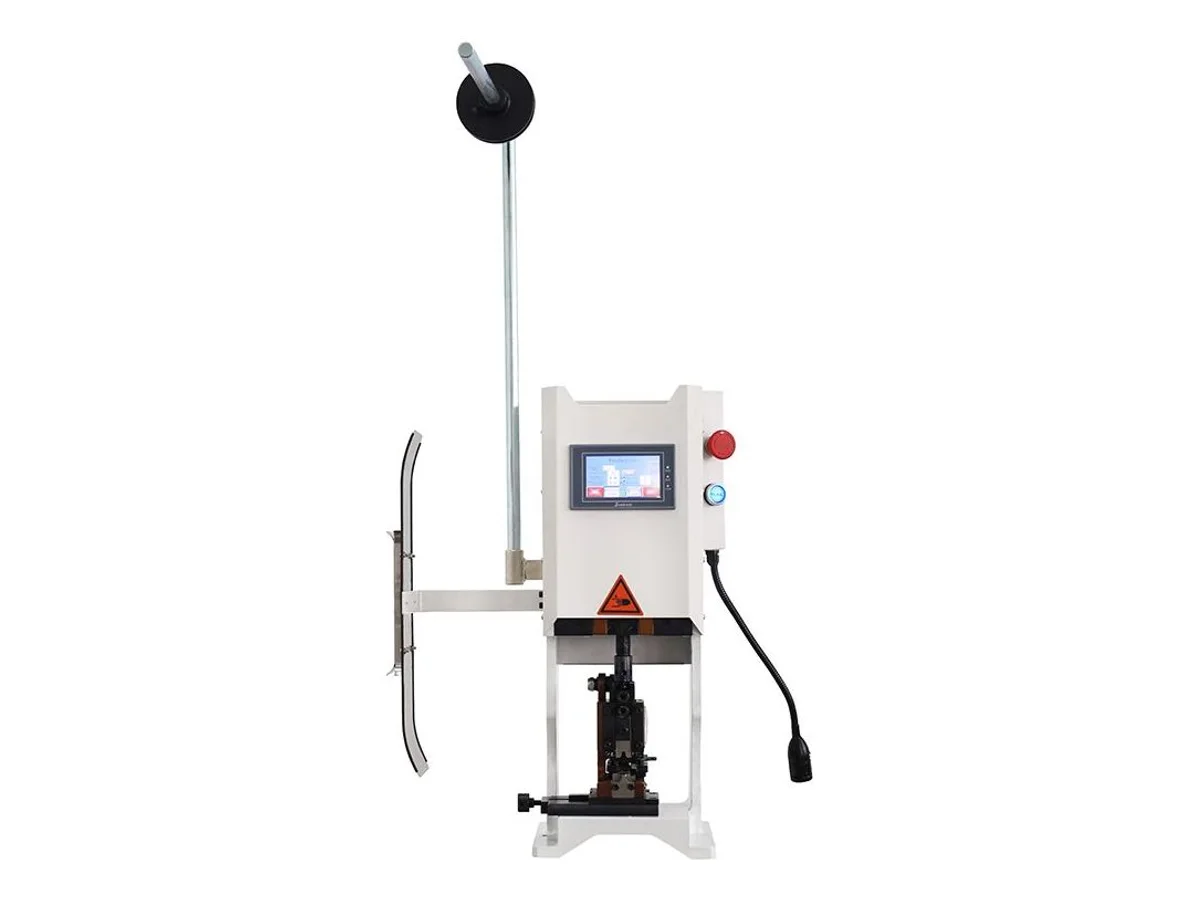
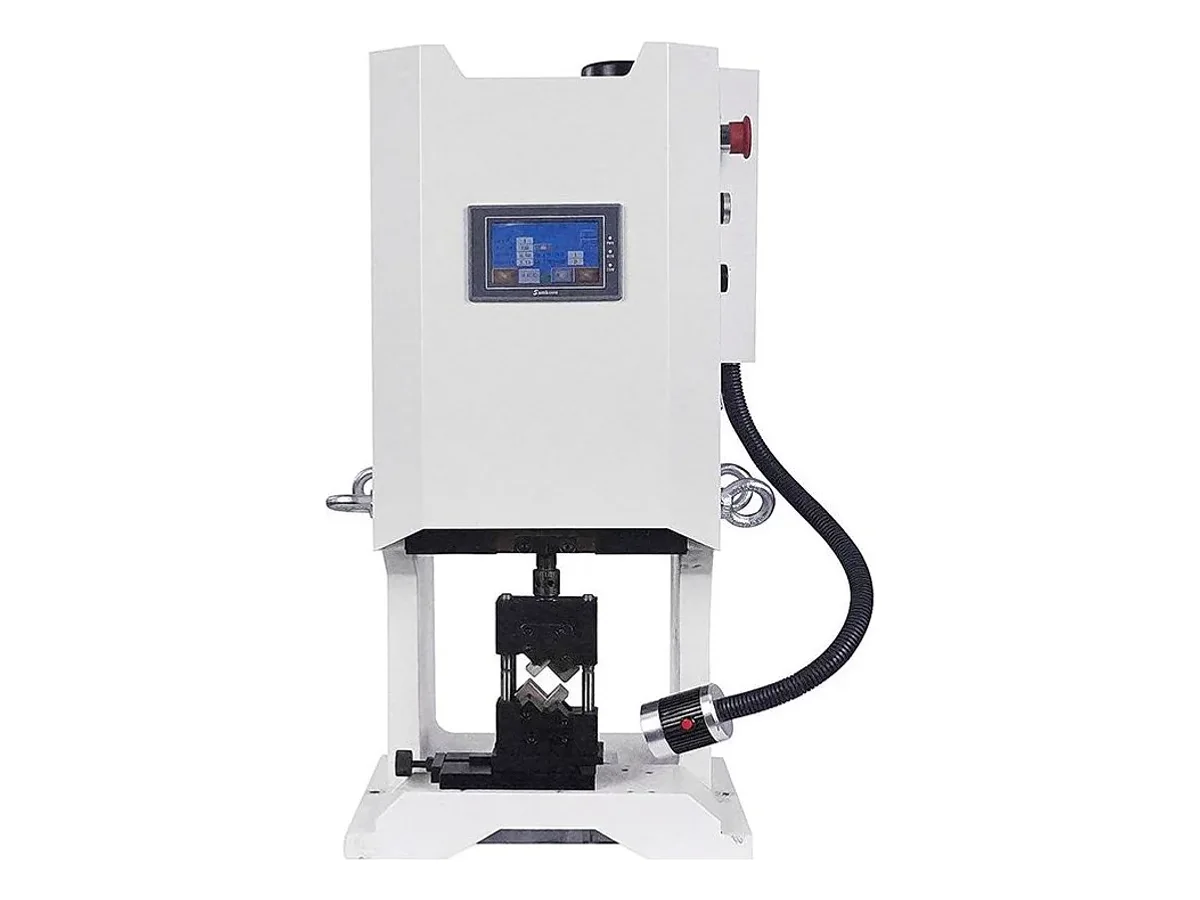
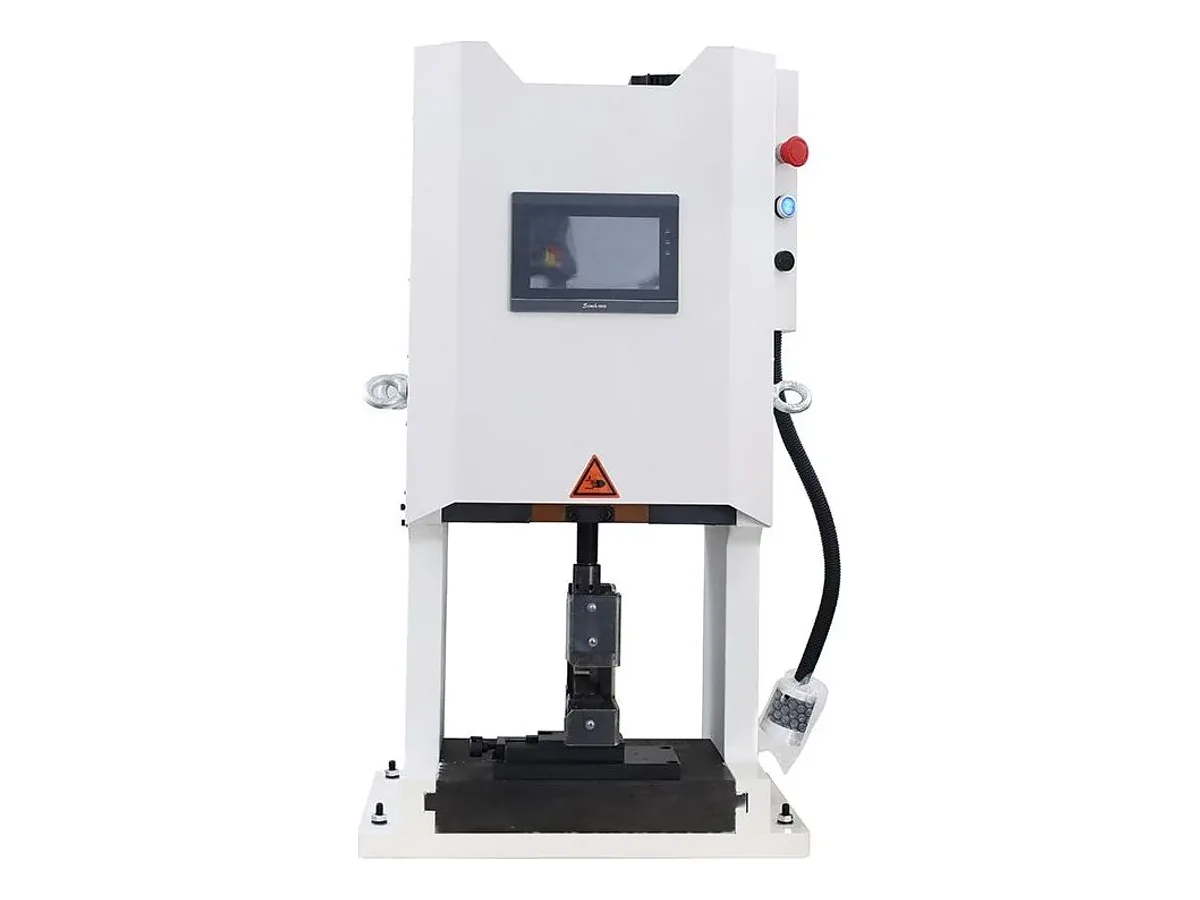
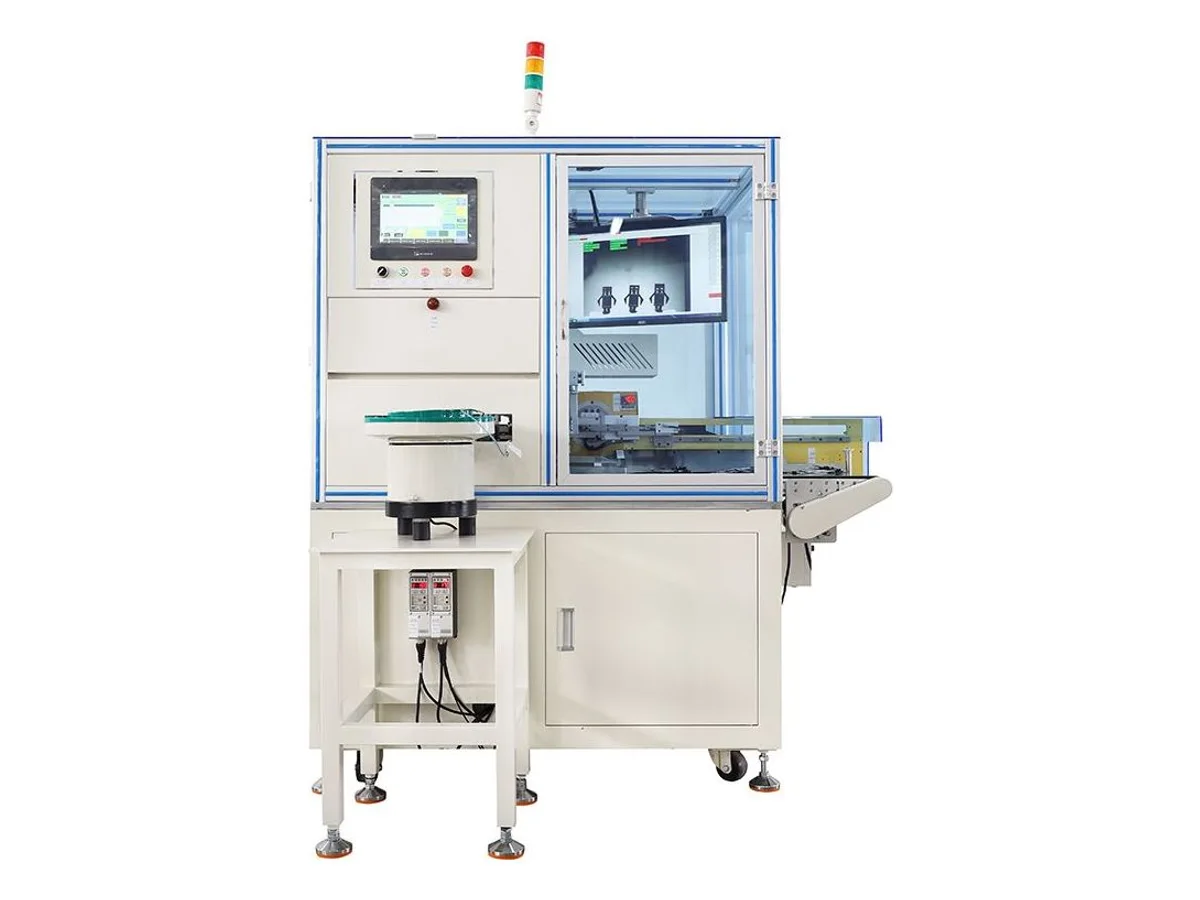
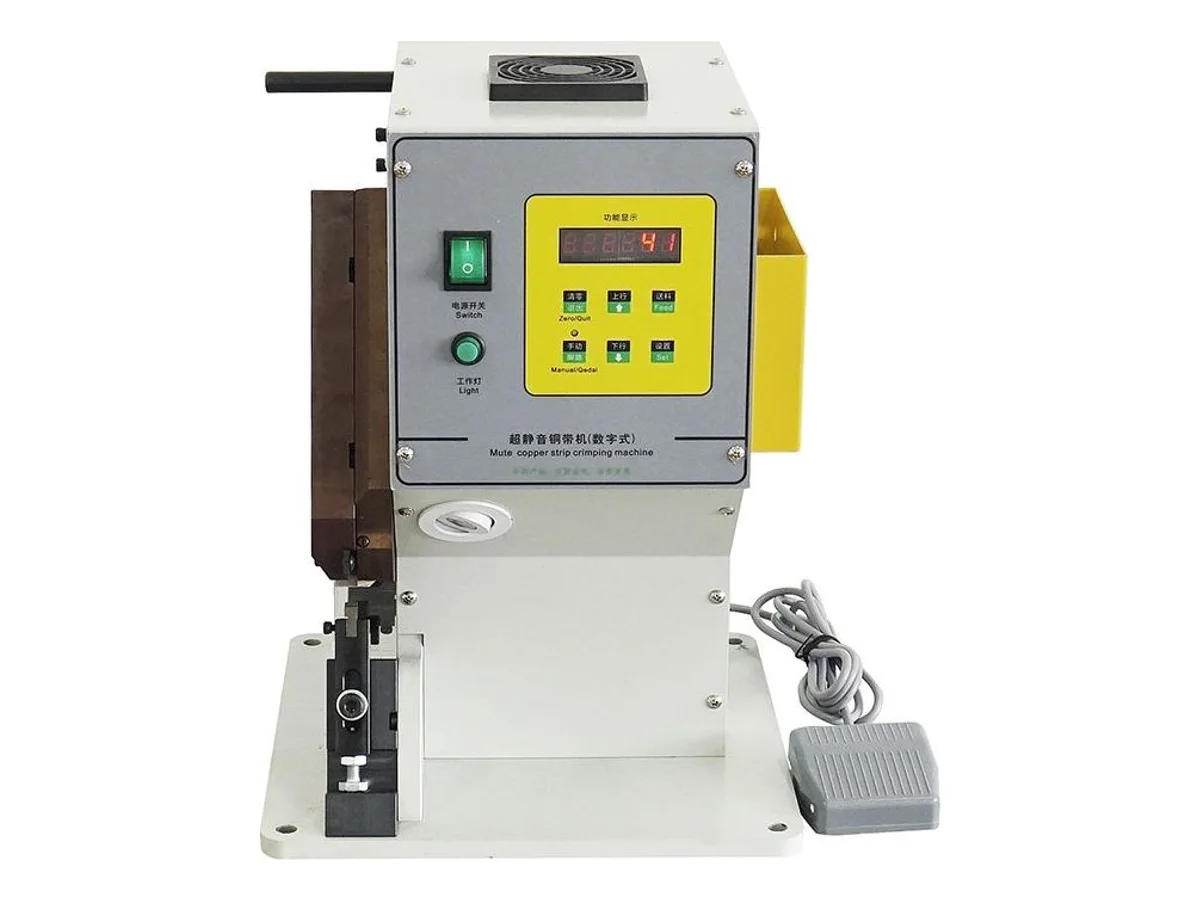
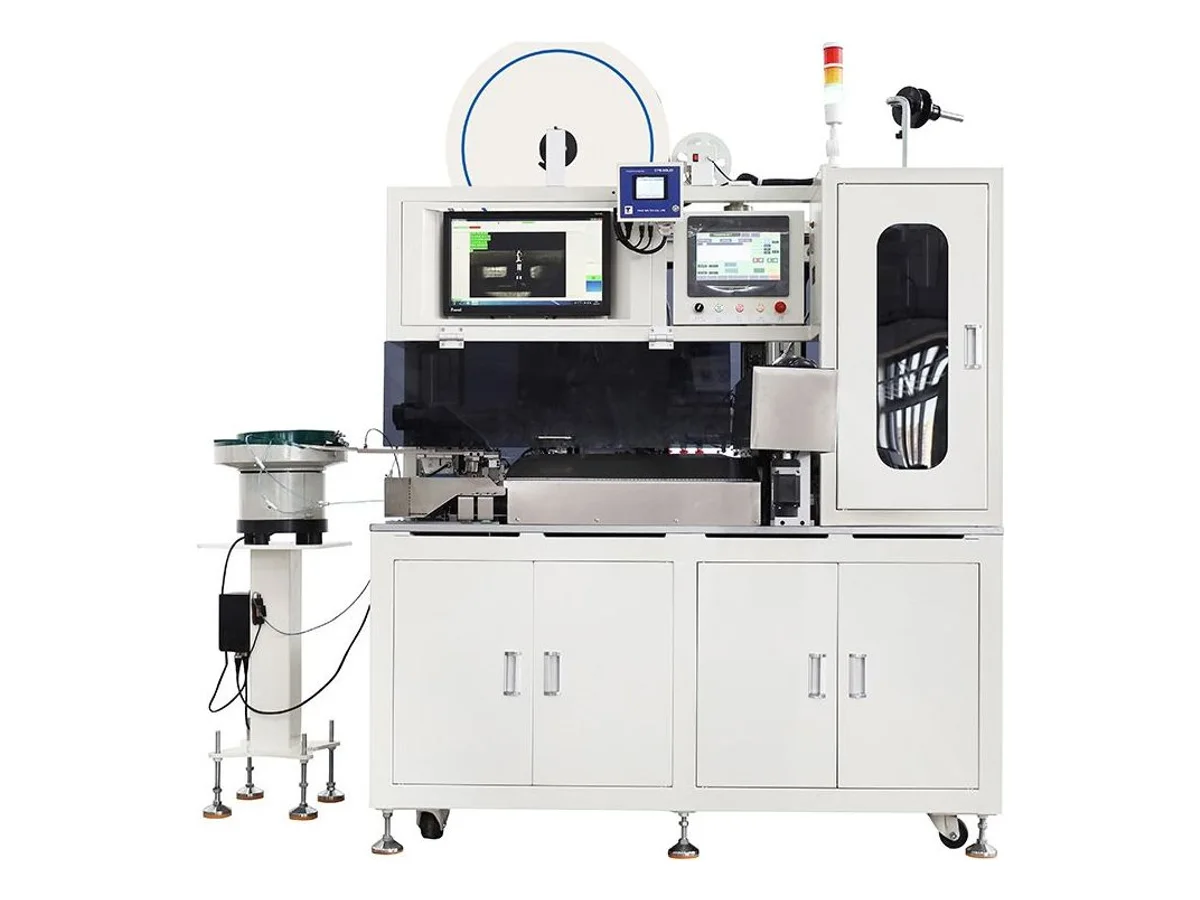
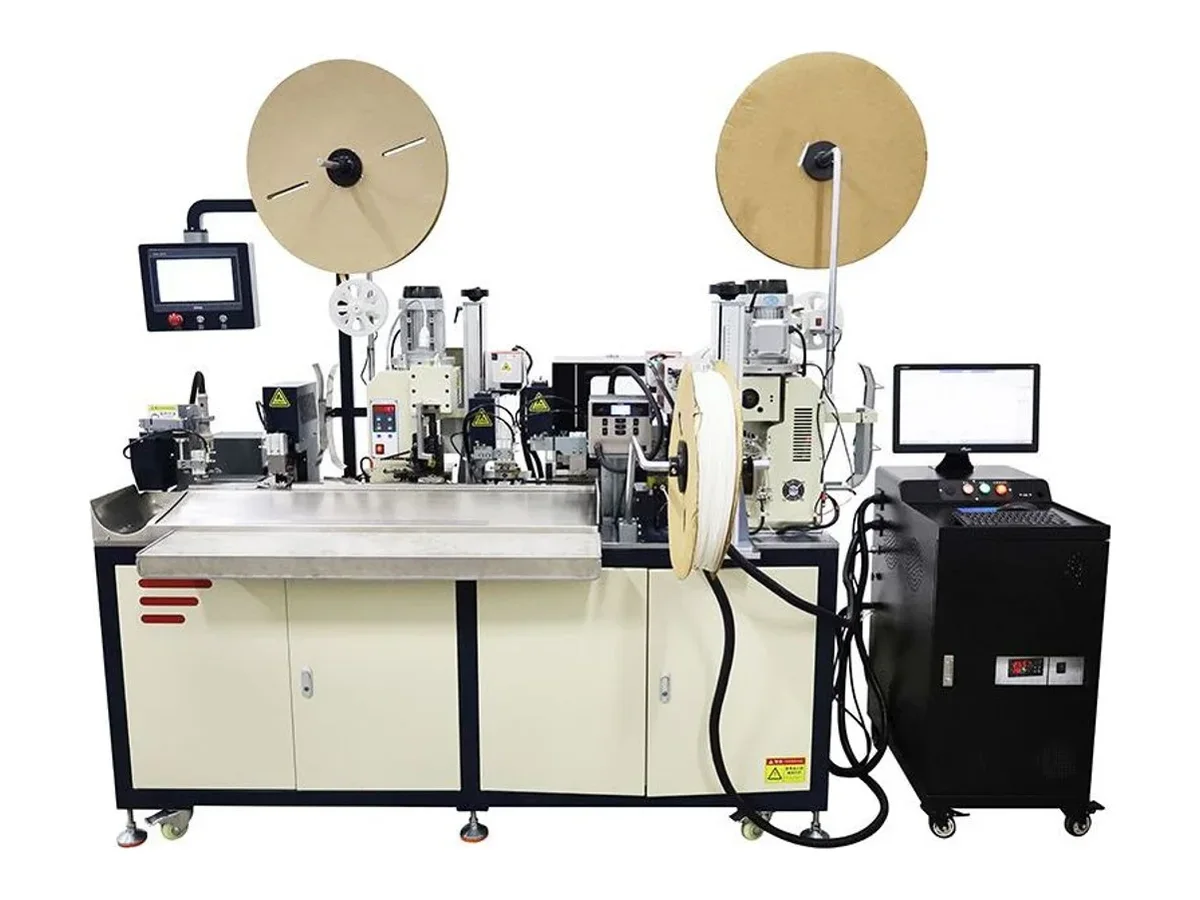
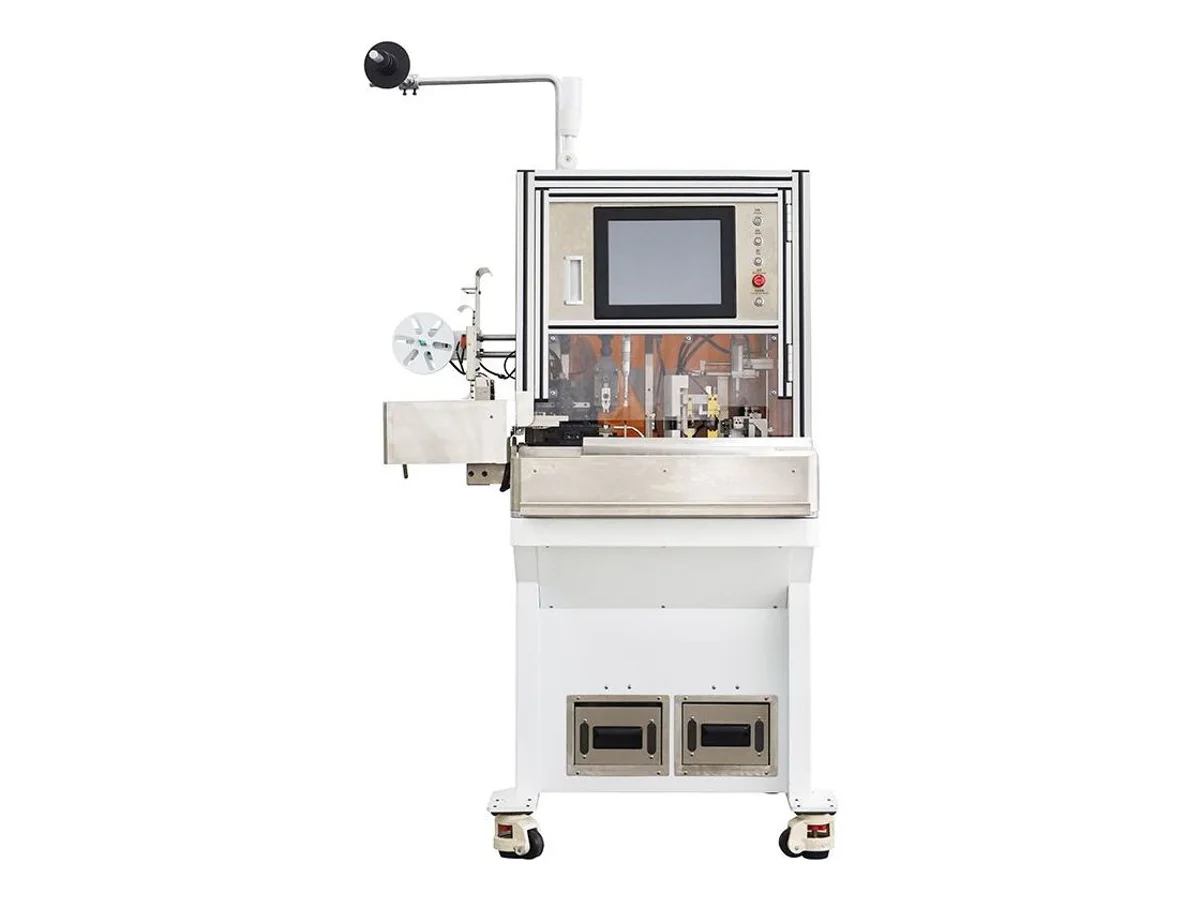
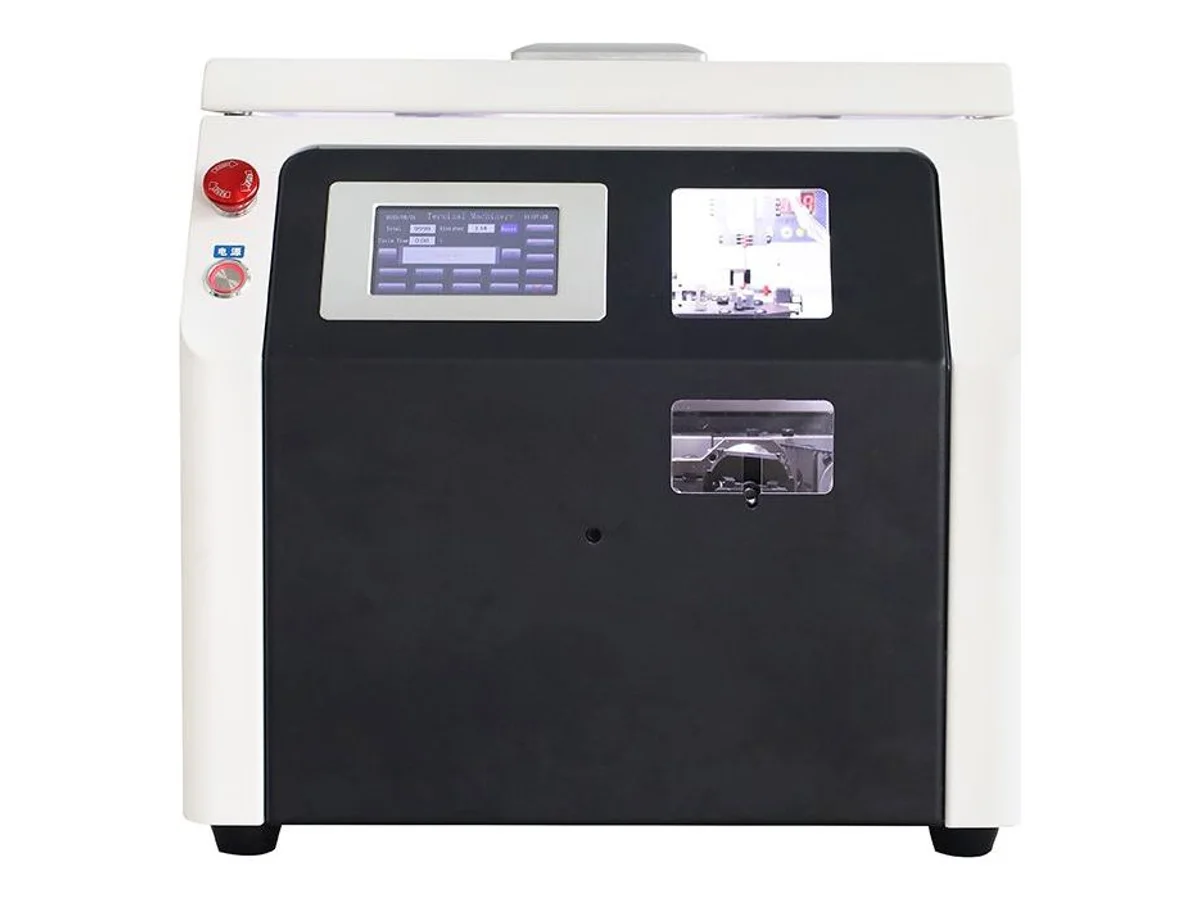
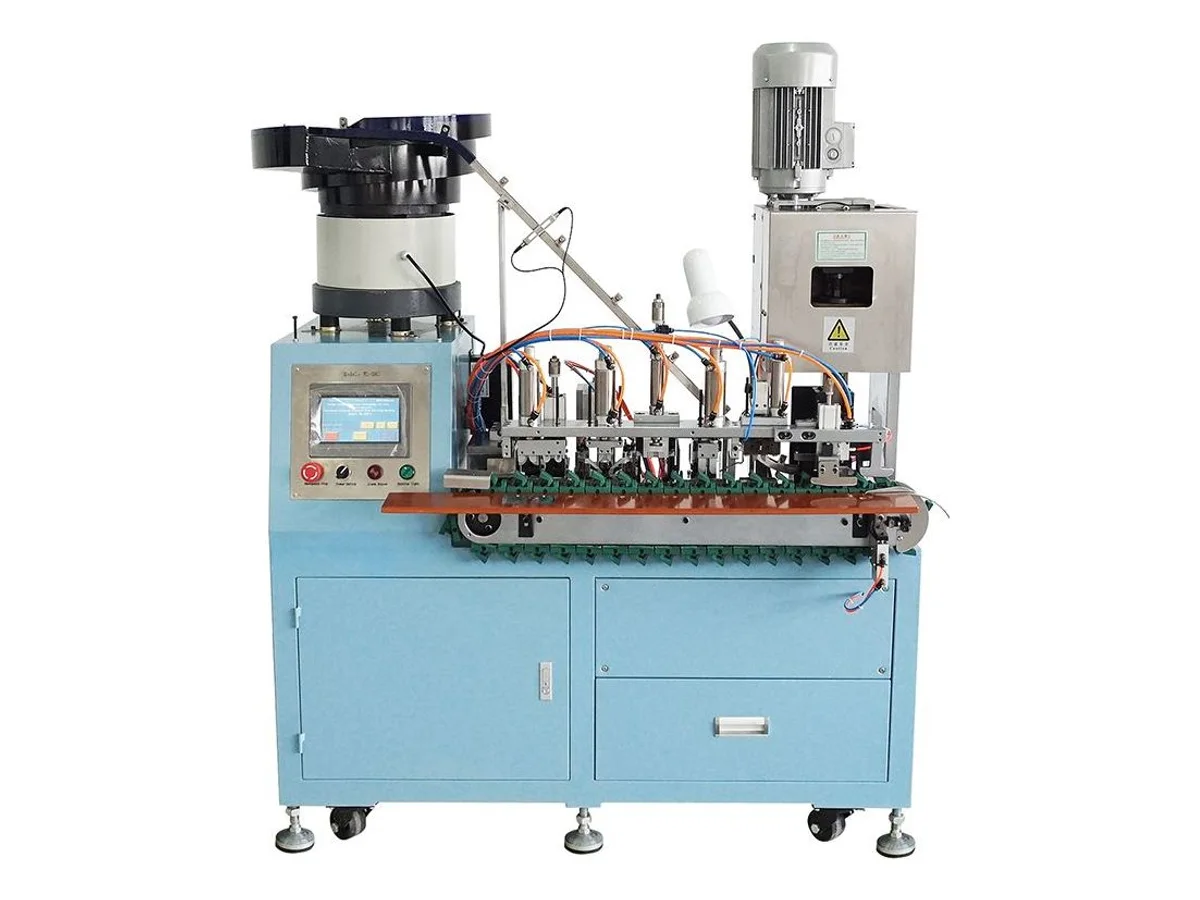
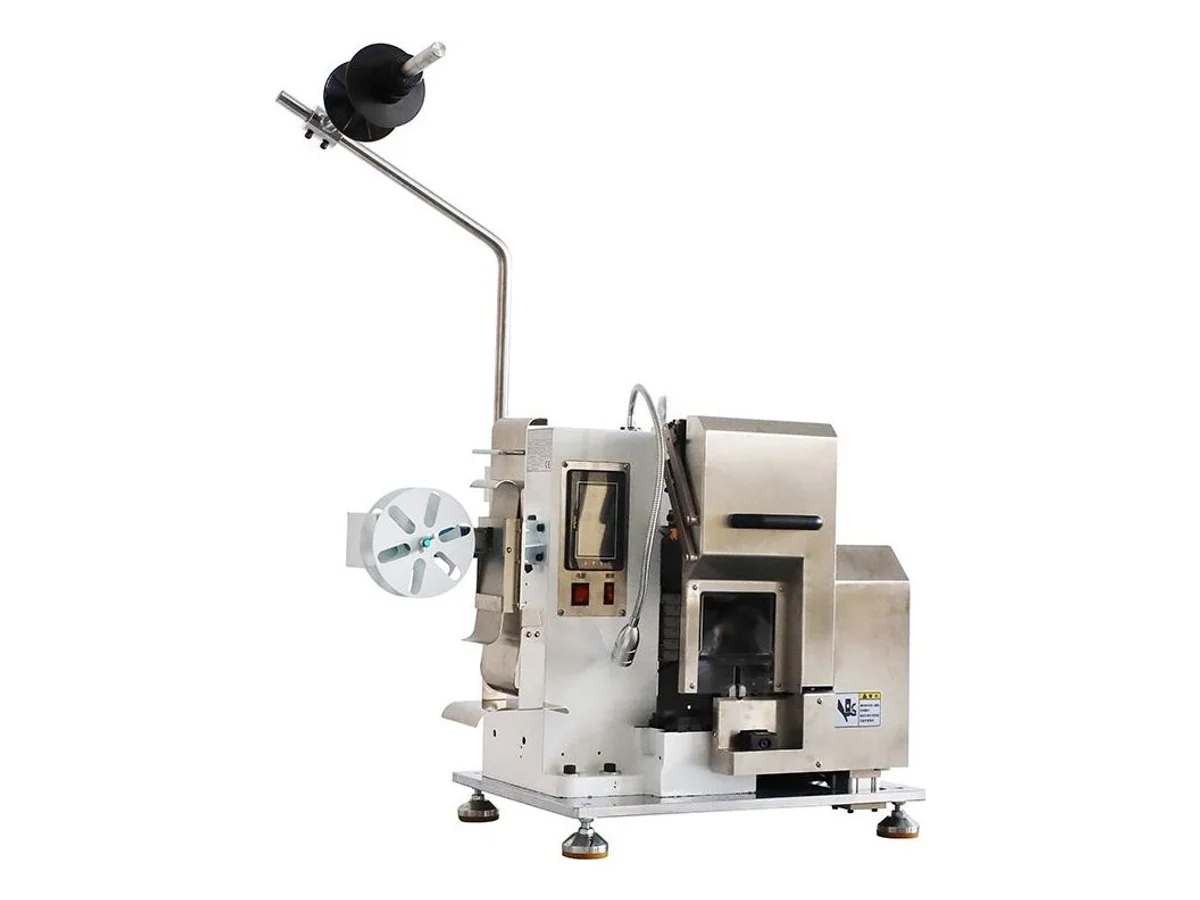
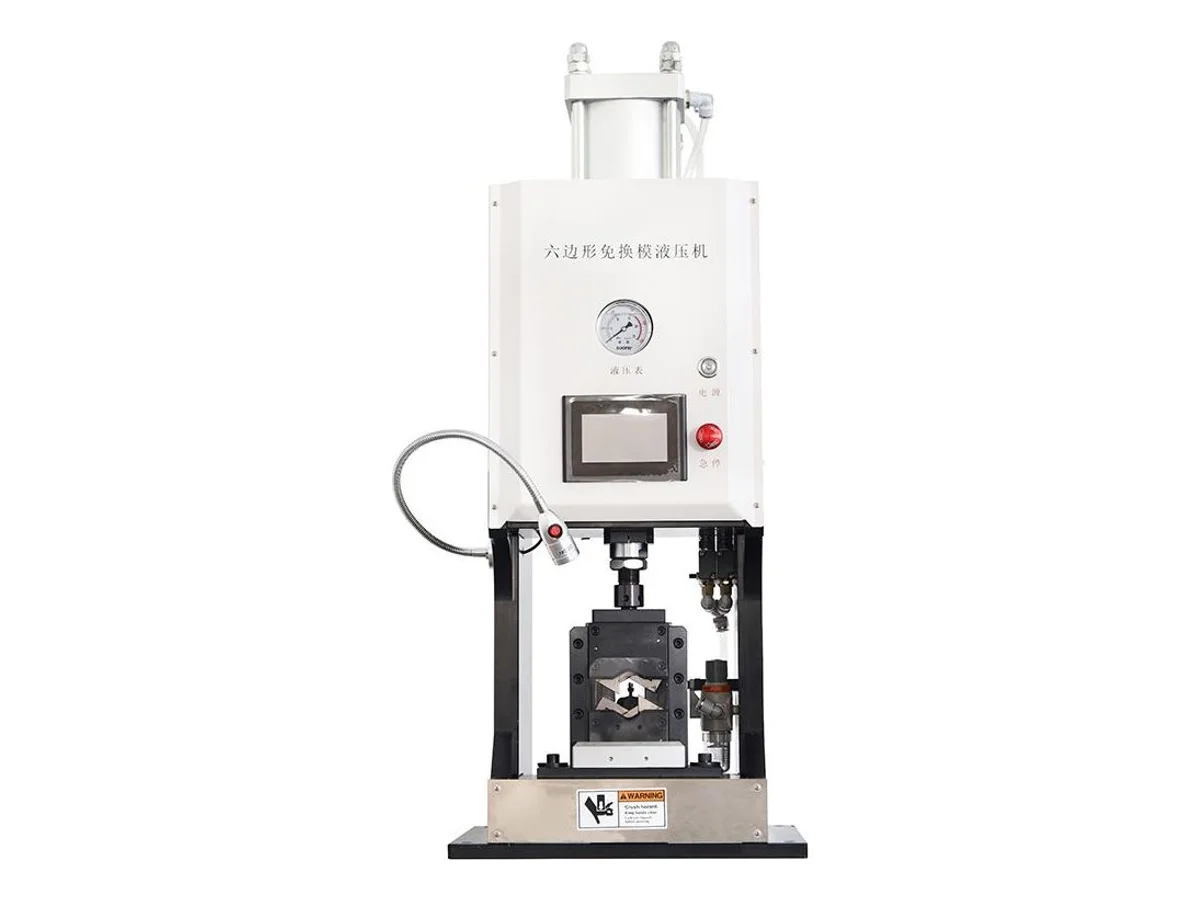
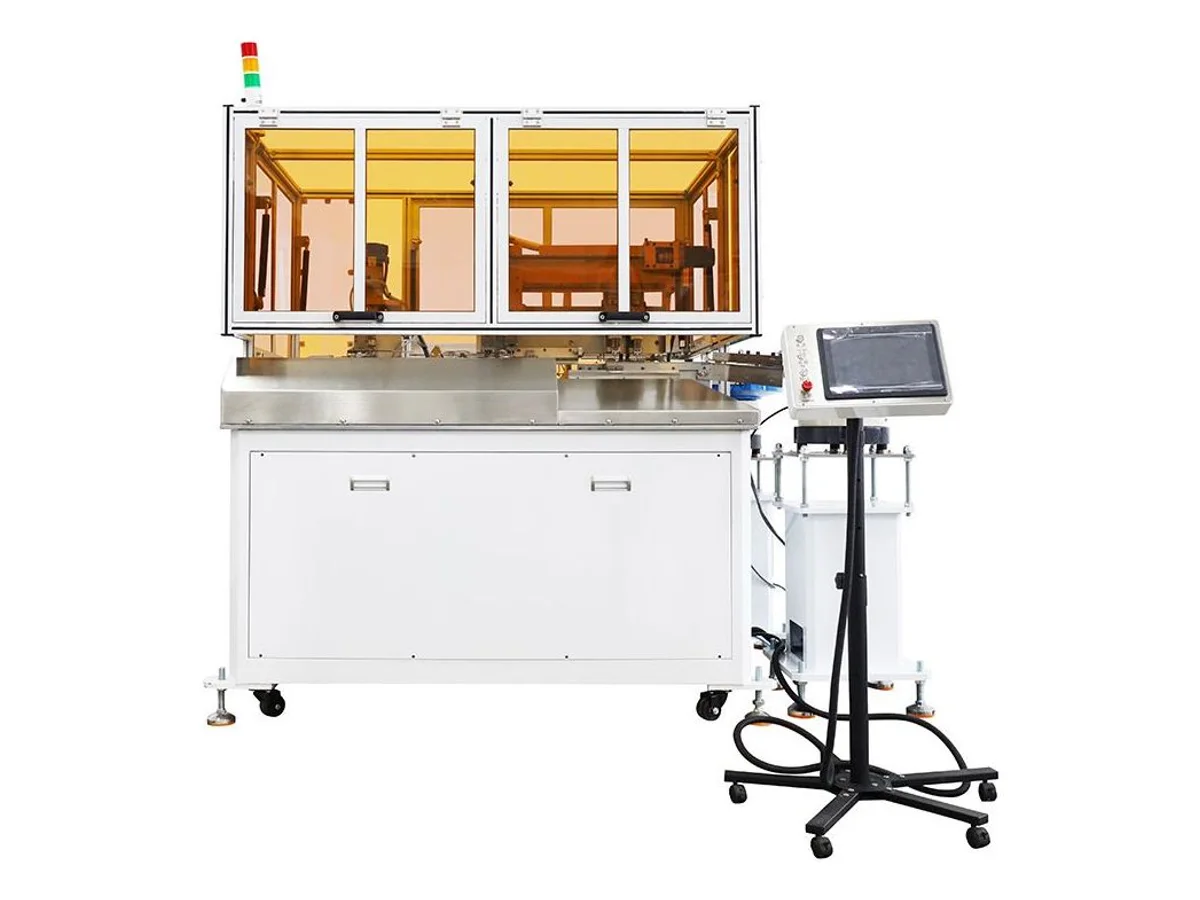
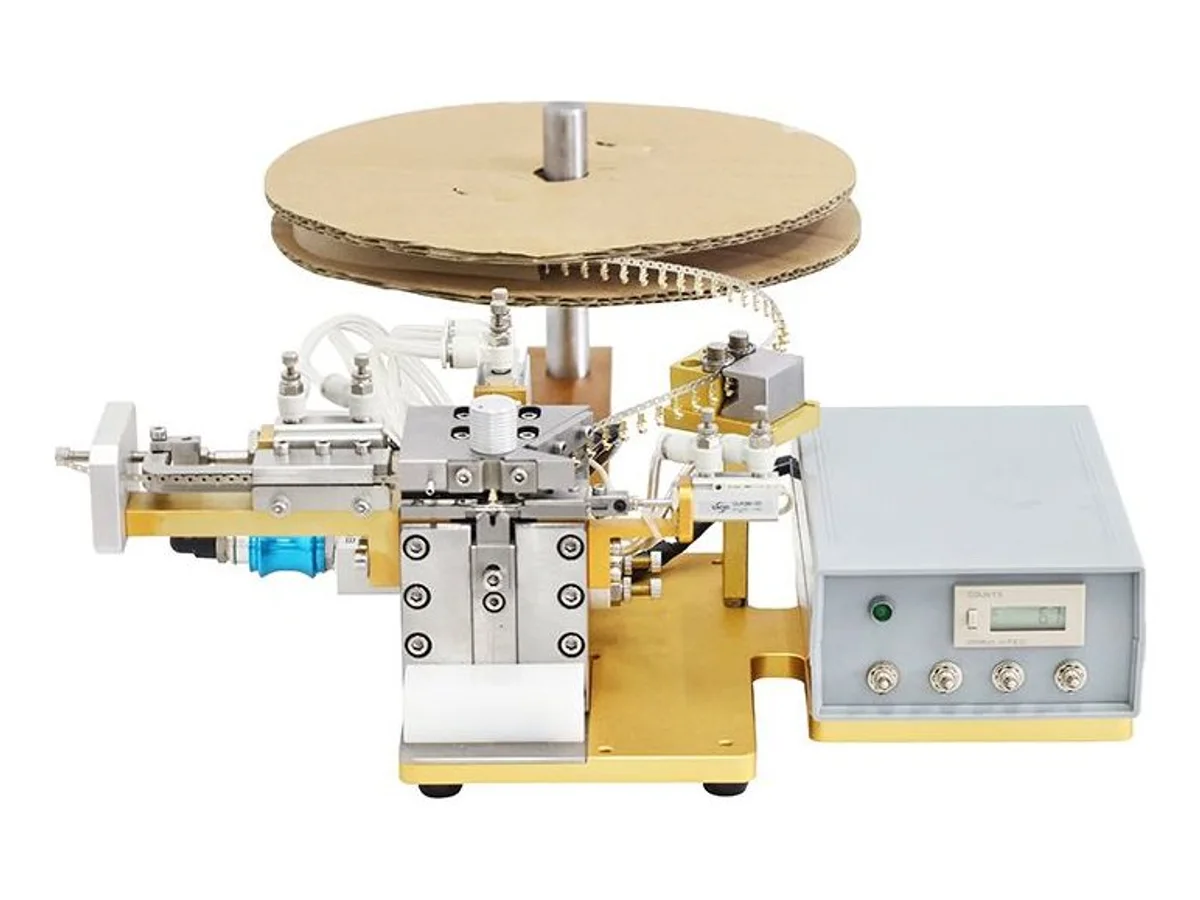
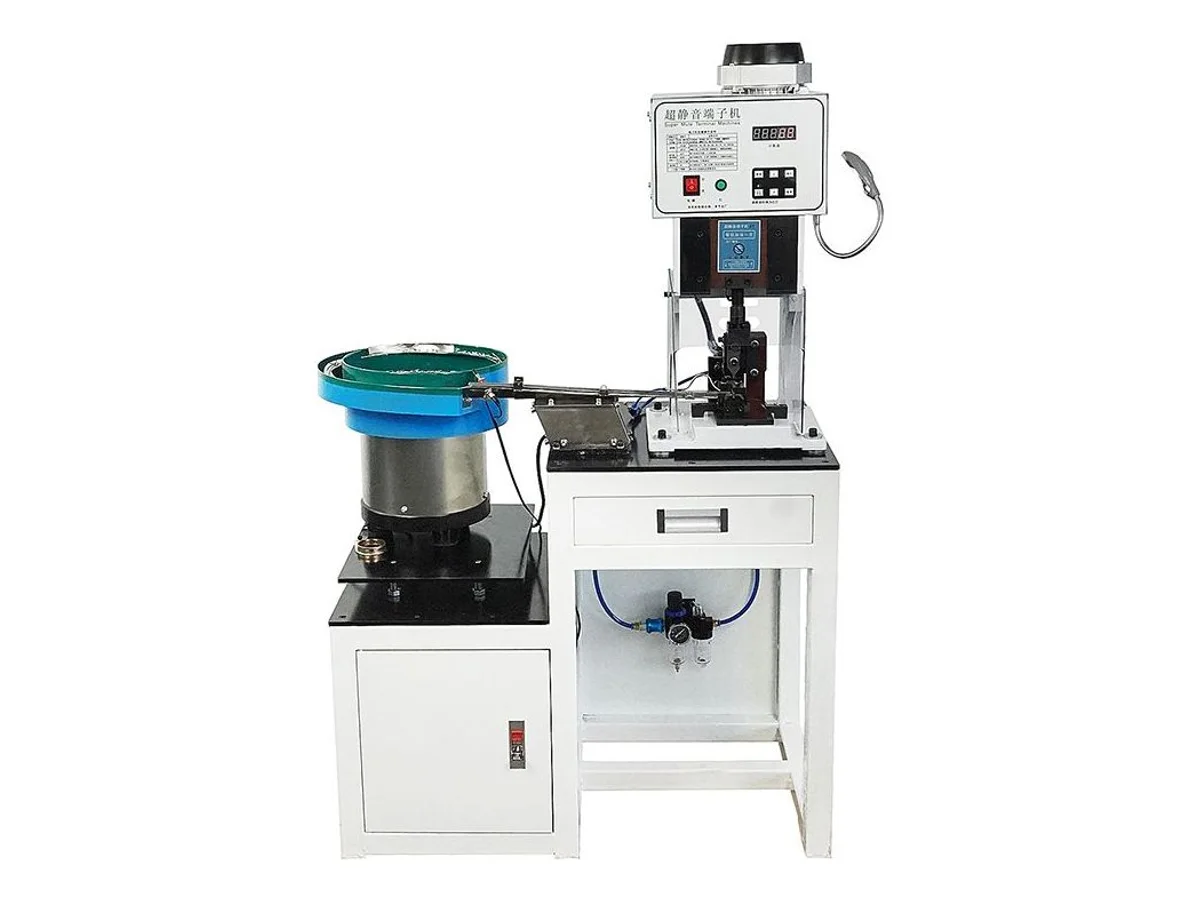
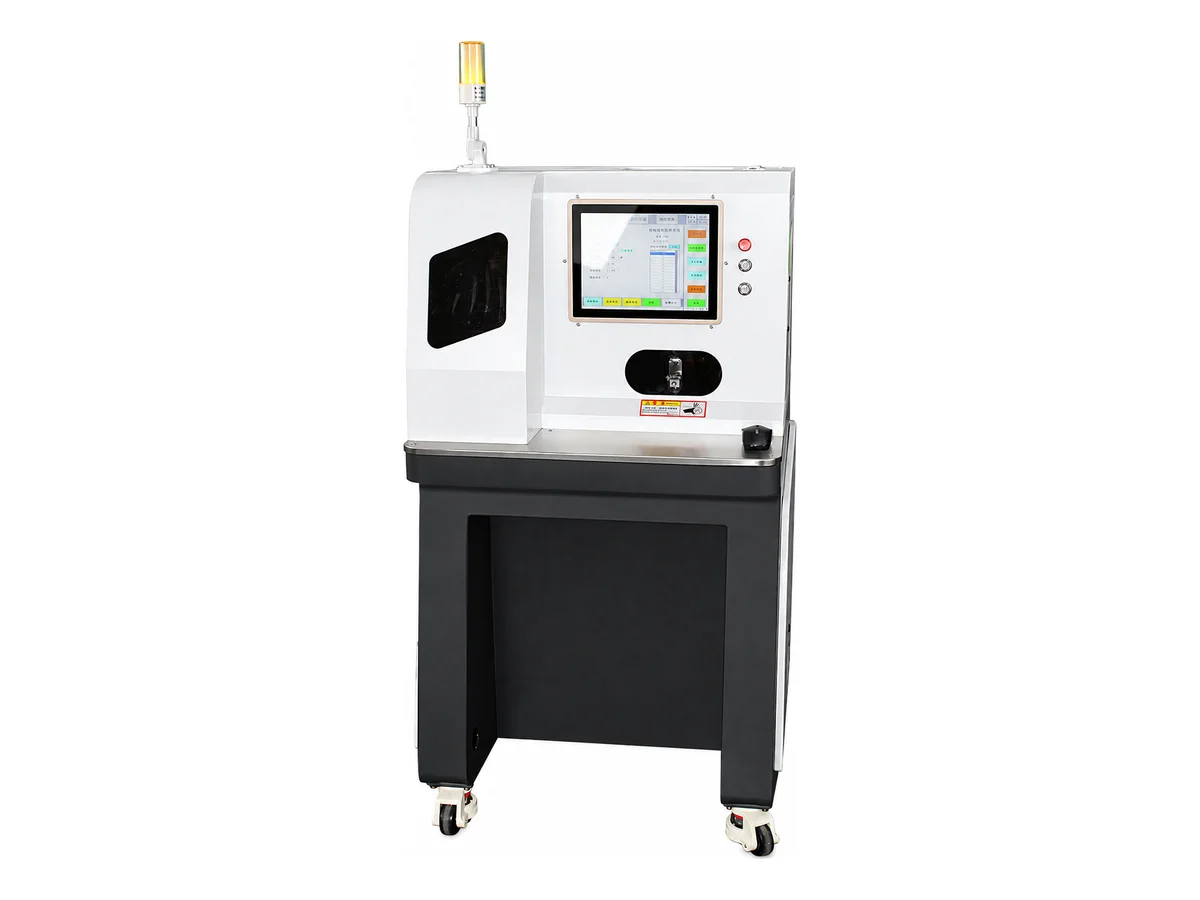
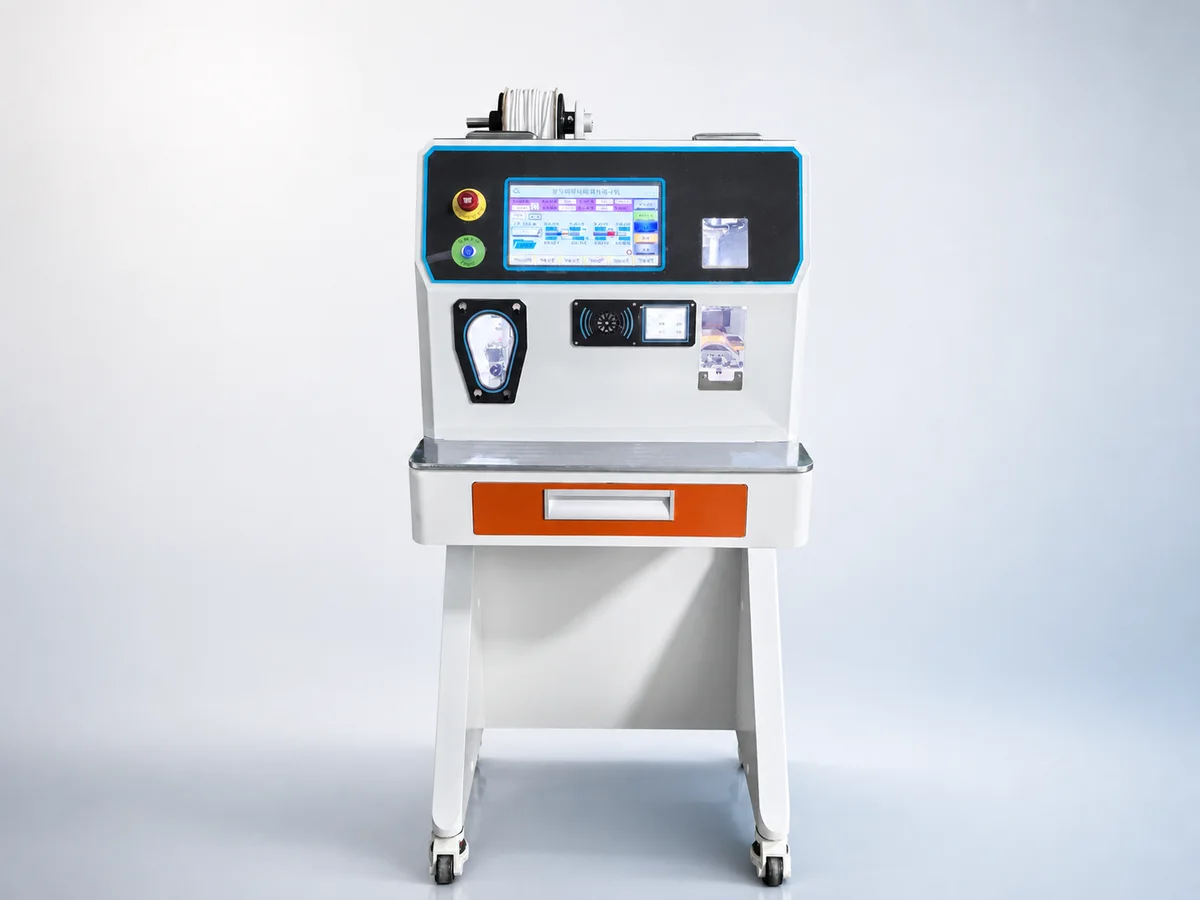
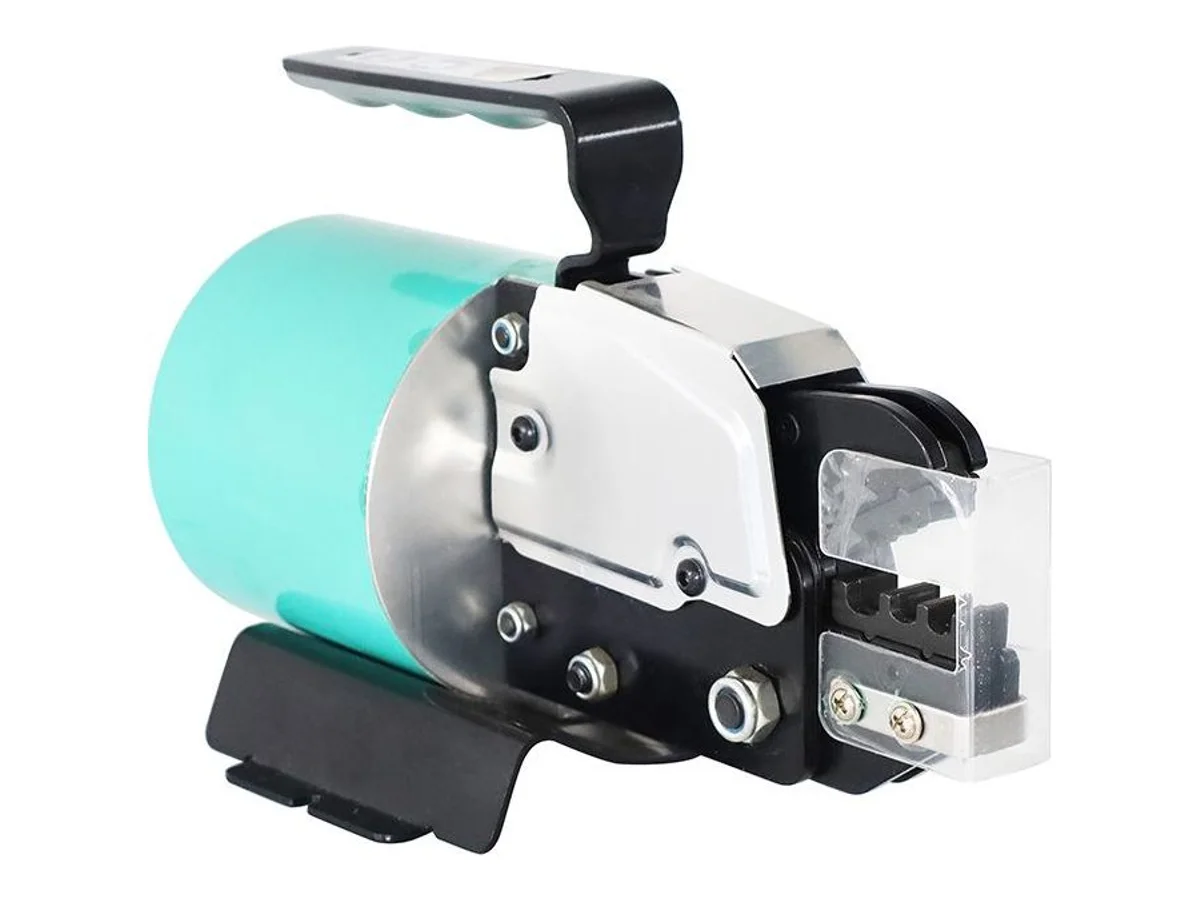
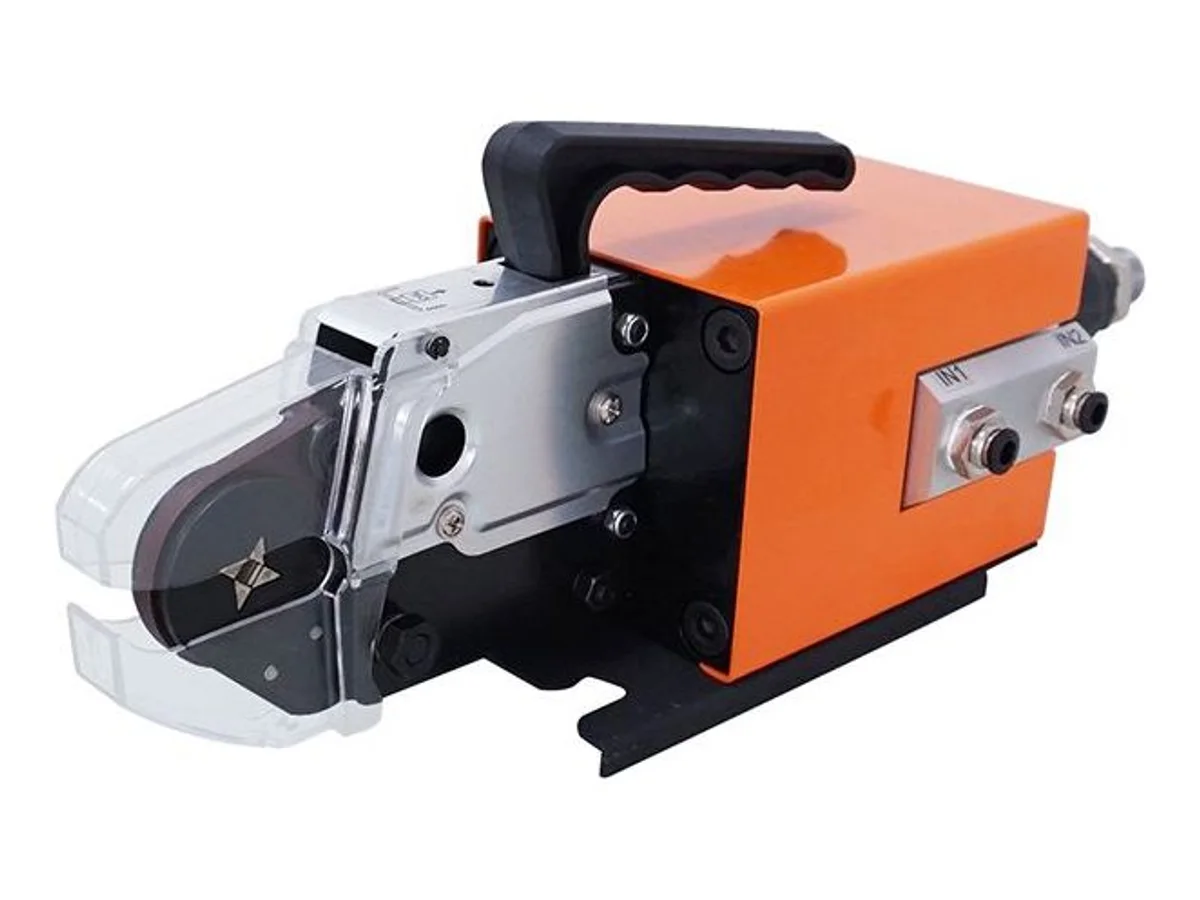
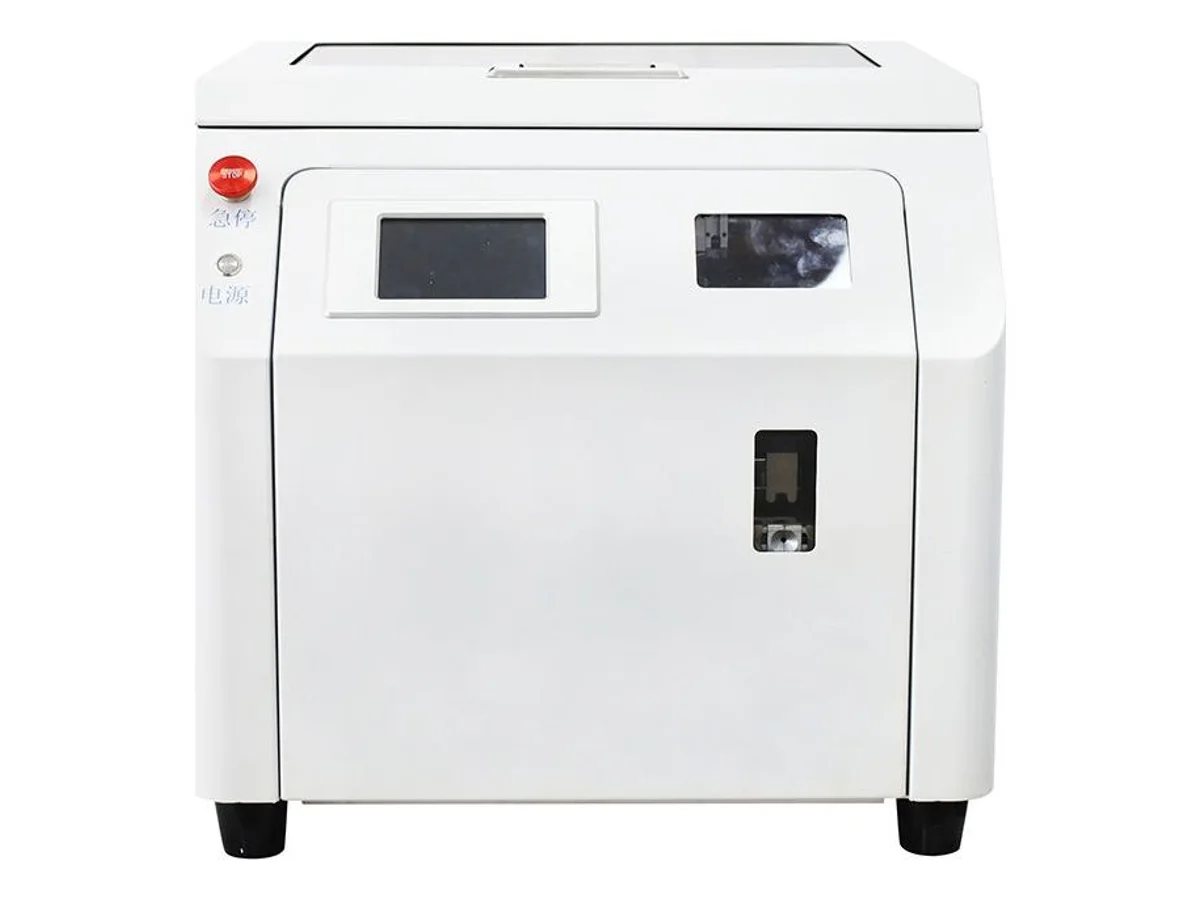
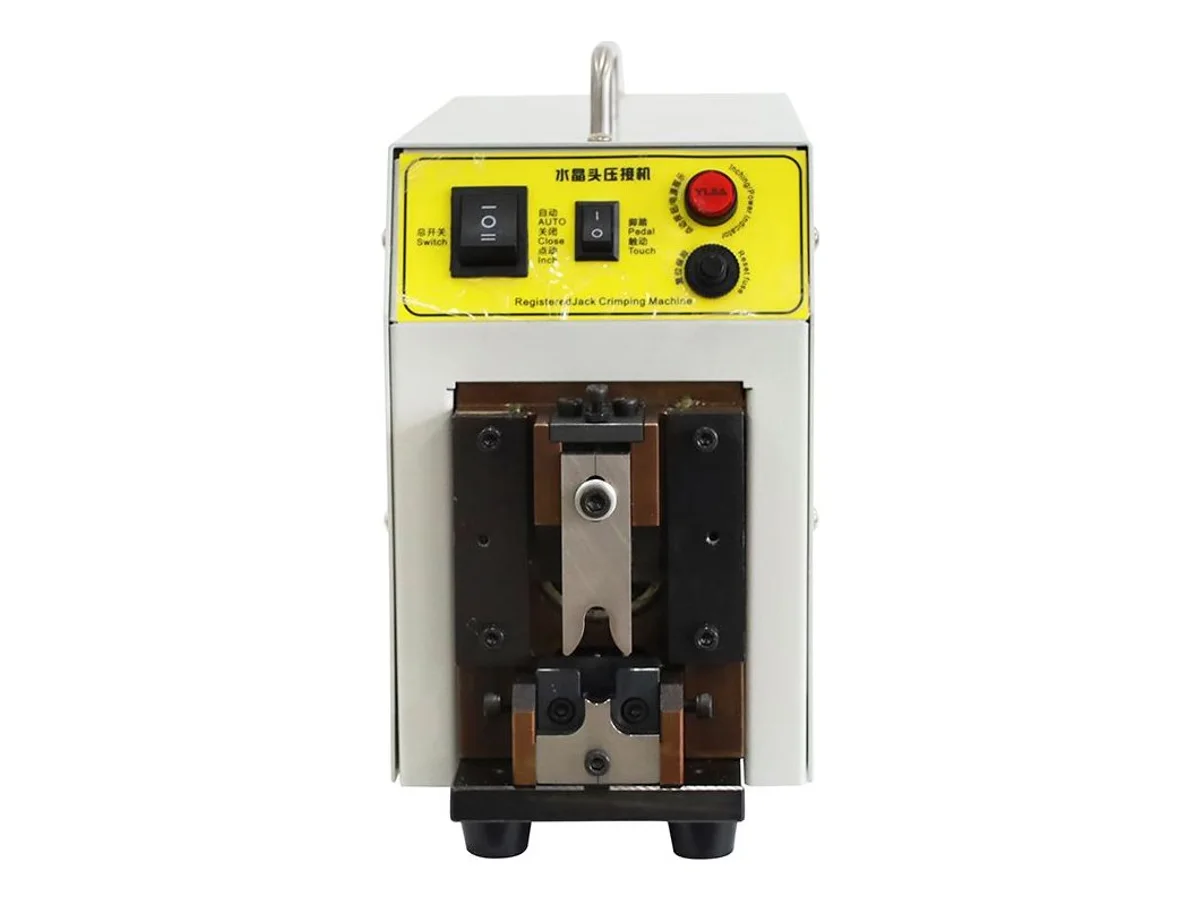
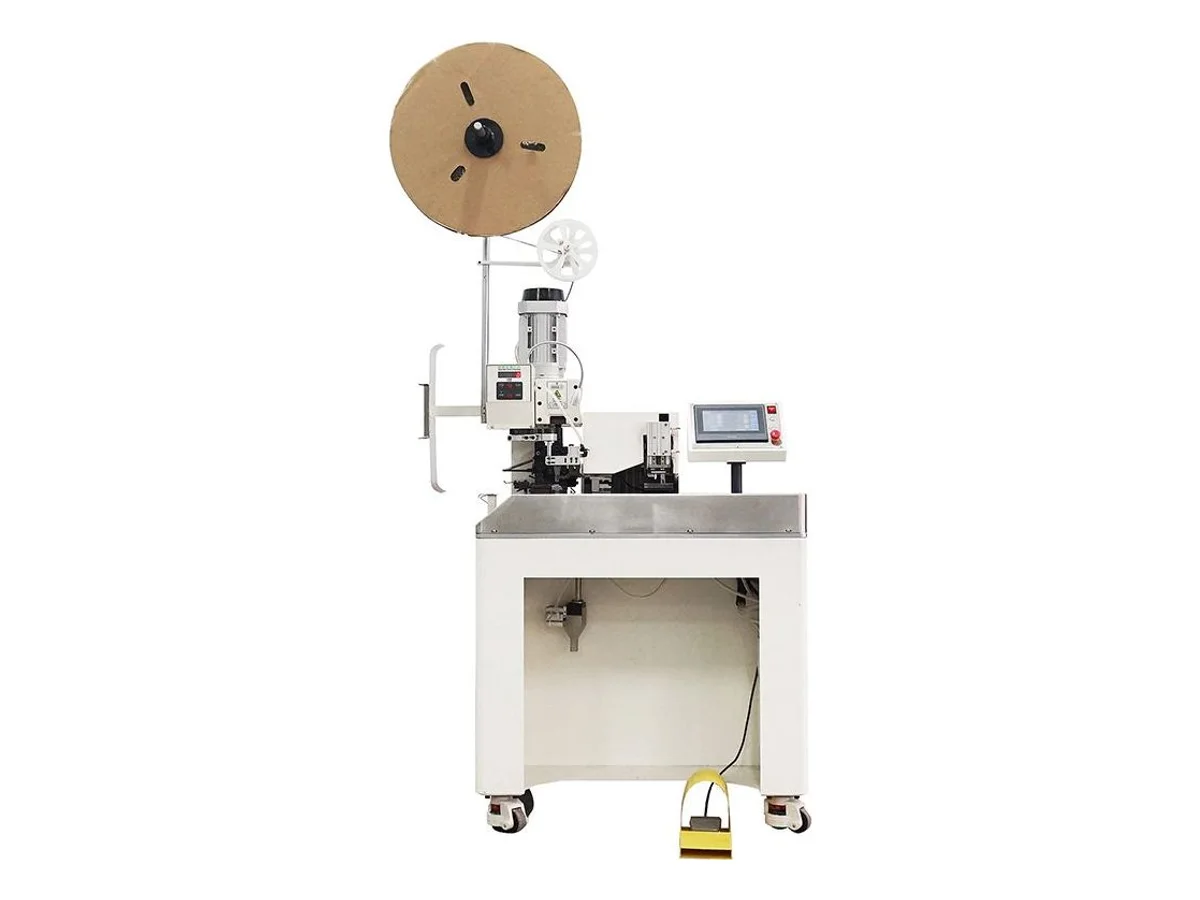
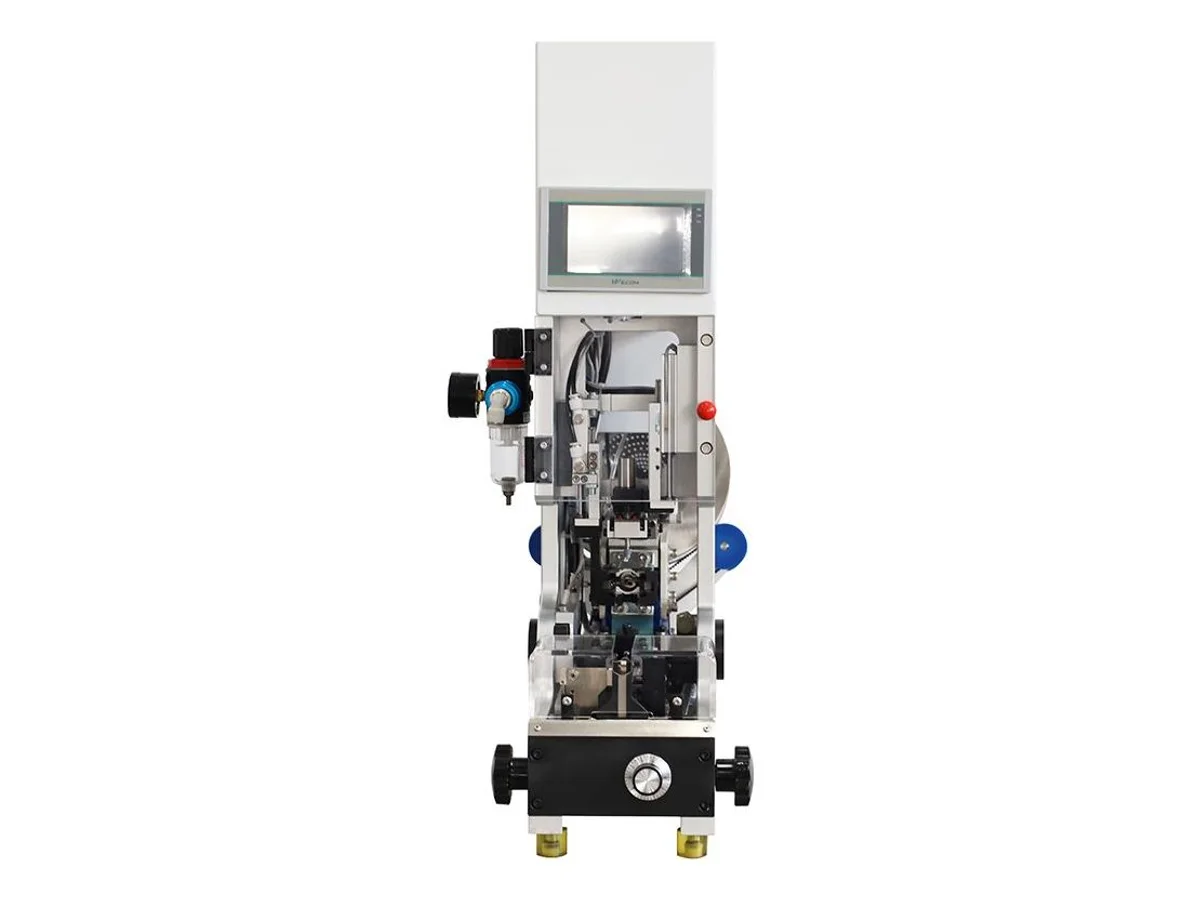
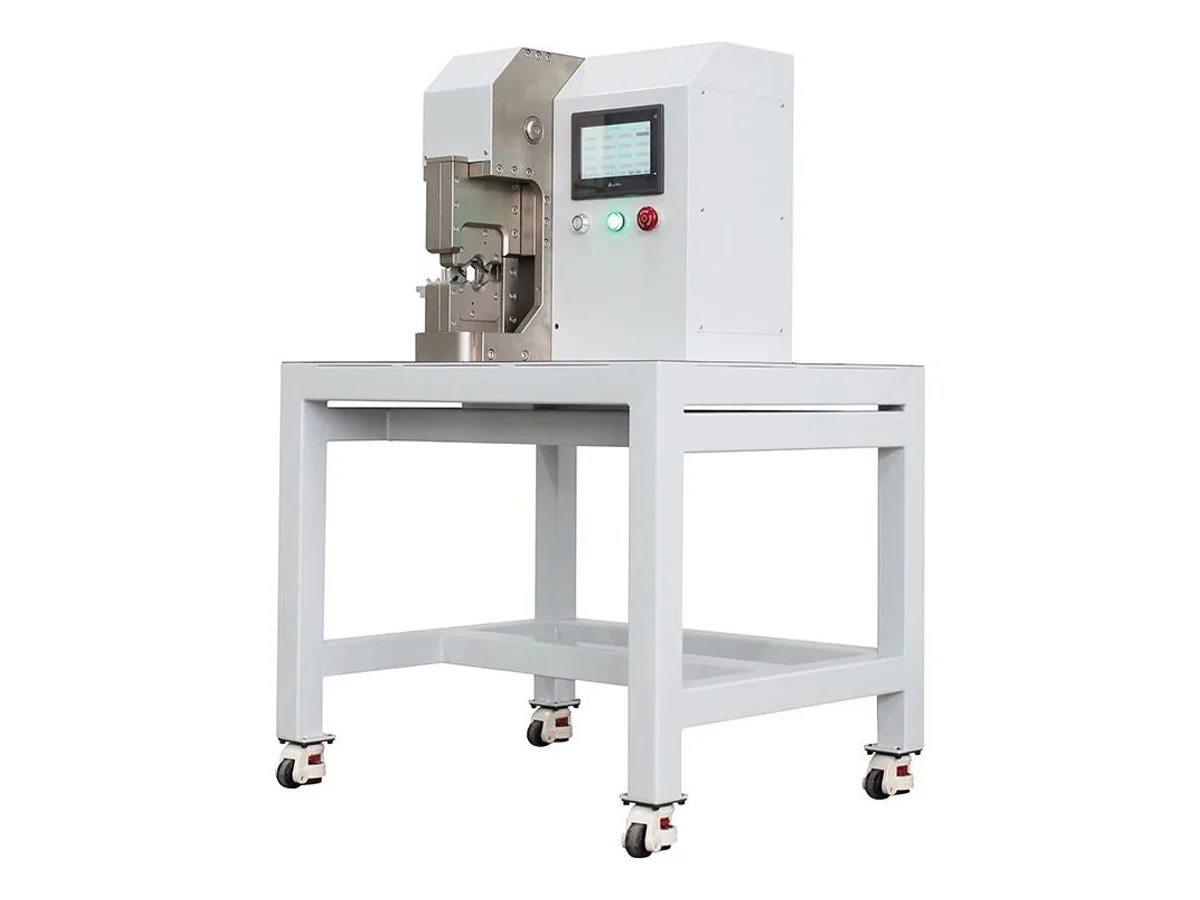
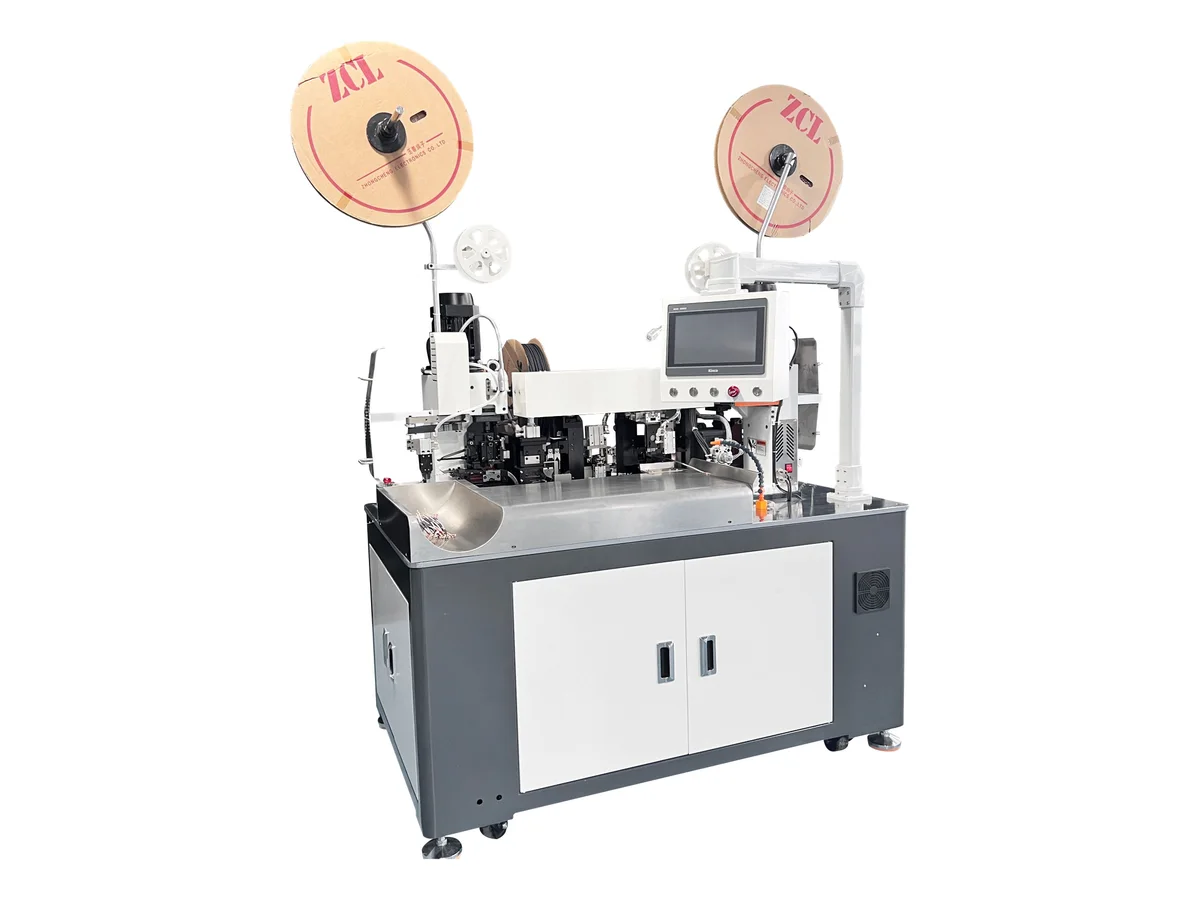
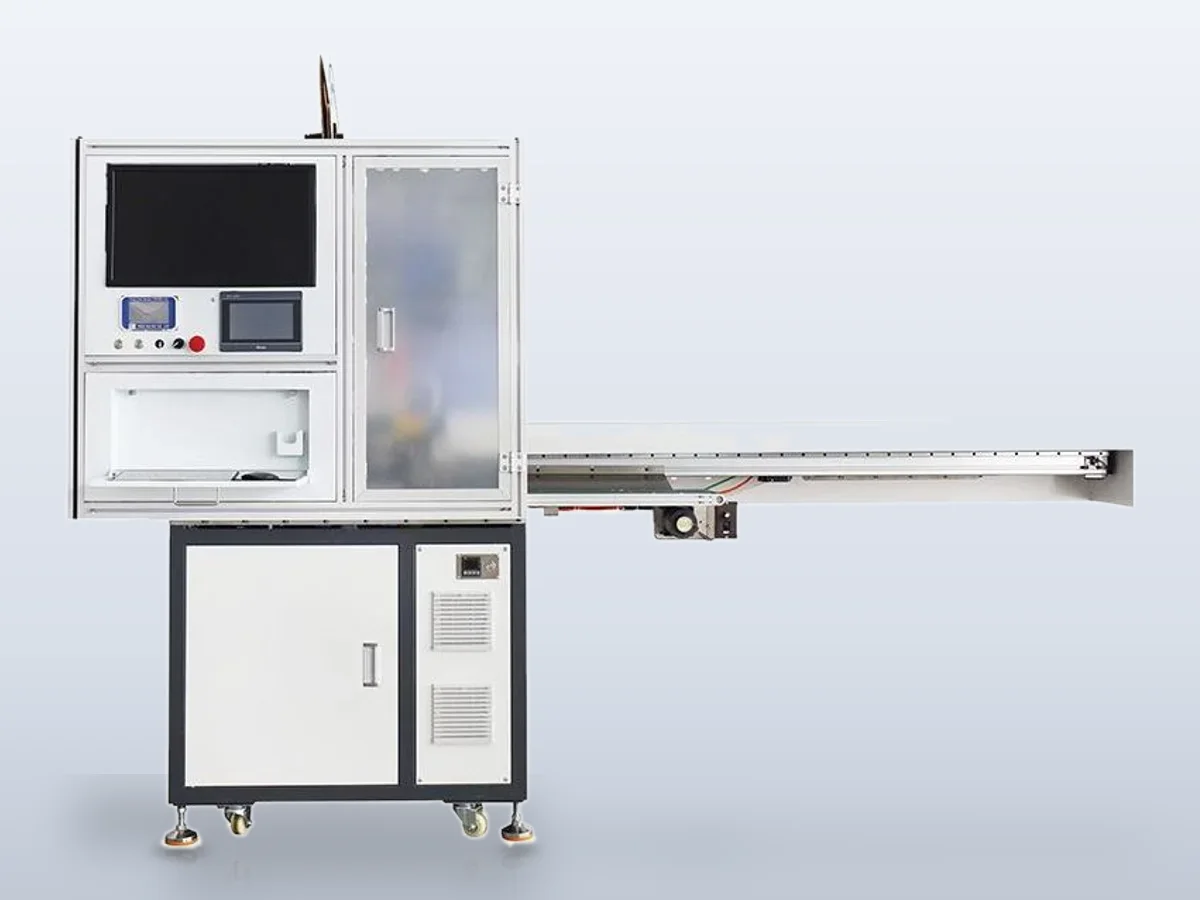
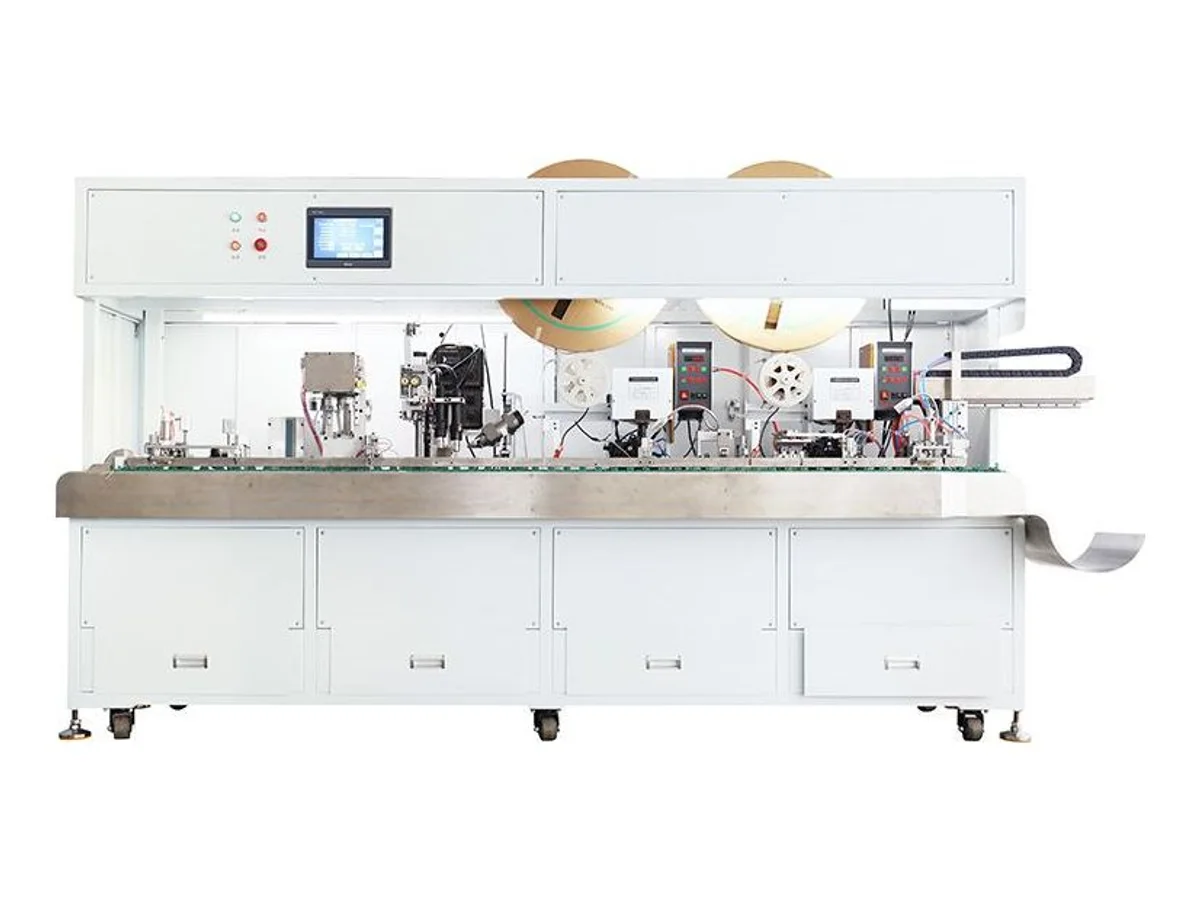
Máy ép bàn làm việc với bộ khuôn bấm lắp phù hợp — một máy dùng nhiều đầu cốt: WM-3102T là máy tiêu chuẩn 2 tấn ít ồn, WM-3229 dùng khung gang, WM-3120BT thêm tuốt trước khi bấm. Bộ khuôn thay được khi khớp hành trình, chiều cao đóng, lắp gá và hướng cấp (chuẩn Trung Quốc 30 mm hoặc châu Âu 40 mm — trang phụ tùng giải thích các chuẩn). Dây chuyền tự động phục vụ năng suất: WM-3210 bấm hai đầu bằng servo ở 4.000–4.800 sản phẩm/giờ, WM-3202 đạt từ 3.800, WM-392 cấp năm dây ở ≈5.000 sản phẩm/giờ, WM-3215 bấm 15.000 đầu cốt mỗi giờ trên cáp ribbon dẹt. Bấm đầu cốt cáp cần chọn theo lực hơn là tốc độ: WM-3218 ép thủy lực 13 tấn cho đầu cốt đến 75 mm², WM-3234 xử lý cáp sạc xe điện với các cấu hình 10 hoặc 20 tấn đến 120 mm² trong bảng này — xác nhận cấu hình lực trong báo giá; WM-3240 bấm lục giác điều khiển servo trên 10–120 mm², WM-3135T đạt 35 tấn. Giữa các nhóm là dụng cụ di động: WM-3238 (khí nén, 2 kg, 0,25–6 mm²) và WM-3239 (điện lưới, 0,25–10 mm²).
Ngoài bấm đầu cốt: đầu cốt ống, gioăng và vỏ đầu nối
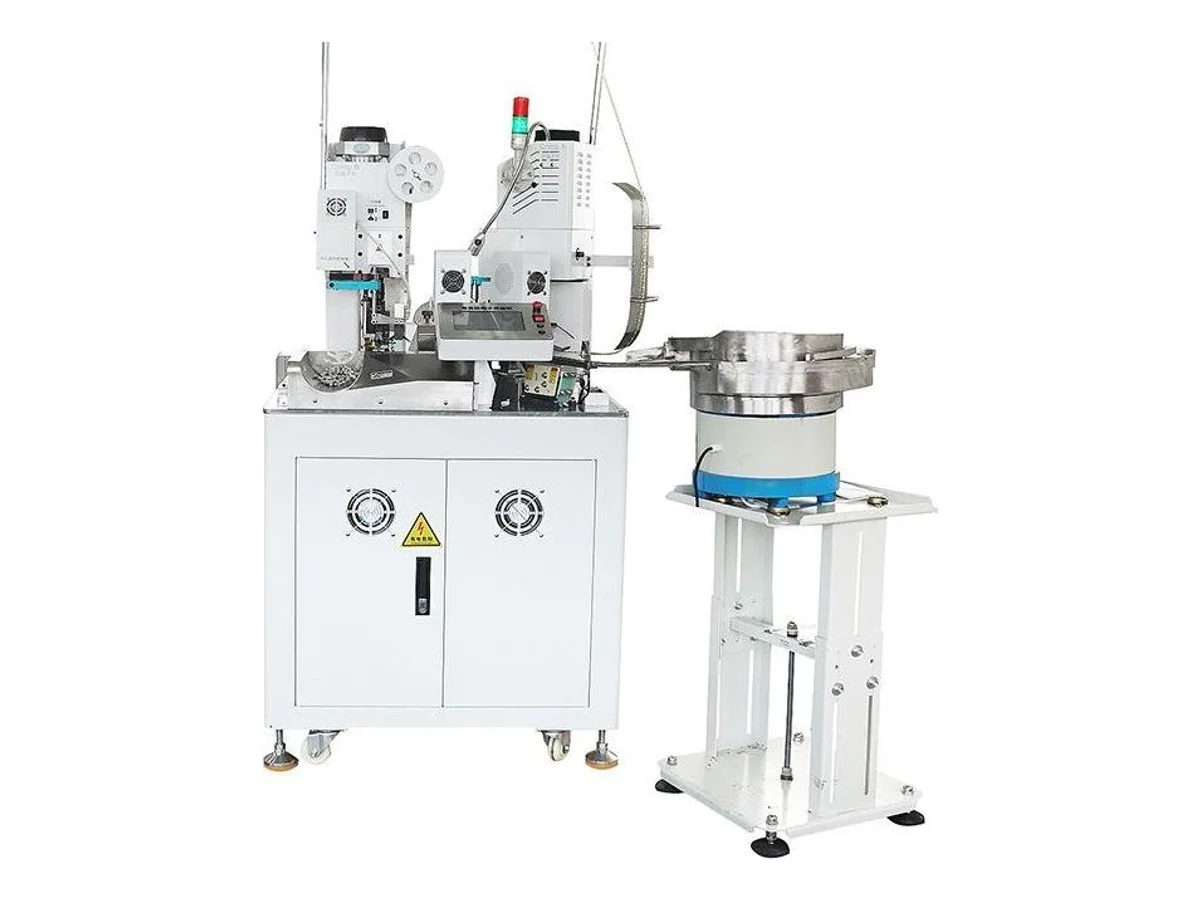
Đầu cốt ống (đầu ống cho cầu đấu vít) có nhóm máy riêng vì dụng cụ khác đầu cốt cánh hở: WM-3103 bấm đầu cốt ống rời 0,35–4 mm² trong 2,5 s, WM-3116 bao phủ 0,3–16 mm², WM-397 chạy đầu cốt ống ống E ở 1.000–1.300 sản phẩm/giờ. Phớt cao su phải lắp trước khi bấm: WM-377 lắp gioăng, bấm hai đầu ở 3.000 sản phẩm/giờ; WM-3222 tuốt, lắp gioăng và bấm bán tự động; WM-3231 lắp gioăng đến 13 × 14 mm ở 60 chu kỳ/phút. Cắm vỏ đầu nối hoàn tất công việc: WM-362S bấm và cắm một đầu ở 2.200 sản phẩm/giờ, WM-366 cắm đến 6.000 lỗ mỗi giờ; nhóm nhiều lõi bán tự động — WM-3226, WM-3232, WM-3237, WM-3236 — xử lý cáp có vỏ qua tuốt lõi, bấm và cắm, đến 14 lõi tùy cấu hình. Bộ dây nguồn: dây chuyền dây nguồn ở 800–1.200 sản phẩm/giờ, tán chân phích châu Âu, cụm chân phích Pháp và phích mô-đun RJ45.
Cần cắt, tuốt và bấm đầu cốt ống ống cấp theo chuỗi ở một đầu? So với máy cắt–tuốt–bấm đầu cốt ống WM-3243. Năng suất nêu là 1.500 sản phẩm/giờ với chiều dài trong 300 mm. Dạng cấp đầu cốt ống và chuẩn bị dây đều quan trọng: hướng dẫn đầu cốt ống cấp chuỗi và đầu cốt ống rời so sánh toàn bộ quy trình cùng các câu hỏi khi đổi mã.
Nối bằng đai đồng: mối nối cơ học
WM-715 và WM-716 cấp, tạo hình và bấm đai đồng quanh dây. Chọn nhóm này cho mối nối cơ học; dùng thiết bị hàn thiếc và hàn kim loại khi bản vẽ mối nối yêu cầu các quy trình đó.
| Máy | Phân nhóm | Phạm vi | Năng suất / lực | Chọn cho |
|---|---|---|---|---|
| WM-3102T | Máy ép bàn | Bộ khuôn thay được | 2 T, ít ồn | Máy ép tiêu chuẩn để bắt đầu |
| WM-3120BT | Máy ép bàn + tuốt | AWG 32–20 | 2 T | Tuốt và bấm tại một trạm |
| WM-3210 | Dây chuyền tự động hai đầu | AWG 30–14 | 4.000–4.800 sản phẩm/giờ | Dây chuyền servo nhanh |
| WM-392 | Năm dây, hai đầu | AWG 18–32 × 5 | ≈5.000 sản phẩm/giờ | Dây song song, năng suất song song |
| WM-3215 | Bấm cáp ribbon | Ribbon dẹt 3–20 chân | 15.000 đầu cốt/giờ | Số đầu cốt cao nhất trong bảng |
| WM-3225 | Hai đầu + lắp ống mềm | AWG 12–32 | 3.000 sản phẩm/giờ | Bấm và lắp ống mềm cùng dây chuyền |
| WM-377 | Lắp gioăng + bấm | AWG 28–16 | 3.000 sản phẩm/giờ | Đầu nối chống nước số lượng lớn |
| WM-3222 | Tuốt + gioăng + bấm bán tự động | Đường kính ngoài dây 1,0–4,0 mm | 1.200–1.500 sản phẩm/giờ | Lắp gioăng không cần cả dây chuyền |
| WM-362S | Bấm + cắm vỏ | AWG 28–20 | 2.200 sản phẩm/giờ | Từ dây đến đầu nối đã cắm |
| WM-366 | Cắm vỏ đầu nối | AWG 30–18 | ≤6.000 lỗ/giờ | Cắm chân theo tốc độ dây chuyền |
| WM-3232 | Nhiều lõi bán tự động | 2–14 lõi, AWG 22–30 | 1.000–1.300 sản phẩm/giờ | Cáp có vỏ thành các lõi đã bấm |
| WM-3103 | Bấm đầu cốt ống | Đầu cốt ống rời 0,35–4 mm² | 2,5 s/sản phẩm | Đầu ống cho tủ điều khiển |
| WM-3116 | Đầu cốt ống dải rộng | 0,3–16 mm² | ≈4 s/sản phẩm | Máy bàn đầu cốt ống lớn |
| WM-3238 | Di động, khí nén | 0,25–6,0 mm² | 1,3 T, 2 kg | Đưa dụng cụ đến bộ dây |
| WM-3239 | Di động, điện | 0,25–10 mm² | 12,7 kN, chỉ điện lưới | Không cần máy nén khí |
| WM-3218 | Bấm đầu cốt thủy lực | Đầu cốt 0–75 mm² | 13 T | Đầu cốt công suất, khuôn dẫn hướng |
| WM-3234 | Bấm đầu cốt cáp xe điện | 1–70 / 6–120 mm² | 10 T / 20 T | Đấu đầu cáp súng sạc; xác nhận cấu hình |
| WM-3240 | Bấm đầu cốt lục giác servo | 10–120 mm² | Nhóm 20 T, servo | Bấm lục giác với lực lập trình |
| WM-361C | Dây chuyền dây nguồn | Phích 2 chân | 800–1.200 sản phẩm/giờ | Bộ dây nguồn từ đầu đến cuối |
Câu hỏi thường gặp khi chọn máy
So sánh máy ép để bàn và dây chuyền tự động thế nào?
So toàn bộ lô: chuẩn bị dây, đặt phôi, cài đặt, bổ sung đầu cốt, kiểm tra và sản lượng đạt. Chu kỳ máy ngắn không đồng nghĩa năng suất duy trì. Dùng các mã lặp lại và tần suất đổi mã để so cấu hình trong hướng dẫn chọn tự động hay bán tự động, rồi xác nhận bằng thử mẫu.
Tôi thực sự cần lực ép bao nhiêu?
Đầu cốt cánh hở thông thường trên dây khoảng đến 6 mm² thường phù hợp nhóm máy bàn 2 tấn, nhưng phải xác nhận tổ hợp dây–đầu cốt. Với đầu cốt cáp, các cặp thông số nêu ở đây là 13 T đến 75 mm² (WM-3218), 10–20 T cho cáp xe điện đến 120 mm² (WM-3234, xác nhận cấu hình), bấm lục giác servo trên 10–120 mm² (WM-3240) và 35 T ở đầu trên (WM-3135T). Mua lực dư không mang lợi ích nếu không cần — dây và đầu cốt quyết định.
Đầu cốt ống có bấm cùng máy với đầu cốt thường không?
Dụng cụ đầu cốt ống tạo ống bấm vuông hoặc hình thang kín khí thay vì cuốn cánh hở, nên cần máy và khuôn phù hợp riêng: WM-3103 bấm đầu cốt ống rời 0,35–4 mm² trong 2,5 giây; WM-3116 bao phủ 0,3–16 mm²; WM-397 cấp đầu cốt ống ống E ở 1.000–1.300 sản phẩm/giờ.
Máy có lắp cả gioăng cao su và vỏ đầu nối không?
Có các mức cấu hình. Trong dây chuyền: WM-377 luồn gioăng và bấm hai đầu ở 3.000 sản phẩm/giờ; WM-3225 thêm lắp ống mềm. Bán tự động: WM-3222 tuốt, lắp gioăng và bấm; WM-3231 đặt gioăng đến 13 × 14 mm ở 60 chu kỳ/phút. Với vỏ, WM-362S và WM-366 cắm dây đã bấm vào lỗ, nhóm này đạt đến 6.000 lỗ mỗi giờ tùy máy.
Yêu cầu báo giá cần gì?
Bản vẽ đầu cốt hoặc 20–30 cm dải cuộn, thông số dây, có cần gioăng hoặc vỏ đầu nối không, sản phẩm/giờ mục tiêu. Với máy ép, tiêu chuẩn bộ khuôn quan trọng — nêu máy đang dùng hoặc xem hướng dẫn trên trang phụ tùng. Sau đó gửi mẫu dây và đầu cốt: chúng tôi bấm trên máy thực, gửi video cùng số đo chiều cao bấm trước khi đặt hàng.
Điều gì quyết định báo giá máy bấm đầu cốt?
Báo giá phụ thuộc công đoạn, tổ hợp dây và đầu cốt, bộ khuôn phù hợp, cách cấp, yêu cầu phát hiện và thử mẫu. Gửi bản vẽ đầu cốt, thông số dây và email. Đội kỹ thuật và chuyên viên kinh doanh liên hệ trong 12 giờ với đề xuất báo giá. Mỗi báo giá liệt kê phụ tùng hao mòn, đơn giá và nơi gửi hàng.
Xác nhận cấu hình theo vật liệu của Quý khách
Gửi kích thước, mẫu hoặc bản vẽ chi tiết cùng kết quả Quý khách cần. Chúng tôi sẽ đánh giá ứng dụng và chuẩn bị đề xuất máy cùng dụng cụ gia công.
Yêu cầu báo giá →